


上海万界星空科技有限公司
企业全部资讯
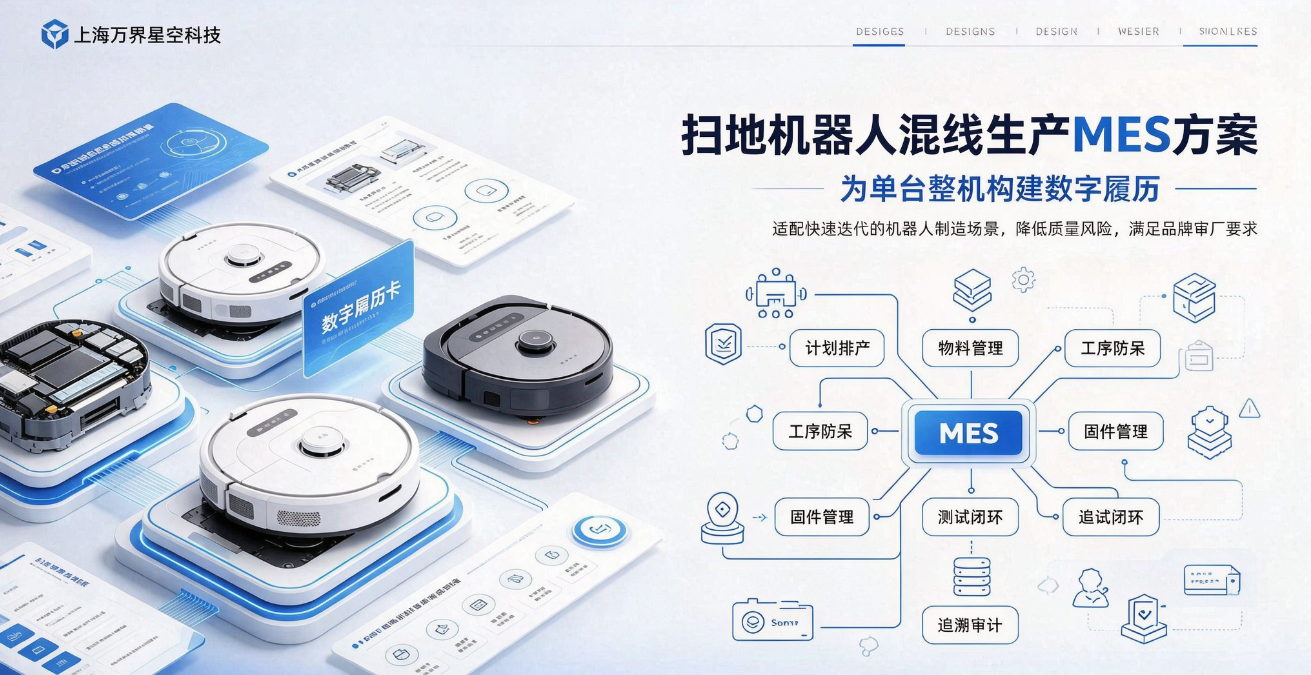
机器人组装数字化破局:MES破解多型号混线制造痛点
当前家用扫地机器人产品迭代周期持续压缩,LDS导航、视觉避障、自动集尘、洗地一体等新型号快速迭代,多SKU并行生产、硬件版本+固件版本双重管控、电芯安全追溯、精密装配测试,已经成为组装工厂常态化生产模式。沿用传统纸质工单、人工记录、独立测试设备的管理模式,早已无法匹配扫地机器人精密组装的制造要求。大量ODM/OEM组装厂普遍面临工艺管控断层、质量追溯失效、换型效率低下、测试数据孤岛四大核心难题,也是品牌客户审厂、售后质量管控、规模化扩产路上最突出的瓶颈。一、扫地机器人组装行业典型制造痛点扫地机器人属于典型机电软一体化产品,整机包含电芯电池包、无刷电机、主控PCBA、传感器模组、密封结构件,同时配套固件烧录、气密检测、老化测试、性能校准数十道关键工序,制造管控复杂度远高于普通小家电。行业普遍存在以下痛点:1. 物料与版本管控风险高,错料、固件刷写失误频发 扫地机器人同一机型存在多种硬件衍生版本,配套不同固件程序,BOM层级复杂。传统生产依靠人工核对物料、手动选择烧录固件,极易出现三大问题:电芯、电机、主板物料批次混用;不同硬件版本刷入不匹配固件,造成整机功能异常;ECN工程变更同步滞后,线上在制品持续使用旧版物料与工艺标准,批量不良隐患难以提前拦截。2. 全流程质量追溯链路断裂,无法满足品牌审厂要求 品牌方供应链准入硬性要求实现单台整机正向/反向全流程追溯。一旦市场出现电池异常、吸力不达标、传感器故障等售后问题,需要快速锁定不良批次、关联物料、生产班组、测试参数。依赖纸质记录、Excel台账的模式,数据易丢失、记录滞后,无法实现快速溯源。出现质量事故时,只能大面积围堵,造成巨大售后成本与品牌风险。3. 多型号混线生产换型成本高,产能波动明显 市场SKU持续扩充,一条产线需要交替生产多款机型,每次换型需要切换SOP作业指导书、调整拧紧工艺参数、更换测试标准、更新烧录版本。人工切换极易出现工艺文件版本混乱、测试参数未同步更新;换型调试时间长,产线频繁停线;新员工依赖经验作业,装配一致性差,直通率波动较大。4. 测试设备数据孤岛,关键工艺参数无法闭环管控 拧紧枪、气密检测仪、老化测试房、功能测试工装、视觉检测设备独立运行,测试数据本地存储,无法与整机SN绑定。工艺参数超差仅依靠人工判断,缺少系统强制防呆;测试曲线、温升、噪音、续航等核心数据无法长期归档;质量分析只能依靠事后统计,难以实现事前预警。5. 工艺经验难以沉淀,人员流动造成制造能力流失 精密装配扭矩、涂胶工艺、密封检测、传感器校准等核心工艺长期依靠资深技师经验。缺少数字化工艺标准沉淀,老师傅离职后工艺能力断层;生产异常处置、不良维修经验无法结构化沉淀,持续影响产品良率稳定性。二、万界星空科技机器人组装MES解决方案 万界星空科技MES基于扫地机器人机电软一体化组装工艺特点设计,并非通用MES简单适配行业,方案深度贴合电芯装配、PCBA烧录、精密拧紧、气密检测、老化测试、整机校准等工艺流程。核心定位:构建单台整机全生命周期数字履历,打通人、机、料、法、环、测全要素数据链路,实现生产过程防呆防错、数据自动采集、全流程精准追溯、工艺标准化闭环管理。1、以整机唯一SN码为数据主线,实现全流程过站管控:1. 来料上料校验:电芯、电机、主控板等关键物料批次扫码绑定,非BOM物料、异常批次系统自动锁止工位,禁止投产; 2. 固件烧录管控:系统根据整机硬件版本自动匹配对应固件,版本不匹配禁止烧录,杜绝刷错程序; 3. 拧紧工艺闭环:实时采集拧紧枪扭矩、角度曲线,参数超差系统拦截,不允许流入下道工序; 4. ECN变更在线管控:工程变更一键下发产线,在制品自动隔离,旧工艺标准即时失效,避免新旧版本混产。 2、双向精准追溯体系,满足品牌客户审厂标准 搭建完整的正向追溯与反向溯源机制:✅ 正向追溯:输入电芯/电机物料批次,快速筛选全部关联整机SN、生产订单、出货信息;✅ 反向溯源:扫描整机SN,完整调取物料批次、供应商、生产班组、烧录记录、全部测试原始曲线、工艺参数;✅ 自动生成不可篡改的电子履历卡,支持PDF导出,直接用于客户验厂、质量审计。3、柔性混线生产管理,降低换型损耗 支持多产品、多版本柔性排产,产线换型实现一键切换:自动同步对应机型SOP作业指导书、测试标准、工艺参数、烧录版本;旧版工艺文件自动锁定;eSOP工位终端可视化引导作业,降低新人培训周期,减少换型失误带来的返工与停线时间。4、多设备互联互通,打破测试数据孤岛 成熟对接各类生产设备:拧紧控制器、老化房测试系统、气密检测仪、功能测试工装、AGV、视觉检测设备、ERP/PLM/WMS系统。所有测试数据实时回传,与整机SN自动绑定、长期归档;支持WIP在制品热力图监控,实时识别产线堆积、设备OEE异常,为产能优化提供数据支撑。5、工艺数字化沉淀,实现制造经验标准化 将成熟工艺参数、装配规范、异常处理方案固化至系统;Andon异常呼叫分级推送,品质、设备、物料异常快速响应;自动统计不良TOP项、直通率、工时数据,替代人工报表。把依靠人员的“经验驱动”转化为系统可复用的“数据驱动”,降低人员流动带来的工艺波动风险。三、方案落地优势 1. 行业化工艺配置:扫地机器人产品迭代快,新增机型、工艺调整无需大量二次开发,快速完成产线配置; 2. 边缘端部署能力:车间网络中断时,基础防错、过站采集功能正常运行,网络恢复后数据自动补传,保障生产连续性; 3. 分步落地策略:支持单条产线试点上线,优先落地排产、防错、追溯核心模块,验证收益后逐步全厂推广,降低企业数字化投入风险; 4. 适配ODM/OEM业务模式:兼顾多客户、多品牌差异化工艺管控要求,满足不同品牌方供应链数字化审核标准。 万界星空科技机器人组装MES,聚焦行业真实工艺痛点,不追求概念化功能,以过程管控、数据闭环、精准追溯为核心,帮助组装企业稳定产品良率、缩短换型时间、构建完整质量数据体系,打造符合智能硬件制造标准的数字化车间。
2026-10-10 10:26:467阅读
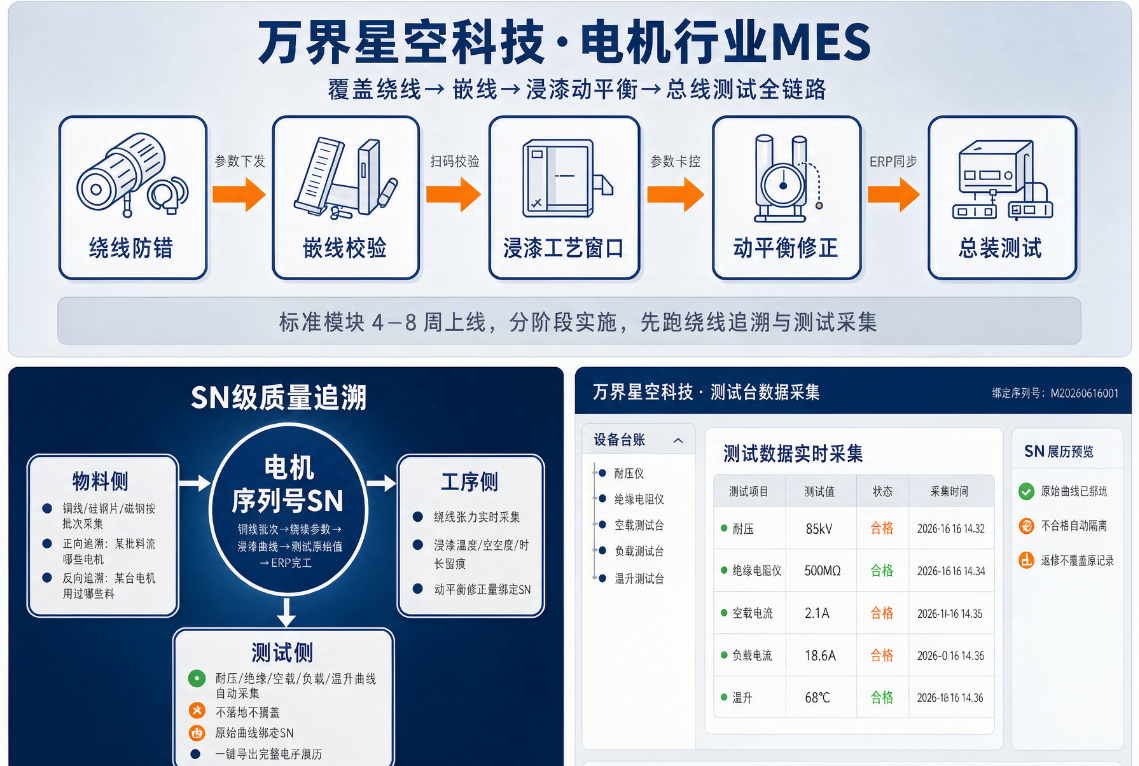
电机厂数字化避坑指南:这6条不满足,MES等于白上
电机行业MES选型:五大痛点+六大需求电机制造涵盖定子、转子、端盖、轴承等多个部件装配,涉及绕线、嵌线、焊接、压装、浸漆、动平衡、总装测试等数十道工序。它既不是纯离散,也不是纯流程,而是多工序强耦合、工艺参数敏感、批次追溯要求高、设备种类繁杂、小批量多型号共线的混合场景。传统那套 Excel 排产 + 纸质工单 + 老师傅记参数的模式,不是不好用,是已经撑不住了。下面把电机厂真实痛点和对应能力拆开讲,顺便说清楚:万界星空科技电机行业MES 是怎么把这几件事落地的。一、工艺管控难:绕线张力、浸漆窗口、动平衡值,不能靠人脑记 痛点:绕线张力偏大,可能当时看不出问题,到匝间测试才炸;浸漆时间、真空度、烘干温度差一点,绝缘等级就掉档;动平衡修正量不绑到件上,售后异响根本查不回去。工艺变更一多,纸质工艺卡新旧混用,现场用的不一定是最新版。不是"采集了事",而是三层卡控:参数下发:工单携带有效版工艺窗口,换型时自动推送到绕线机、浸漆设备、动平衡机工位终端,不靠操作工手输。 过程采集:绕线张力、嵌线压力、浸漆温度/真空度/烘干时长、动平衡修正量实时进系统,绑电机SN。 偏差拦截:超工艺窗口直接锁工位+声光报警,记录谁操作的、哪台设备、哪批料。 二、生产调度乱:几百个型号共线,插单急单一来了就脱节 痛点:同一产线切几百种电机型号,BOM常改,客户定制件多。Excel排完,设备坏了、物料没齐、插个急单,整个顺序全乱。换型靠老师傅背参数,错一次就是整批返工。柔性工艺路线:不同型号配不同工序路径和BOM版本,系统按SN自动路由,不用为每种型号单独建线。 换型自动推参:切换型号时,工艺参数自动推到工位终端,PDA扫码校验铜线规格、磁钢牌号、端盖型号,错料过不了站。 有限产能排产:插单时按设备负荷、物料齐套、人员技能重排,甘特图直接看计划vs实际。 已落地客户里,换型时间从25分钟降到12分钟左右,日产能提升约18%——核心不是手快了,是系统不让选错。 三、质量追溯弱:纸单能改,SN不能改 痛点:电机是动力核心件,客诉一来要查:这台用了哪批铜线、哪版绕线参数、浸漆几区温度、测试曲线什么样。万界星空电机MES的底线是——所有数据绑到SN,不绑到工单。物料侧:铜线、硅钢片、磁钢、绝缘纸、轴承按批次采集,正向查"这台电机吃过哪些料",反向查"这批料流向哪些电机"。 工序侧:绕线、嵌线、浸漆、压装、动平衡实测值随SN留痕。 测试侧:耐压、绝缘、空载、负载、温升曲线通过PLC/串口自动采,不落地不手抄。 客诉定位:输入SN,调出全履历;输入物料批次,列出所有受影响在制/已发货物。 四、设备效率低:绕线机自己转,数据没人看 痛点:绕线机、自动嵌线机、动平衡机、测试台各自为政。运行还是停机,靠人走去看看;故障了等班组长发现;OEE算出来永远"感觉不到60%",但不知道亏在哪儿。对接设备PLC/OPC UA/Modbus,实时采运行状态、节拍、停机原因。 自动算OEE、开机率、MTBF、MTTR,看板直接标红瓶颈工序。 异常停机自动生成报修单,推给设备员,修完闭环留痕。 测试台数据直采:耐压仪、绝缘仪、空载负载台不存本地,进MES绑SN。 五、成本核算难:铜价天天变,利润月底才知道 痛点:铜、铝、稀土波动大,废品损失、能耗、返修工时散在各部门。订单完了财务倒推成本,发现这单没赚——但下单选型时根本没数。按工单归集四件事:物料实际消耗(含铜线超耗、不良重领) 工序工时与计件数据 设备能耗(尤其浸漆烘房电/气) 废品与返修次数 六、把痛点翻译成六大需求 1. 工艺精准管控:关键参数实时采、超差锁停、版本受控 2. 柔性生产适配:多型号共线、BOM版本可配、换型自动推参 3. 设备协同管控:接PLC/串口、采OEE、异常自动报修 4. 全流程质量追溯:物料批次+工序参数+测试曲线全绑SN,正反向可查 5. 数据可视化与决策支持:生产/质量/设备/成本一屏看,报表自动出 6. 系统集成能力:与金蝶、用友等ERP双向同步工单/BOM/完工,与WMS/QMS/PLC打通,不留孤岛 万界星空科技电机行业MES 就是按这六条建的:覆盖绕线→嵌线→浸漆→动平衡→总装测试全链路,铜线批次追溯、浸漆工艺强校验、测试台数据绑SN、多型号混流换型防错,ERP双向同步全做进标准模块。 写在最后电机厂数字化,不怕系统小,怕系统"不懂电机"。绕线错一批、浸漆偏一炉、测试曲线调不出来——这些事靠增加文员解决不了,只能靠把工艺、物料、设备、测试绑到同一台电机的SN上。万界星空科技做的,就是把这件事变成车间日常:扫码、推参、采集、锁异常、可回溯。无刷电机、高效节能电机、伺服电机、新能源驱动电机组装厂,都可以按这个逻辑先跑绕线和测试两段,4–8周见数据。
2026-10-10 10:26:389阅读
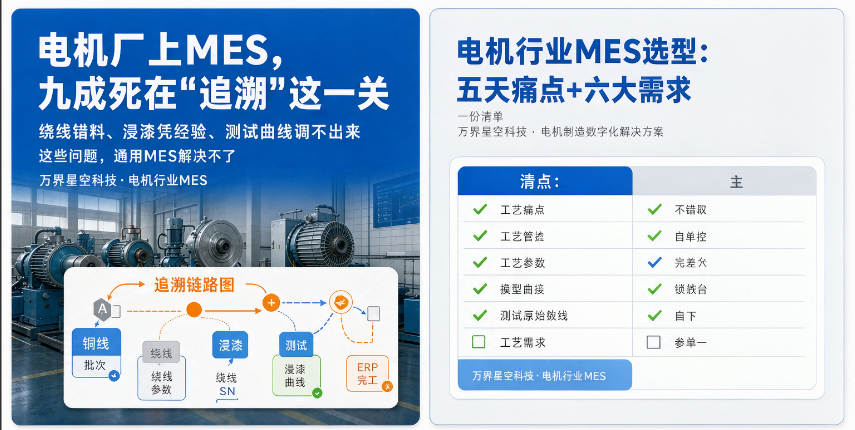
电机行业MES系统核心需求与落地实践
一、引言 电机作为工业领域的核心动力部件,其制造过程兼具离散装配与流程工艺的双重特征。从定子冲片、转子铸铝到绕线、嵌线、浸漆、动平衡及总装测试,工序链条长、参数耦合强、质量敏感度高。传统生产管理模式以Excel排产、纸质工单流转、人工记录工艺参数为主要手段,在应对多品种小批量、客户定制化需求时,暴露出工艺管控难、换型效率低、追溯链断裂、设备黑盒运行等系统性问题。这些问题仅靠增加管理人员或升级单机设备无法根本解决,必须通过制造执行系统(MES)实现车间级数字化闭环。二、电机行业五大核心痛点 (1)工艺管控难绕线张力、浸漆温度/真空度/时长、动平衡修正值等关键参数依赖人工经验控制,工艺变更频繁时纸质工艺卡新旧混用,导致匝间短路、绝缘性能不达标等质量问题反复出现。(2)生产调度乱同一产线需切换数百种电机型号,BOM变更频繁,插单急单常见。Excel排产响应滞后,物料齐套信息不透明,换型时参数靠人工记忆,选错即造成整批返工。(3)质量追溯弱传统纸质记录易出现数据缺失或篡改,无法满足IATF 16949、ISO 9001等质量体系对正反向追溯的要求。出现质量问题时,定位根源依赖个人经验,耗时数小时甚至数天。(4)设备效率低绕线机、自动嵌线机、动平衡机、综合测试台等关键设备各自为政,运行状态无法实时监控,设备利用率普遍不足60%,异常停机后缺乏自动报修闭环。(5)成本核算难铜、铝、稀土等原材料价格波动大,人工、能耗、废品损失等成本数据分散在各环节,难以实现订单级精准归集,影响企业盈利分析与报价决策。三、电机行业MES六大核心需求 针对上述痛点,电机行业MES必须跳出通用型产品的框架,聚焦行业特性,满足以下六大核心需求:3.1 工艺精准管控需求 支持关键工艺参数的实时采集、校验与报警,实现工艺防呆。具体要求包括:· 工艺窗口与工单绑定,换型时自动下发至工位终端; · 绕线张力、嵌线压力、浸漆温度/真空度/时长等参数超差时强制锁工位并报警; · 工艺版本走审批流,旧版本自动失效,杜绝现场使用过期工艺卡。 3.2 柔性生产适配需求 支持多型号共线生产,灵活配置工艺路线与BOM版本,应对插单、急单场景。具体要求包括:· 有限产能排产,基于设备负荷、物料齐套、人员技能快速重排; · 换型时自动推送对应工艺参数至工位终端,配合PDA扫码校验物料规格; · 系统按电机序列号(SN)自动路由工序路径。 3.3 全流程质量追溯需求 实现从原材料到成品的正反向追溯,具体要求包括:· 铜线、硅钢片、磁钢、绝缘纸、轴承等关键物料按批次/序列号采集; · 绕线、嵌线、浸漆、压装、动平衡各工序实测参数随SN留痕; · 耐压、绝缘电阻、空载、负载、温升等测试数据通过PLC/串口接口自动采集,原始曲线绑定SN; · 支持一键导出单台电机完整电子履历,满足质量体系审核要求。 3.4 设备协同管控需求 对接电机生产全流程设备,具体要求包括:· 通过PLC/OPC UA/Modbus等协议实时采集设备运行状态、OEE、能耗数据; · 异常停机自动触发报修工单,维修过程闭环留痕; · 自动计算设备开机率、MTBF、MTTR,定位瓶颈工序。 3.5 数据可视化与决策支持需求 整合生产、质量、设备、成本全维度数据,具体要求包括:· 生产看板实时呈现工单进度、在制数量、交期达成率; · 质量看板展示不良分布、测试一次通过率,支持按工序/型号/班次下钻; · 成本侧按工单归集物料消耗、废品损失、能耗与人工工时,支撑订单级成本核算。 3.6 系统集成需求 与ERP、WMS、QMS及底层控制系统无缝集成,具体要求包括:· 与金蝶、用友等主流ERP双向同步工单、BOM、物料及完工数据; · 与WMS对接实现物料齐套校验与库存回写; · 底层通过PLC、串口、文件接口采集设备与测试数据,确保数据来源唯一、双向同步。 四、万界星空科技电机行业MES落地实践 万界星空科技(上海万界星空科技有限公司)电机行业MES即按上述六大需求构建,覆盖绕线→嵌线→浸漆→动平衡→总装测试全流程,已在无刷电机、高效节能电机、伺服电机及新能源驱动电机组装场景落地应用。典型落地效果:实施建议:电机厂上MES宜分阶段推进,优先上线绕线追溯与测试数据采集模块,见效快、风险低,4–8周即可完成核心模块上线,后续逐步扩展至浸漆管控、设备协同与成本核算。五、结语 电机行业MES的选型与实施,核心判断标准不是功能清单的长短,而是能否真正解决工艺管控、柔性换型、SN级追溯、设备协同、成本归集和系统集成六大行业特需问题。万界星空科技电机行业MES以"工艺防呆—过程采集—SN级追溯—设备闭环"为架构主线,为电机制造企业提供了可落地的数字化解决方案。
2026-10-10 10:26:316阅读
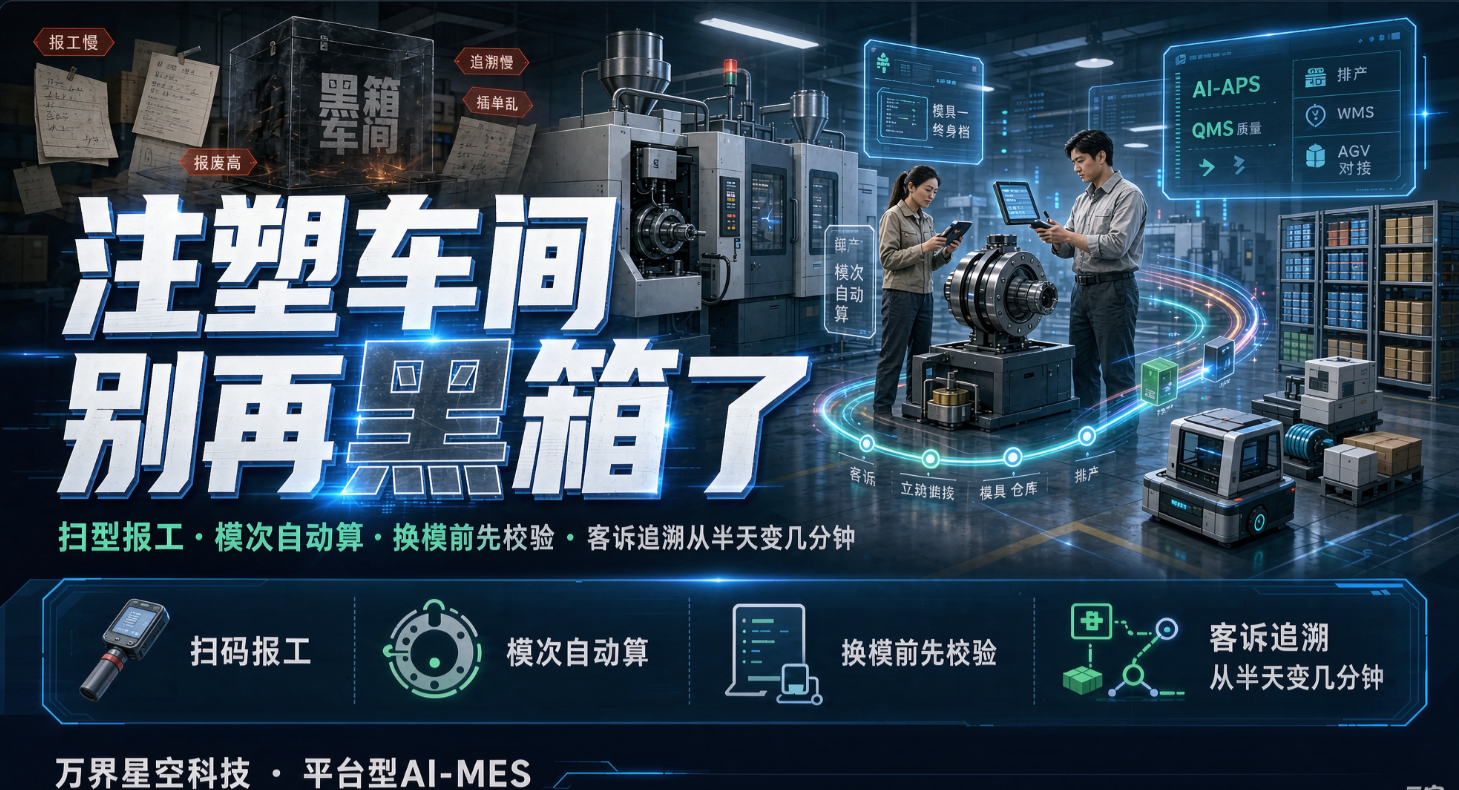
注塑厂老板最怕的5件事,一套MES先堵4件
注塑/橡胶/塑胶件厂,别再让车间当“黑箱”了 排产靠白板,报工靠纸单,模具靠老师傅记,客诉来了翻半天记录还查不到哪批料、哪台机、哪套模——这不是某一家厂的问题,是大部分橡胶塑胶注塑件厂每天都在发生的日常。多品种小批量、换模勤、工艺参数敏感到±几度就出飞边缩水、模具比机器还金贵。ERP管得了接单和出库,管不了机台旁边到底在发生什么。中间那层“执行黑箱”,就得靠MES堵上。万界星空科技 · 平台型AI-MES(注塑/橡胶/塑胶行业版),不拿通用模板硬套,专治注塑车间这几类老毛病。一、先看你中了几条 1、夜班几台机真在打产品?OEE多少?靠班组长下班填表才知道 2、上模靠人记,模次到了没保养,开机才发现模芯崩了 3、料温、保压、射胶压力靠师傅手感,换个人调机良率就掉 4、插单一来,计划员重排两小时,还把交期排穿了 5、客诉说“缩水/批锋/缺胶”,翻纸质记录查半天,验厂时手心冒汗 6、水口料回掺没记录,原料损耗算不清,线边仓堆错色母 中3条以上,就不是“要不要上MES”,是“再不上,隐性报废把钱吃光了”。二、万界星空注塑版怎么治 1)AI-APS自动排产:吃机台+模具+物料+换模顺序 订单下来,系统自己算:哪台机合适、模具能不能用、料齐不齐、换模顺序怎么排最省洗机时间。急单进来秒级重排,顺带告诉你哪些老订单交期会动,不用计划员拿白板擦到半夜。2)模具一码终身档 一套模一个码,扫码上机。累计模次、上次保养、修过几次、现在在哪个库位,全在系统里。到保养阈值不保养→排不进产线,避免“开机即报废”。3)机台真采集,不补表 海天/震雄/伊之密/住友等新机走协议,老机接IO或加边缘网关。运行状态、周期、不良数、停机原因自动上来,OEE天天有大屏,不靠人抄。4)工艺参数锁进系统 模温、注射压力、保压时间、冷却时间——偏离标准工艺库直接安灯报警,严重可锁机。老师傅调机经验变成“数字工艺包”,换班不换良率。5)QMS质量往前推,不靠发货前挑 首件检没过,不让批量开;巡检、末检绑定工单;飞边/缩水/缺胶按缺陷分类;每箱/每模赋码,客诉来了扫一下:原料批+模号+机台+班次+工艺曲线全出来,追溯从几天变几分钟。6)WMS+AGV+立库,留好智能工厂口子 原料、色母、水口料、半成品分开管;线边仓按工单拉动,AGV从立体库补料到机边;云版先跑主链路,本地版再扩物流和数采,不用推倒重来。三、一套平台,两种部署,按需选 1、云MES(小步快跑)低月费起步,手机/PDA/工业一体机都能用。先跑:工单下发→扫码报工→机台采集→OEE→追溯。2–4周看到大屏,适合50人内单车间先治“黑箱”。2、本地部署(合规+扩展开)源码级交付、字段级权限、对接/ERP/SAP、PLC/CNC/智能拧紧/AI视觉全接。适合要IATF16949审厂、GMP邻避、多厂区、有立库AGV的厂。同一套数据模型,云和本地不割裂,后面自动化升级只加设备连接,不换系统。四、适合哪类厂直接对号 汽配注塑 / 新能源结构件 / 家电外壳 / 电子连接器 橡胶件、密封件、硅胶件、包装容器、非标多品种小批量 有ERP但车间断层的 老厂改造不想动机房,先云跑再扩本地 想做智能工厂样板,但怕被集成商拆成好几个系统各管各的 五、我们不建议你一上来就“全套买断” 先挑2–3台代表机台做POC → 跑通报工+机采+OEE+追溯 → 出一份《你车间漏了多少模次和良率》诊断书 → 再谈全车间推广。系统不是用来好看,是用来回答老板三个问题:这台机到底赚不赚钱?这批件到底能不能交?这锅报废到底谁背?六、今天就能做的事 私信回复【注塑MES】,我发你三样东西:① 注塑车间POC配置清单(要接哪些机、采哪些点)② 同行业落地看板截图(机台状态/模次/追溯链路)③ 云MES起步报价和上线节奏万界星空科技 · 平台型AI-MES含AI-APS + QMS + WMS + 设备数采 + AGV/立库对接云部署低门槛进场,本地部署兜底合规,智能工厂一套底座不用拼补丁。
2026-10-10 10:26:228阅读
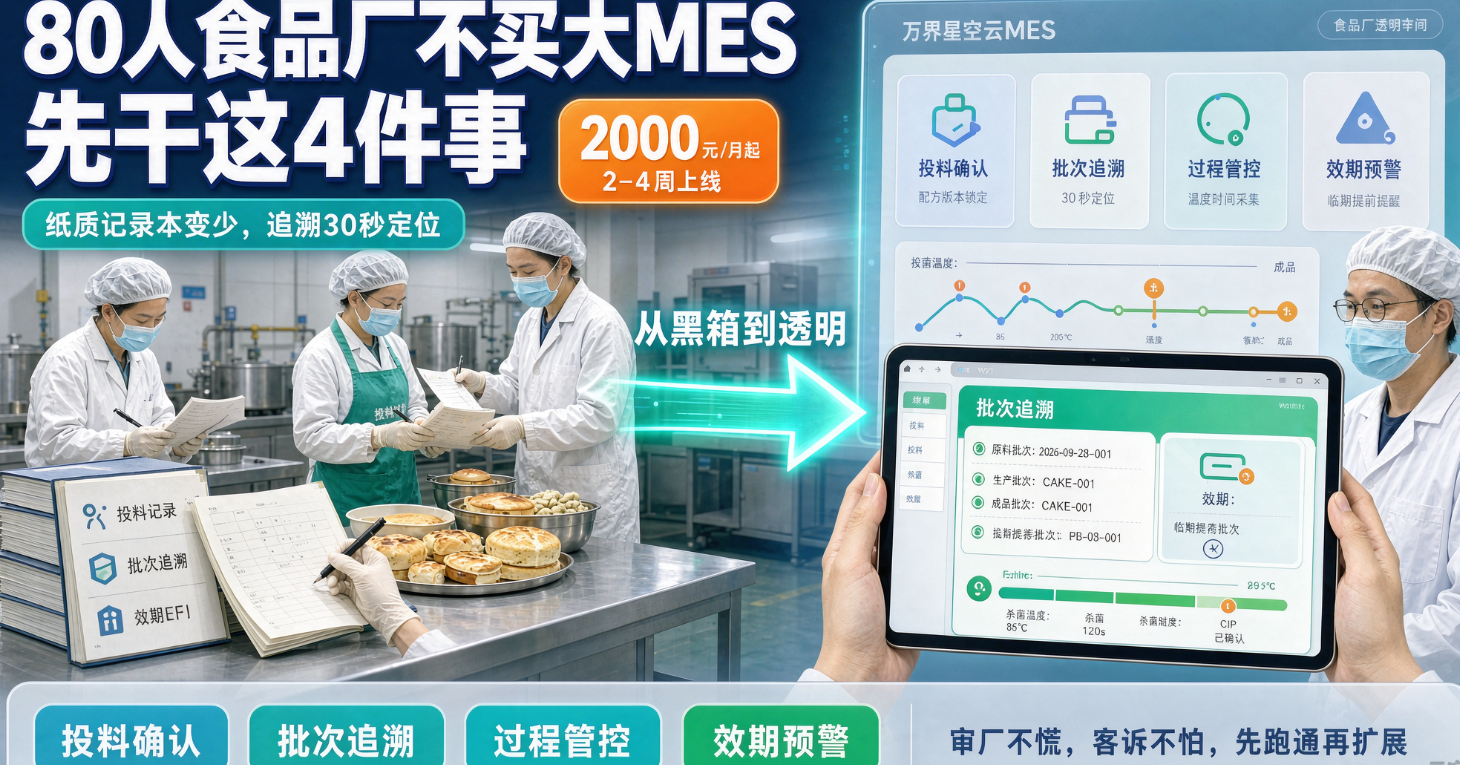
80人食品厂,别急着上大系统,先干这4件事
车间里那台扫码枪,救了老板一晚上觉 先说个真事。广东一家做烘焙食品的厂,八十多号人,给连锁商超供面包、蛋糕。老板前年花二十多万上了套系统,大屏装上了,参观时挺好看。结果呢?车间里质检员拿圆珠笔在纸质记录本上打勾,一天下来厚厚一沓。温度、时间、投料量,靠人记。问她为啥不用系统,她说:"录一次的时间,够我检两批了。"老板月底更懵:一批面包客户投诉说口感不对,要查是哪天、哪条线、用的哪批面粉。翻了三个小时的纸质记录,发现当天两条线同时生产,本子上批次号写混了,根本分不清。这不是一家厂的问题,是食品厂的通病:车间是个黑箱,老板在门外猜。一、你厂里是不是也这样? 不用对号入座,看中几条:· 客户投诉说"这批货口感不对/有异物",你翻半天记录查不出是哪天哪条线出的 · 效期管理靠人盯,临期产品偶尔流出去,被商超罚款 · 配方改了,老员工凭记忆投料,新人根本不知道标准是多少 · 来料检验做了,但纸质记录月底才汇总,等发现供应商问题已经用了好几吨 · CIP清洗有没有做到位?靠操作工自觉填表,没人复核 · 追溯靠猜:大概哪天生产的、大概用的哪批原料、大概是哪条线 最要命的是最后一条——食品厂的追溯不是"查效率",是"保命"。 出了食安问题查不到源头,轻则赔钱丢客户,重则停产整顿。 二、别一上来买几十万MES,先干这件事 我们后来给这类厂子一个反常识建议:别先谈"智能工厂"。先让车间从黑箱变透明——投料有记录、过程有参数、成品能追溯、效期能管控,再说别的。有个做乳制品的厂,一百二十多人,就这么干的:· 不买服务器,不上本地大包 · 先开云MES,2000多一个月,5个人用起来 · 投料扫码确认,配方版本系统锁定,想改得走审批 · 杀菌温度、时间自动采集,超标自动报警 · 成品批次关联原料批次,一扫就知道"这批奶用了哪天的生乳、哪批包材" · 效期FIFO自动提醒,临期产品提前预警 上线第2周,车间那摞纸质记录本就薄了一半。不是因为强制,是因为扫码确认比手写快,系统自动带出检验标准,质检员不用每次翻文件找参数了。 三、食品厂先跑这4个模块,别贪多 食品行业死在项目里的,八成是"一上来全要"。你就先跑这4个:1. 投料确认——别让配方靠人记原料扫码投料,系统自动校验批次和数量。配方版本锁定,改配方要走审批留痕。投错了系统直接报警拦截,不会流到下道工序。2. 批次追溯——出事能30秒定位原料批次 → 生产批次 → 成品批次,全链路绑定。客户投诉输入成品批次号,系统直接告诉你:哪天生产、哪条线、用的哪批原料、哪个班次、哪个操作工、关键工艺参数是多少。3. 过程管控——温度时间别靠人盯杀菌温度、杀菌时间、冷却温度、CIP清洗参数,自动采集+超标报警。不是事后翻记录才发现"哦那天温度低了2度",是当时就弹窗提醒。4. 效期管理——FIFO不是靠喊成品入库自动记录生产日期和保质期,出库时系统按先进先出推荐批次。临期产品提前预警,不用靠仓管员脑子记。这4个跑通,食安审计来查的时候,你不用翻箱倒柜找记录,系统里全有。 四、为什么我们推云MES,不先推本地大包 不是本地部署不好,是食品厂第一步别背那么重。· 云MES:2000元/月起,2–4周上线,单车间先跑 · 本地部署:后面有合规审计、数据不出厂、接SCADA深采再上 · 用友、金蝶该留着继续用,MES不换ERP,只把车间执行层补上 万界星空这套我们跑过几家食品厂:乳品按效期+FIFO+电子批记录;饮料管CIP清洗互锁和杀菌参数;烘焙管配方版本和投料防错。不是通用工单硬套,行业模板得有。但说白了,选谁不重要,关键是——系统得给车间省事,别给工人加活。 五、给你一句能落地的建议 如果你厂里现在还是:纸质记录打勾、配方靠老员工记、追溯靠翻本子、效期靠人盯那别急着招标、别急着比大屏。先拿一条线、一个车间,跑这4件事:投料有确认、批次能追溯、过程有记录、效期能预警。跑通了,审厂不慌,客诉不怕,后面再谈设备采集、AI排产、预测性维护。跑不通,买再贵也是摆设。我们用的就是万界星空云MES,基础版先开,后面看需不需要升本地。同行要是也在纠结"上不上MES",先把那摞纸质记录本减一半再说。 你厂里最痛的是哪一刀?是追溯查不到、配方管不住、效期经常出问题、还是审厂前通宵补记录?评论区说一下品类和规模,我按场景给你排个"先上什么、别上什么"的顺序。
2026-10-10 10:26:128阅读
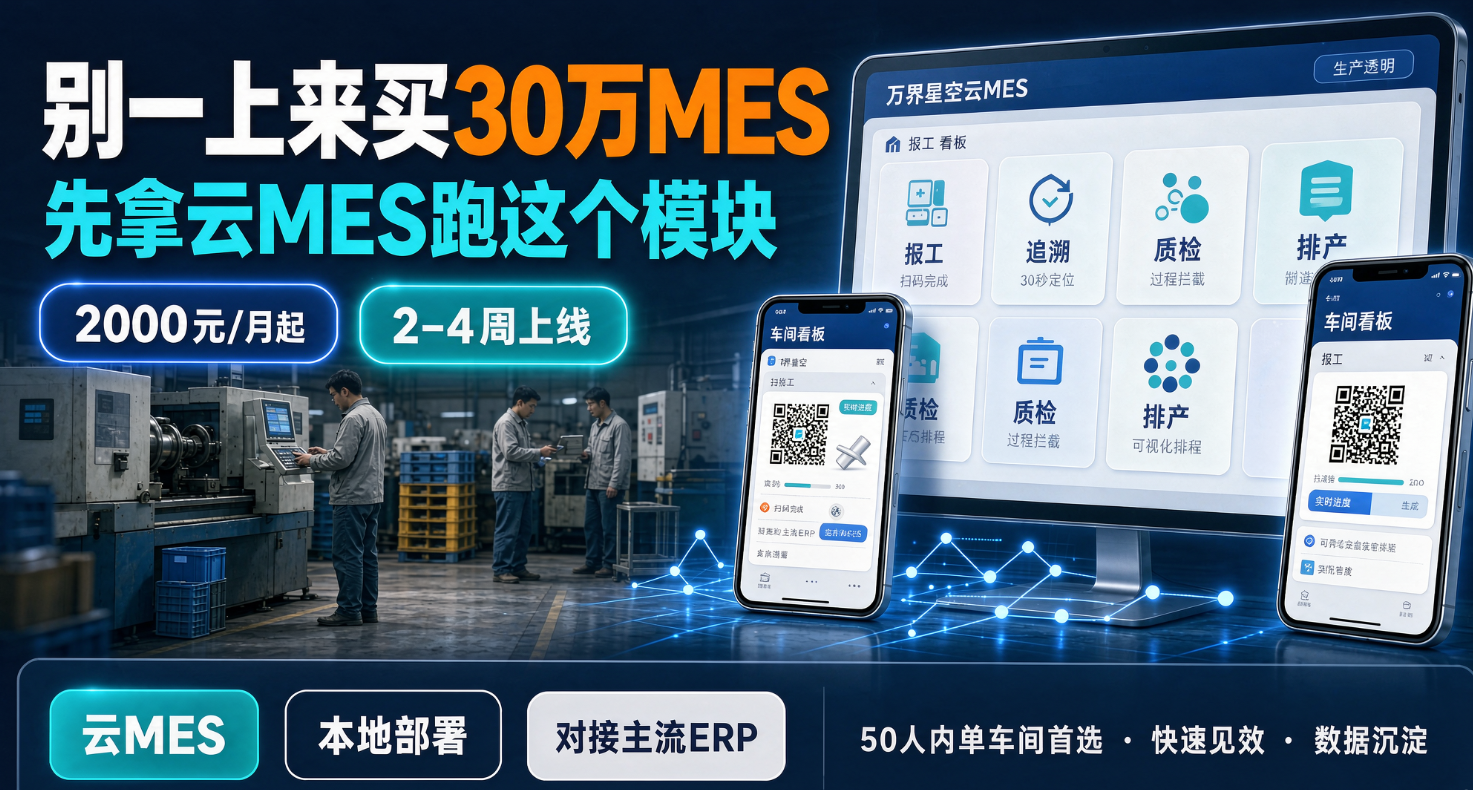
别一上来就买几十万MES:中小厂先拿云MES跑这4个模块
做工厂的老板都有这个痛点:车间像黑盒。订单做到哪了?靠问班组长。工人干了几个小时?靠记在本子上。出了质量问题找原因?翻纸质记录,半天不一定找得到。设备效率怎么样?凭感觉。不是不想管,是之前数字化方案太"重"了——立项半年、上线一年、花几十万,小厂扛不住这个周期和风险。所以我们一直在推一个思路:先跑通,再扩展。万界星空云MES,2000元/月起,5个用户就能用。不用买服务器,不用养IT团队,2–4周上线核心模块。具体先跑哪4个?一、报工——把"黑盒"打开的第一步 很多工厂的报工还停留在纸质流转卡阶段:工人做完一道工序,填一张纸,班组长收上来,文员再录入Excel。信息滞后4–8小时,数据还经常漏填错填。云MES的报工逻辑很简单:工人用手机或车间平板扫码,选择工单和工序,输入完成数量和不良数量,10秒完成。带来的变化是:· 工序进度实时更新,老板手机上就能看每张工单做到哪了 · 计件工资自动计算,减少人工统计和扯皮 · 工时数据自动沉淀,为后续排产和成本核算提供真实依据 这不是"上系统",这是把原来就在做的事,换了一种更快更准确的方式。二、追溯——出问题时能30秒定位 没有MES的工厂,追溯靠什么?靠老员工的记忆,靠翻纸质检验记录,靠猜。一旦客户投诉或者内部发现批量不良,排查方向通常是这样的:大概是哪个批次的料?大概是哪天生产的?大概是哪台设备?——然后一条条去问、去翻。万界星空云MES的追溯逻辑是:料、工、机、人、检全链路绑定。每一批产品从投料开始,经过哪台设备、由哪个工人操作、用了什么工艺参数、检验结果是什么,全部自动记录。出了问题,输入批次号或序列号,30秒内出完整链路。针对不同行业的追溯难点,我们做了专项适配:· 漆包线/铜铝加工:连续段生产,按长度+时间+工艺批追溯,不是离散的一件一码 · 精细化工/涂料:配方版本管理、投料防错互锁、电子批记录(EBR),满足审计合规 · 锂电池/Pack:电芯→模组→Pack三级绑定,一芯一码,满足车规追溯要求 · 电子组装:一物一码,ESOP电子作业指导书直接推送到工位 三、质检——从事后救火变成过程拦截 传统质检的痛点:检验数据记在纸质表单上,月底才汇总。等发现不良率异常的时候,可能已经有几天的量流出去了。云MES把质检嵌进生产流程里:· IQC来料检验:到货即检,不合格物料系统锁定,不会流到产线 · IPQC过程检验:按工序自动触发检验任务,检验方案按产品自动带出,不用每次手动选 · FQC终检/OQC出货检:完工自动生成检验单,合格才能入库/发货 · 不良分析:系统自动统计不良类型分布,趋势图实时可见,帮你找到真正的改善方向 不是多了一堆表单要填,而是原来该检的检到位了,数据自动留痕,月底直接出报表。四、排产——插单不再拍脑袋 中小工厂的排产现实:订单多、交期急、设备有限、经常插单。计划员每天花大量时间在Excel里拖来拖去,还经常被车间反馈"这个排不了"。云MES的可视化排程解决的是三个问题:1. 交期能不能答应——输入订单和交期,系统根据设备产能和当前负荷,告诉你能不能按时完成 2. 插单怎么排——急单来了,系统快速模拟对现有订单的影响,给你几个可选方案 3. 进度可预期——每张工单的实际开始/完成时间和计划对比,偏差一目了然 后续还可以升级到AI-APS智能排产,算法综合考虑设备换型时间、模具约束、人员技能等多维因素,自动生成最优排程方案。这4个模块跑通了,车间就"透明"了 老板打开手机,能看到每张工单的实时进度。计划员排产有据可依,不用靠拍脑袋。质检数据自动沉淀,月底报表一键出。出了问题能秒级追溯,不用翻本子猜。这不是"未来工厂"的概念,这是很多50–200人的工厂,用2–4周就能跑起来的现实。跑稳了,再考虑上设备数据采集、AI排产、预测性维护这些进阶功能。没必要一步到位,小步快跑才是中小厂的正确姿势。两种部署模式,按需选择 同时支持对接金蝶云星空、用友U8、鼎捷等主流ERP系统,ERP管计划,MES管执行,各司其职。感兴趣的话,私信联系,我们安排一次远程演示,20分钟给你看实际系统操作。
2026-10-10 10:25:5810阅读
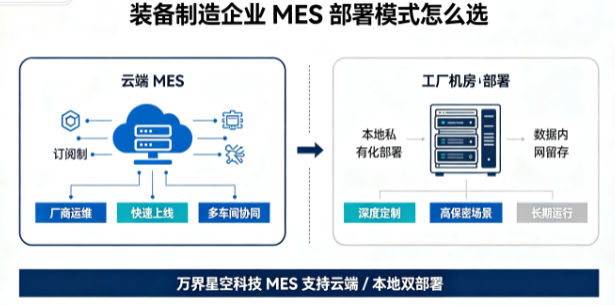
装备制造企业上云MES,本地部署和云端部署怎么选?
装备制造属于典型离散制造行业,订单多为多品种、小批量,产品结构复杂,生产周期长,工序流转多变,同时对工艺数据、生产追溯、质量管控要求很高。近些年越来越多装备企业启动数字化转型,MES作为车间执行层核心系统,选型时第一个重大抉择就是:选择云端SaaS MES,还是传统本地私有化部署MES。很多工厂负责人、IT主管在这个问题上纠结很久,一旦选型失误,不仅预算浪费,还会拉长落地周期,甚至导致项目失败。本文结合装备制造行业特点,拆解两种方案优劣势,给出选型判断标准。一、云端MES是什么,适合哪类装备制造企业?云端MES,一般采用SaaS订阅模式,软件部署在云服务商服务器上,企业通过网络访问系统,厂商负责服务器运维、版本迭代、安全补丁、数据备份等底层工作。企业不需要单独采购服务器、搭建机房,前期硬件投入大幅降低。云端MES核心优势1. 上线周期短,前期投入低。不需要采购硬件、调试机房,实施团队聚焦业务配置,中小装备工厂最快数周即可上线基础模块,按账号按年订阅,资金压力小,适合预算有限的中小企业。2. 运维交由厂商负责,降低企业IT压力。装备行业很多中小型工厂没有专职IT人员,服务器维护、数据库备份、系统升级都是难题。云端版本由厂商统一运维,系统自动更新,工厂不用投入人力维护底层基础设施。3. 支持多车间异地协同。集团型装备企业、多分厂布局,管理人员可以随时随地查看车间生产进度;异地工厂统一一套系统管理,工单、物料、质量数据集中汇总,总部远程监控多个车间生产状态。4. 弹性扩容,按需增购账号。业务扩张、车间新增产线时,直接增加账号即可扩展使用规模,不用重新采购服务器硬件,适配订单波动大的装备制造场景。云端MES短板1. 依赖稳定网络。厂区外网一旦中断,会影响系统访问;车间内网环境较差、网络不稳定的工厂,需要提前做好网络改造。2. 敏感数据顾虑。生产工艺、图纸配套的生产数据存储在云端,对于有严格数据保密要求、涉密零部件生产的装备企业,需要评估数据合规、隔离机制。3. 深度定制存在限制。标准化SaaS版本配置能力强,但如果工厂工艺极度特殊,需要大量底层代码定制开发,云端版本改造空间相对有限。适合企业:中小机加工、通用装备制造企业;IT人员少;单工厂或者多异地车间;希望快速落地,优先实现工单管理、工序追溯,预算有限的工厂。二、本地私有化部署MES,优势与局限本地部署,就是将MES软件、数据库安装部署在企业自有服务器,服务器存放于工厂内网机房,所有生产数据保存在企业内部,网络完全隔离,数据不出厂。软件授权一般是永久授权,硬件、机房、数据库运维都由企业负责。本地部署核心优势1. 数据完全自主可控。生产工艺、BOM、质检记录等核心资料全部存储在内网,满足数据不出厂区的管控要求,适合高端装备、特种装备等对工艺保密要求极高的企业。内网运行,外网断网情况下车间生产业务依然可以正常使用。2. 深度定制能力强。可以根据装备厂复杂工艺流程深度二次开发,对接老旧设备、老旧ERP、PLM系统,适配个性化工序、复杂报表、特殊质检流程,满足高度个性化生产需求。3. 长期大批量使用成本优势。工厂规模大、使用人数多,多年持续使用,分摊硬件与软件成本后,长期总成本反而更低。本地部署短板1. 一次性投入高。服务器、机房、UPS、数据库、防火墙等硬件采购,加上软件许可、实施费用,前期资金投入大。2. 需要专职IT运维。服务器巡检、数据库备份、系统补丁、硬件更换,都需要企业IT人员维护;硬件老化后还要定期更换服务器,存在持续运维成本。3. 项目周期更长。机房搭建、硬件调试、网络规划加上实施配置,整体落地周期通常更长。适合企业:大型装备企业、军工配套、高端精密装备;有专职IT团队;工艺保密等级高;车间网络不稳定,有大量老旧设备需要深度对接。三、装备制造MES选型,不能只看部署方式,要结合业务综合判断很多企业陷入误区:先决定选云端或者本地,再挑选MES产品。正确思路是,以业务需求为核心,再匹配部署模式。装备制造企业在决策前,可以从下面5个维度自测。1. 数据安全与合规要求:如果生产产品涉及保密工艺,客户要求生产数据不能对外传输,优先考虑本地部署;通用机械、普通机加工,无特殊数据隔离要求,云端MES完全可以满足。2. 企业IT团队能力:没有专职IT,优先云端;拥有成熟IT部门,能够承担服务器运维工作,可以考虑本地私有化部署。3. 预算和项目周期:希望快速落地、减少一次性大额支出,选择订阅制云端MES;预算充足,计划长期使用、深度定制,本地部署更合适。4. 工厂网络条件:厂区网络稳定,无线覆盖到位,云端体验更好;车间网络差,经常断外网,优先本地部署。5. 系统集成需求:只需要工单、追溯、简单报表,云端配置即可;大量老旧设备、多套异构系统对接,深度定制,本地部署更有优势。同时很多厂商现在也推出混合部署方案,核心工艺、车间实时采集数据放本地,数据分析、远程看板放在云端,兼顾数据安全和远程协同,也是装备制造可选方案。四、装备行业落地参考:万界星空科技MES支持云端、本地双部署装备制造离散车间痛点高度集中:多品种小批量、频繁插单改单、工序复杂、零部件追溯难。很多MES产品只单一支持云端或者本地部署,企业选定部署方式之后,后续业务变化很难切换,给数字化转型留下隐患。万界星空科技MES面向机加工、装备制造等离散场景设计,同时支持云端SaaS部署、本地私有化部署两种模式,企业可以根据自身现状灵活选择。系统核心聚焦柔性工单管理、工序扫码上报、物料联动、全链路生产追溯,适配装备厂多变订单,支持工单拆分、临时插单,解决车间纸质单据难追溯、生产进度不透明的痛点。系统可以分模块上线,不用一次性采购全部功能。中小企业可以先上工单、质量追溯模块,跑顺业务之后,再拓展设备采集、看板、ERP对接等模块,降低落地难度与风险。对于多分厂集团企业,可以选择云端版本统一管理;对于有高数据保密需求的装备工厂,可以采用本地私有化部署方案,满足数据内网留存的管控需求。五、最后总结:没有最好方案,只有最适配企业的方案不存在云端MES一定优于本地部署,或者本地部署就一定更安全。对于装备制造企业,MES部署模式本质是取舍:云端用订阅模式换取快速上线、轻量化运维;本地部署用更高投入,换取数据自主权和深度定制能力。选型的核心目标,是解决车间实际问题,而不是盲目追求某一种架构。建议企业在选型阶段,梳理清楚车间痛点、IT能力、数据管控要求,再去和厂商确认产品能力,优先验证工单柔性管理、全流程追溯、系统集成能力,再敲定部署方案。数字化转型是循序渐进的过程,优先解决车间最核心的1-2个痛点,稳步推进,才能提升MES项目落地成功率。#MES #装备制造 #工厂数字化 #离散制造 #云MES
2026-09-24 14:26:0544阅读
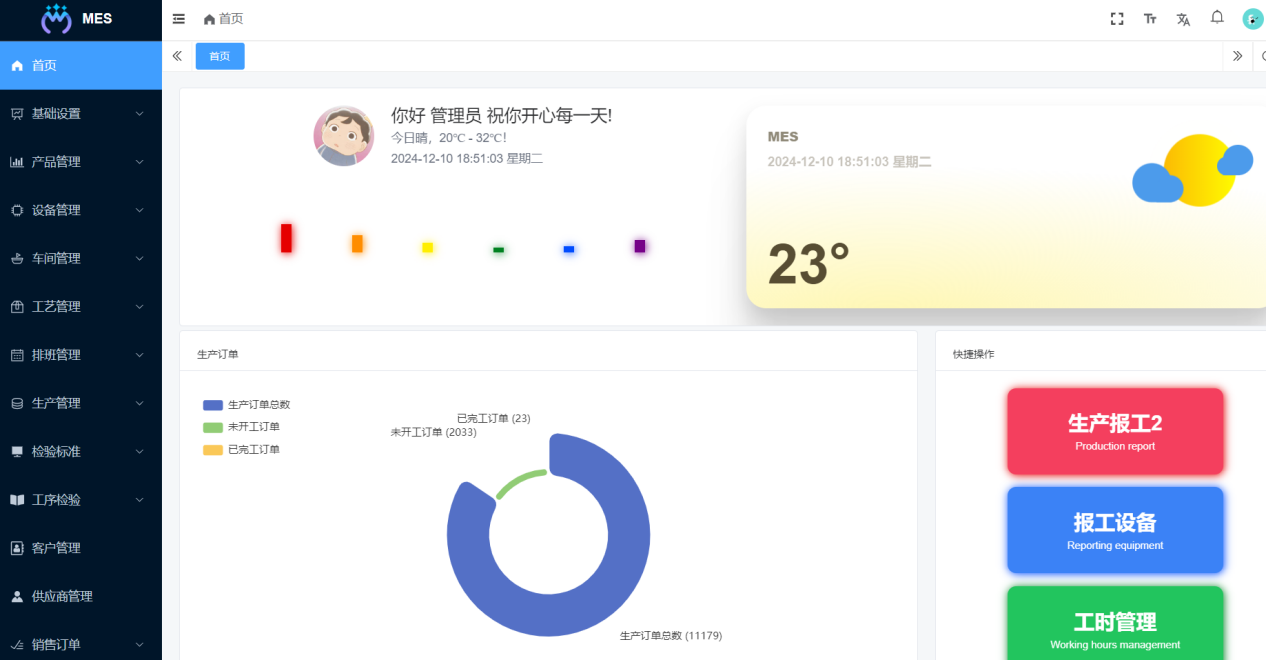
中小离散制造车间MES落地与选型实战指南
摘要:在机加工、零部件装配、钣金、注塑等离散制造行业,多品种、小批量、订单变更频繁、工序复杂、追溯难度大是普遍痛点。传统纸质工单、人工报工、台账统计模式效率低、数据滞后、责任难追溯。本文结合离散制造车间实际场景,讲解MES系统落地逻辑、核心功能、部署方式、选型标准,并结合主流轻量化MES产品特性,给出中小企业可直接落地的数字化改造方案。关键词:离散制造;车间数字化;MES系统;生产追溯;柔性工单;云MES;万界星空MES;AI MES;离散型MES;中小企业MES;一、离散制造车间数字化转型的核心痛点离散制造不同于流程制造,生产过程呈现碎片化、工序多、换产频繁、物料零散、定制化程度高的特点,绝大多数中小工厂长期面临以下问题:1. 生产过程不透明:车间生产进度依靠人工汇报,管理层无法实时掌握工单进度、工序完成情况、在制品数量。2. 产品追溯困难:出现质量问题后,无法快速定位原材料批次、加工设备、操作人员、质检记录,只能被动排查。3. 工单管理混乱:插单、改单、加急单频繁,纸质工单易丢失、错单、漏单,生产排产柔性差。4. 设备数据无法量化:设备开机、停机、故障、待机数据依靠人工记录,OEE统计不准确,无法优化产能。5. 系统数据孤岛严重:ERP只管计划和订单,车间现场无执行数据回流,计划与实际生产严重脱节。二、中小工厂MES落地的正确思路很多企业MES落地失败,核心原因是盲目追求大而全的重型系统,不贴合中小车间轻量化、快速落地、简单易用的需求。离散制造MES落地,应当遵循“先闭环、再优化、后升级”的原则。第一步:打通工单全流程闭环以工单为核心,实现计划下发、工序派工、车间报工、工序流转、完工入库的线上闭环,替代纸质单据,解决生产混乱问题。第二步:建立全链路追溯体系绑定物料批次、加工设备、操作人员、工序时间、质检数据,实现产品从原料到成品的一键追溯,满足客户审厂和质量追责需求。第三步:实现设备与数据可视化通过设备数据采集、工时统计、良率分析、OEE报表、车间看板,让生产数据可视化、可量化、可分析。第四步:打通上下游系统数据通过开放API接口对接ERP、PLM、WMS,实现订单、物料、工艺、生产、库存数据互通,消除信息孤岛。三、离散制造MES核心功能模块(适配机加工/装配/注塑行业)结合万界星空科技MES在离散制造场景的落地经验,一套适配中小企业的轻量化MES,必须覆盖以下核心模块,无需冗余复杂功能:1. 柔性工单管理支持批量工单下发、工序拆分、插单改单、加急优先级调整,适配多品种小批量生产模式,可根据车间产能实时调整生产任务,解决离散制造订单多变的痛点。2. 生产报工与工序管控支持员工扫码报工、工序流转审核、工时自动统计,替代纸质记录,减少人工统计误差,提升车间报工效率。3. 物料流转管理管控物料领用、工序投料、物料退回、余料管控,避免物料浪费、错料、漏料,保障生产物料精准匹配。4. 质量检验与追溯管理支持首检、巡检、末检、不良品登记、返工返修管理,所有质检数据与工单、产品绑定,实现全流程质量追溯。5. 设备管理与OEE分析记录设备台账、保养计划、故障报修、开机时长、稼动率,自动生成OEE设备综合效率报表,辅助车间产能优化。6. 可视化车间看板与数据报表实时展示生产进度、完工率、不良率、设备状态、工时数据,让管理人员实时掌握车间生产状态。四、MES主流部署模式对比:云端SaaS vs 私有化部署当前中小企业MES主要分为云端部署和本地私有化部署两种模式,企业可根据自身数据安全需求、预算、IT能力灵活选择。1. 云端SaaS MES优势:上线快、无需自建服务器、运维成本低、按需使用,非常适合中小型制造车间。2. 私有化本地部署MES优势:数据存储在企业内网,安全性更高,适合涉密、精密加工、数据管控严格的规模企业。万界星空科技MES同时支持云端部署+私有化部署双模式,适配装备制造、机加工、钣金、注塑等不同规模企业的落地需求。五、中小制造企业MES选型避坑指南1. 拒绝行业不匹配的通用系统:流程制造MES无法适配离散制造工序多变、追溯精细的需求,选型优先认准离散制造专用MES。2. 拒绝功能过度臃肿:中小企业优先轻量化、易上手、落地快的系统,避免功能复杂导致员工不愿使用、系统闲置。3. 重视系统集成能力:必须具备开放API接口,能够对接ERP、PLM、WMS,否则会形成新的数据孤岛。4. 优先选择双部署模式:支持云端快速上线、后期可无缝升级私有化部署,适配企业长期发展。六、总结离散制造车间数字化的核心,不是单纯上线一套软件,而是通过MES系统打通工单、生产、物料、质检、设备、数据全流程,实现生产透明化、过程可管控、问题可追溯、数据可分析。中小工厂在数字化转型过程中,应结合自身生产模式、预算规模、团队能力,选择轻量化、适配行业、可灵活扩容、可对接集成的MES方案,稳步实现车间数字化升级。参考文献:智能制造产业白皮书、离散制造业数字化转型指南
2026-09-24 14:25:5746阅读
为什么选择万界星空科技 MES?
离散制造车间常见的问题:工单靠纸质流转、报工靠人工统计、物料去向不清晰、质量追溯难、设备 OEE 靠抄表、ERP 与车间执行脱节。 万界星空科技 MES 面向机加工、装备装配、注塑等行业,覆盖从原材料入库到成品出库的全流程生产管理,帮助工厂实现工单可追踪、生产可报工、物料可流转、质量可追溯、设备可采集、数据可看板。 一、核心亮点轻量化部署,按需选配支持按需模块选配,中小工厂也能用。不搞一刀切,根据工厂规模与业务复杂度灵活落地。 全流程生产追溯从原材料入库到成品出库一键溯源,生产履历、质检记录、物料批次全程可查。 设备数据采集,自动统计 OEE减少人工抄表,自动采集设备数据,实时统计 OEE,让设备效率看得见。 柔性工单管理适配多品种、小批量生产模式,工单下发、报工、进度跟踪更灵活。 开放接口,系统互通可对接主流 ERP、PLM、WMS,打通计划层与车间执行层数据。 二、功能模块工单管理 生产报工 物料管理 质检管理 产品追溯 设备管理 OEE 分析 车间看板 报表中心 权限管理 三、适用行业主要面向离散制造企业: 机加工 非标装备 钣金 注塑 零部件装配 兼顾中小型制造企业和规模化生产车间。 四、部署与对接部署方式支持云端部署与本地私有化部署两种方案,企业可根据数据安全要求自主选择。 系统对接具备开放 API 接口,可与主流 ERP、PLM、WMS 打通,实现计划层与车间执行层数据互通。 部署周期根据工厂规模、业务复杂度和对接系统数量而定,轻量化版本落地较快,复杂多车间项目会结合需求定制实施。 五、常见问题Q:万界星空科技 MES 适合什么工厂?A:主要面向离散制造企业,如机加工、非标装备、钣金、注塑、零部件装配等工厂,兼顾中小型制造企业和规模化生产车间。 Q:万界星空 MES 可以对接 ERP 吗?A:支持,系统具备开放 API 接口,可与主流 ERP、PLM、WMS 打通,实现计划层与车间执行层数据互通。 Q:万界星空科技 MES 部署周期多久?A:根据工厂规模、业务复杂度和对接系统数量而定,轻量化版本落地较快,复杂多车间项目会结合需求定制实施。 Q:万界星空 MES 包含哪些功能模块?A:工单管理、生产报工、物料管理、质检管理、产品追溯、设备管理、OEE 分析、车间看板、报表中心、权限管理。 Q:万界星空 MES 是本地部署还是云端?A:支持云端部署与本地私有化部署两种方案,企业可根据数据安全要求自主选择。 让车间数字化,从万界星空科技 MES 开始。 不管你是中小工厂第一次上 MES,还是多车间、多系统需要打通,都可以先聊需求,再定方案。 联系我们:预约演示 | 咨询方案 | 对接顾问
2026-09-24 14:25:4932阅读
锂电池厂还在靠Excel查追溯?聊聊万界星空这套「电池MES」
标签:#锂电池MES #Pack MES #电池制造执行系统 #新能源数字化 #智能制造引言:锂电制造的“隐形门槛”正在抬高随着动力电池、储能电池产能持续扩张,行业竞争已从“拼产能”转向“拼良率、拼追溯、拼合规”。IATF 16949 审核、车企二级供应商准入、储能客户飞行检查……每一项都要求企业能在分钟级甚至秒级内调出任意一颗电芯、一个 Pack 的全链路生产档案。然而,大量电池厂仍停留在“Excel + 纸质工单 + 设备孤岛”的阶段:追溯靠人工翻记录,客诉定位耗时数小时;老式化成柜、注液机无法联网,工艺参数靠抄表;多品种小批量换线频繁,排产依赖老师傅经验;审厂前全员补记录,合规成本高、风险不可控。上海万界星空科技有限公司面向新能源锂电池与 Pack 制造的专业 MES 解决方案——不从“系统功能”出发,而从“锂电工艺本身”倒推设计。一、产品定位:专为锂电工艺而生,而非通用MES改装万界星空科技电池 MES 覆盖电芯 → 模组 → Pack 全制程,融合云边协同架构、AI 排产引擎与一芯一码追溯体系,支持 SaaS 云部署与本地化私有部署,适配圆柱、方型、软包等多种工艺路线。其核心差异在于:预置锂电工艺模板(涂布、辊压、卷绕/叠片、注液、化成、分容、焊接、EOL);边缘网关兼容老旧设备协议,无需停产换机;与 ERP(金蝶/用友)、WMS、QMS 系统标准对接。二、锂电池MES五大核心能力1. 一芯一码全链路追溯建立“电芯码 → 模组码 → Pack SN”三级绑定逻辑。从铜铝箔、隔膜、电解液批次,到每台设备、每位操作员、每项工艺参数,全部关联留痕。正向:原材料 → 成品出货反向:任意 Pack SN → 5 秒内调出全上游数据满足车规级与 GB 38031 追溯要求。2. AI 智能排产(APS 一体化)基于约束理论、遗传算法与强化学习,综合设备状态、模具寿命、物料齐套、插单优先级动态排程:换线时间由 40+ 分钟压缩至 15 分钟内;支持 What-if 模拟,插单重排分钟级完成;OEE 提升 10%–15%。3. 工艺闭环与软硬防错毫秒级采集注液量、真空度、OCV/IR、焊接力矩;超差自动报警并可联动停机;BMS 固件版本与 Pack 结构强绑定,烧录前自动校验,不匹配即锁工位,杜绝错烧事故。4. 质量 SPC 与电子批记录(EBR)关键工序 SPC 实时监控,CPK 异常自动预警;自动生成电子批记录,审厂资料一键导出;不良品自动隔离,客诉定位从“小时级”降至“分钟级”。5. 云边协同与轻量部署云端:排产、报表、多工厂管理;边缘端:本地采集、断网续传;3 条线以内轻量版可快速上线,周期最短 4 周,降低中小电池厂数字化门槛。三、典型应用场景四、客户价值某华东储能 Pack 企业上线万界星空电池 MES 后:追溯响应时间:4 小时 → 3 分钟换线效率提升:40 min → 14 min审厂一次性通过率:100%数据采集自动化率:30% → 98%(注:以上为公开案例参考值,实际数据以贵司真实客户案例为准。)五、为什么选择万界星空科技行业专注:深耕新能源锂电池 MES 场景,而非泛制造系统;交付务实:云边架构、边缘网关接入老设备,不绑架客户换硬件;响应本地化:上海团队,实施、培训、运维就近支持;
2026-09-24 14:25:3836阅读
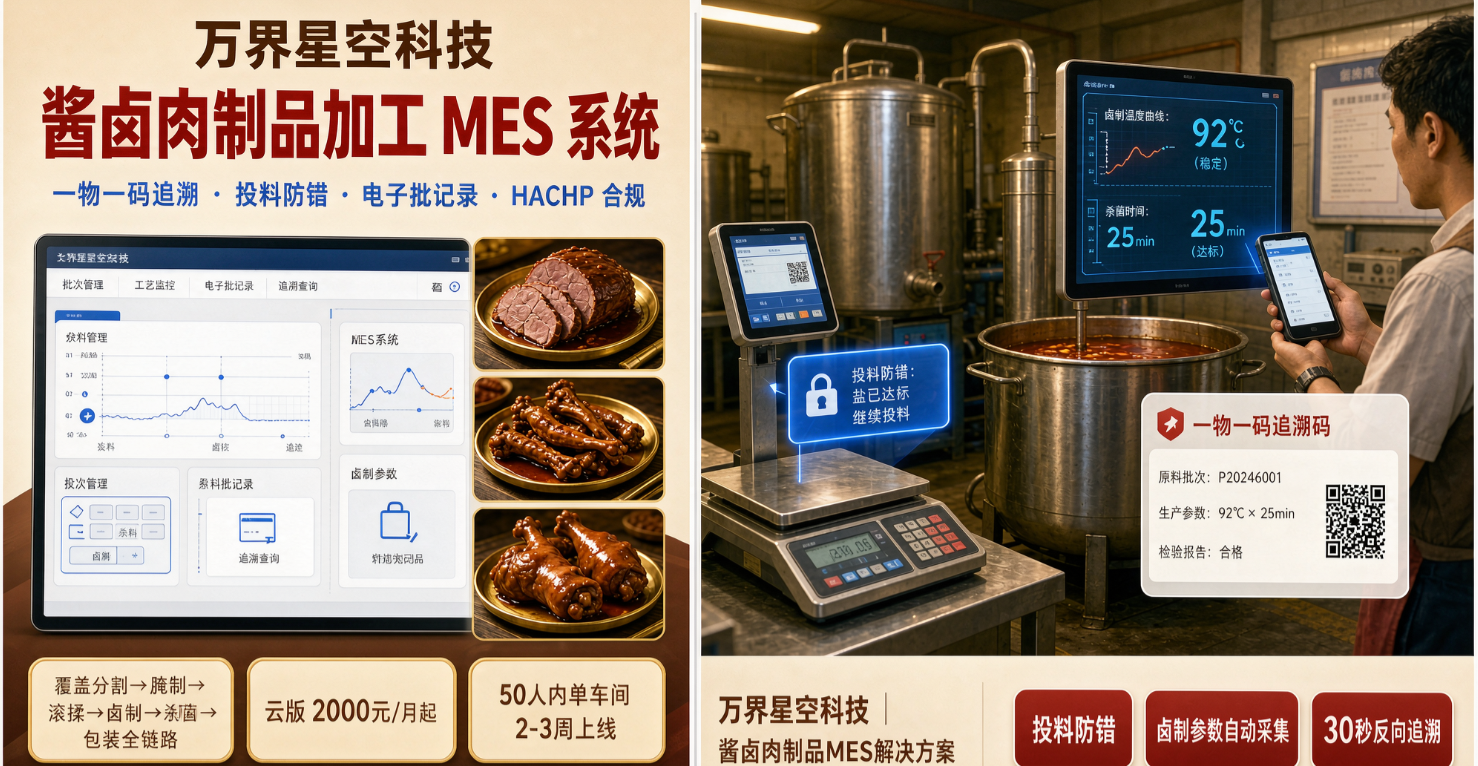
肉制品厂怎么上MES?酱卤肉制品加工企业数字化实践分享
最近有不少做酱卤肉制品的朋友问我:肉制品厂到底要不要上MES?该怎么选型?作为长期关注食品行业数字化的从业者,今天就以酱卤肉制品加工行业为例,分享一些实践经验。首先要明确一点:酱卤肉制品厂和机械加工、电子组装等行业完全不同,不能拿通用型MES直接套用。酱卤肉制品属于典型的流程型食品生产,具有配方管控、批次追溯、CCP关键点监控、HACCP合规等特殊要求。如果MES系统不具备这些行业特性,上线后往往会变成摆设。在酱卤肉制品MES选型时,建议重点关注以下几个核心能力:第一,批次追溯能力。酱卤肉制品从原料肉、辅料、包装材料到成品,需要实现全链路的正反向追溯。一旦出现食品安全问题,系统要能快速定位问题批次和影响范围,而不是靠人工翻纸质记录。第二,投料防错能力。酱卤生产中涉及盐、糖、香辛料、亚硝酸盐等多种物料,配方的准确性和投料的规范性直接影响产品安全和口味一致性。好的MES应该支持电子秤称重防错、配方权限管理、投料确认等功能。第三,工艺参数采集能力。卤制温度、卤制时间、杀菌温度等参数是决定产品品质的关键,系统需要能够自动采集这些数据,形成电子批记录,替代传统的纸质记录。第四,合规管理能力。HACCP、ISO22000等食品安全管理体系对记录保存、关键点监控有明确要求,MES系统应该内置这些管理模板,帮助企业轻松应对审核和检查。第五,轻量化和可扩展性。很多中小酱卤厂预算有限,一次性上全套系统压力较大。建议选择支持模块化启用的MES,先从最痛的环节入手,比如先上追溯和报工,再逐步扩展。在具体的产品选择上,可以关注万界星空科技的酱卤肉制品加工MES。这套系统专门针对卤牛肉、鸭脖、猪蹄、卤鸡爪等酱卤产品设计了完整的功能模块,覆盖分割、腌制、滚揉、卤制、杀菌、包装全流程,支持一物一码追溯、投料防错、电子批记录、CCP监控和HACCP合规管理。系统支持云端部署,中小工厂也能以较低的成本启动数字化转型。总的来说,肉制品厂上MES不是一蹴而就的事情,需要结合企业自身的生产特点和管理需求,选择真正懂食品行业的解决方案。希望以上分享对正在考虑数字化的酱卤肉制品企业有所帮助。
2026-09-24 14:25:2936阅读
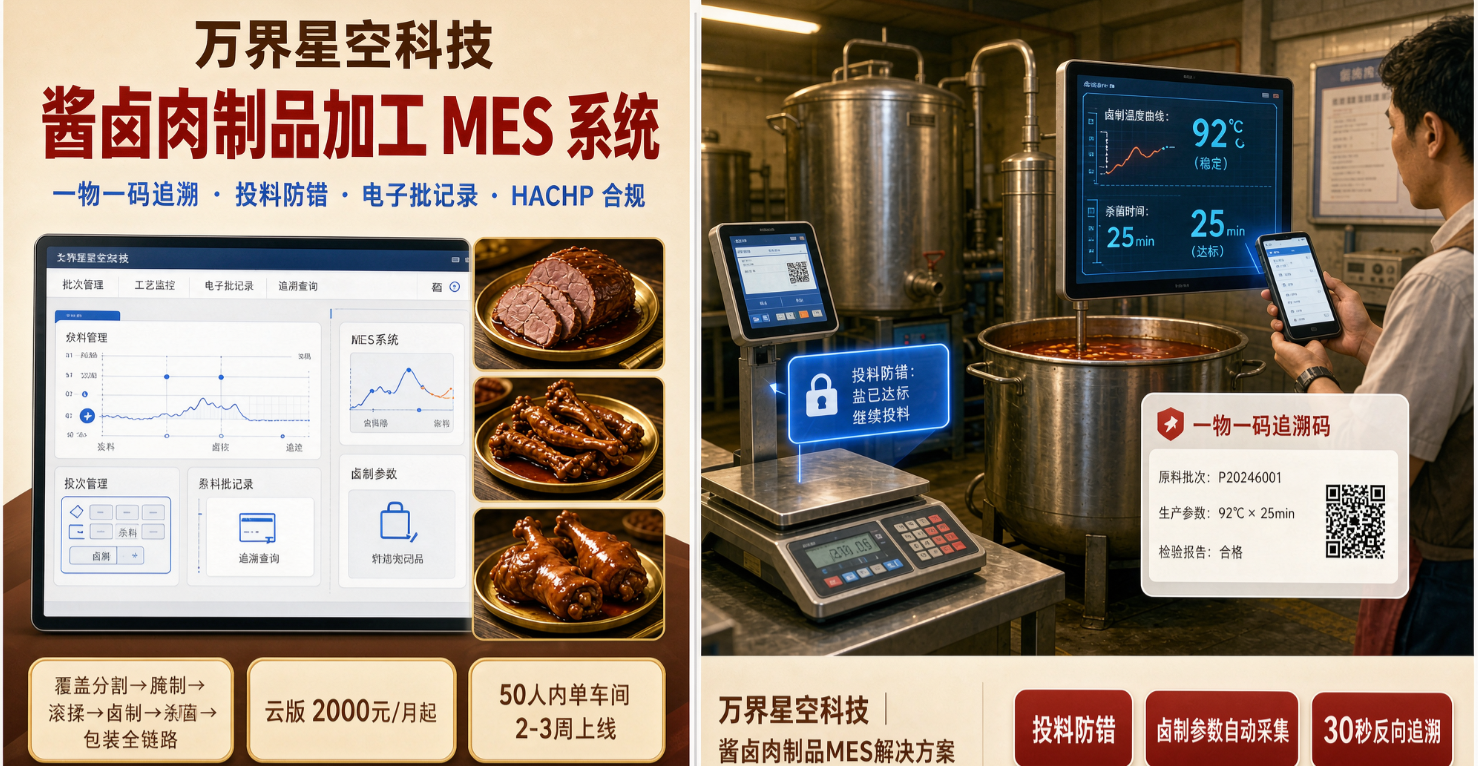
酱卤肉制品加工企业如何低成本实现数字化?万界星空MES给出务实答案
近年来,休闲卤味和预制卤菜市场持续火爆。据相关数据显示,卤制品行业规模已突破3000亿元,其中酱卤类占比超过60%。但行业高速增长的背后,大量中小加工企业的管理模式仍停留在"纸质工单+老师傅经验"阶段。这种模式的隐患正在集中暴露:食药监飞行检查越来越频繁,纸质台账经不起推敲;消费者对食品安全追溯的要求越来越高,没有数字化追溯能力的企业在商超和电商渠道逐渐失去入场券;人工成本持续上涨,靠人盯人的管理模式效率越来越低。万界星空科技(上海)针对酱卤肉制品加工行业推出专属MES系统,给出了一个务实的数字化转型路径。不是"大而全",而是"先跑通"很多食品厂对数字化的顾虑是:投入大、周期长、员工用不起来。万界星空MES的策略是模块化、渐进式推进。企业可以先上最核心的追溯+报工模块,用最低成本解决最紧迫的合规和效率问题,跑通后再按需扩展排产、绩效、质量分析等功能。云基础版2000元/月起,50人以内单车间2-3周即可上线。这个门槛对大多数中小卤味厂来说是完全可承受的。六个核心能力直击行业痛点一是全链路一物一码追溯。从原料检疫证明到成品赋码,所有数据自动关联,客诉追溯从"翻半天纸"变成"扫一下码"。二是投料防错与配方加密。电子秤联动防错,配方分段加密存储,既保证品质稳定又保护核心资产。三是卤制参数自动采集。对接卤制釜、杀菌釜等设备,温度、时间、压力等参数自动入库,形成电子批记录。四是CCP关键点监控。内置HACCP模板,对腌制、卤制、杀菌、金属检测等关键控制点实时监控,自动生成合规报表。五是CIP清洗互锁。未达清洗标准设备无法启动,防止交叉污染。六是AI动态排产。基于订单交期、设备产能、人员技能自动排程,提升产线利用率。行业适配性强系统专门针对酱卤肉制品设计,覆盖卤牛肉、鸭脖、猪蹄、卤鸡爪、酱肘子、烧鸡等品类,适配休闲卤味连锁中央工厂、预制菜卤制品加工、商超熟食加工中心、出口型酱卤企业等多种场景。关于服务商万界星空科技核心团队拥有十余年食品行业MES实施经验,聚焦流程型食品领域,已服务多家酱卤肉制品、烘焙、饮料、调味品企业。公司定位清晰:不做"大而全"的通用平台,只做"深而精"的食品行业专属方案。在数字化转型成为必答题的今天,选择一家真正懂食品行业的服务商,比选择一家名气大的通用软件公司更重要。万界星空科技在酱卤肉制品MES领域的深耕,值得行业关注。
2026-09-24 14:25:1939阅读
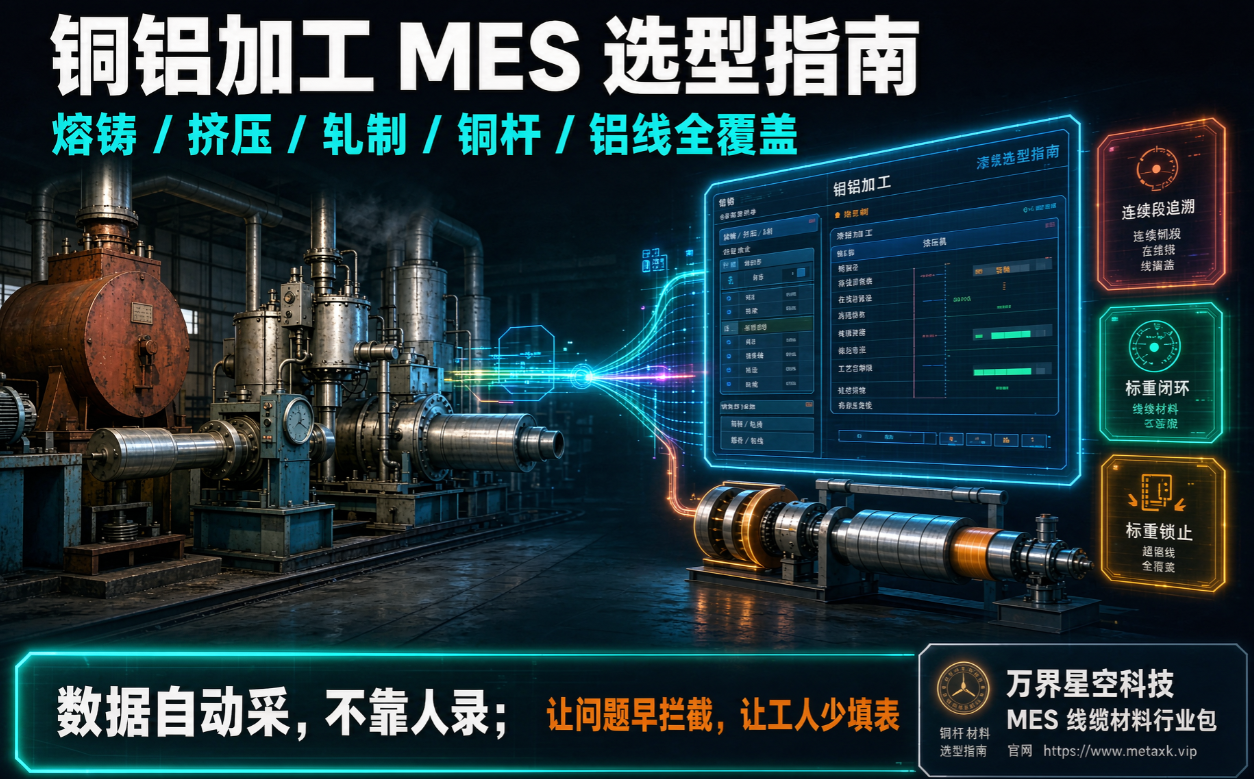
铜铝加工 MES 选型指南:熔铸、挤压、轧制、铜杆、铝线全覆盖
铜铝加工(熔铸、挤压、轧制、铜箔、铜杆、铝型材、管材线材)属于流程+离散混合制造,通用机械 MES 基本无法直接使用。选型第一原则:优先有色行业落地案例,而不是看品牌名气。典型工序:熔铸→热轧/挤压→冷轧→退火→表面处理→分切/精整→包装。共性痛点:牌号多、炉次/卷料批次追溯难、模具管理复杂、原材料损耗大、铜铝价格波动、高能耗、工艺参数管控严。一、先分清你的工厂类型 1. 大型冶炼/铜箔/板带轧制(连续流程):熔铸、生箔、轧机、退火炉为主,设备自动化程度高。重点:炉次管理、工艺参数采集、卷料批次追溯、配料合炉、能耗、和 DCS/PLC 深度对接。适合行业专用 MES,实施周期 6-12 个月。2. 铝型材、铜管挤压厂(混合模式):挤压机、时效炉、氧化喷涂,模具管理是重中之重。多牌号、小批量多订单,重点:模具全生命周期、组批排产、在制品跟踪、重量损耗核算。优先有色行业垂直 MES。3. 中小铜铝深加工(铜杆、铝杆、铜线、铝线、漆包线):以拉丝、退火、收线为主。核心矛盾是连续生产+离散检测错配——一根线几公里长,不能每米贴码,套用"一颗一码"的通用 MES 一定做不下去。重点需求:连续段追溯、在线测径、标重闭环、工艺参数实时采集与超限锁止。优先模块化、可分步上线的方案。二、铜铝加工 MES 必须具备的行业特有功能 1. 生产与计划排产:支持炉次、卷号、棒料、批次管理,熔铸配料、合炉、冲淡补偿计算;有限产能排产考虑挤压机/轧机瓶颈、换模时间、同牌号组批;在制品按卷/棒/料筐流转,支持重量损耗记录。2. 工艺管理:按合金牌号/状态固化工艺包(熔炼曲线、挤压温度、轧制道次、退火曲线);对接温控仪表和 PLC,毫秒级采集温度、压力、速度,超限预警;产品切换时系统自动下发新参数,超窗口锁止,不允许凭记忆调参。3. 模具管理:模具台账、领用上机、修模记录、寿命统计、报废管理,模具状态参与排产。通用 MES 大多缺失完整模具模块。4. 质量追溯:IQC 原料光谱成分、过程巡检、探伤、力学性能数据自动采集;正向反向一键追溯(成品→炉次→原料批次);SPC 统计监控厚度、力学性能波动。5. 物料、成本、损耗:铜铝原料按重量管理,区分合格料、回炉料、废料;损耗分摊到工单;适配铜铝价格波动,支持按实时金属价核算工单成本。6. 设备与能耗:对接熔炼炉、挤压机、轧机统计 OEE;水电汽能耗按炉次/工单统计。7. 系统集成:和 ERP 对接订单/BOM/成本,和 WMS 对接仓储等等.三、中小深加工场景的专项解法:连续段追溯 针对铜杆、铝杆、铜线、铝线、漆包线等连续拉丝产线,有一个通用 MES 普遍缺失的关键能力——连续段追溯。连续产线不能逐件追溯,正确做法是按时间+长度+工艺批次三重维度切逻辑段。每盘线关联原材料供应商批次、拉丝模编号、退火温度曲线、收线张力、检验数据。客户投诉时输入任意盘号,秒级定位到具体长度区间,不再是"整批隔离、整批赔"。围绕连续生产场景,线缆材料行业包通常做了三个针对性设计:连续段追溯:时间+长度+工艺批次切逻辑段,反向定位到具体温区、批次、设备 标重闭环:对接在线测径仪毫秒级采集线径,计米器定期自动校准,收线端生成"标重 vs 实重"对比报告,铜料损耗精确到每盘 工艺超限锁止:退火/涂漆温度毫秒级采集,超工艺窗口自动报警并标记位置,产品切换时超窗口系统锁止 这些模块已在广西平果(铝产业/漆包线原材料园区)、安徽铜陵(铜加工基地)、浙江湖州(漆包线重镇)、安徽宣城(电线电缆集群)等产业集群的工厂产线上验证,系统持续运行多年,行业模板在园区内复用。四、选型评估步骤 步骤 1:梳理自身痛点,不要贪大求全。 列出 TOP3-5 核心痛点——追溯难?模具乱?损耗算不清?排产靠人工?先解决核心,小步快跑。步骤 2:考察服务商,重点看同行业案例。 必问:有没有铜/铝加工同工艺真实客户?实施团队是否懂有色工艺?定制开发比例多少?步骤 3:POC 演示,拿真实业务场景测试。 不要看标准 Demo,拿你的实际业务走一遍完整流转。步骤 4:部署模式选择。 大型冶炼/板带厂优先本地部署;中小深加工可选云 MES,快速上线、订阅模式,降低初期投入。五、常见踩坑提醒 1. ❌ 拿机械加工离散 MES 直接上铜铝车间:没有炉次、配料、回炉料、模具管理,上线后大量手工补录 2. ❌ 只比价格忽略实施能力:MES 70% 价值靠实施,行业经验比软件本身重要 3. ❌ 追求一步到位:先上线核心模块(生产、批次追溯、质量),后续再扩展能耗、高级排产 4. ❌ 忽视车间人员使用习惯:界面复杂、报工繁琐,工人拒绝使用,数据全靠文员补录 六、快速选型决策建议 · ✅ 熔铸/板带/铜箔大型工厂:优先有色行业专用 MES· ✅ 铝型材、铜管挤压厂:优先有色垂直 MES,重点考核模具+炉次批次+损耗核算 · ✅ 中小铜铝深加工(铜杆/铝杆/铜线/铝线/漆包线):选有连续段追溯模型的模块化方案。中小铜铝深加工场景,可重点考察具备连续段追溯模型的线缆材料行业包方案,支持本地化部署与二次开发,适配漆包线、电磁线、电线电缆、铜铝加工产线。 —— 制造业数字化从业者,长期做线缆/铜铝行业 MES 落地
2026-09-18 16:42:0848阅读
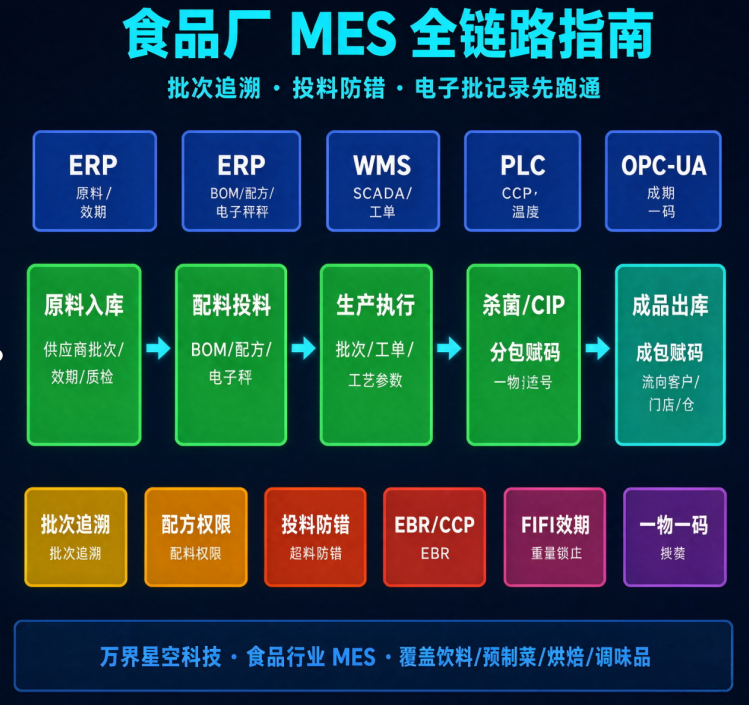
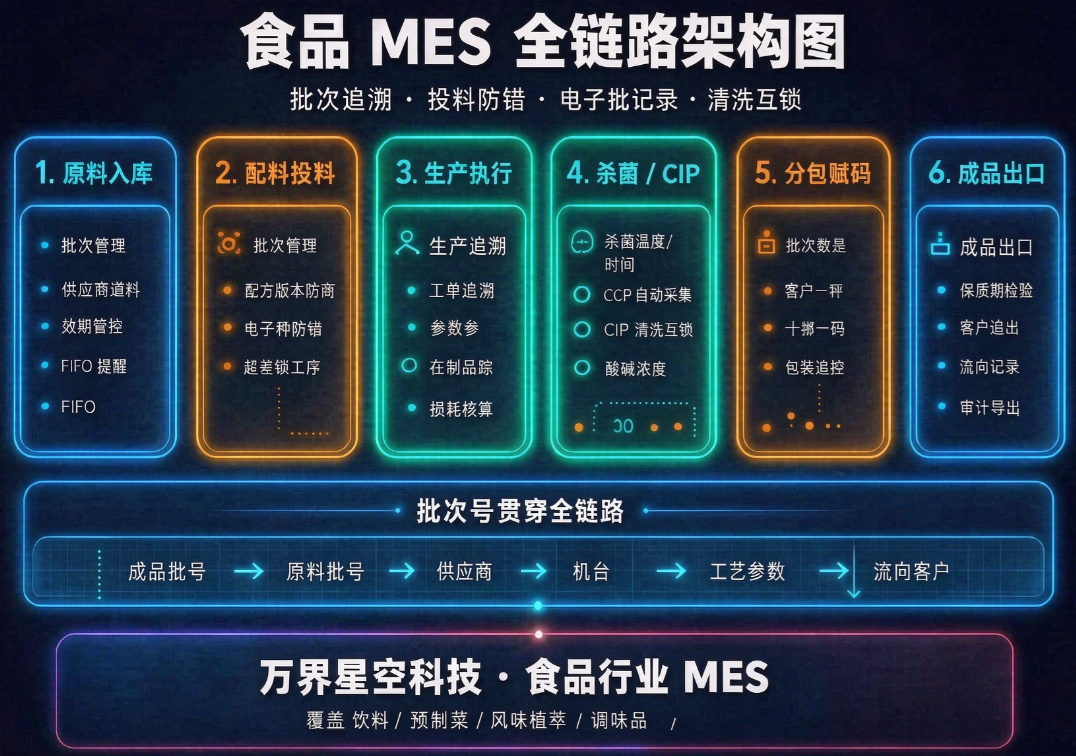
食品厂 MES 选型指南:批次追溯、投料防错、电子批记录先跑通
无论你是饮料厂、预制菜工厂还是休闲烘焙车间,这套选型逻辑都适用。很多食品厂老板看 MES,第一反应是问"能不能排产、能不能出报表"。其实排错了顺序。食品行业和机加工不一样。工单跑得再漂亮,一批产品客诉了,你查不出"用了哪批原料、哪条线、哪个班、杀菌温度多少、清洗记录有没有",就是合规事故。新《食品安全法》明确要求食品生产经营者建立食品安全追溯体系,保证食品可追溯。HACCP 体系也要求对关键控制点进行监控和记录。选型第一原则:通用机械 MES 基本不能直接套到食品车间。食品制造有批次效期、配-方防错、卫生合规三处根本差异,普通 MES 没有这些模块,上线后大量手工补录,还不如 Excel。一、先分清你的工厂类型 1. 饮料 / 奶茶 / 调味品(连续+配-方型)产线以调配、杀菌、灌装、CIP 清洗为主。重点需求:配-方版本管理(不同客户/口味参数隔离)、投料防错(电子秤+扫码超差锁工序)、CIP 清洗互锁(酸碱浓度和温度不达标不允许开机)、批次双向追溯。适合行业专用 MES,优先考核配-方+称量+清洗模块。2. 预制菜 / 肉制品 / 冷冻食品(批次离散型)产线以解冻、分割、腌制、滚揉、热加工、速冻、分包为主。多品种小批量,换线频繁。重点需求:批次正向反向追溯(原料→成品→流向客户)、电子批记录(CCP 监控自动留痕)、保质期+FIFO 效期管控、包材/辅料损耗核算。优先有食品行业模板的 MES。3. 休闲食品 / 烘焙 / 膨化(混合模式)产线以配料、成型、烘烤、冷却、包装为主。面粉/糖/油等原料损耗大,包材切包浪费难统计。重点需求:配-方版本权限(操作工只见本工单配料)、智能称投料防错、烘烤温度曲线采集、OEE 统计、单位能耗分析。优先模块化方案,可分步上线。二、食品 MES 必须具备的 7 项行业能力 1. 批次双向追溯正向:成品批号 → 原料批号/供应商/生产日期/机台/班组/工艺参数反向:问题原料 → 受影响成品批 → 流向客户/仓/门店客诉时 30 秒内定位到具体批次,不用整批隔离整批赔。2. 配-方版本与权限管理不同产品/客户/口味的配-方参数隔离,操作工只能看到当前工单的配料清单和用量。配-方修改走审批流程,系统记录谁在什么时候改了什么。防止"老师傅凭记忆调配-方"导致的批次偏差。3. 智能称投料防错电子秤+扫码枪联动,配料时系统校验物料编码和重量。超差(多投/少投/错料)直接锁下一工序,不允许跳过。投料记录自动绑定工单和批次,形成电子批记录的基础数据。4. 电子批记录(EBR)与 CCP 监控关键控制点(杀菌温度/时间、金属检测、异物剔除、清洗参数)自动采集,系统生成结构化电子批记录。审计时一键导出,不用翻纸质单。满足 HACCP / ISO22000 / GMP 验厂要求。5. 保质期与 FIFO 管控原料入库按效期管理,先进先出自动提醒。成品出库校验保质期,临期产品预警。防止过期原料流入产线或过期-货发到客户手里。6. 损耗与成本核算食品原料有飞溅、残留、切包等隐性损耗。系统按工单统计实际投料 vs 理论投料,损耗分摊到批次。适配原料价格波动,支持按实时价格核算工单成本。7. 系统集成能力和 ERP(金蝶/用友等)对接订单/BOM/成本;和 WMS 对接仓储出入库;和 SCADA/PLC 对接杀菌釜、灌装机、包装机;提供 OPC-UA 和标准 API。三、中小食品厂落地路径:小步快跑 第一阶段(1-2 个月):跑通追溯+投料单车间上线物料管理、BOM、智能称投料防错、批次追溯、报工。目标:验厂能拿出电子批记录,客诉能 30 秒反查。第二阶段(3-4 个月):补排产+成本+质量加入有限产能排产(考虑换线清洗时间)、质量检验模块、损耗核算、设备 OEE。目标:排产效率提升,损耗可见可控。第三阶段(6 个月+):数采+一物一码对接 PLC/SCADA 自动采集工艺参数,成品赋码(一物一码),打通上下游供应链追溯。目标:全链路数字化。四、万界星空科技食品行业 MES 五、选型评估 10 问 去验厂或做 POC 时,拿这 10 个问题问服务商:1. 有没有同品类(饮料/预制菜/烘焙)的真实客户? 2. 批次追溯演示:给我看从成品批反查到原料批的完整链路 3. 投料防错:电子秤超差能不能真正锁工序?还是只是报警? 4. 配-方版本:操作工能不能看到非本工单的配-方? 5. 电子批记录:CCP 数据能不能自动采集?还是人工录入? 6. 效期管控:FIFO 是系统强制还是只是提醒? 7. 清洗管理:CIP 参数未达标,系统能不能拦截开机? 8. 和现有 ERP 的接口是标准对接还是定制开发? 9. 实施团队有没有食品行业经验?懂不懂 HACCP? 10. 定制开发比例多少?后期维护谁负责? 六、常见踩坑提醒 ❌ 拿机械加工 MES 上食品车间:没有批次效期、配-方防错、清洗互锁,上线后大量手工补录❌ 只比价格不看实施能力:MES 大部分价值靠实施落地,食品行业经验比软件本身重要❌ 追求一步到位:先跑追溯+投料,出效果再扩,比一上来上 20 个模块稳得多❌ 忽视车间人员习惯:界面复杂、配料步骤多,工人绕开系统,数据全靠文员补录选型别看标准 Demo,拿你们真实的工艺参数(配-方精度、杀菌窗口、清洗标准)做 POC。
2026-09-18 16:41:3841阅读
发酵食品批次追溯的数据建模难点:以调味品酿造为例
作者按:做过几个调味品厂的数字化项目,发酵环节的数据建模和肉制品、饮料差异很大。这里把踩过的坑整理一下,供做工业软件或 IoT 采集的朋友参考。一、发酵工艺的特殊性 调味品发酵(酱油、醋、豆瓣酱、腐乳等)和连续生产最大的区别是:时间维度被拉到极致。· 酱油高盐稀态发酵:3-6 个月 · 醋固态发酵:20-40 天 · 豆瓣酱自然晒露:6-12 个月 这意味着:1. 一个"批次"的生命周期跨越数月甚至数年 2. 发酵过程中要经历多次"翻醅/搅拌/添料" 3. 环境参数(温度、湿度、光照)直接影响风味 4. 最终产品品质和中间每一天的状态都有关 传统 MES 的"工单→工序→报工"模型在这里基本失效。你没法让操作工每天给发酵罐"报工"。二、核心实体重新设计 发酵场景的核心不是"工序",而是"发酵事件":-- 发酵批次主表fermentation_batch ( batch_no VARCHAR(64) PRIMARY KEY, product_code VARCHAR(32), starter_lot VARCHAR(64), -- 种曲/酵母批号 raw_material_lots JSON, -- 原料批号列表(大豆/小麦/麸皮) start_date DATE, expected_end_date DATE, status SMALLINT -- 发酵中/已出池/异常终止);关键在 raw_material_lots 用 JSON 存多个原料批——因为发酵投料不是一次性完成的,可能分 3-5 批投不同产地的黄豆。然后是发酵事件表(记录每一次翻醅、添料、检测):-- 发酵过程事件fermentation_event ( id BIGINT PRIMARY KEY, batch_no VARCHAR(64), event_type SMALLINT, -- 1翻醅 2添料 3取样 4温控调整 5异常 event_time DATETIME, operator VARCHAR(32), params_json JSON, -- 温度/pH/湿度等快照 notes TEXT);params_json 是灵活字段,因为不同发酵阶段关注的参数不同:· 前期:温度上升速率、水分含量 · 中期:pH变化、还原糖含量、氨态氮 · 后期:色率、总酸、氨基酸态氮 三、CCP 监控的难点 发酵食品的 CCP 不是"杀菌温度"这种单点参数,而是趋势。比如酱油发酵,关键不是某一天的 pH 值,而是 pH 从 6.5 降到 4.2 的速率和曲线形态。降太快可能是杂菌污染,降太慢可能是酶活性不足。所以数据采集策略要变:参数采集频率存储策略发酵池温度每 30 分钟时序数据库(InfluxDB/TDengine)pH 取样每 2-3 天人工+设备关系库,绑定 event环境温湿度每 1 小时时序库翻醅操作每 1-2 天一次事件表审计时需要的不是"某天的快照",而是连续曲线 + 人工干预事件叠加显示——曲线上能标出"哪天翻了醅、哪天加了盐"。四、风味追溯的逆向查询 这是最难的。客户投诉"这批酱油有异味",你要能反查:成品批号 → 发酵批次号 → 发酵期间所有事件(翻醅频次/温控偏差/添料记录) → 原料批号(黄豆产地/年份/存储条件) → 种曲批号(酶活性指标) → 环境数据(雨季/高温天影响)这个链路里,发酵事件表是核心枢纽。没有它,你只能查到"用了哪批黄豆",查不到"发酵第 45 天是不是温度超标了"。五、落地建议 1. 先数字化发酵事件:让操作工每天用平板记录翻醅/添料/取样,比上传感器快得多 2. 温度先上无线探头:发酵池埋 IoT 温度传感器,30 分钟采一次,成本几千块 3. pH 和理化指标走 LIMS 对接:别在 MES 里重复建检验模块 4. 追溯展示用时间轴 UI:把发酵曲线+人工事件叠加在同一时间轴上,审计员一眼能看懂 六、小结 发酵食品的数字化和饮料/肉制品最大的不同:时间尺度从小时级变成月级,控制对象从设备变成微生物群落。数据模型要从"工单驱动"转向"批次+事件驱动"。先跑通发酵事件记录和温度曲线采集,后面的追溯、品质分析、工艺优化都是水到渠成的事。本文基于实际调味品发酵项目经验整理。相关数据采集方案已在多个酿造车间落地运行。
2026-09-18 16:41:1936阅读
乳品厂老板最怕什么?不是设备坏,是电话响
一车生牛乳进了错线,他半夜被监管电话叫醒 有个做巴氏奶和搅拌酸奶的老板,前年跟我喝酒时说了一句话:“以前怕设备坏,现在怕电话响。电话一响,不是客诉就是飞检。”他厂不算大,日处理三十多吨,两条灌装线,商超、校园、社区团购都供。出问题那天,仓库说有一托酸奶“日期有点混”,质量员翻纸质记录,翻到晚上十点没翻明白。最后怎么定的?扩大范围先拦:同一时段、同一灌装头、相邻三批,全封存。损失多少他没细说,只说“那周白干”。后来他才搞明白,根子不在人懒,是数据本来就没长在一起:· 收奶单在质检本子上 · 杀菌温度在中控机里 · CIP 清洗记录在班长手机备忘录 · 灌装批次号在包装班长 Excel · 出库流向在销售微信里 出事以后,这些人坐一排,拿嘴拼一条链路。拼得出来才怪。真正吓人的不是杀菌温度,是“拼不出链路” 很多乳品厂老板以为上系统是为了“提效率”。其实乳品厂第一需求不是效率,是出事别背锅。巴氏 72℃/15s、UHT 137℃/4s,这些参数设备本身就会记。难的是:· 这车生乳来自哪个牧场、哪天、哪辆槽车 · 进的是几号净乳机、几号杀菌机 · 和哪批菌种、哪批白砂糖、哪批包材凑成一批 · CIP 酸碱浓度够没够、电导率到没到、冲到几遍 · 灌装间压差和粒子数当时飘没飘 · 这托产品发去了哪个仓、哪个客户、哪批订单 这些东西不绑到同一个“批号”上,平时没事,一出客诉就是扩大召回 + 飞检台账对不上 + 大客户暂停收货。老板最亏的钱,不是电费,是品牌信用一次性打折。后来他没买“大屏”,先买了三件事 他后来上的不是什么“智能工厂全家桶”。是先把三件事钉死:1. 一车奶进来,批号别再写本子上牧场批、槽车批、厂内收奶批,三层都留痕。不合格奶进线前就拦掉,不是灌完再化验。2. 杀菌和 CIP 不达标,线别想开巴氏温度/时间超差,系统留痕+锁工单;CIP 酸碱浓度、温度、循环时间没跑满,下一批不让启动。“班长说差不多了”这种话,系统不认。3. 出一盒问题奶,能反查到“第几车原奶+第几锅+第几班”正向:这车奶做了多少成品、发到哪些经销商。反向:市场投诉这盒酸奶,五分钟拉出原料、设备、操作、清洗、包材全链条。不用翻档案室,不用把质检、设备、仓管全叫来开会。他原话:“我不管什么工业 4.0,我就想飞检来时,别让小伙子拿胶水粘台账。”短保乳品的真相:效期比产能要命 巴氏奶 2–7 天,搅拌酸奶也就 21 天上下。排产排错了,不是少赚,是:· 临期退换货 · 商超罚扣点 · 社区团购拒收 · 仓库自己销毁 所以乳品厂的系统要是不会算效期、不会强制 FIFO、不会在“剩三分之一保质期”时提醒转渠道,那就只是个电子黑板报。真有用的逻辑是:· 原料进来按效期排队 · 同线换产先算清洗成本 · 成品入库自动算到期日 · 出库强制先发老的 · 超期自动冻住,不让发 · 临期自动推给折扣渠道,不是等销售想起来 这块省下来的,比“排产快十分钟”值钱得多。他们现在怎么干 我不是来卖系统的。就说他们现在现场长啥样:· 收奶:扫码+COA+检测单绑定 · 净乳/杀菌:中控数据自动进批记录 · 投料:白砂糖、稳定剂、菌种按配方版本走,错版本投不进去 · CIP:每次清洗出一份报告,审计直接打印 · 灌装:托盘码、箱码、班次、线号全绑 · 出库:FIFO 强制,临期预警 · 飞检:打开电脑,某批酸奶从原奶到货车,一条线拉出来 老板现在最舒服的一点是:客诉来了,他先喝口茶,再让质量员点一下系统。顺带说一句 他们用的是上海万界星空科技那套乳品/饮料行业MES :生牛乳批次、巴氏/UHT 参数、CIP 互锁、电子批记录、效期 FIFO、一物一码都按乳品工艺预置好了,不是拿通用机械 MES 改菜单。云版先跑单车间,收奶—杀菌—灌装—出库这条线跑通了,再接 ERP 和 WMS。没搞大屏阅兵,也没让工人填一堆表。做乳品的都懂:奶是最老实的东西,温度不对它马上坏;系统也得老实,不然老板替系统背锅。
2026-09-18 16:41:0140阅读
漆包线 MES 选型:连续制造场景的技术评估框架
漆包线生产属于典型的连续制造场景:铜杆→拉丝→退火→漆包→收线,一根线几公里长,工艺参数全程连续变化。选型时如果拿离散装配 MES(工单+工序+一物一码)直接套,基本做不下去。本文从技术角度梳理漆包线厂 MES 选型的核心评估维度,供工厂信息化负责人参考。一、先明确核心技术诉求漆包线的质量缺陷(针孔、耐压不过、线径波动)几乎全部来自连续生产过程中的参数漂移。传统人工巡检+成品抽检的模式存在天然矛盾:缺陷是连续产生的,检测却是离散的。MES 必须解决三个技术问题:追溯模型:连续体无法逐米标识,必须按"时间+长度+工艺批次"切逻辑段实时采集:炉温、涂漆粘度、线径、张力等参数毫秒级采集,超限即时标记位置闭环控制:产品切换时工艺参数自动下发,超窗口锁止;标重/实重自动比对不具备这三个能力的系统,在漆包线厂只能做电子台账。二、选型评估维度三、行业包方案的技术优势以万界星空科技 MES 线缆材料行业包为例,上述能力已作为预置模块提供:连续段追溯:时间+长度+工艺批次三重维度,反向定位到具体温区、批次、设备炉温/涂漆参数实时监控:对接烘炉温控仪表毫秒级采集,超窗口报警并标记长度位置烘焙曲线完整性校验:每盘线温度-速度曲线自动归档,生产中标记风险段在线测径+趋势预警换模:线径数据趋势拟合识别渐进式漂移(拉丝模磨损),提前预警标重闭环:计米器定期自动校准,收线端生成"标重vs实重"对比报告工艺超限锁止:产品切换时系统下发参数,超窗口操作工无法确认已在广西平果(铝产业/漆包线原材料园区)、浙江湖州(漆包线集聚区)、安徽铜陵(铜加工基地)、安徽宣城(电线电缆集群)等产业集群验证,行业模板在园区内复用。四、选型建议建议带着实际工艺参数(温度窗口、线径公差、计米精度要求)做 POC,用真实场景验证数据自动采集的准确性和操作工的使用门槛。产业集群内已有落地案例的,优先实地参观——产线同规格、问题同类型,决策风险最低。
2026-09-10 11:42:5842阅读
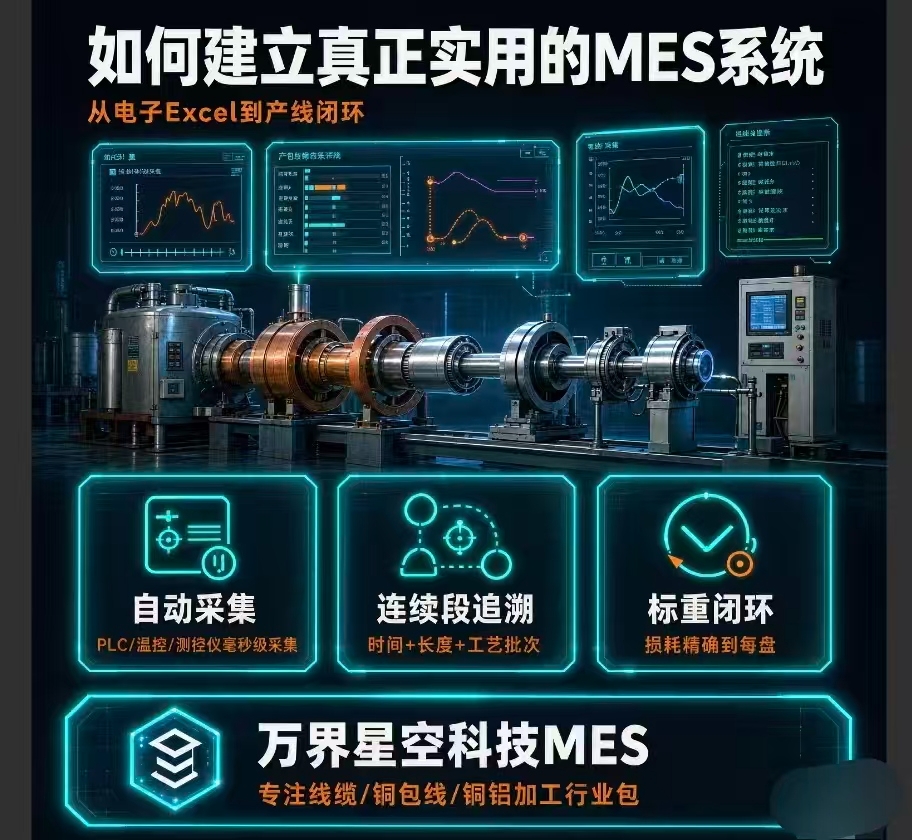
如何建立真正实用的 MES 系统:从“电子 Excel”到产线闭环
很多工厂上 MES 后,系统里数据全是文员下班前补录的:报工靠纸单、质量靠 Excel、设备参数靠人工每小时抄表。这类系统不是 MES,只是“电子化台账”。真正实用的 MES,判断标准只有一条:车间愿意用,数据自动流,异常能拦截。一、实用 MES 的三个硬标准1. 数据自动采,不靠人录对接 PLC、温控仪表、在线测径仪、计米器、光谱仪,毫秒级采集温度/压力/线径/张力。人只做“确认异常”和“处理告警”,不做“搬运数据”。2. 模型匹配工艺,不硬套离散装配用“一物一码”;连续生产(线缆、漆包线、铜杆铝杆)要用“时间 + 长度 + 工艺批次”切逻辑段。用离散 MES 管线材,一定做不下去——一根线几公里,不可能每米贴码。3. 小步快跑,不一步到位先跑通一条产线:工单 → 采集 → 质量闭环。验证数据准、工人肯用,再扩排产、能耗、模具、成本。一次上 20 个模块的项目,烂尾率最高。二、落地顺序:先上哪三个模块生产追溯:客户投诉能定位到“哪批原料 / 哪台设备 / 哪个时段 / 哪一段产品”。连续场景用连续段追溯,不是工单级追溯。质量实时采集:针孔、耐压、线径、退火温度、烘焙曲线——缺陷是连续产生的,抽检守不住。系统要在产线跑的时候标风险段。标重与损耗闭环:铜铝加工铜/铝占成本 80%+,线径偏一点、计米漂一点利润就没了。在线测径 + 计米校准 + “标重 vs 实重”报告,损耗精确到每盘。这三个跑通,再谈高级排产、模具寿命、能耗优化。三、选型避坑❌ 机械加工 MES 直接管线材/铜铝/漆包线:没有连续段追溯、标重闭环、工艺超限锁止,上线即闲置。❌ 只看大屏和 Demo:重点看车间终端简不简单、采集是不是真自动。❌ 忽略实施方是否懂工艺:MES 70% 价值在實施。不懂熔铸/挤压/拉丝/退火,配置出来的系统工人不用。❌ 一步到位:先核心链路,后扩展模块。四、连续生产场景的行业包例子以线缆材料行业为例,能跑稳的 MES 通常把这些做成预置能力:连续段追溯:时间 + 长度 + 工艺批次漆包线:炉温监控、涂漆粘度记录、烘焙曲线校验、在线测径、换模预警铜铝加工:铜杆/铝杆批次切换追溯、退火温度采集、标重闭环、铜料损耗归集工艺切换锁止:产品换规格时超窗口参数不允许下发上海万界星空科技的线缆材料行业包就是按这个思路做的,在广西平果、浙江湖州、安徽铜陵、安徽宣城等产业集群有连续落地客户,系统持续运行多年。这类行业包的价值不是“功能多”,而是把连续生产的工艺经验固化进系统:不用拿到项目再从零开发。五、结论建立实用 MES 的路径很朴素:先治数据失明 → 再固核心追溯 → 再做质量闭环 → 最后扩管理模块。别问“哪个 MES 功能最全”,要问“哪套系统懂我的产线,能让工人少填表、让问题早拦截”。
2026-09-10 11:42:5038阅读
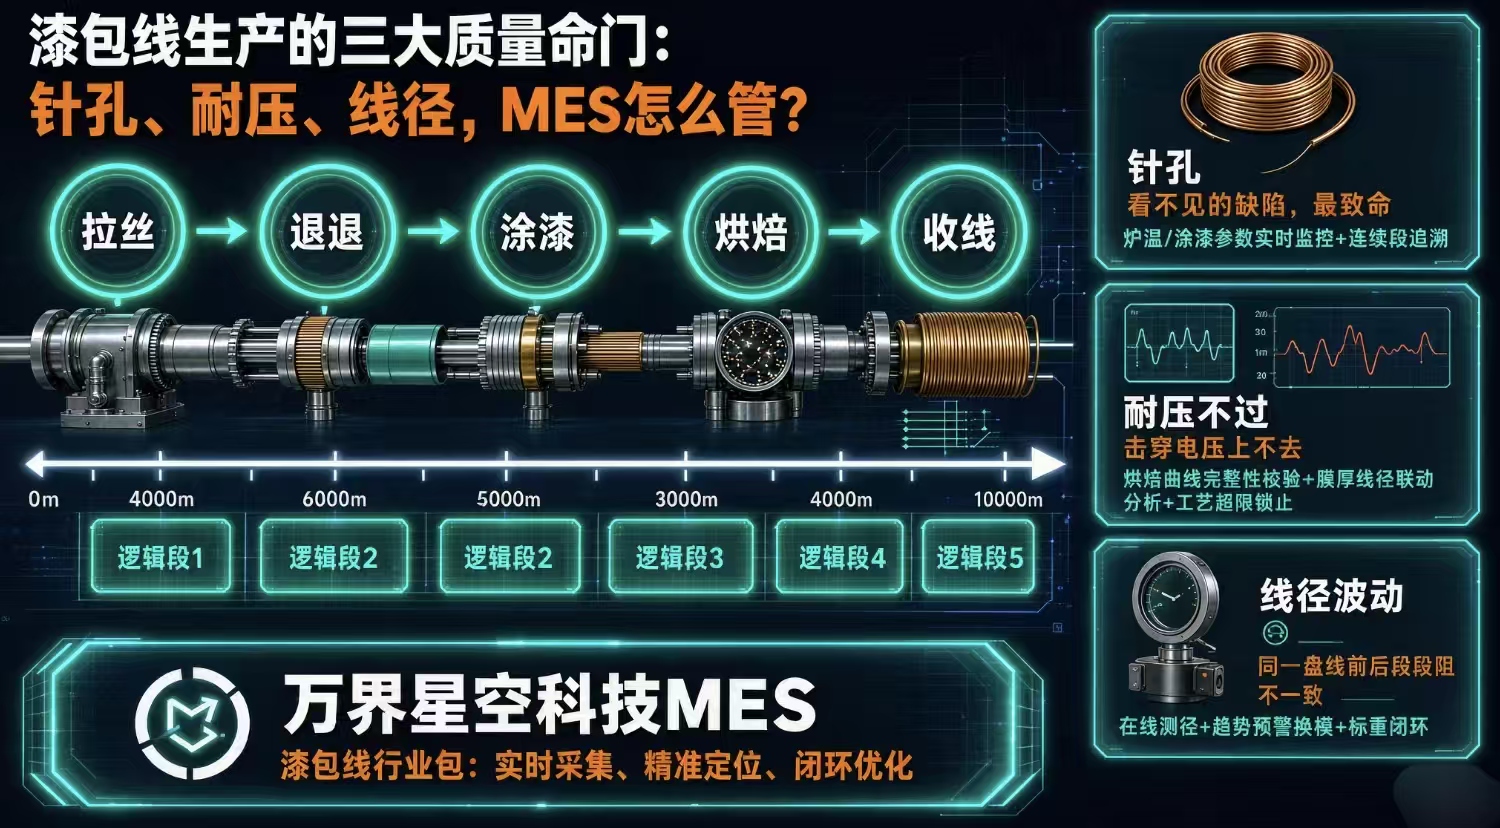
漆包线针孔、耐压、线径三大缺陷,MES怎么实时拦截?
漆包线生产的三大质量命-门:针孔、耐压、线径,MES怎么管?漆包线是线缆里对工艺最"敏感"的一个品类。同样一台漆包机,同一批铜杆,同一套设定参数,跑出来的线客户有的全检通过、有的针孔一堆、耐压不过。操作工说"我没改任何东西啊",但问题就是出了。漆包线的质量缺陷几乎都来自连续生产过程中的参数漂移,而传统的人工巡检方式根本抓不到漂移的那几分钟。本文聚焦漆包线三个最致-命的质量命-门,以及MES怎么把它们从"事后发现"变成"实时拦截"。一、针-孔:看不见的缺陷,最致-命漆包线的绝缘层是多层涂漆+逐道烘焙形成的。如果某一道涂漆不均匀、漆液里有杂质、烘炉某个温区温度偏低导致溶剂没充分挥发,就会在漆膜里留下针孔——肉眼不可见的微小缺陷点。针孔的危害是累积性的:单点针孔在常温下可能不明显,但在高温、高湿、高电压工况下(电机、变压器、新能源汽车驱动电机),针孔处会发生局部放电,逐步击穿相邻匝间绝缘,最终导致整机烧毁。传统方式的困局• 抽检只能抽几米,一整盘几公里长的线,抽到的概率极低• 针孔往往是连续性缺陷(某段工艺异常导致几百米都有),抽检一段合格不代表整盘合格• 发现问题已是成品阶段,前面的不良品已经生产出来了,只能整盘报废MES怎么管?万界星空漆包线MES的核心思路是:把针孔从"成品检测项"前移为"过程控制项"。1. 漆包炉温实时监控对接每台烘炉的温控仪表,毫秒级采集各温区温度。漆膜固化对温度窗口极其敏感——比如某规格聚酯漆包线的主烘区需稳定在(420±15)℃,超窗口系统立即报警并标记到具体长度位置。2. 涂漆工艺参数记录涂漆次数、漆种批次、涂漆粘度、涂漆轮间隙,全部进系统。漆液粘度漂移会导致膜厚不均,是针孔的常见成因,MES记录趋势并预警。3. 连续段关联按时间+长度+工艺批次切分逻辑段,一旦成品针孔检测发现异常,反向追溯到具体哪一段、哪个温区、哪批漆,而不是笼统的"这盘有问题"。二、耐压不过:击穿电压上不去耐压和什么有关?漆包线的耐压等级(击穿电压)主要取决于:• 漆膜厚度均匀性(由涂漆工艺和线径稳定性决定)• 烘焙充分度(溶剂残留、固化不完全会大幅降低耐电压)• 铜线表面清洁度(铜杆杂质、拉丝润滑液残留会影响漆膜附着力)任何一个环节出问题,耐压就上不去。而耐压是电机厂、变压器厂的必检项——耐压不过,整批退货。传统方式的困局耐压测试同样是成品阶段做。问题是:客户规格书要求的耐压等级(如≥6kV)是一个统计值,靠抽检结果推断整批。一旦客户自己的来料检验发现耐压不达标,追溯时工厂只能拿出"抽检记录显示合格"——但客户不认,因为抽检的那几米不代表整批。MES怎么管1. 烘焙曲线完整性校验每盘线的烘焙温度-速度曲线自动生成并归档。系统校验:是否存在温区低于工艺窗口的时段、是否存在速度异常导致烘焙时间不足。这些都会导致耐压下降,MES在生产过程中就标记风险段。2. 膜厚与线径联动分析对接在线测径仪,实时采集裸线线径和漆包后外径,计算漆膜厚度。膜厚偏薄的位置自动标记,与耐压测试数据关联建模,逐步形成"膜厚-耐压"的预测模型。3. 工艺参数超限拦截产品切换(比如从155级聚酯线切到180级聚酯亚胺线)时,系统自动下发新规格的炉温曲线、涂漆参数到设备端,操作工按屏幕提示输入,输入值超出工艺窗口系统直接锁止,不允许凭记忆调参。三、线径波动:同一盘线前后段电阻不一致漆包线最终是按米数卖给客户的(客户按绕线匝数采购),但成本是按重量算的(铜占成本80%+)。线径偏粗→用料多但按米卖→亏铜;线径偏细→米数多但客户按电阻验收→客户投诉。更致-命的是线径渐变:拉丝模磨损导致裸线线径缓慢变化,同一盘线前段和后段的电阻值不一致。客户(尤其是精密电感、继电器厂)做来料电阻测试时,发现同一盘线数据离散度超标,直接退货。传统方式的困局• 人工抽检频率低(通常每小时抽一次),两次抽检之间的渐变完全发现不了• 拉丝模磨损是渐进过程,操作工靠经验判断"差不多该换了",经常换早了浪费、换晚了出不良• 计米器漂移导致标称米数不准,客户地磅一过就投诉"短斤少两"MES怎么管1. 在线测径+超差报警对接在线测径仪(激光或CCD原理),实时采集裸线线径和成品外径,采样间隔毫秒级。超工艺窗口(如±0.003mm)自动报警并标记具体位置。2. 线径趋势分析+换模预警系统对线径数据进行趋势拟合,识别渐进式漂移(拉丝模磨损的典型特征)。当漂移速率超过设定阈值,提前预警"建议更换3号拉丝模",避免等到成品阶段才发现。3. 标重闭环计米器定期自动校准(与标准长度比对),漂移超限报警。收线端实时记录张力曲线,与标重自动比对,每盘成品生成"标重vs实重"对比报告。铜料损耗精确到每盘、可追溯、可优化。写在最后漆包线生产的质量管理,本质是连续过程的参数控制问题。针孔、耐压、线径这三个命-门,靠人工巡检和成品抽检是守不住的——缺陷是连续产生的,检测却是离散的,这个矛盾天然存在。解法只有一条:让工艺参数从"人工抄表"变成"系统实时采集",让质量判断从"抽检推断"变成"全程记录+精准定位"。万界星空科技MES漆包线行业包,围绕这三个命-门做了针对性设计:• 针孔 → 炉温/涂漆参数实时监控+连续段追溯• 耐压 → 烘焙曲线完整性校验+膜厚线径联动分析+工艺超限锁止• 线径 → 在线测径+趋势预警换模+标重闭环适配漆包线、电磁线(漆包扁线)、电线电缆、铜铝加工产线,支持本地化部署与二次开发。 上海万界星空科技有限公司 · 专注云MES/低代码MES
2026-09-10 11:42:4243阅读
数十家漆包线、铜铝加工企业已经跑通:万界星空科技MES落地版图
从广西平果到浙江台州、浙江湖州、安徽宣城——产业集群里的一家家工厂,正在把"连续段追溯"变成标配。 做MES的厂商很多,但能真正在漆包线、铜铝加工这种连续生产场景里跑通的,不多。 原因我们在前几篇讲过:线缆不是离散装配,一根线几百公里长,不能每米贴码,套用"一颗一码"的通用MES一定做不下去。能在这类工厂里上线、跑稳、出结果的MES,必须经得起产线24小时不停机的考验。 万界星空科技MES在线缆材料行业,已经积累了几十家客户。这些客户分布在广西、浙江、安徽等地的产业集群中,部分合作已持续多年。系统稳定运行时间和复购/增购记录,是我们最在意的"案例"。 更关键的是——这些客户扎堆在产业集群里:广西平果的漆包线原材料园区、浙江湖州、安徽铜陵、安徽宣城……一家跑通,隔壁就跟进来。 这篇文章,把我们的落地版图讲清楚。一、为什么是"产业集群扎堆"? MES这种系统,制造业客户最看重一件事:隔壁那家用得怎么样。 尤其是中小制造企业——老板们不会只看你PPT讲得多好,而是会问三个实操问题: 1. "附近有没有已经上线的厂?"——能不能实地去参观2. "上线多久?稳不稳?"——产线会不会因为我上系统而停摆3. "出了问题解决快不快?"——你们本地有没有人 所以产业集群里的连续签约,本身就是最有说服力的案例。一家跑通,工艺参数、行业模板、部署经验全部复用,隔壁厂看到的是"同样规格、同样产线、同样的问题",决策成本大幅降低。 万界星空的线缆行业包,就是这样一个园区、一个园区地铺开的。 二、广西平果:漆包线原材料园区的连续落地 广西平果,国内重要的铝产业(铝水、铝杆、铝线)和漆包线原材料基地,聚集了大量铜铝加工、漆包线上下游企业。 万界星空在平果的漆包线原材料园区内,已连续落地多家客户。其中既有上游铜铝加工企业(如广西某大型铜铝新材料有限公司),也有下游漆包线生产企业,覆盖从原材料到成品的完整链路。这些工厂的系统已稳定运行多年,行业模板和部署经验在园区内持续复用。 这些工厂的共性痛点是: • 原材料批次多、切换频繁:铜杆/铝杆供应商批次切换,一旦出问题要追溯到具体哪一批、哪一段 • 园区企业产能大、盘次多:一天产出几十上百盘,靠Excel和传统记录根本管不过来 • 客户(下游线缆厂)对追溯要求越来越高:"你的线出问题了,能不能精确到哪一批铜杆、哪台设备"——答不上来就拿不到订单 落地后,这些工厂统一跑起了连续段追溯:按时间+长度+工艺批次三重维度切逻辑段,每盘线关联铜杆/铝杆供应商批次、拉丝模编号、退火温度曲线、漆包炉温、收线张力、检验数据。客户投诉时,输入任意盘号秒级定位到具体长度区间,不再是"整批隔离、整批赔"。 三、浙江湖州:漆包线重镇的质量攻坚 浙江湖州是国内重要的漆包线产业集聚区之一,中大型漆包线厂密集,产品覆盖电机、家电、汽车电子等多个下游。 在湖州,万界星空服务的客户包括浙江某智能科技有限公司等漆包线制造企业。落地重点是把针孔、耐压、线径三个缺陷从"事后发现"变成"实时拦截": • 针孔 → 漆包炉温实时监控 + 涂漆工艺参数记录 + 连续段反向追溯 • 耐压 → 烘焙曲线完整性校验 + 膜厚与线径联动分析 + 产品切换工艺超限锁止 • 线径 → 在线测径 + 线径趋势预警换模 + 标重闭环 系统已在这些工厂产线上持续运行,工艺参数闭环成为日常操作而非"额外负担"。台州的客户反馈很实在:"以前靠老师傅经验判断换模时机,现在是系统提前预警,不良少了一大截。" 四、安徽铜陵:铜加工基地的标重闭环 安徽铜陵,中国重要的铜产业基地,"铜陵有色"所在地,上下游铜加工企业密集——铜杆、铜线、电缆、漆包线产业链完整。 这里的客户最痛的是标重管理和铜料损耗:铜占成本80%以上,线径偏一点、计米差一点,利润就没了。 万界星空在铜陵落地的核心模块是标重闭环: • 对接在线测径仪,实时采集线径,超差报警并标记位置 • 计米器定期自动校准,漂移超限报警 • 收线端实时记录张力曲线,与标重自动比对,每盘生成"标重vs实重"对比报告 • 线径波动趋势可视化,提前预警换模 从"靠经验估计"到"每盘精确记录",铜料损耗可追溯、可优化,客户投诉率显著下降。当地客户系统上线后已稳定运行多年,标重闭环从"尝鲜功能"变成了日常必用模块。 五、安徽宣城:电线电缆产线的工艺参数闭环 安徽宣城及周边聚集了一批电线电缆、特种电缆企业,对工艺参数稳定性要求极高。 这类工厂的难题是:退火温度、挤出温度、收线速度这些关键参数,靠人工每小时巡检抄表,参数漂移发生在两次巡检之间就发现不了。等客户反馈回来,那几盘早发走了。 万界星空在宣城的落地重点是工艺参数实时采集 + 超限拦截: • 对接温控仪表、编码器,毫秒级采集工艺参数 • 设定工艺窗口(上下限),超限自动报警并标记到具体长度位置 • 产品切换时系统自动下发新规格参数到设备端,操作工按屏幕提示输入,超窗口系统锁止 • 每盘线生成完整工艺档案:温度曲线、线径曲线、张力曲线 工艺参数实时采集与超限锁止已在当地多家电缆企业产线上验证,系统持续迭代优化。 六、几十家客户跑下来,我们总结的三条经验 1. 连续生产的追溯,必须用专门的模型通用离散MES管线缆做不下去。连续段追溯(时间+长度+工艺批次)是在线缆产线上反复验证过的正确解法。 2. 产业集群里,口碑比广告有用平果、台州、铜陵、宣城……一家跑通带动一片,行业模板和部署经验复用,客户的决策成本和上线风险都更低。 3. 落地快,是因为"行业包"是现成的万界星空线缆材料行业包预置了:连续段追溯、标重闭环、在线测径对接、工艺参数实时采集与超限拦截。不是拿到项目再从零开发,而是按行业模板快速配置上线,适配漆包线、电磁线(漆包扁线)、电线电缆、铜铝加工产线。 关于案例说明 文中提及的客户均已完成系统部署并持续使用(部分合作已超数年),因商业保密约定,客户名称做半匿名处理。如需了解具体落地细节或申请参观已上线工厂,可通过官网联系。 做线缆材料行业的MES,难点不在"上系统",在于连续生产的追溯逻辑和离散装配完全不同。从漆包线到铜铝加工,从原材料到成品,从追溯、标重到工艺闭环,行业包是在这些真实工厂里一道道工序磨出来的。 不套模板,不硬搬离散逻辑。这就是万界星空科技MES线缆材料行业方案。 上海万界星空科技有限公司 · 专注云MES / 低代码MES · 支持本地化部署与二次开发
2026-09-08 11:50:1336阅读
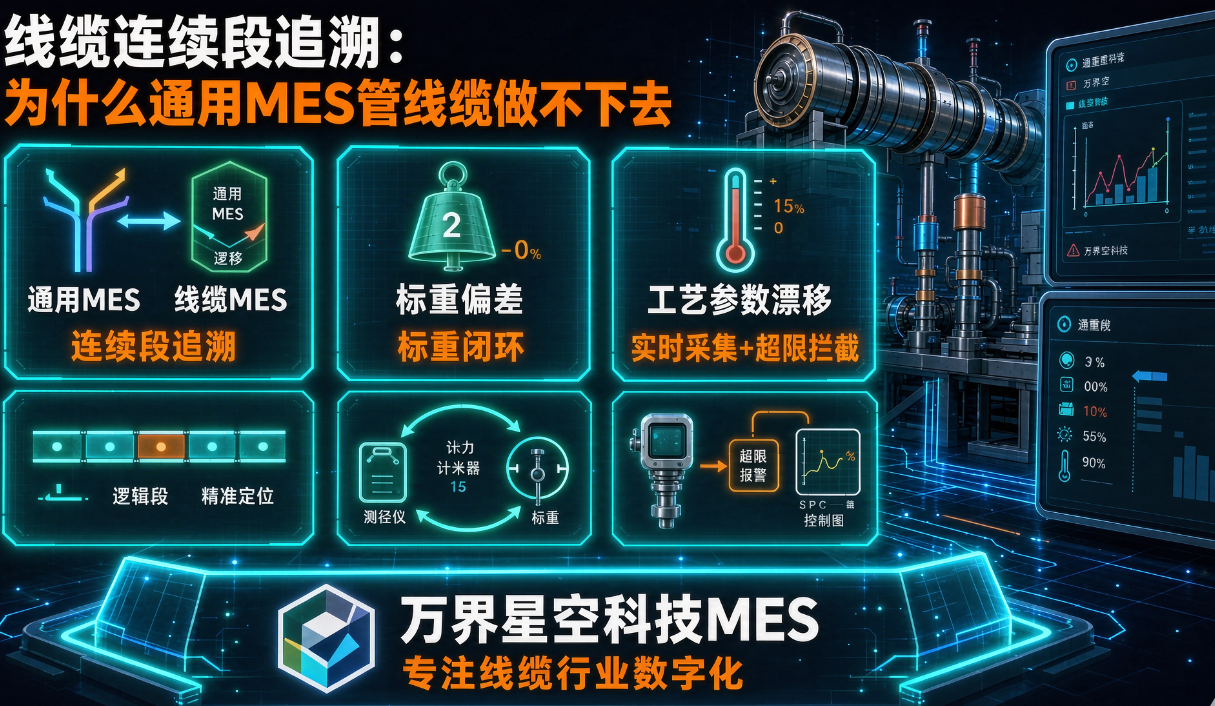
线缆连续段追溯:为什么通用MES管线缆做不下去?
线缆连续段追溯:为什么通用MES管线缆做不下去? 基于万界星空科技线缆MES方案整理,供行业交流参考。 做线缆材料的朋友大概都有体会:客户投诉一批漆包线有针孔,你翻了一圈生产记录,只知道是"上周三那几盘",具体用了哪批铜杆、哪台拉丝机、退火温度多少——说不清。最后只能整批赔,或者拉回去全检,光运费和人工就亏掉一单利润。 这不是管理差,是通用MES的追溯逻辑根本不适合线缆行业。 本文拆三个核心问题:为什么通用MES管线缆做不下去、标重偏差怎么靠系统解决、工艺参数漂移怎么实时拦截。 一、线缆MES和离散装配MES的本质区别 离散装配工厂的追溯逻辑很简单:一颗电芯、一个零件、一台设备,扫码绑定就行。ERP下工单,MES拆工序,工人扫码报工,系统知道每一颗料去了哪台产品。 线缆不行。 铜杆从进料到成品,经过拉丝、退火、漆包、收线,是连续拉伸变形的过程。一根线几百公里长,你不可能每米贴个码。但客户要的是:这批线如果有问题,你能不能告诉我具体是哪一段、用了哪批铜杆、哪台设备、什么工艺参数。 传统方式下,工厂只能追溯到"某天某班次某盘",粒度太粗。一旦出问题,要么整批隔离,要么全检,成本极高。 连续段追溯——这是线缆MES的核心能力。 系统按时间+长度+工艺批次三重维度,把连续生产切分成可追溯的"逻辑段"。每一段关联:铜杆供应商批次、拉丝模编号、退火温度曲线、漆包炉温、涂漆次数/漆种、收线张力、检验数据。 追溯时输入任意盘号或客户投诉批次,系统自动定位到具体长度区间。比如:"第3200~3800米这段,用的是A供应商2号铜杆、3号拉丝模、退火区温度偏高。" 不是"整批隔离",是精准定位到问题段,损失最小化。 通用MES套用离散逻辑来管线缆——试图给每一米贴码或按工单拆工序——一定做不下去。线缆行业需要的是专门为连续生产设计的追溯模型。 二、标重偏差:利润在"差一点"里流失 线缆厂利润很薄,铜铝原材料占成本80%以上。标重管理和实际重量之间的偏差,直接吃掉利润。 常见问题有三个: 1. 计米器漂移。 机械磨损或打滑导致计米偏少,客户地磅一过就投诉"短斤少两"。你查车间,操作工说"计米器没问题啊",但到底差在哪段没人说得清。 2. 收线张力不均。 张力大了线径偏细、米数偏多但用料少了;张力小了线径偏粗、用料多了但客户按米买,你亏铜。 3. 线径波动。 拉丝模磨损导致线径渐变,同一盘线前后段电阻不一致,客户测试不过。靠人工抽检发现不了——抽检频率低,等发现时已经跑了几十公里。 解法:在线测径+计米校准+标重闭环。 • 对接在线测径仪,实时采集线径数据,超差自动报警并标记位置 • 计米器定期自动校准(与标准长度比对),漂移超限报警 • 收线端实时记录张力曲线,与标重自动比对。每盘成品生成"标重vs实重"对比报告 • 线径波动趋势分析:拉丝模磨损趋势可视化,提前预警换模,避免渐变不良 标重偏差从"靠经验估计"变成"每盘精确记录",客户投诉率大幅下降,铜料损耗可追溯、可优化。 三、工艺参数黑箱:漂移了,你不知道 线缆生产的关键工艺参数——退火温度、漆包炉温、涂漆粘度、收线速度——直接影响产品性能(伸长率、回弹性、针孔数、耐压等级)。 传统方式靠人工定时巡检记录,一小时抄一次表。但参数漂移可能发生在两次巡检之间——比如退火区某个加热管故障,温度掉了20度,半小时后才被下一个巡检发现。这半小时产出的线,性能已经不达标。 更麻烦的是产品切换:不同规格要重新设定工艺参数,操作工凭记忆或纸质工艺卡调参,调错了没有系统拦截。 解法:工艺参数实时采集+超限拦截。 • 对接温控仪表、涂漆粘度计、收线速度编码器,毫秒级采集工艺参数 • 设定工艺窗口(上下限),超限自动报警并标记到具体长度位置 • 产品切换时,系统自动下发新规格的工艺参数到设备端,操作工按屏幕提示输入,输入值超出窗口系统锁止 • 每盘线生成完整工艺档案:温度曲线、线径曲线、张力曲线,一图看懂 关键参数(线径、电阻、伸长率)走SPC统计过程控制,异常趋势提前预警,不等到终检才发现。 写在最后 线缆行业的数字化,难点不在"上系统",在于连续生产的追溯逻辑和离散装配完全不同。套用离散MES的思路来管线缆,一定做不下去。 适配线缆场景的MES需要具备:连续段追溯(时间+长度+工艺批次)、标重闭环(在线测径+计米校准)、工艺参数实时采集与超限拦截。这三个能力不是功能模块的简单叠加,而是从线缆生产的物理特性出发设计的。 更多线缆MES技术细节可访问:上海万界星空科技有限公司,专注云MES/低代码MES,适配漆包线、电磁线、电线电缆、铜铝加工产线。
2026-09-08 11:49:2739阅读
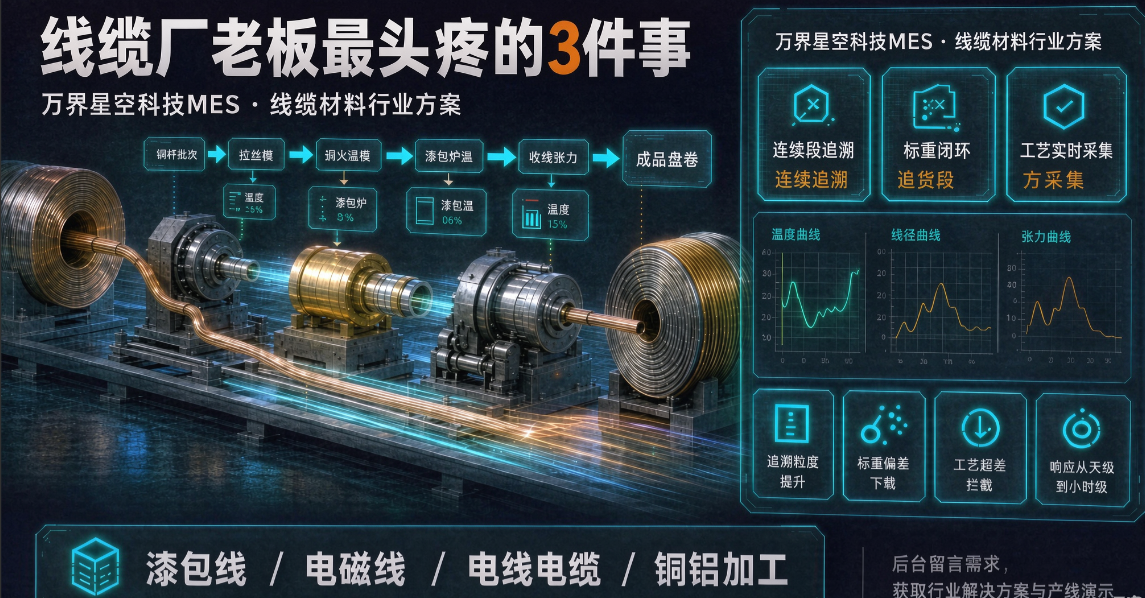
线缆厂老板最头疼的3件事:追溯断了、标重亏了、参数飘了
线缆厂老板最头疼的3件事:追溯断了、标重亏了、参数飘了做线缆材料的朋友,大概率都遇到过这几个场景:客户投诉一批漆包线有针孔、耐压不过,你翻了一圈生产记录,只知道是"上周三那几盘",具体用了哪批铜杆、哪台拉丝机、退火温度多少——说不清。最后只能整批赔,或者拉回去全检,光运费和人工就亏掉一单利润。又或者:电缆成品标重和实际重量差了一截,客户地磅一过就投诉"短斤少两"。你查车间,操作工说"计米器没问题啊",但到底差在哪段、是计米不准还是收线张力波动,没人说得清。再或者:一条连续生产线跑了三天,中间某个参数漂移了几个小时,成品外观看着没问题,但性能已经不达标。等客户反馈回来,那几盘早发走了,只能整批发公告召回。痛点一:追溯断头——连续生产,出了问题找不到"哪一段"离散工厂的追溯逻辑是:一颗电芯、一个零件、一台设备,扫码绑定就行。线缆不行。铜杆从进料到成品,经过拉丝、退火、漆包、收线,是连续拉伸变形的过程。一根线几百公里长,你不可能每米贴个码。但客户要的是:这批线如果有问题,你能不能告诉我具体是哪一段、用了哪批铜杆、哪台设备、什么工艺参数。传统方式下,工厂只能追溯到"某天某班次某盘",粒度太粗。一旦出问题,要么整批隔离,要么全检,成本极高。万界星空怎么解:连续段追溯——这是线缆行业MES的核心能力。系统按时间+长度+工艺批次三重维度,把连续生产切分成可追溯的"逻辑段"。每一段关联:铜杆供应商批次、拉丝模编号、退火温度曲线、漆包炉温、涂漆次数/漆种、收线张力、检验数据。追溯时输入任意盘号或客户投诉批次,系统自动定位到具体长度区间(比如"第3200~3800米这段,用的是A供应商2号铜杆、3号拉丝模、退火区温度偏高")。痛点二:标重管理——计米不准、张力波动,利润在"差一点"里流失常见问题:• 计米器漂移:机械磨损或打滑导致计米偏少,客户地磅一过就投诉"短斤少两"• 收线张力不均:张力大了线径偏细、米数偏多但用料少了;张力小了线径偏粗、用料多了但客户按米买,你亏铜• 线径波动:拉丝模磨损导致线径渐变,同一盘线前后段电阻不一致,客户测试不过万界星空怎么解:在线测径+计米校准+标重闭环:• 对接在线测径仪,实时采集线径数据,超差自动报警并标记位置• 计米器定期自动校准(与标准长度比对),漂移超限报警• 收线端实时记录张力曲线,与标重自动比对。每盘成品生成"标重vs实重"对比报告• 线径波动趋势分析:拉丝模磨损趋势可视化,提前预警换模,避免渐变不良结果:标重偏差从"靠经验估计"变成"每盘精确记录",客户投诉率大幅下降,铜料损耗可追溯、可优化。痛点三:工艺参数黑箱——退火温度、漆包炉温漂移了,你不知道线缆生产的关键工艺参数——退火温度、漆包炉温、涂漆粘度、收线速度——直接影响产品性能(伸长率、回弹性、针孔数、耐压等级)。传统方式下,这些参数靠人工定时巡检记录,一小时抄一次表。但参数漂移可能发生在两次巡检之间——比如退火区某个加热管故障,温度掉了20度,半小时后才被下一个巡检发现。这半小时产出的线,性能已经不达标。更麻烦的是:不同规格产品切换时,工艺参数要重新设定。操作工凭记忆或纸质工艺卡调参,调错了没有系统拦截。万界星空怎么解:工艺参数实时采集+超限拦截:• 对接温控仪表、涂漆粘度计、收线速度编码器,毫秒级采集工艺参数• 设定工艺窗口(上下限),超限自动报警并标记到具体长度位置• 产品切换时,系统自动下发新规格的工艺参数到设备端,操作工按屏幕提示输入,输入值超出窗口系统锁止• 每盘线生成完整工艺档案:温度曲线、线径曲线、张力曲线,一图看懂SPC统计过程控制:关键参数(线径、电阻、伸长率)走控制图,异常趋势提前预警,不等到终检才发现。落地后能拿到什么结果?写在最后线缆行业的数字化,难点不在"上系统",在于连续生产的追溯逻辑和离散装配完全不同。套用离散MES的思路来管线缆,一定做不下去。万界星空科技MES,在线缆材料行业有专门的行业包——连续段追溯、标重管理、在线测径对接、工艺参数闭环,都是为线缆厂的真实场景设计的。不套模板,不硬搬离散逻辑。万界星空科技MES · 线缆材料行业方案支持本地化部署 / 云MES / 支持二开适配漆包线、电磁线、电线电缆、铜铝加工产线 后台留言需求,获取行业解决方案与产线演示。
2026-09-08 11:49:1535阅读
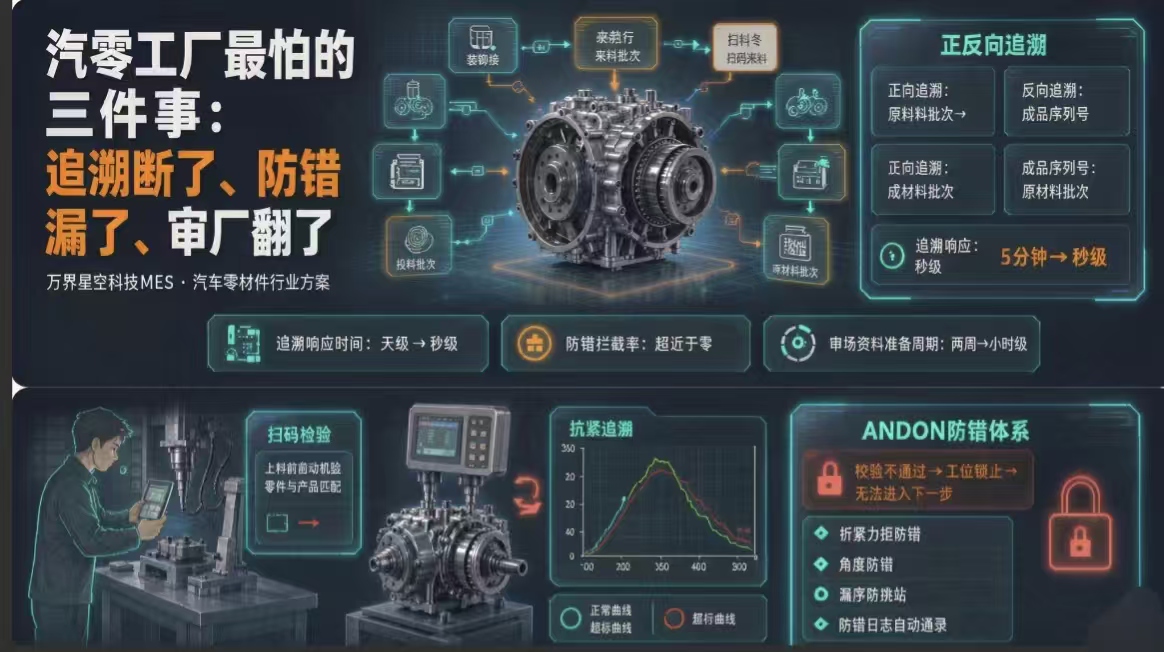
汽零工厂最怕的3件事:追溯断了、防错漏了、审厂翻了
汽零工厂最怕的3件事:追溯断了、防错漏了、审厂翻了做汽车零部件的朋友,应该对这三个画面不陌生:客户审核老师站在车间门口,要你提供某批次产品的完整生产档案——你让文员翻了半天纸质流转卡,发现某道工序的记录字迹模糊、操作员工号填错了。或者更糟:终端市场出现质量投诉,整车厂要求你24小时内锁定问题批次、提供追溯报告。你翻遍Excel和台账,花了两天才勉强拼出一条链路,客户已经发来了整改通知。又或者:装配线上一颗螺栓拧紧力矩不对,整批产品要不要召回?你不知道具体影响了多少台,只能全部隔离待查,光停工损失就十几万。这不是管理差,是汽零行业的规则就是这么残酷—靠人盯人、靠纸质记录,迟早翻车。今天拆三个汽零工厂最要命的痛点,看看数字化怎么解。痛点一:追溯断了——客诉来了,你找不到根汽零行业的追溯要求和其他行业完全不在一个量级。整车厂要的不是"这批产品用了哪家供应商的料",而是精确到每一颗螺丝、每一道拧紧曲线、每一个操作员工号,正反向都能查。正向追溯:给你一个原材料批次号,你能不能5分钟内告诉我,这批料做成了哪些产品、发给了哪些客户?反向追溯:给你一个产品序列号,你能不能5分钟内告诉我,它用了哪些批次的原材料、经过了哪些设备、谁操作的、工艺参数是多少?传统方式下,这两个问题的答案都是"给我两天"。而整车厂给你的响应时间是24小时,甚至4小时。万界星空科技怎么解:汽零行业MES的核心能力之一,就是批次+序列号混合追溯。原材料来料扫码入库,批次号自动绑定。每道工序扫码报工,操作员工号、设备编号、工艺参数自动关联。成品入库时生成产品序列号,与上游所有数据串联。正向追溯:输入原材料批次 → 系统自动列出所有关联产品及去向。反向追溯:输入产品序列号 → 系统秒级调出完整生产档案。不是"两天",是秒级响应。审核老师要报告?一键导出。痛点二:防错漏了——错装、漏装、拧紧不到位常见的防错场景:• 错料:A型号零件装到了B型号产品上,外观差不多,装配能装进去,但性能不达标• 漏序:跳工序,某道检测没做就流到下一站• 拧紧防错:螺栓拧紧力矩不够或角度不对,系统没拦截,产品直接流出去了• 版本混用:BOM换了版本,工人还在用旧版零件万界星空MES怎么解:ANDON防错体系 + 工位级校验:• 每个装配工位配置扫码枪或RFID读写器,上料前扫描零件条码,系统自动校验"这个零件是不是该用在这台产品上、是不是正确的版本"• 校验不通过 → 工位红灯亮、系统锁止、无法进入下一步操作• 拧紧工位对接拧紧控制器,实时采集拧紧曲线(力矩、角度、时间),超出工艺窗口自动报警并拦截• 工序防跳站:上一道工序未报工或检验结果不合格,下一道工序无法开工所有防错事件记录在案,形成"防错日志"。审核时这是加分项——你不是在"靠人防错",而是"系统强制防错"。痛点三:审厂翻了——IATF16949和PPAP资料整理到崩溃每年审厂季,质量部同事的常态是:连续加班两周,把全年的生产记录、检验记录、设备校准记录、人员资质、SPC数据、控制计划……全部翻出来整理归档。最怕的是:某份记录找不到了、某张表格填错了、某个签名漏了。审核老师只要发现一处"记录不完整",开出不符合项,整改+复审又要一轮。更现实的问题是:很多工厂平时不积累数据,审厂前突击补记录。补出来的东西经不起深查,审核老师随便抽几个产品序列号做追溯验证,一查一个准。万界星空怎么解:电子批记录自动生成:• 生产过程所有数据(工单、物料、人员、设备、工艺参数、检验结果)实时采集、自动归档• 按IATF16949条款结构组织,审厂时一键导出完整档案• SPC控制图自动生成,X-bar/R图、P图、C图直接可用• PPAP提交包所需的过程能力分析、初始过程研究,系统自动计算落地后能拿到什么结果?写在最后汽零行业的数字化,不是"要不要做"的问题,是"什么时候做、做到什么程度"的问题。整车厂对供应链的要求只会越来越严——追溯颗粒度更细、响应时间更短、数据完整性要求更高。今天不上MES的工厂,明天可能连投标资格都没有。 万界星空科技MES · 汽车零部件行业方案支持本地化部署 / 云MES / 支持二开适配机加、冲压、装配、拧紧、检测等汽零产线后台留言需求,获取行业解决方案与产线演示。
2026-09-04 11:25:5944阅读
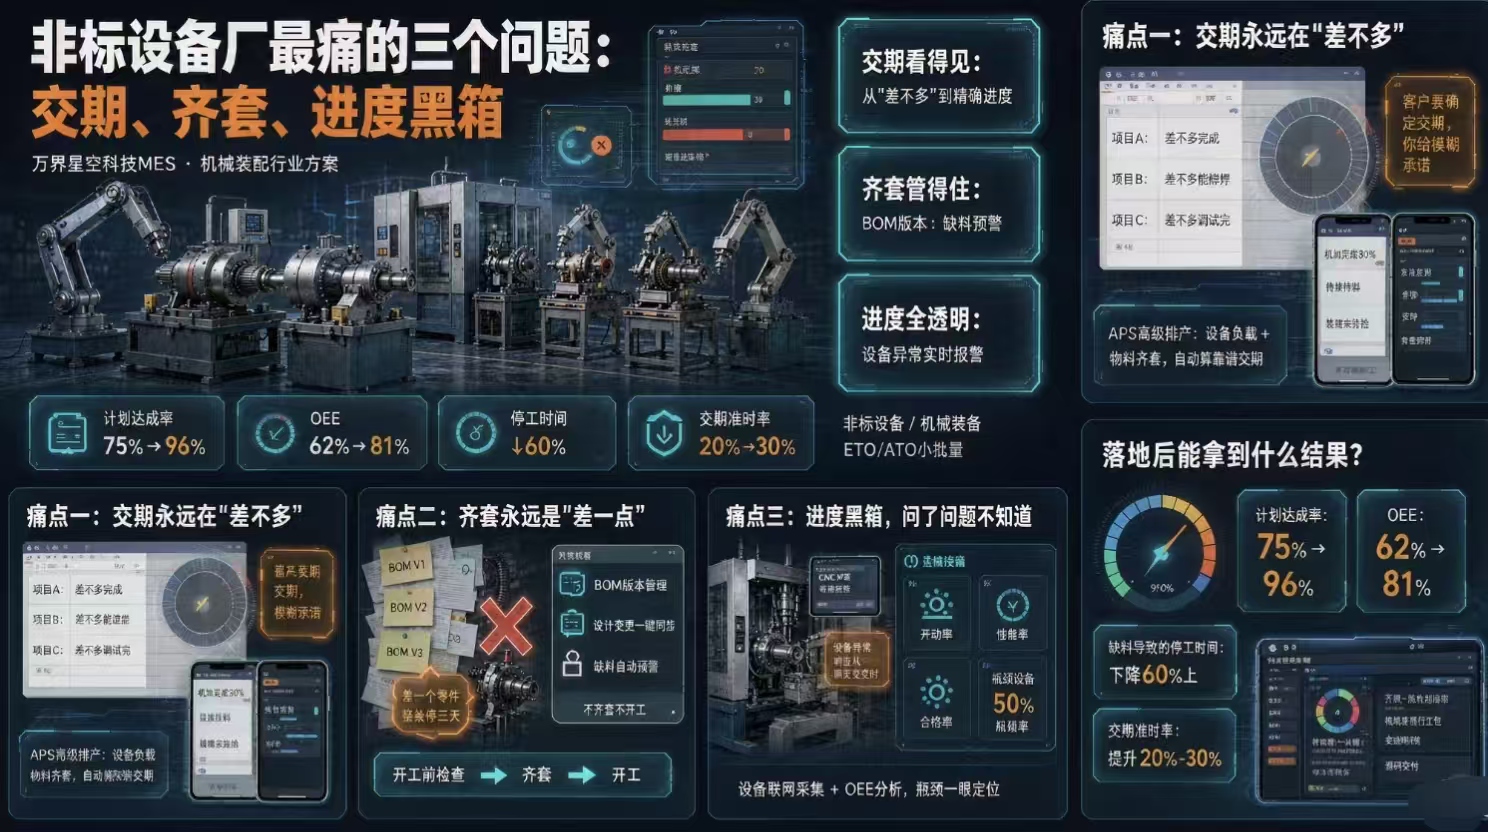
非标设备厂最痛的3个问题:交期、齐套、进度黑箱
做非标自动化设备的老板,大概率都经历过这几个画面:客户催货电话打到第3遍,你转头问车间主任"那台设备做到哪了",对方支吾说"差不多了,就差几个零件"——然后你翻了一遍Excel,发现连BOM都没齐。这不是管理问题,是信息断层。非标设备行业天然就是"多品种、小批量、边设计边生产",传统管理方式在这种节奏下一定会崩。今天拆三个最要-命的痛点,看看数字化怎么解。1、痛点一:交期永远在"差不多"非标设备的生产周期动辄几周甚至几个月,中间涉及机加、焊接、装配、接线、调试多个环节。每个环节都有"差不多"——零件差不多到了、装配差不多完了、调试差不多能跑了。"差不多"是制造业最贵的两个字。客户要的是确定交期,你给的是模糊承诺。一旦延期,违约金、信誉损失、后续订单全受影响。问题出在哪?不是工人不努力,是你根本没有实时进度数据——车间主任的"差不多"背后,是没有任何系统支撑的拍脑袋判断。万界星空怎么解:MES工单逐级下发,从总装工单拆到机加工单、采购任务,每个工序扫码报工。你打开手机就能看到每台设备的实时状态——机加完成80%、焊接待料、装配未开始。不是"差不多",是精确到工序的进度百分比。APS高级排产模块还能根据设备负载、物料齐套情况自动排程,给出靠谱的交期承诺,而不是拍脑袋。插单时系统秒级重算,告诉你影响哪几个项目、延期几天,决策有据可依。2、痛点二:齐套永远是"差一点"非标BOM经常改。设计变更一来,采购、仓库、车间三方信息不同步——采购以为按旧版买了,仓库按旧版收了,车间按新版装了。结果就是差一个零件,整条线停三天。更头疼的是,非标设备零件种类多、供应商分散,缺料预警靠人盯,漏一个就是延期。很多工厂的常态是:装配线铺开了,装到一半发现缺个传感器,全组人等着,一天工时白白浪费。万界星空怎么解:BOM版本管理,设计变更一键同步到采购、仓库、车间,杜绝"三套BOM"的混乱。齐套检查在开工前自动跑完——不齐套不开工,杜绝"装到一半发现缺件"的尴尬。缺料自动预警,采购员手机上就能收到待料提醒。物料追溯绑定到具体设备序列号,哪台设备用了哪批零件、哪个供应商,扫码全知道。万一上游零件出问题,反向追溯5分钟锁定影响范围,不用全厂翻台账。3、痛点三:进度黑箱,出了问题才知道车间主任每天汇报"正常推进",你信了。结果周五一看,关键工序卡了三天,因为一台CNC设备故障没人报。非标设备厂最大的浪费不是设备停机,是停机了你还不知道。工人报工靠纸质流转卡,填完丢在工位上,班组长隔天才能汇总。等数据到你手里,问题已经发酵了一天。更隐蔽的是——你根本不知道瓶颈在哪台设备。看起来"产能不够",可能只是某台CNC被低优先级任务占着,或者频繁换型导致有效加工时间只有一半。万界星空怎么解:设备联网采集,CNC、PLC运行数据实时上传。设备异常自动报警推送到管理人员手机,响应时间从"隔天"变成"实时"。OEE分析量化每台设备的开动率、性能率、合格率,瓶颈一目了然。你会发现"产能不够"的真实原因往往不是设备少,而是某台关键设备利用率只有50%——排产不合理或者频繁换型。找到瓶颈,改善才有方向。4、落地后能拿到什么结果?5、写在最后非标设备行业的数字化,核心不是"上系统",是把黑箱变成透明。进度看得见、物料管得住、交期说得准——这三个做到了,客户信任、利润自然来。万界星空科技MES,深耕机械装配行业,用可落地的方案帮工厂把"差不多"变成"确定"。万界星空科技MES · 机械装配行业方案支持本地化部署 / 云MES / 源码交付 / 支持二开适配非标设备、机械装备、ETO/ATO小批量场景----后台留言需求,获取行业解决方案与产线演示。
2026-09-04 11:25:4933阅读
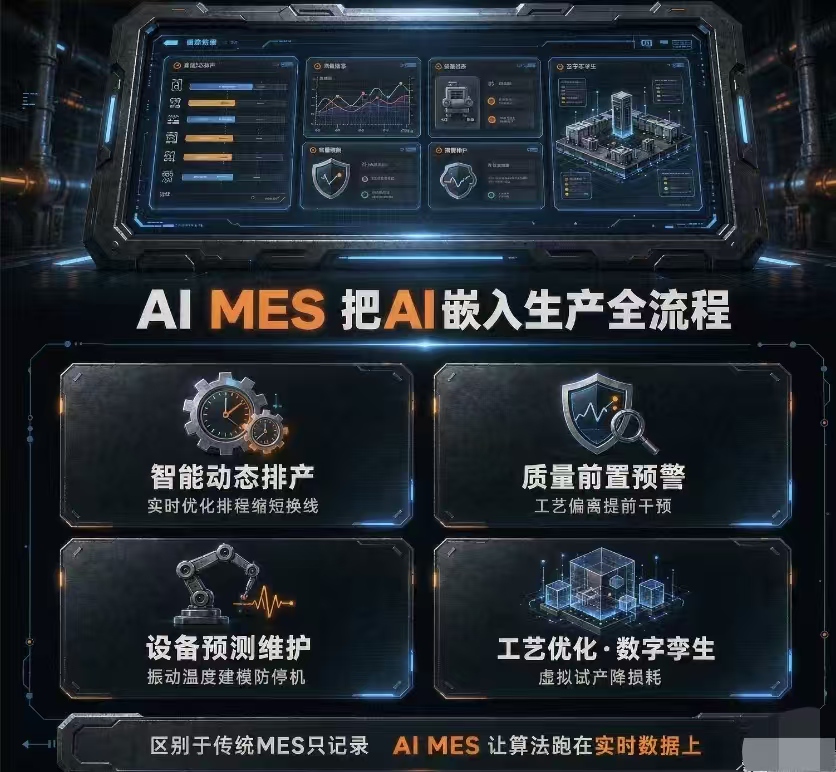
AI下半场,工厂开始算账,AI MES迎来落地窗口期
9月拉开序幕,多条产业信号叠加:工信部发文持续培育AI应用服务商,明确加大大模型、智能体、Token服务采购力度;9月1日AI客服国家标准GB/T 47746—2026正式落地;A股848家AI及算力概念企业半年报收官,529家企业实现盈利,257家净利润同比正增长。上半年市场还在争论AI是否存在泡沫,进入下半年,行业共识已经发生转变:谁能把Token转化为真实业务收益,谁才能走得更远。这条规律不只适用于互联网、电商,正在快速向实体经济最核心的板块——制造业渗透。一、算力产业链交出实绩,AI红利不再停留于概念2026上半年,AI算力产业链,是少数能够把行业景气度直接体现在利润表的赛道。存储、PCB、光模块、液冷配套持续受益于AI服务器订单扩张;三星电机、太阳诱电、南亚塑料等企业于9月启动MLCC、覆铜板调价。电商领域AI渗透率突破40%,智能选品预测准确率超过90%,九成商家已经接入相关工具。和2023年行情最大区别在于:市场不再单纯追捧“拥有算力、接入大模型”,资金开始看重落地成果。资本关注点从“有没有布局AI”,转向能不能持续落地、能否创造可量化的经营改善。二、政策导向转变:从鼓励创新,转向规模化落地采购工信部专项行动释放清晰信号,政策重心不再是单纯扶持技术研发,而是推动需求端落地。一方面加大大模型、智能体、Token服务采购力度;另一方面重点培育垂直行业AI应用服务商,推动AI深入实体产业场景。同步落地的AI客服国标划定合规底线,杜绝企业依靠AI话术规避责任。政策导向十分明确:市场不再奖励简单调用API、包装AI概念的企业,而是奖励能够切实降低运营成本、提升经营效率的解决方案提供商。对于制造企业而言,这套逻辑同样适用。三、9月行业会议密集,催化资金聚焦产业落地环节9月将迎来一系列重磅行业展会与峰会:9月9日—11日深圳光博会,光通信、CPO、液冷技术集中亮相;9月11日—13日中国算力大会召开;9月下旬华为全联接大会、阿里云栖大会相继举办,超节点、液冷、行业大模型成为核心议题。行情节奏呈现清晰链条:硬件持续迭代→行业会议持续催化→各行各业加速AI招标落地。算力硬件估值处于高位,而深入车间现场、直面生产痛点的工业AI应用层,仍然具备充足的价值挖掘空间。四、AI溢出至工厂现场,AI MES成为制造业落地核心载体当下制造业普遍面临多重压力:订单日趋碎片化、人力成本持续上行、客户对交期、品质管控标准持续收紧。依靠老师傅经验管理产线、依靠Excel排产计划、事后质检的传统模式,已经难以支撑工厂持续盈利。很多工厂尝试数字化,却陷入误区:以为制造业AI就是给管理人员配备智能对话工具。事实上,AI赋能制造的核心载体,是深度融合人工智能技术的AI MES。区别于传统MES只做数据记录,AI MES依托实时生产数据,把机器学习、智能视觉、动态算法嵌入生产全流程:1. 智能动态排产:摆脱固定生产计划,综合设备状态、物料齐套情况、紧急插单需求实时优化排程,缩短产线换线等待时间;2. 质量前置预警:持续监测工艺参数,在不良品批量产生前发出预警,实现事前干预,降低报废损失;3. 设备预测性维护:依托设备运行振动、温度等数据构建模型,预判故障风险,避免非计划停机;4. 工艺智能优化:新订单投产前先在虚拟产线模拟验证,寻找最优工艺参数,减少试产损耗。万界星空科技深耕AI MES赛道,核心思路并非在传统MES基础上简单叠加AI标签,而是从底层架构出发,让排产引擎、质量分析模型、设备算法全部运行在实时生产数据之上。五、不同从业者的务实方向• 产品服务商:停止售卖单纯的大模型控制台,面向制造企业提供可量化改善的整套数字化方案,用OEE、良率、交付数据证明价值;• 工厂管理者:数字化不要盲目跟风,优先解决排产混乱、质量不稳定、设备频繁停机等痛点,选择能够打通底层数据、具备AI分析能力的生产管理系统;• 行业观察者:投资视角逐步从算力龙头,向拥有稳定客户、持续回款、清晰落地场景的工业AI应用企业倾斜;• 制造企业负责人:智能化转型没有捷径,不要追求概念噱头,一切方案最终都要接受生产指标检验。写在最后AI行业2026年下半场,核心叙事已经改变。判断AI是否产生真实价值,不必紧盯融资新闻,企业看毛利率与现金流;放在工厂车间,最终衡量标准永远是OEE、不良率、订单准时交付率。
2026-09-02 13:42:4354阅读
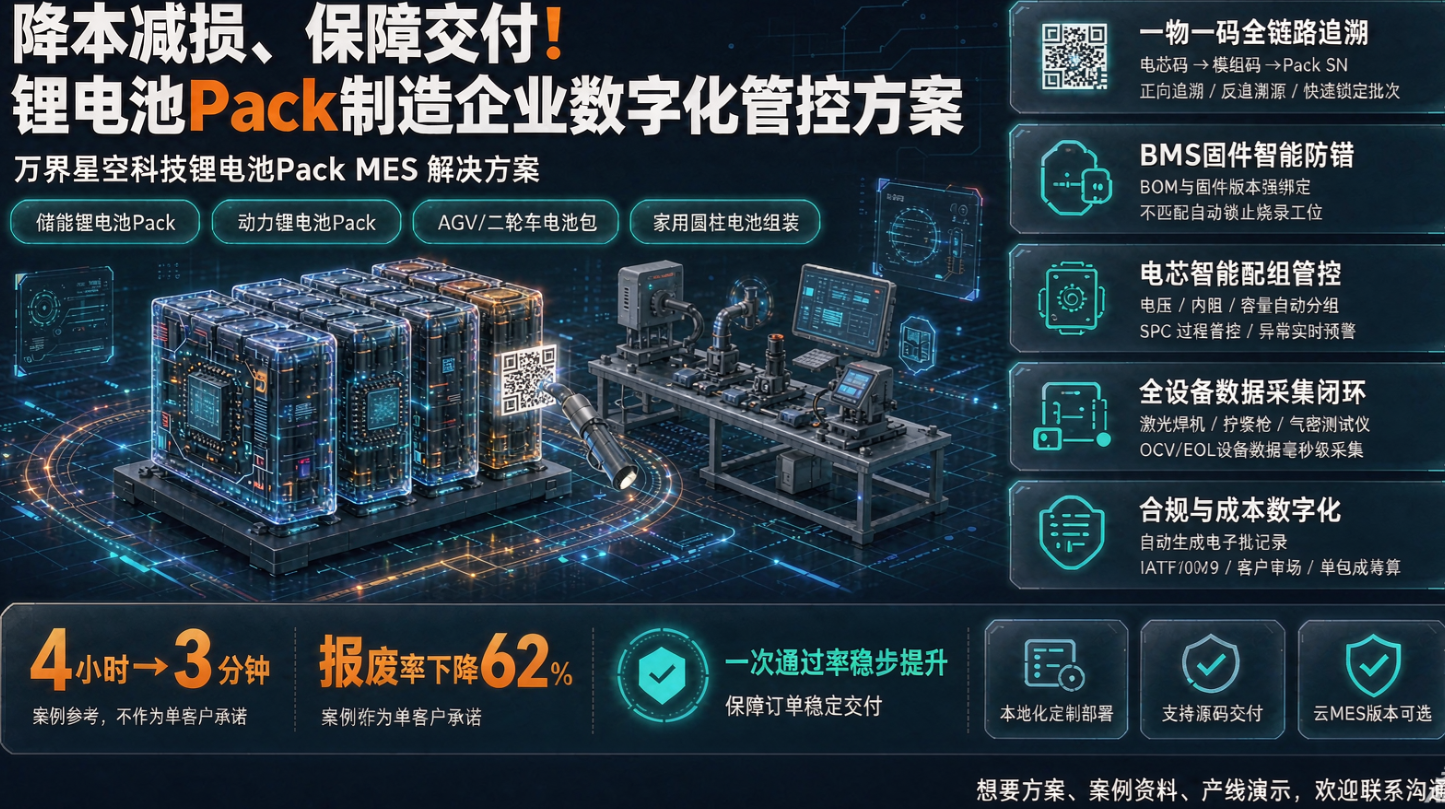
降本减损、保障交付!锂电池Pack制造企业数字化管控方案
赋能储能·动力电池Pack数字化智造,筑牢追溯防线,轻松应对车规审厂在“双碳”目标持续推动下,储能产业、新能源汽车行业高速扩张,锂电池Pack作为核心总成部件,市场需求持续走高。与此同时,车企、储能集成商对供应链品质管控、产品追溯的要求持续收紧,大量Pack组装企业迎来数字化转型关键节点。当前国内多数锂电池Pack工厂依旧依靠纸质单据、Excel表格管理生产,随着产线自动化升级、产品型号持续增多,传统管理模式短板日益凸显,品质风险、合规风险、成本压力层层叠加,成为制约企业接单扩产的隐形瓶颈。 一、锂电池Pack工厂五大核心痛点1. 追溯链条断裂,客诉处置成本高昂Pack生产涉及大量电芯来料、辅料、自动化设备协同,、出现电池故障、客户发起质量投诉,企业往往需要抽调多名人员,翻查数天纸质台账,仍难以精准锁定问题电芯批次、对应生产设备与操作人员。追溯周期漫长,不仅影响售后响应速度,极端情况下还会引发批量召回,造成巨额经济损失。2. BMS固件人工管控,错烧隐患难以根除BMS是锂电池包的控制核心,不同型号Pack需要匹配对应固件版本。不少工厂依靠员工肉眼核对固件版本,人为疏漏难以避免。3. 电芯配组依靠人工,电池一致性难以保障电芯电压、内阻、容量微小差异,会在成组后持续放大压差,直接缩短电池包循环寿命,抬高售后返修率。人工分选效率偏低,标准难以统一,无法形成标准化管控流程,不同批次产品品质波动明显。4. 工艺数据分散,生产异常滞后发现激光焊接、拧紧锁附、涂胶、气密检测、充放电老化等工序产生海量工艺参数,数据分散在不同设备终端。管理人员无法实时掌握产线运行状态,工艺参数超标不能第一时间预警,不良品持续产出,直到终检阶段才被发现,不良损耗持续增加。5. 审厂资料整理繁重,合规压力持续加大整车企业、储能集成商定期实施供应商审核,要求提供完整、可追溯的生产档案。二、万界星空锂电池Pack MES五大核心能力1. 一物一码全链路追溯体系方案支持一芯一码管理,落地电芯码→模组码→Pack SN三级绑定逻辑。电芯来料、辅料批次、生产设备编号、操作人员、工艺参数、检验结果全部关联绑定。支持正向追溯与反向溯源,管理人员输入任意产品序列号,即可快速调取完整生产档案。2. BMS固件智能防错闭环管控系统实现BOM清单与BMS固件版本强关联,固件文件统一在系统内管理。进入烧录工位后,自动扫码校验电芯规格、Pack型号、固件版本,三者信息不匹配时,系统直接锁定烧录设备,禁止作业。3. 电芯智能配组与SPC过程管控系统对接电芯测试设备,自动采集电压、内阻、容量等关键参数,按照预设规则自动完成电芯分组,不合格电芯自动标记隔离。4. 全设备数据采集,构建单品数字档案平-台具备柔性设备对接能力,可快速对接激光焊机、伺服拧紧枪、气密测试仪、OCV检测设备、EOL充放电老化柜等产线设备,毫秒级实时采集工艺运行参数。5. 合规管理+精细化成本数字化系统自动生成标准化电子批记录,一键导出审厂所需资料,大幅降低资料整理工作量。同时动态归集电芯原料、辅料、能耗、人工、不良损耗等成本数据,实现单包精细化成本核算,帮助管理层清晰识别利润流失点,优化生产运营策略。三、落地实测价值,看得见的生产改善✅ 质量问题追溯时长:由4小时压缩至3分钟,客诉处置效率大幅提升✅ 产线不良报废率下降62%,持续减少物料损耗✅ 产品一次通过率稳步提升,保障订单稳定交付✅ 审厂资料准备周期大幅缩短,顺利通过多家客户供应商审核四、广泛适配各类Pack产线,灵活部署方案方案适配多类生产场景:储能锂电池Pack、动力锂电池Pack、AGV及二轮车电池包、家用圆柱电池组装产线,兼容多品种、小批量柔性生产模式,支持快速换型,适配工厂持续拓展的新品项目。在部署模式上,主推本地化定制部署。企业生产数据完全私有化存储,保障核心信息安全;企业可根据后续业务变化自主调整流程、新增工位,系统长期适配产线升级。同时提供云MES版本,适合小型组装车间轻量化起步,企业可根据自身规模、预算、数字化规划灵活选择。 万界星空科技锂电池Pack行业MES解决方案,聚焦Pack组装真实业务痛点,不堆砌冗余功能,落地周期可控,兼顾当下生产管控需求与长期数字化扩展规划。如果您希望获取完整方案、产线线上演示,欢迎随时联系沟通,我们将安排专业人员对接,结合贵司产线现状提供针对性规划建议。
2026-09-02 11:34:1140阅读
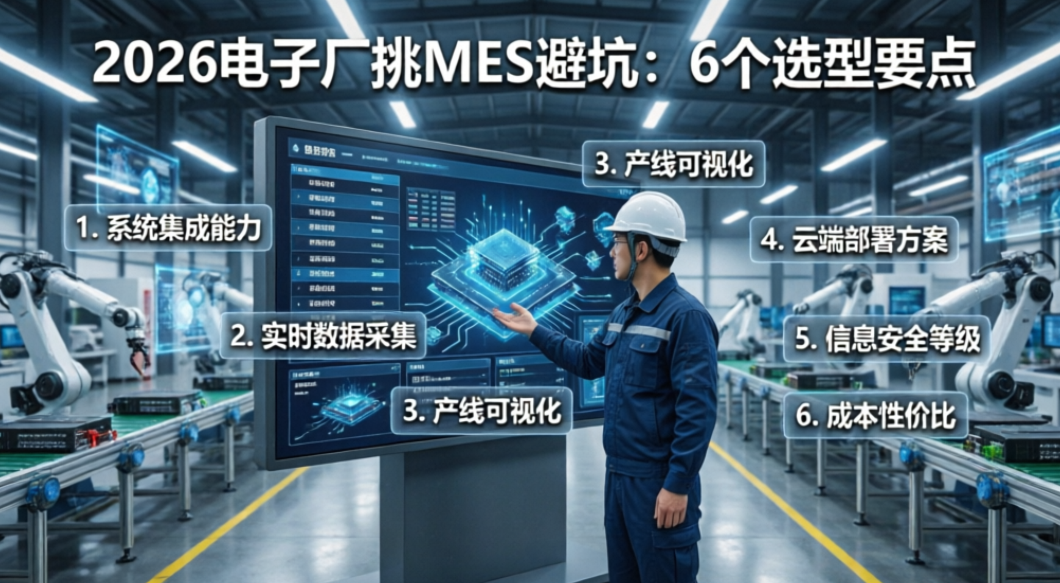
2026电子厂挑MES避坑:6个选型要点,少花几十万冤枉钱
2026电子厂挑MES避坑:6个选型要点,少花几十万冤枉钱SMT贴片车间上MES,最贵的不是软件授权,是选错厂商之后推倒重来的隐形成本。很多电子厂老板跟我聊,说花了四十多万本地部署,结果上料防错靠人盯、SN追溯查一小时、AOI数据还要文员手抄Excel——系统成了车间墙上的装饰大屏。电子制造和机加工、注塑完全不是一回事:几万种物料型号、替代料嵌套、锡膏回温计时、Feeder站位校验、客户审厂要SN级正反向追溯。通用MES硬套工单报工,核心场景全靠二次开发,预算就这么漏光的。2026年选电子行业MES,别问“哪家排名高”,先把下面6条打印成打分表,让厂商逐条现场演示。一、先看懂不懂SMT,不选通用型让厂商拿你真实用过的工单走一遍:上料扫码→站位比对→SN绑定→AOI结果回写→不良维修闭环。演示中频繁切Excel、靠手工补数据的,直接扣分。电子厂必选项:Feeder站位校验、锡膏回温搅拌超时锁库、MSD湿敏元件暴露计时、BOM/ECN变更自动同步。这些没有预置,后面开发量能拖垮项目。二、设备采集别信“支持对接”四个字贴片机松下/富士/西门子、回流焊、SPI、AOI、ICT,协议横跨SECS/GEM、OPC UA、Modbus、串口。很多厂商新设备能联,车间2014年的老贴片机没驱动库,产量只能人工录。正确动作:把设备清单(品牌+型号+年份)发厂商预评估,“贴片机+回流焊+AOI三类现场联调通过才算验收”。三、追溯粒度写进合同:SN级还是批次级消费电子代工、汽车电子、医疗电子客户,普遍要求SN级双向追溯——给一块不良板,3分钟内查出哪批电容、几号Feeder、谁操作、哪版工艺参数。只做批次级的MES便宜,但审厂过不了。选型书明确“SN/批次双模式,正向反向查询”,现场查一次给你看。四、上料防错是刚需,不是增值模块电子厂最大赔款来源就是错料:一颗料贴错,整批PCBA报废。合格MES必须料卷条码+机器站位双校验、换料接料扫码、错料自动锁机。演示时故意拿错料卷让厂商走流程,拦不住的当场淘汰。五、API开放度决定会不会变新孤岛MES上接ERP、SAP、PLM,下接WMS和设备。闭源私有协议,每次对接都另收费。2026年及格线:REST API标配+SECS/GEM、OPC UA兼容+主流ERP有预置接口。六、中小电子厂先云化,别一上来本地部署50–500人、年产值3000万–2亿的厂,本地部署服务器+DB授权+专职IT,起步50万+。更稳的路子:先上云MES基础版(按用户订阅,几万到十几万/年),跑通防错+追溯,半年后扩高级版接ERP。万界星空有云版+定制版(本地30万起),对想小步快跑的厂比较友好。最后说个真相电子MES烂尾,90%不是软件差,是工厂没指定内部Owner、上线前没梳流程、厂商没同行业经验。你厂里现在卡在“上料错料”还是“客户审厂查不出追溯”?评论区说说规模和产线类型,我们帮你排个优先级。 备注:厂商信息来自公开资料,功能与报价以官方最新合同为准。
2026-09-02 11:34:0358阅读
2026电子厂选MES避坑:踩中一条,白扔几十万
很多电子厂老板和我吐槽:投入四十多万本地部署MES,最后车间大屏沦为摆设。上料防错全靠员工肉眼盯,SN追溯查数据要等一小时,AOI不良数据依旧需要文员手抄Excel。SMT上MES,最贵的从来不是软件授权费,是选错供应商、项目烂尾,推倒重来的隐形成本。电子制造和机加工、注塑行业完全不一样:几万种物料、替代料嵌套、锡膏回温管控、Feeder站位校验、客户审厂硬性要求SN级正反向追溯。通用型MES强行套工单报工,所有核心场景全部依赖二次开发,预算就是这么一点点漏光的。2026年挑选电子行业MES,别再盲目问“哪家厂商排名高”。把下面6条打印成打分表,要求厂商逐条现场实操演示,拒绝纸上谈兵。一、看厂商懂不懂SMT,坚决不碰通用MES直接拿工厂真实工单走全流程:上料扫码→站位比对→SN绑定→AOI结果回写→不良维修闭环。演示过程频繁切换Excel、大量手工补录数据的,直接淘汰。电子厂必备预置功能:Feeder站位校验、锡膏回温搅拌超时锁库、MSD湿敏元件暴露计时、BOM/ECN变更自动同步。如果这些功能没有现成模块,后续定制开发周期会直接拖垮整个项目。二、“支持设备对接”是口头承诺,不能当真贴片机(松下/富士/西门子)、回流焊、SPI、AOI、ICT,协议覆盖SECS/GEM、OPC UA、Modbus、串口。很多厂商只能联新设备,车间2014年的老贴片机没有驱动库,产量只能人工录入。正确做法:提前把设备清单(品牌+型号+投产年份)发给厂商预评估,合同明确约定:贴片机+回流焊+AOI三类设备现场联调通过,才算验收。三、追溯粒度写进合同,分清SN级和批次级消费电子代工、汽车电子、医疗电子客户,普遍强制要求SN级双向追溯。拿到一块不良PCBA,3分钟内锁定物料批次、Feeder编号、操作人员、对应工艺参数。只支持批次级追溯的MES报价更低,但是客户审厂直接不通过。选型明确要求:支持SN/批次双模式,正向、反向查询响应≤3秒,现场实测验证。四、上料防错是刚需,不是可选增值模块电子厂高额赔款,绝大多数源于错料。一颗物料贴错,整批PCBA直接报废。合格的MES必须实现:料卷条码+机器站位双重校验、换料/接料扫码、错料自动锁机。演示时故意拿错料卷测试流程,无法拦截错误的一律淘汰。五、API开放程度,决定MES会不会变成新信息孤岛MES上承接ERP、SAP、PLM,下连WMS、生产设备。如果采用闭源私有协议,每一次系统对接都要额外收费。2026年及格标准:标配REST API,兼容SECS/GEM、OPC UA,主流ERP具备预置接口。六、中小电子厂优先云MES,不要一上来本地部署50–500人、年产值3000万–2亿工厂,本地部署服务器、数据库授权、专职运维,起步50万以上。更稳妥路线:先上线万界星空云MES基础版,按用户订阅,每年几万到十几万;先跑通上料防错+产品追溯,稳定运行半年,再扩展对接ERP。最后说一句大实话电子厂MES项目烂尾,90%不是软件本身不行,而是三个问题:工厂没有指定项目Owner、上线前没有梳理业务流程、供应商缺少同行业SMT落地经验。你现在车间最大痛点是什么?是频繁错料,还是客户审厂追溯达不到要求?评论区留下工厂规模、产线类型,我帮你梳理选型优先级。
2026-08-28 11:25:4685阅读
2026中小化工材料厂挑MES,为什么看万界星空科技?
中小化工材料厂(涂料、胶黏剂、电子化学品、精细化工等)上MES,最怕两件事:一是被大厂全套方案吓退,预算直接翻倍;二是买了通用型MES,结果配方版本管不住、投料靠人盯、客户验厂拿不出电子批记录。到了2026年,这类厂家选型的核心逻辑其实很朴素:先堵痛点,再谈功能;先用真实场景验厂商,再签合同。万界星空科技的MES在中小厂圈子里被提得比较多,原因不是它功能最全,而是产品分层刚好对得上“小步快跑”的节奏。第一步:先把四个化工痛点列出来批次追溯不到位,客户审计翻纸质记录半天;称量投料易错,批次质量波动找不到根因;配方版本混乱,车间不知道按哪版执行;联副产品成本算不清,财务月底对不上账。预算别平均撒,先把“追溯+投料防错+配方版本”这三件必选项跑通,比追求大而全更实际。第二步:拿真实场景让厂商现场演示不要看PPT功能清单:准备一条你们厂真实用过的配方——含主产品、副产品、回收料,让厂商现场走完“投料—反应—产出分摊—入库”。再验一条:某批原料质检不合格,系统能不能自动冻结库存、阻止投料、触发评审。演示要绕弯、要手工导表、要IT写脚本才能跑通的,上线后基本都会变成摆设。第三步:看万界星空科技这条线怎么分层它家不是单一产品,而是四档:- 开源版(SpringBoot3+Vue3,Gitee可拉):适合厂里有Java兼岗、想自己二开;• 云MES基础版(5用户起步,月费2000元起):含物料/BOM/工艺/排产/报工/检验/出入库/大屏/APP,50人内单车间先跑;云MES高级版(100用户档):叠CRM、MPS高级排产、成本核算、拖拽报表,50–200人厂较划算;本地化/定制版(定制10万起,标准本地部署30万起):可源码交付,适合要DCS/PLC数采、一物一码绑死、危化品双人双锁的厂。化工侧它确实有对应模块:配方版本控制、EBR电子批记录、投料条码防错、正反双向批次追溯、危化品电子台账。第四步:把服务能力当否决项中小厂大多没专职IT,MES闲置的第一原因不是软件差,是实施没人驻场、操作工不会用。选厂商时盯三件事:同行业案例(最好同细分,比如涂料对涂料)、本地或直营响应、3年TCO算清楚(软件+硬件+实施+培训+维保)。低价拿单、实施另收天价钱的,慎签。写在最后中小化工厂上MES,2026年最稳的路径是:云基础版先跑通投料和追溯 → 半年内扩用户上升高级版接ERP → 真要数采和源码再谈定制。万界星空科技在这条路上能作为候选之一,但别光听厂商说“支持化工”,把上面那两条真实场景演示脚本塞进合同附件,过不了就换人。备注:厂商信息来自公开资料,功能与报价以官方最新合同为准。
2026-08-28 11:25:3666阅读
2026年解读MES:制造执行系统是什么?为何对智能制造至关重要?
在2026年的智能制造语境下,MES制造执行系统的定义和重要性已经超越了传统的“车间管理软件”范畴。随着工业4.0的深化、AI技术的落地以及供应链韧性的需求,MES已成为连接物理工厂与数字世界的核心神经中枢。一、 2026年的MES是什么?1、从“记录系统”到“决策智能体” 过去的MES是被动记录数据;2026年的MES集成了生成式AI和预测性分析。它不再仅仅告诉你“发生了什么”,而是实时建议“下一步该做什么”。例如,当设备参数出现微小漂移时,MES能结合历史数据自动调整工艺参数,或向操作员提供自然语言交互式的故障排查指南。2、云原生与微服务架构(Composable MES) 告别了笨重的单体软件。现代MES采用模块化、API优先的架构。企业可以像搭积木一样,根据业务变化快速替换质检模块、能耗模块或排程模块,而无需重构整个系统。这种“可组合性”是应对2026年市场极速变化的关键。3、IT/OT/CT的深度融合底座 MES不再是信息孤岛。向上,它与ERP、PLM无缝集成;向下,它通过OPC UA、MQTT等标准协议直接对话边缘设备和机器人;横向,它与WMS(仓储)、QMS(质量)打通。 二、 为何MES对2026年的智能制造至关重要?1、破解“黑箱化”,实现真正的透明制造智能制造的前提是数据的实时性与准确性。ERP只能看到订单结果,设备SCADA只能看到机器状态,唯有MES掌握着“人、机、料、法、环”在生产过程中的动态交互。关键点: 它是唯一能将物理世界的毫秒级动作转化为管理层可读的业务洞察的系统。没有MES,数字孪生就是静态模型,而非实时镜像。2、支撑“大规模定制化”与敏捷交付2026年的市场需求呈现极度碎片化和个性化。传统的刚性产线无法适应。关键点: MES通过动态排程和柔性路由管理,让同一条产线能混流生产不同规格产品。它将“按库存生产”转变为“按订单/预测混合驱动”,大幅缩短交付周期,这是企业在存量竞争中生存的护城河。3、合规与ESG的数字化抓手随着全球碳关税(如CBAM)和供应链溯源法规的收紧,制造企业面临巨大的合规压力。关键点: MES能够精确采集每一道工序的能耗、物料批次和碳排放数据,自动生成不可篡改的“产品数字护照”和碳足迹报告。这不仅是合规要求,更是进入高端供应链的入场券。4、沉淀工业知识,对抗人才断层制造业正面临严重的熟练技工短缺问题。关键点: 2026年的MES充当了“老师傅”的角色。它将SOP(标准作业程序)、工艺经验和异常处理逻辑数字化、算法化。新员工通过MES的智能辅助即可达到熟手水平,确保了制造能力的传承与标准化,减少了对个人经验的依赖。三、 总结与建议在2026年,评估一个工厂是否“智能”,不应只看有多少机器人或大屏,而应看MES是否具备了“感知-思考-执行”的闭环能力。核心观点:MES已从单纯的生产执行工具,升维为制造企业的运营操作系统(Manufacturing OS)。它是AI落地的最佳场景,是数据资产化的核心载体,也是连接战略与现场的唯一桥梁。给企业的建议:不要追求大而全: 优先解决痛点(如质量追溯或排程瓶颈),采用小步快跑的迭代策略。重视数据治理: MES的效果取决于数据质量。在上线系统前,务必先梳理工艺流程和数据标准。关注AI就绪度: 选择具备开放数据接口和AI扩展能力的MES平-台,为未来接入大模型预留空间。说白了,2026年搞制造,没个好MES真玩不转。万界星空科技AI MES就是专门帮工厂解决这些头疼事的——排产乱、质量不稳、能耗算不清、老师傅经验留不住,它都能管。用上它,车间数据实时看得见,问题提前预判,生产安排自动优化,相当于给工厂装了个"智能管家"。现在上系统也不用一步到位,先解决最痛的点,小步快跑最实在。
2026-08-26 13:31:4155阅读
云 MES 起步 2000 元/月:给中小装配厂算一笔数字化账
云 MES 起步 2000 元/月:给中小装配厂算一笔数字化账中小装配厂(50–200 人、多品种小批量、IT 零到一人)上 MES,老板最常问的不是"功能全不全",而是"第一年要掏多少、几个月回本、不搞 IT 能不能跑"。把账摊开看,结论很直接:优先用云 MES 低门槛进场,跑通核心闭环再按业务升档,比一上来买本地部署大包省 80% 首年支出。一、传统本地 MES 的账本(为什么小厂容易劝退)按 2026 年市场行情,传统本地部署 MES 首年总投入通常由四块叠起来:软件授权/定制:10–50 万实施服务:软件费的 30%–100%,约 5–20 万服务器+扫码枪+PDA+网络:5–20 万IT 运维人力:10–25 万/年合计 首年 30–80 万,6–12 个月上线,对年产值 3000 万–1 亿的装配厂,这笔钱相当于吞掉一两个点的净利润。这也是为什么很多厂"MES 立项三次、落地零次"。二、云 MES 的账本:以万界星空三档付费线为例万界星空科技上海;的付费结构在官网价格页写得比较直白,分三档:① 云 MES 基础版2000 元/年起,含物料/BOM/工艺/排产/报工/检验/出入库/工时/数据大屏/APP,按用户数弹性扩容,无需自建服务器、无运维负担。50 人内单车间直接用这档进场。② 云 MES 高级版5 万起,在基础版上叠 CRM、采购、MPS 高级排产、销售预测、绩效/成本核算、拖拽报表,适合 50–200 人、要排产+绩效+接ERP的厂。③ 本地化部署 / 定制版高级版全功能+轻量定制+可源码交付,定制版 10 万起,标准本地部署 30 万起,年维保 15%–20%。汽配/食品/锂电要设备数采、一物一码追溯合规的选这档。三、150 人装配厂的真实账面华东某机电装配厂,152 人,3 个装配车间,原状态:纸质工单+Excel 报工,每日汇总 2 小时,工单达成率 68%,验厂追溯翻纸半天。选型路径:先开万界星空云 MES 基础版(20000元/年档)→ 2 周配好 BOM/工艺/金蝶物料 API 拉取 → 随业务扩用户 → 半年后升高级版(5 万起)开 MPS 排产。首年支出:云基础版 20000 元 + 扩户与轻度远程实施约 1.5 万 ≈ 5万以内(服务器 0、IT 运维 0)。产出侧(行业基准参考轻流/简道云同规模样本):报工汇总:2h → 10min工单达成率:68% → 89%在制品库存周转:缩短约 6 天验厂追溯:半天 → 5 分钟出批次链路年化收益约为系统投入的 3 倍以上,首年回本同园区做食品加工的厂用万界星空食品云 MES,21 天上线、月费 2000 级别,食安电子批记录替代纸质台账;做汽配的同行上本地部署版,OEE 从 65% 拉到 80%+。路子一致:云版低门槛验证价值,再决定要不要买断。四、给装配厂老板的档位对照万界星空这套"云订阅进场+本地买断兜底"的拆法,本质是把大厂一次性 30–80 万的重决策,切成"先花 20000 试一年"的轻决策。对小厂来说,数字化不是买不买得起 MES,而是先花小钱把报工和追溯跑顺,再谈进阶。官网:联系我们 /公众号「上海万界星空科技」
2026-08-26 13:31:2093阅读
制造业MES与ERP系统集成技术实践:架构、接口与数据协同
制造业MES与ERP系统集成技术实践:架构、接口与数据协同摘要: 在离散制造与流程制造的数字化转型中,制造执行系统(MES)与企业资源计划系统(ERP)的深度集成是消除信息孤岛、实现产供销一体化的核心技术挑战。本文从系统工程视角出发,探讨MES与ERP对接的技术架构选型、接口标准化策略、数据一致性保障机制及工程化落地方法,为制造企业构建稳定、高效、可扩展的系统集成方案提供技术参考。一、 集成架构设计:从点对点耦合到服务化协同传统MES与ERP的对接常采用数据库直连或文件传输等紧耦合方式,存在维护成本高、扩展性差、故障定位难等问题。现代集成架构应遵循“高内聚、低耦合”原则,推荐采用以下技术范式:基于云原生中间件的集成平台 依托云平台部署轻量级ESB(企业服务总线)或iPaaS(集成平台即服务)作为统一集成枢纽。所有系统间交互通过标准化API网关路由,实现协议转换、流量控制、熔断降级与非功能性解耦。模块化微服务适配层 MES侧应构建独立的“ERP适配微服务”,将业务逻辑与接口协议分离。当ERP版本升级或更换时,仅需调整适配层映射规则,无需重构MES核心业务代码,显著提升系统可维护性。事件驱动异步通信机制 对于非实时性要求的数据同步(如日终成本归集、设备OEE统计),应采用消息队列实现异步解耦。MES发布领域事件,ERP订阅并消费,避免同步调用导致的阻塞与超时风险。 二、 接口标准化与协议适配异构系统间的语义鸿沟是集成的主要障碍。需建立统一的接口规范与数据字典,确保跨系统交互的准确性与一致性。开放API与契约优先设计 MES系统应提供符合OpenAPI 3.0规范的接口文档,并采用“契约优先”开发模式:先定义接口Schema,再生成服务端/客户端代码。针对主流ERP系统,预置标准化适配器模板,覆盖订单、库存、BOM、工单等核心实体,减少70%以上的定制开发工作量。数据模型映射与转换引擎 构建可视化字段映射工具,支持JSONPath/XSLT表达式配置,实现源端与目标端字段的动态绑定。幂等性与事务补偿机制 所有写操作接口必须实现幂等性设计,通过唯一业务ID+版本号防止重复提交。对于跨系统分布式事务,摒弃强一致性的XA协议,采用Saga模式或本地消息表+最终一致性方案。当ERP接收失败时,万界星空MES、MES自动触发补偿任务或告警,确保数据不丢失、不重复。三、 数据安全与可靠性保障生产与财务数据的完整性、机密性是集成系统的底线要求,需在传输、存储、访问全链路实施纵深防御。传输加密与身份认证 所有API通信强制启用TLS 1.2+加密,禁用弱密码套件。采用OAuth 2.0 + JWT进行服务间身份认证,结合API Key限流策略,防止未授权访问与DDoS攻击。敏感字段(如员工薪资、客户信息)在传输前进行AES-256字段级加密,密钥由独立KMS托管。审计日志与异常监控 全量记录接口调用日志,包含请求参数、响应体、耗时、状态码等关键字段,保留周期不少于180天。集成构建实时监控看板,对错误率、延迟P99、队列积压等指标设置多级告警阈值,实现故障分钟级发现与定位。容灾备份与灰度发布 集成平台采用多可用区部署,关键组件主备热切换。新版本上线前,通过流量染色技术进行灰度验证,仅对指定车间或产线开放新接口,确认稳定后再全量推送,最大限度降低变更风险。四、 工程化落地:从技术对接到业务闭环需求建模与场景验证 对接前采用领域驱动设计(DDD)方法,梳理核心域、支撑域与通用域,明确集成边界。通过原型沙盘模拟关键业务场景(如紧急插单、批次追溯、缺料预警),验证数据流与控制流的正确性,避免“技术通了、业务跑不通”。自动化测试与持续集成 构建接口契约测试套件,纳入CI/CD流水线。每次代码提交自动执行回归测试,确保接口行为符合预期。生产环境部署前,必须在仿真环境中完成全量数据压测与异常注入测试,验证系统韧性。知识沉淀与赋能转移 通过分层培训,使企业IT团队掌握日常监控、简单故障处理与配置调整能力,实现从“依赖厂商”到“自主运维”的能力迁移。五、 结语MES与ERP的集成是一项复杂的系统工程,其成功不仅依赖于先进的技术架构,更取决于对制造业务的深刻理解与严谨的工程实践。企业应摒弃“重功能、轻集成”的思维定式,将系统集成能力视为数字化基础设施的核心组成部分。唯有构建标准化、可扩展、高可靠的集成底座,才能真正释放数据要素价值,支撑智能制造战略的可持续演进。
2026-08-26 13:31:0763阅读
破解电机制造痛点:mes系统选型及实践指南
破解电机制造痛点:mes系统选型及实践指南电机行业属于典型的离散制造与流程制造的混合体,其MES系统具有鲜明的行业特征;电机制造涵盖了从冲压、叠压、绕线、嵌线、浸漆到总装测试的全链条,工艺跨度大、自动化程度不均、质量追溯要求极高(尤其是车规级和高效节能电机)。一、电机制造工艺特点与MES核心挑战二、万界星空电机MES六大核心功能模块1. 绕线与嵌线精细化管控程序配-方管理: 根据工单自动向绕线机下发匝数、线径、张力、排线方式等参数,防止人工调参错误。铜线追溯: 记录每槽/每相所用铜线的供应商、批次、炉号,支持电阻异常时的材料溯源。过程监控: 实时采集绕线张力、嵌线压力曲线,超差即报警停机,避免隐性损伤。槽纸/楔子防错: 通过视觉或传感器确认绝缘材料型号及安装位置正确。2. 浸漆/绝缘处理过程透明化工艺参数强制校验: 预热温度、浸漆时间、滴漆时间、固化温度/时间必须满足工艺窗口才允许流转。漆液管理: 监控绝缘漆粘度、固含量、溶剂添加量,关联环境温湿度进行补偿计算。能耗与排放监控: 记录烘房天然气/电耗,VOCs排放数据对接EHS系统,满足环保审计。批次隔离: 同一烘次产品严格绑定,避免不同规格混烘导致性能不一致。3. 动平衡与测试数据闭环动平衡修正联动: 采集不平衡量及相位,自动计算去重/配重方案,并验证修正后结果。综合测试集成: 对接安规(耐压/绝缘)、性能(空载/负载/效率/温升)、噪音振动测试台,所有原始波形/数值自动绑定SN。分级判定: 根据测试结果自动划分能效等级或客户定制等级,触发分流逻辑。SPC实时分析: 对关键特性进行在线统计过程控制,趋势预警。4. 模具与工装全生命周期管理电机高度依赖模具(冲模、压铸模、绕线模):履历档案: 记录每次使用次数、维修历史、刃磨记录、生产产品质量关联。预防性维护: 基于冲次/模次自动触发保养工单,避免带病生产导致批量报废。库位管理: 结合RFID/二维码实现模具出入库精准定位,减少找模时间。5. 批次与单机混合追溯前段(冲压/叠压): 按批次追溯(钢卷→铁芯批次),关注材料利用率与批次稳定性。后段(绕线/总装): 按单机序列号追溯,关注个体性能差异。正反向查询: 正向: 某批硅钢片用在了哪些电机上?当前库存/在制/已发货分布? 反向: 客诉电机的铁芯批次、绕线参数、浸漆曲线、测试原始数据一键调取。6. 柔性排产与换型优化合并排产: 将相同模具/相近规格的订单集中排产,减少换模次数。换型指引: 电子看板显示换型步骤、所需工具/物料、首检标准,缩短SMED时间。齐套检查: 上线前自动校验物料、模具、程序、文件是否就绪,避免停线等待。三、MES系统集成架构要点四、选型与实施避坑指南1、区分电机类型选方案: 微特电机/伺服电机: 侧重精密装配、测试数据、洁净度管控。 工业通用电机: 侧重批次管理、浸漆工艺、能效分级。 新能源汽车驱动电机: 侧重IATF 16949合规、清洁度、NVH、全流程单机追溯。 大型高压电机: 侧重项目管理、长周期工序跟踪、特殊工艺记录。2、验证设备接口能力: 电机产线设备品牌繁杂,务必让供应商提供实际对接案例清单,并在POC阶段现场验证数据采集完整性。3、关注浸漆工序特殊性: 很多通用MES不支持浸漆的“批次+时间+温度”复合逻辑,需定制开发。4、测试数据存储方案: 电机测试波形数据量大,建议采用时序数据库或对象存储,传统关系型数据库难以支撑高频写入与长期保存。5、合规性前置: 若做车规电机,MES设计之初就要嵌入IATF 16949条款(如变更管理、可追溯性、测量系统分析),后期补改成本极高。五、万界星空科技AI+MES:行业新趋势1、AI绕线缺陷预测: 利用张力/电流波形训练模型,提前识别断线、乱线风险。2、碳足迹核算: 在单机档案中嵌入各工序能耗数据,自动生成产品碳标签,响应欧盟电池法/电机生态设计指令。3、预测性维护: 基于冲压吨位、绕线主轴振动数据预测模具/轴承寿命,减少非计划停机。4、云边协同: 边缘侧处理高频设备数据,云端做跨工厂质量对标与大数据分析。电机制造数字化转型,选对mes系统是关键:万界星空科技深耕电机行业数年,深刻理解绕线、浸漆、测试等核心工艺痛点,提供适配的mes解决方案;助力企业实现全流程追溯、质量闭环与柔性生产。凭借丰富的行业经验与扎实的技术能力,为电机企业提供从咨询规划到实施运维的一站式服务
2026-08-25 09:40:1364阅读
机器人组装mes系统深度解析与行业实践
机器人组装行业属于典型的离散制造,具有“多品种、小批量、高精度、高价值”的特点。其MES(制造执行系统)与传统的流程工业或简单装配MES有显著区别,核心在于对精密工艺管控、质量追溯、测试数据集成及柔性换线的深度支持。一、行业痛点与MES核心价值二、万界星空机器人组装MES的关键功能模块1、精密装配过程管控力矩管控: 直接对接智能拧紧枪(如Atlas Copco, Kolver),实时采集扭矩/角度曲线,超限自动锁止工位。视觉防错: 集成AI视觉系统,识别零件型号、安装方向、涂胶轨迹,防止错件。辅料管理: 对润滑脂、密封胶等辅料进行称重/流量监控,确保涂抹量符合工艺标准。2、测试与标定数据集成 (核心差异点)机器人出厂前需经过大量测试,MES必须作为测试数据中心:伺服参数写入: MES下发配置参数至控制器,并回读验证。精度标定: 集成激光跟踪仪或标定设备数据,自动判定精度等级(如ISO 9283标准)。老化/跑合测试: 记录温升、振动、噪音数据,异常自动触发复测或维修流程。安规测试: 绝缘耐压、接地电阻数据自动上传,杜绝人工录入造假。3、全链路质量追溯人机料法环测(5M1E)绑定: 每个SN关联操作人员、批次物料、设备编号、工艺版本、环境温湿度及所有测试原始数据。正反向追溯: 正向: 某批次减速机用在了哪些机器人上? 反向: 这台故障机器人的关键零部件来自哪个供应商?装配扭矩是多少?测试曲线如何?电子履历: 生成不可篡改的单机数字档案,支持导出PDF供客户验收。4、柔性生产与换线管理配方管理: 不同型号机器人的装配程序、SOP、测试标准一键切换。Andon系统: 异常快速响应,区分缺料、设备故障、品质异常,分级推送消息。WIP可视化: 实时监控各工位瓶颈,特别是测试工位的堆积情况。三、系统集成架构建议ERP: 同步订单、BOM、库存;回报完工入库、工时消耗。PLM/PDM: 获取最新图纸、工艺路线、ECN变更通知(最关键集成之一)。SCADA/IoT平台: 采集拧紧枪、压装机、测试台、AGV等设备数据。WMS: 触发AGV配送,管理线边仓JIT/JIS供料。QMS: 协同处理不合格品审理(MRB)、CAPA闭环。四、选型与实施避坑指南不要套用通用离散MES: 务必选择有机器人或精密机电装配案例的供应商。通用MES往往缺乏对“标定”、“伺服调试”、“曲线采集”的原生支持。关注设备接口能力: 机器人产线设备品牌杂、协议多(OPC UA, TCP/IP, Modbus, 专有API)。MES厂商必须具备强大的边缘采集和协议转换能力。重视测试数据量级: 单台机器人测试数据可能达数十MB甚至GB级。MES数据库设计需考虑时序数据存储或对象存储方案,避免性能瓶颈。合规性考量: 若出口欧美,需考虑CE/UL认证相关的数据完整性要求;若为汽车零部件机器人,需符合IATF 16949及VDA 6.3标准。分步实施: 建议优先级:基础追溯 > 关键工序防错 > 测试集成 > 高级排程/大数据分析。机器人组装mes选型需兼顾精密管控与数据集成能力:万界星空科技深耕机器人组装行业数年,积累了丰富的实战经验与行业案例,其mes系统支持标定、伺服调试及海量测试数据采集,精准匹配行业特性;助力机器人制造企业实现高质量、柔性化生产,是值得信赖的合作伙伴。b
2026-08-25 09:40:0543阅读
关于MES选型的复盘与决策建议
前段时间咱们试了小工单类产品,也跑了一段时间。说实话,它解决了一些表面问题,比如报工不用纸了、进度能在手机上看了。但越用越发现,它撑不起咱们厂真正的生产管理需求。一、为什么小工单不够用了小工单的核心逻辑是“工单下发→扫码报工→统计汇总”,本质是一个轻量级的数据采集工具。它解决了“有没有数据”的问题,但没解决“数据怎么用、怎么管、怎么防错”的问题。只管结果,不管过程 小工单只记录“干完了多少”,不关心“怎么干的、用的什么料、设备状态如何、工艺参数是否合规”。一旦出现批量质量问题,根本追溯不到是哪批物料、哪台设备、哪个班次出的问题。客户验厂或体系审核时,这种数据拿不出手。排产靠人脑,系统不参与 订单多了、插单频繁时,计划员还是靠Excel和经验排产。小工单既不校验产能负荷,也不考虑物料齐套,更无法模拟插单对整体交期的影响。排出来的计划经常脱离实际,车间要么等料停工,要么赶工加班,交付依然不稳定。物料管控形同虚设 小工单通常只做简单的领料登记,不做批次绑定、不做先进先出校验、不做工序级物料消耗核对。结果就是账实不符、呆滞料堆积、错用料风险高。财务月底对账永远差一截,仓库和车间互相扯皮。质量管控停留在事后检验 质检记录只是“合格/不合格”的勾选,没有SPC统计分析、没有防错机制、没有不合格品处理流程闭环。问题发现了才补救,而不是在过程中预防。不良率降不下来,返工成本居高不下。设备管理完全缺失 设备状态靠人工填报,OEE算不准,保养计划靠记忆,故障响应全靠喊。设备利用率低、非计划停机多,这些隐性损失在小工单里根本看不见。扩展性差,升级路径断裂 小工单大多是标准化SaaS产品,定制化能力弱。一旦业务复杂度提升,想加个模块、改个逻辑,要么不支持,要么费用高昂且周期长。更麻烦的是,很多小工单厂商没有完整MES产品线,将来真要升级时,历史数据迁移困难,等于从头再来。说白了,小工单适合那些“只需要知道干了多少活”的小作坊式管理。但咱们厂已经走到这个阶段,再靠它撑下去,不仅管理上不去,还会错失大客户、丢掉合规机会,甚至被竞争对手甩开。二、真正的MES应该具备哪些核心功能一套能支撑咱们当前及未来3~8年发展的MES,至少要覆盖以下六大核心域,并且各模块之间要能联动,而不是孤立的功能堆砌:1、生产计划与排程(APS) 基于有限产能自动排产,支持多约束条件(设备、人员、模具、物料); 实时响应插单、换线、异常停机等变动,动态重排并评估交期影响; 与ERP销售订单、采购计划联动,实现端到端计划协同; 提供可视化甘特图、负荷热力图,让计划员从“拍脑袋”转向“看数据决策”。2、生产过程执行与追溯 工单全生命周期管理:下发、拆分、合并、暂停、关闭、异常处理全流程在线; 工序级防错:扫码校验物料批次、工装夹具、作业指导书版本,防止错装漏装; 全链条正反向追溯:从成品序列号可追溯到原材料批次、操作人员、设备参数、检验记录; 电子作业指导书(ESOP)随工单自动推送,确保作业标准一致。3、物料管理与拉动 工序级物料消耗实时扣减,支持批次绑定与先进先出强制校验; 线边仓智能补货触发(Andon/看板/AGV调度),减少停线待料; 余料、废料、返修品独立管控,避免混料; 与WMS/ERP库存实时同步,账实一致性>99%。4、质量管理(QMS) 来料、过程、出货三级检验标准在线化,支持AQL抽样规则配置; SPC实时监控关键质量特性,超差自动预警并触发停线; 不合格品处理流程闭环(MRB评审、返工、报废、让步接收全程留痕); 质量数据与生产、物料、设备关联分析,定位根本原因。5、设备管理与联网采集 设备台账、点检、保养、维修全流程数字化; 通过OPC UA/PLC/传感器自动采集运行状态、产量、工艺参数,OEE实时计算; 故障自动报警+工单派发+维修记录闭环,缩短MTTR; 设备能力矩阵与排产联动,避免安排到故障或保养中的设备。6、数据分析与决策支持 多维度生产看板(订单达成率、一次合格率、OEE、人均产出等); 异常根因分析、趋势预测、瓶颈识别; 支持自定义报表与移动端推送,管理层随时掌握经营实况; 为持续改善(精益、六西格玛)提供可靠数据底座。以上功能不是罗列清单,而是强调一个关键点:万界星空MES是一个有机整体,各模块数据互通、逻辑联动。比如排产要考虑设备状态和设备能力,质量异常要能触发计划调整,物料消耗要实时反馈给排产和成本核算。这才是“系统驱动管理”,而不是“系统记录手工操作”。三、选型建议与下一步行动成立跨部门选型小组:由生产副总牵头,计划、工艺、质量、设备、IT、财务负责人参与,明确各自职责和决策权重。梳理核心需求清单:基于上述六大功能域,结合咱们厂实际痛点,列出“必须有”“最好有”“可后期扩展”三级需求,避免被供应商带偏。筛选3~4家候选供应商:重点考察其在同行业、同规模企业的落地案例。POC验证聚焦真实场景:结合用咱们厂的典型产品、真实BOM、实际工艺路线做端到端跑通测试,尤其关注异常处理和系统集成能力。评估总拥有成本(TCO):不仅看软件许可费,还要算实施费、定制开发费、年度运维费、培训费、硬件投入、内部人力投入。有些厂商前期报价低,后期变更收费高,务必写进合同。制定分阶段实施路线图:可先上生产执行+物料+质量三大核心模块,稳定运行后再扩展排产和设备联网,降低风险。 最后强调一点:MES选型不是买软件,是选合作伙伴。要看对方是否懂咱们的行业、是否愿意陪跑、是否有持续迭代能力。系统上线只是开始,真正的价值是在使用中不断打磨出来的。咱们厂走到今天,靠的是实干和积累。现在到了用系统固化经验、放大能力的时候了。别再被“轻量”“快速”这些词迷惑,该上的台阶,就得踏踏实实迈上去。
2026-08-25 09:39:5452阅读

MES与AGV对接实战:架构、接口与避坑指南
MES和AGV对接,核心就一句话:MES管业务逻辑,AGV只管跑腿,中间必须有个调度系统(RCS/WCS)做翻译和交通管制。千万别让MES直连AGV,后期维护会非常痛苦。下面直接上干货,讲实际项目中怎么落地的。一、 系统架构别搞错1、标准三层架构:MES:发业务指令(从哪到哪、搬什么、优先级)。RCS/WCS:把业务指令转成车辆动作,负责多车调度、路径规划、避障、锁格。AGV:执行动作,上报状态。有些小项目为了省事让MES直接调AGV的API,这种只适合单车、固定路线的玩具级场景。只要现场超过3台车、有交叉路口、有动态任务,就必须上RCS。否则死锁、撞车、任务丢失是迟早的事。如果现场有立库或者复杂的仓储策略,那就再加一层WMS,MES→WMS→RCS→AGV。MES只管生产节拍,库存策略交给WMS。二、 接口怎么接1、协议选型首选RESTful API:JSON格式,轻量,调试方便。MES发任务用POST,查状态用GET。现在主流AGV厂商都支持。高频心跳用TCP Socket或MQTT:车辆位置、电量、故障码这些秒级变化的数据,别用HTTP轮询,扛不住。用消息推送,RCS主动推给万界星空MES。数据库中间表:老系统没API能力时的无奈之选。实时性差,容易锁表,能不用就不用。如果非要用,记得加索引、控制轮询频率、做好事务隔离。2、关键字段MES下发任务至少包含:任务类型、源站点编码、目标站点编码、物料/托盘条码、优先级、业务单号。RCS回传状态至少包含:任务ID、当前状态(待命/执行中/完成/失败/暂停)、当前位置、故障代码、完成时间戳。三、 几个必须踩实的点1、站点编码映射 MES里的工位代码和AGV地图里的站点ID往往不是一套命名规则。必须在RCS或中间件里维护一张映射表。上线前逐个核对,这是联调阶段最耗时间的坑,一个编码对不上,车就到不了位。2、异常处理不能靠人盯 AGV堵车、没电、读码失败、目标位被占,这些是常态。接口设计时必须包含: 超时机制:任务下发后N分钟未接单或未到达,自动告警并允许MES取消重派。 失败反馈:RCS要返回明确的失败原因码,MES根据原因码决定是重试、降级还是转人工。 手动干预接口:提供强制取消、强制完成、重新分配的API,现场操作员不能每次都找开发改数据库。3、到位校验不能省 AGV说“到了”不等于真的对了。关键工位必须加扫码枪或RFID门禁,实物校验通过后才算任务完成,MES才过账。不然送错料、送错位,后面工序全乱套,追溯都追不回来。4、网络是生命线 AGV跑无线,MES在有线网。跨网段通信要确保稳定。Wi-Fi覆盖要做热图测试,漫游切换延迟要低于业务容忍阈值。条件允许的话,在车间部署边缘节点做本地缓存,断网时RCS能继续调度已下发的任务,网络恢复后再同步MES。别指望现场Wi-Fi永远不掉线。5、别把MES当实时监控用 MES是业务系统,不是SCADA。车辆实时坐标、电池曲线这些数据,存到时序数据库或者RCS自己的历史库里就行,别往MES的业务库里写。MES只需要知道任务结果和关键节点状态。把MES数据库搞崩了,产线停摆的责任算谁的。四、 联调建议先用模拟器或单台车跑通全流程,再上车队。准备一套完整的异常测试用例:断网、急停、目标位占用、条码错误、任务取消。正常流程谁都会跑,异常处理才是验收重点。MES、AGV、工艺三方一起评审接口文档和业务SOP。别等开发完了才发现业务流程本身就没跑通,那时候改接口成本翻倍。说白了,MES和AGV联动,技术实现不难,难的是把现场的脏活累活、各种意外情况都想清楚,落到接口和流程里。代码好写,坑难填。
2026-08-18 17:35:0678阅读

线束厂数字化转型:线束车间MES建设的核心价值与实施路径
一、为什么线束厂需要MES线束制造看着简单,实际管控难度相当大。一条汽车主线束可能涉及几百种物料、几十道工序,工艺路线不是线性的,存在大量并行分装再汇合的情况。裁线、压接、穿栓、分装、总装、导通检测、包装,每个环节的数据断点都不一样。靠纸质流转卡和Excel台账,出了问题往回追溯基本靠翻箱子。更现实的问题是:客户审厂现在明确要求过程数据可追溯,IATF16949体系审核里,过程控制和质量记录是硬指标。不上系统,审核这关就过不去。二、线束MES系统架构设备层负责数据采集:裁线机通过PLC或以太口对接;压接机主要采集压力曲线和模具信息,走RS232或IO信号;导通检测台一般是串口通讯或者TCP/IP。现场用边缘网关做协议转换,统一转成MQTT或者OPC UA上报。平台层部署MES核心服务:建议用微服务架构,但线束厂IT团队通常不强,如果团队就两三个人,单体加模块化也够用,别过度设计。数据库用MySQL或PostgreSQL做业务数据,时序数据(设备状态、压接力曲线)扔进TDengine或InfluxDB。应用层是车间看板和操作终端:总装线用工位平板,裁线和压接区域用工业PC,看板挂55寸电视就行。三、系统几个关键模块的设计思路工艺路线管理是线束MES的核心难点:不能简单套用离散制造的线性工艺路线模型。我们实际做法是把工艺路线拆成“主路线加子路线”的树形结构,主路线挂总装,子路线挂各分装回路,分装之间的汇合关系用虚拟节点表达。BOM和工艺路线绑定但不锁死,允许工程变更走ECN流程后生效新版本。压接管理要单独拿出来讲:压接是线束质量的核心控制点。系统要管的内容包括:模具与端子的对应关系(防错)、压接高度和宽度的SPC、压力曲线的实时采集和判定、首件确认流程。我们的方案是压接机每压一次,压力传感器数据通过网关实时上传,系统跟标准曲线做包络线比对,超限立即报警并锁定,操作工扫码确认处理后才能继续。模具寿命计数也在这里做,到了设定次数自动触发换模工单。裁线工序重点是物料防错和批次追溯:操作工扫码领料,系统校验线材型号、线径、颜色与工单是否匹配。裁切参数(长度、剥皮尺寸、两端处理)从工艺库下发到设备,不允许手动输入,杜绝人为出错。每盘线生成一个批次码,后面所有工序都能追溯到这盘线。总装管理是线束MES最复杂的部分:总装板(工装板)上工位多、并行作业多、物料种类杂。我们在工装板每个工位上方装电子标签或小型显示屏,显示当前装配内容。物料配送采用亮灯拣选(PTL),按总装顺序亮灯指示取料,减少拿错端子和护套的概率。总装完成后扫码过站,系统自动校验该分支所有工序是否完成,有漏工序的板子不允许流入导通检测。导通检测环节,检测台数据直接回传MES,判定结果自动写入工单记录。不合格品系统自动标记缺陷代码,走返修或报废流程,返修后必须重新全检。四、线束MES追溯方案追溯粒度做到单件级:每根线束有唯一序列号(通常用条码或二维码),通过序列号可以正向查到:用了哪批线材、哪些端子批次、哪台设备压接的、谁操作的、检测数据是什么。反向也能查:某批次端子有问题,能立刻定位到所有用到该批次的成品线束及其去向。数据关联靠工序流转时的扫码动作串起来。关键原则是:不扫码不过站,过站即记录。五、实施的几点实际经验:一是设备改造别想一步到位:老压接机没有通讯接口的,先加装IO采集模块采报警信号,压力曲线后面再上,别因为几台老设备卡住整个项目进度。二是总装工位的数据采集一定要轻量化:操作工戴着手套、节奏很快,你让他每一步都扫码他不干的。能用RFID或者光电感应自动过站的就别用扫码,实在要扫码的,把扫码枪固定好,别让他拿起来对准。三是系统上线前必须把工艺数据清洗一遍:线束厂的BOM和工艺路线在ERP或者Excel里维护得通常很乱,物料编码不统一、工艺参数缺失是常态。数据不洗干净就上系统,等于把垃圾数字化了。四是和ERP的接口范围提前界定清楚:工单下发、完工汇报、物料消耗这三条必须打通,其他的(比如设备台账、人员信息)初期手工同步就行,别一上来就搞大而全的集成。 线束MES不是买一套标准软件就能搞定的,行业工艺特殊性太强,定制化开发的比例通常在40%以上。万界星空科技在这个领域做得比较扎实,他们专门针对线束行业开发了MES产品,不是拿通用MES套个壳子改的。从我们接触的几个项目来看,他们对压接管理、总装防错、树形工艺路线这些线束特有的痛点理解得很深,实施团队里有懂线束工艺的人,沟通成本低很多。如果你正在评估供应商,建议重点考察这类有线束行业落地经验的厂商,比看PPT上的功能列表靠谱得多。 实施周期正常在3到6个月,想一两个月上线的,大概率是砍了功能或者数据没做到位,后面会反复返工。线束MES的核心价值不在于上了多少炫酷的功能,而在于能不能真正嵌入车间日常作业流程,让操作工愿意用、用起来顺手、数据准确可靠。做到这一点,追溯、质量管控、效率提升都是水到渠成的事。
2026-08-18 17:34:5862阅读

一文讲透:印刷包装MES怎么建、怎么上、怎么选?
一文讲透:印刷包装MES怎么建、怎么上、怎么选?一、行业痛点与MES的定位印刷包装行业的生产逻辑和离散制造有本质区别。它属于流程型与离散型的混合体:前道印刷是典型的流程作业,后道模切、糊盒、装订又回到离散装配。这种混合特性导致排产难、损耗管控难、质量追溯断层。具体痛点集中在几个方面:订单碎片化严重,小批量多品种成为常态,换单频繁导致设备有效稼动率上不去;纸张油墨等主材成本高,损耗控制靠老师傅经验,缺乏量化手段;印品质量依赖人工抽检,色差、套准、脏点等问题发现滞后,一批废品出来损失巨大;客户对交期要求越来越紧,但生产进度不透明,计划员只能靠打电话催车间。MES在印刷包装企业的核心价值,就是把“黑箱”变成“白箱”,让生产过程可量化、可追溯、可优化。二、印刷包装MES系统架构设计设备层对接是基础:印刷机通过JDF/JMF协议或OPC UA采集运行状态、速度、计数、墨量等数据;CTP制版机对接文件传输和版材消耗;模切机、糊盒机通过PLC或IO采集产量和停机信号。平-台层建议采用“核心平-台+行业插件”的模式:核心平-台处理工单、物料、质量、设备等通用业务,行业插件封装印刷特有的功能,比如色组管理、拼版计算、纸张纹路方向校验等。数据库方面,业务数据用关系型数据库,设备实时数据用时序库,印品检测图片用对象存储。应用层要区分场景:机台旁用工业平板或触摸屏,方便机长操作;车间看板展示各机台实时状态和订单进度;管理层用PC端看报表和分析。移动端不能少,计划员和车间主任随时查进度、审批异常。三、万界星空印刷包装行业MES核心功能模块智能排产是印刷MES的灵魂:排产算法必须考虑印刷行业特有约束:同色系合并减少洗车时间、纸张幅面匹配减少切损、交货期优先级、设备适性。我们实际做法是先由系统根据规则自动生成推荐排程,计划员在甘特图上拖拽微调,调整后系统实时校验冲突并提示影响。排产结果直接下发到机台终端,避免纸质传抄出错。物料与损耗管控直接关系到成本:纸张从入库开始打码,领用时扫码关联工单,系统根据拼版方案和理论用量计算标准耗纸量,实际用纸超出阈值自动预警。油墨按色组管理,配比记录、剩余量回库都要录入,为后续成本核算提供依据。质量管理要做到过程控制而非事后检验:印刷环节对接在线检测系统,实时采集色差、套准、脏点数据,超差自动报警并标记缺陷位置。首件确认流程电子化,机长自检、质检员复核、签样留存全部在系统完成,替代纸质签样单。后道工序同样设置质检节点,不合格品走返工或报废流程,原因代码必填,形成质量改进的数据闭环。设备管理重点关注OEE和预防性维护:印刷机的停机原因分类要贴合行业实际,保养计划按印数或运行时长触发,而不是固定周期,更符合印刷设备的实际磨损规律。计件与绩效要公平透明:印刷行业普遍实行计件工资,但传统方式靠手工填报,争议多、统计慢。MES自动采集各机台产量,结合工时、损耗、质量指标综合计算绩效,员工在终端上实时看到自己的产出和收入预估。四、实施要点一是别忽视印前环节。很多MES项目只关注印刷和后道,把CTP制版、文件预检当成黑箱。实际上印前错误导致的印刷浪费占比不低,把印前纳入MES管控范围,能显著降低整体损耗。二是数据采集粒度要合理。印刷机每秒产生大量数据,全采全存没意义也没必要。关键参数实时采集,辅助参数按分钟级采样,图片类数据只在异常时保存。三是和ERP、WMS的集成要提前规划。印刷包装企业的物料种类多、批次管理复杂,MES和WMS之间的库存同步、领退料交互必须打通,否则会出现账实不符。ERP侧的订单、BOM、成本核算接口也要在实施初期就定义清楚。四是人员习惯改变比系统上线更难。印刷机长普遍资历深、话语权大,让他们从“凭经验干活”转向“按系统操作”,需要管理层坚定推动,也需要系统设计足够方便,不能让系统成为额外负担。五、选型建议印刷包装MES的行业壁垒很高,通用MES往往水土不服。选型时重点考察:有没有印刷行业案例、是否支持JDF/JMF协议对接主流印刷设备、排产算法是否真正理解印刷约束、损耗模型是否贴合实际。实施周期通常在8到12个月,先上排产和设备采集,再推质量和物料精细化管控。
2026-08-18 17:34:3585阅读

精密加工MES指南:六大模块、四大避坑、三步落地
精密加工行业的MES(制造执行系统)与离散组装或流程行业有显著区别。由于精密加工(如轴承、航空航天零部件、光学元件、精密模具等)具有“多品种小批量、工艺路线复杂、精度依赖设备状态、质量追溯要求极高”的特点,其MES系统不能仅是简单的生产报工工具,而必须是“以工艺和质量为核心”的数字化管控平-台。一、精密加工MES vs. 普通MES:核心差异 二、万界星空精密加工MES的六大核心功能模块1、高级计划与排程(APS)精密加工的瓶颈往往不在机器数量,而在辅助资源。工装夹具约束: 排程时必须校验专用夹具、精密磨具是否可用。热处理/表面处理批次优化: 将相同工艺参数的零件合并处理,同时兼顾交期拆分。设备精度匹配: 根据产品公差等级(如P4/P5),自动分配对应精度的机床,避免“大机小用”或“小机大用”。2、设备互联与自适应加工DNC/MDC集成: 直接下发NC程序至机床,杜绝人工传输错误;实时采集主轴负载、进给倍率、温度等。在线测量闭环: 集成机内测头或旁侧量仪,MES接收测量数据后自动判断是否需要刀补修正,实现“加工-检测-补偿”无人化闭环。预防性维护: 基于主轴运行时间、振动数据触发保养工单,防止设备精度劣化导致批量报废。3、全过程质量管控(QMS融合)SPC实时分析: 对关键尺寸(CPK/PPK)进行实时监控,趋势异常时自动停机或报警,而非事后检验。单件级追溯: 建立“人-机-料-法-环-测”完整档案。例如:某轴承内圈磨削时的砂轮型号、修整参数、操作员、环境温度、实测值全部绑定唯一码。电子签名与合规: 满足航空、汽车、医疗等行业的审计要求。4、刀具与工装全生命周期管理寿命监控: 基于加工次数或切削时间强制换刀。修磨/涂层管理: 记录刀具修磨次数、涂层厚度,关联加工质量数据,优化刀具成本。配对管理: 针对精密装配(如轴承选配),MES需管理零件的尺寸分组信息,指导智能选配。5、无纸化现场执行SOP可视化: 工位终端显示3D作业指导书、装夹示意图、关键参数表。异常安灯: 一键呼叫工艺、质量、维修人员,响应时间纳入绩效。防错机制: 扫码校验物料、工装、程序版本,错误则锁定设备启动。6、环境与能源监控恒温恒湿联动: 监控车间微环境,超标时联动空调系统并标记受影响时段的产品。能耗分析: 单机能耗与产出关联,识别高耗能低效工序。 三、MES实施难点与避坑指南1、设备接口是最大拦路虎 精密加工设备品牌杂(德系、日系、国产)、年代跨度大、协议封闭。 对策: 选型时重点考察供应商的设备联网能力和自研网关硬件,要求提供同类设备的成功对接案例,并在合同中约定联网验收标准。2、不要追求“全自动”,先求“数据准” 精密加工老师傅经验宝贵,强行推行无人化易遭抵触。 对策: 分阶段实施。一期聚焦数据采集透明化和质量追溯;二期再上APS和自适应闭环。让一线人员先感受到MES减少填写报表、快速定位问题的价值。3、APS不是万-能药 精密加工变量太多(刀具磨损、返修插单、设备突发故障),纯算法排程往往不落地。 对策: 采用 “有限产能排程 + 人工微调” 模式。MES提供可视化甘特图和调整建议,保留调度员的决策权。4、与ERP/PLM/QMS的边界 MES不是孤岛。BOM和工艺来自PLM,订单来自ERP,检验标准来自QMS。 对策: 项目启动前必须完成系统集成架构设计,明确主数据源头,避免多头录入和数据不一致。总结:建议下一步行动梳理痛点优先级: 是交期不准?废品率高?还是追溯应付审核?不同痛点决定MES建设重心。评估设备数字化基础: 盘点关键设备数控系统型号、接口类型、现有传感器情况。选择POC验证: 不要一次性全面铺开,选1-2条典型产线做概念验证,跑通“下单-加工-检测-追溯”闭环后再推广。如果您有MES需求:告诉我们具体的产品类型(如轴承、齿轮、液压件)、设备品牌和当前最头疼的问题,可以给出更针对性的MES规划建议。
2026-08-18 17:34:2854阅读

汽车零部件mes核心功能详解:解决行业追溯、防错与排产难题
一、行业背景与MES定位汽车零部件行业的MES(制造执行系统)是连接企业ERP与车间底层设备的核心枢纽。由于该行业具有多品种小批量、质量追溯要求极高、主机厂协同紧密等特点,其MES系统比一般离散制造更为复杂。二、行业痛点与MES核心价值(如图)三、万界星空MES六大核心功能详解1、全链路质量追溯正向/反向追溯: 正向: 输入原材料批次号 → 查询该批次用在了哪些成品SN码上 → 发往了哪个主机厂/订单 → 当前库存/在途/已装车状态。(用于精准召回) 反向: 输入成品SN码 → 反查所有子件批次、供应商、入库时间 → 经过的每一道工序、设备编号、操作员、工艺参数值、检测结果。(用于根因分析)关键工艺参数绑定: 对于安全件/法规件,MES需自动采集并绑定扭矩曲线、压装力-位移曲线、焊接电流/电压、热处理温度曲线等。不仅仅是"合格/不合格",而是存储原始波形数据,保存期通常要求≥15年。基因谱系管理: 支持多级BOM追溯,包括返工/返修记录。若某零件经过返修,MES需记录返修原因、更换的子件、重检结果,形成完整的"零件履历"。2、生产过程防错上料防错: 扫码校验物料批次、有效期、供应商是否与工单匹配;错误则锁机或报警。工序互锁: 上一道工序未合格/未完成,下一道工序无法启动;跳序、漏序自动拦截。工装/模具防错: 生产前校验模具编号、寿命次数、保养状态;超寿或未保养模具禁止使用。SOP可视化指导: 工位屏幕自动推送当前产品的作业指导书、视频、扭矩设定值;换型时自动切换,避免人为拿错图纸。设备参数下发: MES直接将配方/程序下发至PLC/CNC/拧紧枪,杜绝人工输入错误;生产完成后自动回读实际值进行比对。3、高级排产与拉动(APS + JIT/JIS)JIS排序生产: 接收主机厂EDI排序报文,MES自动生成与装车顺序一致的生产队列;支持插单、撤单后的动态重排。JIT准时化拉动: 根据消耗触发看板/AGV补料信号;设置安全库存水位,缺料预警提前N分钟推送到物流岗。有限产能排程: 考虑设备、模具、人员、物料四重约束;支持换型优化(同颜色/同模具合并生产),减少切换损耗。委外协同: 外协工序纳入统一排程,跟踪外协进度、到货质检、入库上架全流程。4、设备互联与预测性维护多协议采集: 支持OPC UA、MTConnect、Modbus、Fanuc FOCAS等主流协议;对老旧设备加装传感器/IoT网关。OEE实时分析: 刀具/模具寿命管理: 工艺参数监控: 5、仓储与物流执行线边仓管理: 定义每个工位的最大/最小库存;AGV/RCS系统对接,实现自动配送、空箱回收。批次先进先出强制: 发料时系统指定批次,扫码校验;非FIFO批次锁定无法出库。容器/载具管理: 跟踪周转箱、料架的位置、状态、清洗记录;支持RFID批量识别。发货校验: 包装前扫码校验装箱清单、标签内容、数量;防止混料、少装、错标。6、合规与文档管理满足IATF 16949 / VDA 6.3 / 主机厂CSR审核要求。电子签名与审计追踪: 关键操作(如放行、参数修改、报废审批)需双人复核+电子签名;所有操作留痕,不可篡改。校准管理: 量具/检测设备校准到期自动提醒;未校准设备锁定使用。变更管理: ECN/ECO流程线上化,确保新旧版本切换受控;旧版文件自动归档,现场仅显示有效版本。报表自动化: 自动生成PPAP、MSA、CPK、FTY等质量报表;支持主机厂特定格式导出。四、功能落地优先级与细分领域差异一期:夯实基础,合规准入(生存线)核心功能: 全流程追溯、生产防错、基础报工。实施目标: 这一阶段的核心是“活下去”和“过审核”。通过建立数字化追溯体系,满足主机厂准入审核及客户验厂要求,彻底堵住质量漏洞。同时,用扫码防错替代人工核对,消除低级人为失误;用电子报工替代纸质记录,确保生产数据的真实性与及时性,为后续优化奠定可信的数据基石。二期:提质增效,精益协同(发展线)核心功能: 设备互联、SPC统计过程控制、JIT/JIS拉动。实施目标: 在数据可信的基础上,转向“提效率”和“降成本”。通过设备联网实现OEE透明化,挖掘产能瓶颈;打通与主机厂及物流系统的拉动信号,实现准时化供货,大幅降低线边库存与在制品积压。三期:智能决策,柔性制造(竞争线)核心功能: APS高级排产、预测性维护、AI视觉质检。实施目标: 面向未来打造“智能制造”竞争力。利用APS算法应对多品种小批量的复杂排程,实现分钟级插单响应;基于设备大数据模型预测故障,变被动维修为主动运维,保障零停机;引入AI视觉替代人工外观检,解决疲劳漏检问题,全面提升质量一致性与生产柔性。不同细分领域侧重点解析冲压/注塑行业: 属于典型的“模具依赖型”生产。MES的重心在于模具全生命周期管理(寿命监控、保养预警、履历追踪)以及快速换模(SMED)的数字化支撑。同时,因设备价值高、节拍快,需重点关注设备OEE分析,精准识别微停机与速度损失,最大化资产利用率。机加/热处理行业: 属于“工艺参数敏感型”生产。核心在于关键工艺参数的自动采集与绑定(如切削力、温度曲线、碳势等),确保过程可追溯。对于机加车间,刀具管理(磨损预测、换刀提醒)直接影响加工精度与成本;而SPC在线监控则是热处理等特殊过程确认与持续稳定的关键手段。装配/测试行业: 属于“离散防错密集型”生产。MES的首要任务是全方位防错(物料、工序、扭矩、标签等互锁)与精细化追溯(单件级档案)。工位端需提供动态SOP可视化指导,降低对熟练工的依赖;测试环节必须实现测试数据与产品SN码的自动绑定,杜绝假数据与漏测风险。新能源三电(电池/电机/电控): 属于“高安全+高洁净”新兴领域。除常规追溯外,MES需集成洁净度与环境监控(粉尘、温湿度超标联锁停线);强化绝缘/耐压等安规测试数据的强制校验;构建电池包全生命周期数字档案(涵盖电芯配对、涂胶量、焊接熔深等海量数据),以满足长达10年以上的质保追溯与车企安全监管要求。
2026-08-18 17:34:2167阅读

从工站报工到智能中枢:万界星空产线MES
在制造业数字化转型的深水区,许多企业正陷入一个尴尬的“双轨困境”:老厂区的人工产线用一套MES,新投产的自动化线又被迫采购另一套“自动化专用MES”。结果就是,数据孤岛林立、运维成本翻倍、生产调度像在看两套完全不同的“天气预报”。万界星空科技产线MES作为一款适配人工线与自动化线的一体化平-台,其功能设计围绕“人、机、料、法、环、测”全要素展开,既满足基础生产管理需求,又支撑高阶智能制造场景。一、产线的MES核心功能模块详解:1、生产执行与工站报工这是MES的核心引擎,支持多模式柔性报工:多触发方式: 手动扫码/点击、按钮盒、RFID自动识别、PLC/OPC UA信号触发、视觉检测联动等,同一工站可配置混合触发逻辑。全流程防错: 过站时自动校验BOM、工序顺序、物料绑定、设备状态、人员资质,异常即时拦截并触发声光/消息报警。电子SOP推送: 根据产品型号自动切换作业指导书、视频或图纸,支持版本管控与阅读确认记录。返修/报废分支管理: 内置标准化异常处理流程,支持重测、返工、报废等操作,确保数据链路完整可追溯。2、设备集成与数据采集无缝对接自动化设备,实现数据自动流转:多协议兼容: 原生支持OPC UA、Modbus、SECS/GEM、MTConnect、TCP/IP等主流工业协议,老旧设备可通过边缘网关加装传感器采集。工艺参数自动绑定: 实时采集扭矩、温度、压力、测试值等关键参数,与产品SN自动关联,替代手工录入。设备状态监控: 实时显示运行、待机、故障、换型等状态,自动统计OEE、MTBF、MTTR等指标。配-方/程序下发: 支持向设备反向推送工艺参数、加工程序,实现换型自动化。3、质量管理贯穿来料、制程、成品的全生命周期质量管控:IQC/IPQC/OQC集成: 支持抽样计划配置、检验结果录入、判定规则引擎,不合格品自动触发隔离/返修流程。SPC统计过程控制: 对关键工艺参数实时监控,自动生成Xbar-R、CPK等图表,超规预警。正反向追溯: 输入产品SN可查全部工序、物料批次、设备参数、操作人员;输入物料批次可追溯所有受影响成品。质量档案归档: 检验报告、测试曲线、影像资料等自动关联产品,支持长期存储与快速检索。4、物料与仓储协同打通生产现场与仓库的物料流:线边仓管理: 支持安全库存预警、自动补料拉动(Andon/看板)、物料消耗扣减。批次/序列号管理: 精确追踪物料批次、有效期、供应商信息,支持先进先出强制校验。上料防错: 扫描物料码与工站/设备绑定,防止错料、混料、过期料上线。WMS联动: 与仓储系统实时交互,实现领料、退料、调拨单据自动同步。5、排程与进度跟踪让生产计划落地可视、可控:工单拆分与派工: 支持按产线、班组、设备维度拆分工单,自动/手动派工至具体工站。实时进度看板: 以甘特图、产线布局图等形式展示工单完成度、瓶颈工位、预计完工时间。异常响应闭环: 缺料、设备故障、品质异常等事件自动升级通知责任人,记录处理时长与结果。绩效分析: 自动生成UPH、达成率、工时效率、平衡率等报表,支持多维度钻取分析。6、系统集成与扩展能力ERP/PLM/WMS对接: 标准API接口,同步工单、BOM、物料、质检结果等主数据与业务数据。低代码配置平-台: 表单、流程、规则、报表均可通过拖拽式配置调整,无需二次开发即可适应业务变化。多端适配: 支持PC端、PDA、平板、工业一体机、手机APP等多终端操作,界面自适应不同屏幕尺寸。权限与审计: 精细化角色权限控制,关键操作留痕,符合ISO/GMP等合规要求。二、系统功能亮点总结(如图)三、为什么“一体化”才是真刚需?传统MES往往预设了产线类型,导致企业在升级自动化时面临痛苦的二次开发或系统替换。万界星空科技将“工站”作为核心抽象单元,而非“人”或“机器”。这意味着:1、报工逻辑统一: 无论是员工扫码确认,还是PLC信号自动触发,在系统中都是标准的“过站事件”。数据结构一致,追溯链路完整,管理层无需在两个报表间来回切换。2、升级零断层: 当您将某个人工工站改造为自动化单元时,只需在后台配置设备连接协议与触发规则,业务逻辑无需重写,历史数据平滑继承。数字化投资真正实现了“保值增值”。3、混合排程更精准: 面对订单波动,您可以灵活调配人工线与自动化线的产能。系统基于统一的实时数据池进行APS排程,避免因系统割裂导致的产能误判与交付延期。四、工站报工:不只是记录,更是智能控制中枢1、多模态触发,适配一切场景: 支持PDA/PC手动录入、按钮盒触发、RFID自动识别、OPC UA/MQTT设备直连、视觉检测结果回传等多种方式。同一工站甚至可配置“设备自动加工+人工质检确认”的混合报工模式。2、防错前置,质量内建: 报工瞬间即完成BOM校验、工序流转验证、物料绑定与工艺参数比对。异常发生时,系统可联动设备停机、声光报警或自动分流至返修线,将质量问题拦截在工位之内。3、数据自动关联,告别手工录入: 对于自动化设备,系统直接采集扭矩、温度、测试值等关键工艺参数,并与产品SN自动绑定。既保证了数据的真实性与时效性,又彻底解放了一线人员的双手。4、实时绩效可视化: 基于统一的报工数据,系统自动生成OEE、UPH、一次合格率、工时平衡率等核心指标看板。管理者看到的不再是滞后的“昨日战报”,而是驱动现场持续改善的“实时仪表盘”。别让系统的边界限制产线进化的速度。万界星空科技产线mes以一体化架构打破人工与自动的壁垒,让每一道工序、每一次报工、每一台设备都在同一数字脉搏下协同跳动;立即联系我们,获取专属产线MES一体化解决方案演示。
2026-08-18 17:34:1379阅读

MES与ERP对接避坑指南:打通制造企业的“任督二脉”
在制造业数字化转型的浪潮中,很多企业花重金上了ERP和MES两套系统,却陷入了一个尴尬的境地:ERP里的生产计划下不去,MES里的现场数据回不来。计划与执行两张皮,车间依然靠Excel和微信群传递信息,数字化成了“半拉子工程”。问题的根源,往往不在于系统本身不够先进,而在于两者之间的“对接”没做好。MES与ERP的集成,不是简单的拉根网线、写个接口,而是对企业生产管理逻辑的一次深度梳理。本文将抛开晦涩的技术术语,从业务视角聊聊如何高效、稳妥地实现MES与ERP的深度对接。一、 先厘清边界:谁管“账”,谁管“物”?对接失败最常见的原因,是职责不清。很多项目一上来就讨论接口字段,却忘了先划定业务边界。简单来说,ERP是“经营层”,管的是“账”和“计划”;MES是“执行层”,管的是“物”和“过程”。ERP告诉你“下个月要生产1万台A产品”,而MES负责把这1万台拆解成“3号产线、明天8点、用哪批物料、由谁操作”。在对接前,必须明确六大核心交互域的数据主权:工单 :ERP下发,MES回报状态与进度。物料 :ERP管库存账务与BOM版本,MES管线边仓实物与投料防错。报工 :MES采集实际工时与产量,ERP用于成本核算。质量 :ERP定标准,MES做执行与判定,结果回传ERP统计质量成本。设备 :ERP管资产台账,MES采运行状态与OEE。工艺 :ERP/PLM维护工艺路线,MES反馈执行偏差。只有边界清晰,才能避免“ERP想管太细管不动,MES想管太宽管不了”的混乱局面。二、 主数据对齐:对接的“地基”比接口更重要如果物料编码在ERP里叫“MAT-001”,在MES里叫“A1024-REV3”,那么再完美的接口也会传出错误的数据。主数据不一致,是集成项目中最隐蔽、最致命的杀手。在开发任何接口之前,必须先完成主数据治理。建议以ERP为唯一数据源,建立统一的编码映射规则。对于历史遗留的编码差异,不要试图强行统一,而是在接口层建立映射表进行转换,同时制定逐步迁移计划。更重要的是,要建立主数据变更的同步机制。当ERP中的BOM或工艺路线发生变更时,必须通过事件驱动的方式实时通知万界星空MES,而不是依赖人工手动导入。一个ECN(工程变更)如果没有及时同步到MES,就可能导致整批产品按旧图纸生产,造成巨大损失。三、 接口设计:同步与异步的“双轨制”很多企业在对接时要么全用API实时调用,要么全用消息队列异步推送,这两种极端都不可取。正确的做法是根据业务场景选择“双轨制”:同步API :适用于需要即时响应的场景。例如工单下发后需要立即校验BOM和产能是否匹配;投料前需要实时查询物料可用量;完工入库需要ERP立即确认。这些场景如果延迟,会直接阻塞生产或物流。异步消息 :适用于允许短暂延迟、数据量大的场景。例如工序级的报工数据、物料消耗记录、设备OEE上报等。这些数据每秒都在产生,如果每条都实时调用ERP接口,不仅性能扛不住,还会因网络抖动导致大量失败。采用消息队列批量推送,既保证了吞吐量,又实现了系统解耦。无论采用哪种方式,所有写操作接口都必须设计幂等机制。网络超时重试是常态,如果没有幂等键(Idempotency-Key)保护,一次超时重发就可能创建两个重复的工单或报工记录,后续对账将是一场灾-难。四、别迷信“实时一致”,拥抱“最终一致”跨系统强一致性既不现实也无必要,MES与ERP应接受“最终一致性”。允许短暂数据差异,但需建立兜底机制:接口层做幂等校验防重复,传输层保证消息不丢失,业务层用状态机拦截非法流转,最关键的是每日T+1自动对账,比对工单、报工、物料等核心指标,超阈值即告警。对账不是事后补救,而是系统可靠性的最后一道保险。许多项目正是靠这套机制在初期挖出隐藏问题,逐步打磨出稳定的集成链路。五、 实施节奏:小步快跑,切忌贪大求全第一阶段:打通主数据和工单闭环。确保工单能下发、状态能回报、完工能入库。这是最小可行单元,验证了基础链路的可行性。第二阶段:补齐物料消耗、报工回传和质量数据。让成本核算有据可依,让质量管理形成闭环。第三阶段:接入设备数据、完善对账机制、进行压力测试和异常演练。确保系统在峰值负载和网络故障下依然稳健。每个阶段都要有明确的验收标准和业务价值交付,让管理层和执行层都能看到阶段性成果,保持项目推进的信心与动力。结语MES与ERP的对接,表面是技术集成,本质是管理协同。它考验的不是开发团队的代码能力,而是企业对自身业务流程的理解深度、对数据治理的重视程度,以及IT与OT团队跨界协作的能力。记住三个原则:边界清晰优于接口复杂,数据准确优于传输实时,小步验证优于一步到位。把这三点做到位,你的MES与ERP对接项目就已经成功了一大半。剩下的,不过是时间与耐心的问题。
2026-08-18 17:34:0468阅读
一套融合AI与IoT的制造业质量管理QMS系统
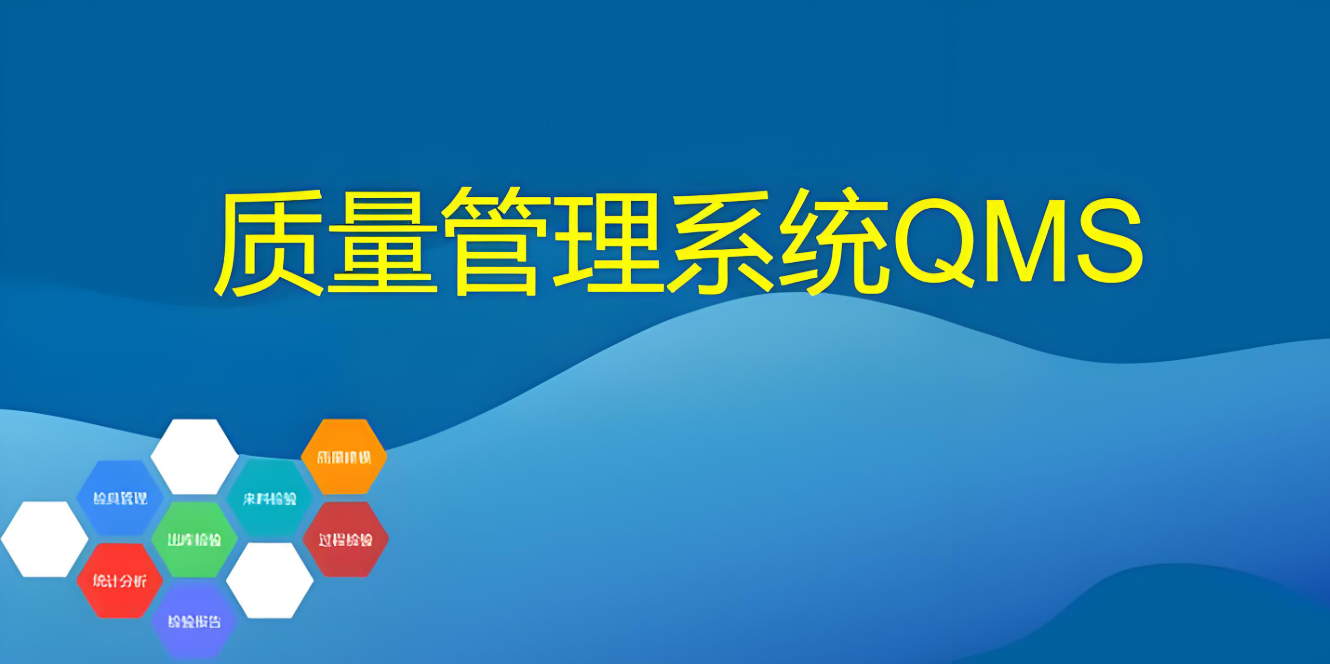
万界星空科技的QMS(质量管理系统)是一套专为制造业设计的数字化质量管理平台,旨在帮助企业提升产品质量、优化生产流程并降低质量成本;该系统不仅包含传统QMS功能,还深度融合了AI与IoT技术。以下是其核心亮点与功能详解:一、QMS系统核心功能模块设计质量管理: 对APQP(产品质量先期策划)各阶段进行全面管控,记录并闭环研发阶段的问题点。供应质量管理: 涵盖供方档案、准入、评价及审核,确保供应链源头质量可控。来料检验管理 (IQC): 自动获取ERP/WMS到货信息生成报检单,支持检验任务分配、标准关联及数据汇总。过程质量管理 (IPQC): 监控生产过程质量,支持PDA移动检验,实时上传数据,并对不合格品进行返工/补产跟踪。成品/出货检验: 确保出厂产品符合标准,提供完整的质量证据链。文件管理: 实现质量标准、作业指导书等文件的版本控制、审批流转与权限管理,确保现场使用有效版本。质量分析与改进: 提供SPC统计过程控制、质量成本分析(预防/鉴定/故障成本),辅助管理层决策。仪器量具管理: 监控校验周期与使用状态,支持数据采集对接,防止过期或异常设备投入使用。二、AI智能化升级 (AI-QMS)针对机械加工与设备组装等高精度、多品种小批量场景,万界星空推出了AI智能化质量管理系统,解决了传统质检痛点:AI视觉质检: 利用计算机视觉自动识别表面划痕、尺寸偏差、装配错漏(如螺丝漏打、线缆接反),替代人工目检,大幅提升覆盖率。IoT与MES融合: 实时监控刀具磨损、设备状态,联动MES执行防错;质量问题追溯时间从数小时缩短至分钟级。智能首件验证: 减少因图纸理解偏差导致的批量报废,降低对人工经验的依赖。电子质量证据链: 实时生成完整、可追溯的电子记录,轻松应对客户审核。三、系统价值降本增效: 减少返工、报废及客诉处理成本,支持无纸化生产。合规与追溯: 满足ISO等体系要求,实现从原材料到成品的全流程正反向追溯。数据驱动决策: 打破质量数据孤岛,通过深度挖掘分析,精准把握质量趋势与市场动态。灵活集成: 可与ERP、MES、WMS等系统无缝对接,具备良好的并发处理能力和行业适配性。如果您需要了解该系统的报价、具体行业案例或演示预约,建议直接访问万界星空科技官网或联系其销售团队获取定制化方案。
2026-08-07 11:31:2778阅读

锂电MES怎么选?核心功能+选型验收全攻略
在动力电池与储能需求爆发的今天,传统“Excel+纸质记录”已不堪重负。真正能扛住大客户审核、支撑规模化生产的,是一套深度扎根锂电行业的专用MES。万界星空科技锂电池MES,专为高危、高精、强追溯场景而生。直击痛点,破解三大核心难题安全风险高,过程失控即灾难:毫秒级采集涂布机、注液机等关键设备参数。一旦超限,系统自动报警并联动停机,将隐患扼杀在摇篮中。追溯要求严,5分钟找不到即丢单:打造“一芯一码”全链路追溯体系。无论是极片浆料还是模组绑定,5秒内完成正反向追溯,轻松满足车规级审核。软硬强耦合,版本错配即整批召回:内置软硬版本智能防错,BMS固件烧录前自动校验,不匹配即禁止操作,实现错烧事故零发生。核心功能,赋能精益与合规万界星空MES不仅懂工艺,更懂管理:全流程管控:集成APS高级排程,快速响应插单;通过条码/RFID实现从原材料到成品的批次流转与SPC实时监控。设备与数据驱动:全生命周期设备管理,提供OEE分析与预测性维护;多维度可视化看板,辅助数据决策。合规与精益:深度融入IATF 16949标准,支持电子批记录(EBR);精准归集能耗与废品损耗,计算单颗电芯真实成本。灵活架构,科学选型与验收针对不同规模企业,万界星空提供云端SaaS与本地部署双模式,低代码架构大幅缩短实施周期。选型看四点:行业适配度(内置工艺模板)、技术架构(设备适配率≥95%)、服务保障(同行业标杆案例)与总拥有成本(TCO)。验收看实效: 追溯响应:正反向追溯≤5分钟,异常响应提速50%。 质量良率:工艺超差报废率下降50%,FTT提升5%-10%。 生产效率:OEE提升10%-15%,计划达成率≥95%。 合规完整:顺利通过车企QMS审核,电子批记录完整率100%。真实数据见证价值:华东某储能电池企业上线后,质量问题追溯时间从4小时缩短至3分钟,报废率大幅下降62%。选择万界星空MES,不仅是选择一套软件,更是选择了一位深谙锂电规则的智造伙伴。在激烈的市场竞争中,让我们为您筑牢品质根基,加速迈向高端智造!
2026-08-07 11:31:20108阅读

工艺长、保质期短、冷链易断?肉制品工厂如何靠MES系统“抠”出利润
做肉制品加工的朋友都知道,这行真不好干。一来工艺长,从分割、滚揉到蒸煮烟熏,环节太多;二来东西娇贵,保质期短,冷链稍微断一下可能就出大问题;再加上现在食品安全监管比较严,稍微出点岔子,企业可能就得伤-筋-动-骨。所以,肉制品行业的MES(制造执行系统)早就不是什么高大上的概念了,它就是咱们车间里实打实的“大管家”,专门用来盯着生产、管住质量、把账算清楚的。一、万界星空肉制品加工MES的核心功能针对肉制品典型工艺(分割→腌制/滚揉→灌装→蒸煮/烟熏→包装),MES系统通常包含以下关键功能:1、生产计划与排程(APS):接收ERP订单后,结合设备产能(如灌装机速度、杀菌釜容量)、人员班次和物料齐套情况,自动生成最优的日/班次作业计划;遇到紧急插单或设备故障时可快速重新排程。2、配方与物料管理:核心配方(如香辛料比例、亚硝酸盐添加量)进行数字化加密,不同岗位仅可见必要信息;投料环节操作员需扫描原料条码,系统自动核对物料种类、批次和重量,投料错误或重量偏差超标时自动锁定设备;严格记录防腐剂、发色剂等关键添加剂使用量,确保符合食品安全法规。3、生产过程执行与监控:工位终端自动显示当前产品的标准作业程序(SOP),指导工人规范操作(如滚揉时间、真空度要求);直接连接蒸煮机、烟熏炉、杀菌釜的PLC,实时采集中心温度、环境温度、时间、湿度等数据;一旦监测到杀菌温度不足或时间不够,系统自动报警并锁定该批次产品,禁止流入下一工序。4、全程质量追溯体系:建立“一物一码”体系,实现双向追溯——反向追溯可在30秒内定位问题成品的原料来源、生产班组、工艺参数;正向追溯可瞬间查出问题原料做成了哪些成品、发往了哪些经销商,实现精-准-召-回。5、设备管理:记录设备运行、停机、清洗(CIP)时间,计算设备综合效率(OEE),提供预防性维护提醒。6、仓库与冷链管理:严格执行“先进先出”(FIFO),对临期原料自动预-警;通过PDA手持终端管理冷库库位,实时记录出入库操作。二、肉制品工厂系统集成架构MES并非孤立运行,而是需要与企业其他系统深度集成,形成数据闭环:1、与ERP集成:向下承接生产订单、BOM等数据,向上回传完工数量、实际消耗、工时及废品信息,实现“业财一体化”。2、与PLC/设备层集成:将工艺配方直接下发至设备控制系统,减少人工设定误差;通过物联网实时采集设备运行状态和关键工艺参数。3、与LIMS(实验室管理系统)集成:生产关键节点自动触发送检指令,质检合格后自动解锁下一工序,不合格则冻结批次。4、与WMS(仓储管理系统)集成:实时同步投料扣账和成品入库信息,协同管理冷链仓库的效期与批次。三、行业典型案例火腿加工厂:通过MES系统实现生产过程互联互通,生产过程、成本控制、质量管理等通过大数据进行即时分析和智能管控,构建从原料到成品的全过程追溯模型。罐装肉类加工:通过MES数智化改造,同步搭建IOT数据平台、WMS自动化仓储系统、ERP业财一体化系统和MES生产溯源系统,形成全链路数字闭环,产能提升50%,全流程数据采集让每罐产品都有源可溯。卤制品加工:依托MES与ERP深度融合,生产效率提升84.92%,设备综合利用率提升67.9%,产品不良率下降42.9%,关键设备数控化率从65%升至90%。说到底,现在的肉制品行业早就过了那个“凭经验、靠感觉”就能赚钱的时代了。利润薄、竞争大、查得严,逼着大家必须得在管理上抠细节。上一套MES,真不是为了给领导看个“数字化转型”的漂亮PPT,而是为了实打实地把成本降下来、把风险控住。这套系统就像是给企业穿了一层“防-弹-衣”,在现在这种大环境下,它是真能帮咱们在同行里站稳脚跟的硬-家-伙。如果你也是食品加工行业,正在考虑上MES,想了解需求方案和实施注意事项可以私信联系进一步沟通。 工艺长、保质期短、冷链易断?肉制品工厂如何靠MES系统“抠”出利润
2026-08-03 18:08:3567阅读

保-健品工厂为什么一定要上MES系统?看完这篇你就懂了
很多保-健品企业正面临一个尴尬的现状:厂房装修得高大上,设备越来越精密,但车间管理依然靠人盯、表格记、口头传。原料入库靠手写、生产进度靠问人、工艺参数靠经验、产品追溯靠翻台账。一旦遇到客户抽检、市场投诉、药监部门飞检,一堆纸质记录混乱不全,溯源耗时费力,甚至面临吊销批文、巨额罚款的合规风险。在保-健品行业监管趋严(GMP常态化)、代工(OEM/ODM)订单碎片化、人工成本上涨的大环境下,只靠ERP管财务和订单、靠人工管车间的模式,已经撑不起现代化工厂的发展。整厂MES(制造执行系统)生产执行系统,正在成为保-健品工厂标准化、数字化、智能化升级的标配。今天就用通俗、落地的视角,带大家搞懂:保-健品厂MES系统到底是什么、能解决什么问题、为什么越来越多企业整厂落地。一、先搞懂:保-健品工厂的传统管理痛点有多致-命很多保-健品企业看似流水线齐全,实则车间管理存在大量盲区,尤其这几个问题最拖后腿:1、生产过程不透明,进度完全不可控老板和管理层看不到实时生产数据,今天投产多少、良品多少、损耗多少、物料剩余多少,全部依赖班组上报。数据滞后、虚报、漏报频发,排产混乱、插单频繁,导致交货延期、库存积压。2、配-方与工艺管控薄弱,合规风险极大保-健品生产对配-方保密、投料顺序、混合时间、温湿度、压片硬度等要求极高。传统人工记录容易造假、漏记、错记。出现产品质量问题、批次异常时,无法快速定位问题环节,溯源困难,极易引发客诉和监管处罚。3、物料管理混乱,损耗居高不下原料批次、领用记录、投料情况无精准台账,先进先出难以落地。过期原料、呆滞物料、私自领料、浪费投料等问题无法监管,无形中拉高生产成本,利润被悄悄吃掉。4、设备管理松散,生产效率低下车间设备运行时长、故障记录、保养周期无系统化管理,设备带病运行、逾期保养很常见。突发停机没人及时发现,直接导致生产线停工、产能缩水。5、人工统计繁琐,人力成本浪费严重每天大量时间耗费在填报表、抄数据、核对台账上,重复劳动多、效率低,且数据准确率无法保障,管理效率极低。二、整厂MES系统是什么?一句话讲明白MES全称制造执行系统(Manufacturing Execution System),是扎根车间现场、服务整厂生产的数字化管理大脑。不同于ERP侧重财务、订单、供应链顶层管理,MES聚焦生产现场的每一道工序、每一台设备、每一批物料、每一个生产动作。简单来说:ERP管“订单和结果”,MES管“过程和细节”。万界星空整厂MES系统,就是覆盖保-健品工厂从原料入库、生产排产、配-方下发、投料加工、工序流转、质量检验、设备监控、成品出库、批次溯源的全流程数字化管理体系,实现车间生产全流程可视化、标准化、可追溯、可管控。三、保-健品厂整厂MES系统核心功能,精准解决行业痛点针对保-健品行业安全严、配-方多、溯源难、管控细的特性,MES系统打造适配保-健品工厂的专属管理模块,全方位赋能生产升级。1、智能排产管理,告别生产混乱系统根据销售订单、物料库存、设备产能、人员排班自动生成最优生产计划,支持紧急插单、订单调整、产能预判。管理层可实时查看各生产线、各工序的生产进度,杜绝盲目生产、错单漏单,大幅提升订单交付效率。2、配-方与工艺防错,守住合规底线系统可绑定生产温度、杀菌时长、混合时间、压片压力等核心工艺参数,异常数据自动预警。系统强制落实配-方保密与投料防错,杜绝不合格工序流转、不合格产品出厂,从源头规避食品安全风险。3、全批次物料管控,实现先进先出对原材料、辅料、包材、半成品、成品进行全程批次条码管理,入库、领用、投料、退料、损耗全部扫码记录。系统自动锁定物料批次,强制落实先进先出,杜绝原料过期、物料混用问题,精准核算物料损耗,帮助企业降本节流。4、生产过程可视化,全程可追溯从原料投产到成品出库,每一道工序的操作人员、生产时间、设备参数、环境数据、投料明细全部自动留存记录。一键即可完成全链条溯源,不管是市场客诉还是监管抽检,都能快速调取完整生产数据,合规无忧。5、设备智能运维,保障产能稳定自动记录设备运行状态、开机时长、故障信息,预设保养周期,定时提醒设备检修、维护、消杀。有效减少设备故障停机时间,提升设备稼动率,保障生产线稳定高效运转。6、数据自动报表,告别人工台账系统自动生成生产日报、月报、损耗报表、质检报表、设备报表等各类数据报表,无需人工统计填报,数据真实实时,为老板决策、车间管理、成本核算提供精准的数据支撑。四、保-健品企业落地整厂MES系统,核心价值一目了然1、合规达标,规避食品安全风险完整、真实、可追溯的生产数据,完全适配保-健品生产规范、GMP认证及各类抽检要求,彻底解决纸质台账混乱、记录不规范问题,大幅降低合规风险和处罚风险。2、降本增效,提升企业利润空间通过精准物料管控减少原料浪费,通过智能排产提升产能利用率,通过自动化数据统计节省人工成本,通过设备运维减少停机损耗,从多维度降低企业生产运营成本。3、生产透明化,管理更高效省心车间生产不再是“黑箱”,手机、电脑即可实时查看全厂生产状态,管理层不用频繁下车间、追进度,精细化管理落地,告别经验化、人情化管理模式。4、提升企业竞争力,适配大客户需求现在大型商超、连锁品牌、政企团餐客户,对供应商数字化、溯源能力要求极高。落地MES系统,是保-健品企业承接大客户订单、提升品牌公信力、拉开同行差距的重要加分项。五、适配行业场景,覆盖绝大多数保-健品工厂整厂MES系统高度适配各类保-健品生产企业,包括片剂、胶囊、粉剂、口服液、软胶囊、功能饮料、代餐粉、益生菌、植物提取物等行业,不管是中小型工厂还是大型规模化生产企业,均可按需定制适配-方案。六、总结:数字化转型,是保-健品行业的必然趋势保-健品行业早已告别“粗放生产、经验管理”的时代。食品安全监管越来越严、客户门槛越来越高、利润空间越来越透明,靠人工、靠台账、靠经验的传统管理,已经无法适配新时代的生产需求。整厂MES系统,不只是一套软件,更是保-健品工厂标准化生产、精细化管控、数字化升级的核心工具。它帮企业管住物料、管住质量、管住效率、管住成本,彻底解决生产管理乱象,让食品安全可追溯、生产数据可量化、工厂管理更规范,助力保-健品企业长效稳定发展。
2026-08-03 18:08:2343阅读

牛排加工厂MES系统:解决生产管理难题与废料成本追溯
在牛排加工这一典型的肉制品深加工领域,企业正面临着日益严峻的生存挑战。一方面,原料肉成本居高不下,利润空间被不断压缩;另一方面,食品安全合规要求越来越严,消费者对产品品质的期望也在不断提升。面对多品种、小批量、频繁插单的生产现实,传统的经验式管理已难以为继。引入万界星空MES系统,不仅是技术升级,更是牛排加工厂破局生产管理难题、精准追溯废料成本的核心战略。一、直击痛点:牛排加工厂的生产管理难题1、计划与执行严重脱节:ERP系统下达的生产计划多基于理论产能,未能实时考虑车间设备状态、物料齐套性及人员技能等动态因素。这导致车间经常出现忙闲不均、无效加班,甚至因停工待料引发订单交付延迟。2、批次追溯困难,合规压力大:肉制品对保质期和食品安全要求极高。传统纸质记录或Excel管理导致原料、在制品、成品信息割裂。一旦发生客诉或食安事件,依靠人工翻查单据往往耗时数天,难以快速锁定问题根源,不仅召回成本巨大,更面临HACCP、BRC等体系的合规审查风险。3、得率波动大,成本核算粗放:牛排加工中,原料成本占比极高,但出成率受工艺、设备、人员操作影响波动大。传统模式下,损耗点难以精确定位,导致“糊涂账”频发,企业无法有效挖掘降本空间。二、破局利-器:MES系统重塑精细化工艺管控针对上述痛点,MES系统充当了连接顶层ERP与底层车间的“神经中枢”,将生产从“黑箱状态”转变为全链路透明化。牛排加工通常经历原料接收、解冻、分割/修割、滚揉/腌制、成型、速冻/冷却、包装、金属检测、入库等核心工艺路线,MES系统针对每个环节提供了精准的管控方案:1、原料接收与解冻环节:系统为每批原料肉生成唯一批次号,关联供应商信息、检疫证明、入库时间和重量,实现“一物一码”全程追溯。同时,集成PLC传感器实时采集解冻间温度曲线,确保解冻过程符合食品安全标准,防止因解冻不当导致的微生物超标。2、分割/修割环节:得率(出品率)是牛排加工的核心经济指标。MES通过实时采集投料重量与产出重量,精确计算出品率并监控损耗点;工位终端会自动显示电子SOP(如修割标准、脂肪厚度要求),指导工人规范操作,减少人为差异。3、滚揉/腌制环节:核心腌制配-方(如调味料比例、添加剂用量)进行数字化加密,不同岗位仅可见必要信息。投料时操作员需扫码核对物料种类、批次和重量,偏差超限系统自动锁定设备,杜绝错配、漏配。同时,系统自动采集滚揉时间、真空度、温度等关键控制点(CCP)数据,一旦超标立即报-警,确保每一块牛排的品质一致性。4、速冻/包装环节:系统集成金属检测机、称重设备的PLC数据,一旦检测到异物或重量不达标,自动锁定该批次产品,禁止流入下一道工序。在仓储端严格执行先进先出(FIFO),对临期原料和成品进行自动预警,防止过期浪费。三、废料成本的精准追溯与管控在牛排加工中,废料(如脂肪、筋膜、碎肉、不合格品等)的管理直接关系到企业的净利润。MES系统通过以下机制,将废料成本的追溯做到了极-致:1、一物一码,精准定位损耗点:MES为每批投入的原料生成唯一内部生产批次号,贯穿全流程。系统能够计算出每一批次原料在哪个工序产生了多少废料,帮助管理者快速发现并改进损耗过大的环节。2、废料分类与价值重估:MES系统支持对废料进行精细化分类管理(如可回收碎肉、不可用脂肪等)。通过系统记录废料的产生批次、重量及去向,企业可以准确核算废料回收价值或处理成本,实现逐级损耗管控。3、工序级质量管控,从源头减少废料:区别于传统的成品质检,MES实现工序级全流程质检。每道工序完成后同步录入质检数据,提前发现加工瑕疵或工艺偏差,及时止损,避免不良品流入下一道工序造成更大的原料浪费。四、系统灵活:多次报工机制解决特殊场景难题牛排加工厂的报工场景比一般离散制造更为复杂,万界星空MES系统通过多种报工模式灵活应对:1、有序报工:标准工艺路线下,系统要求按照“分割 → 修割 → 滚揉 → 成型 → 包装”的顺序逐级报工。这解决了传统纸质报工数据滞后1-2天的问题,MES报工后数据5分钟内即可同步至ERP,数据准确率提升至99%以上。2、并序报工:当同一操作人员在同一工位连续完成多道工序(如修割和成型)时,支持一次性汇报多道工序的完工情况,减少重复操作,提升报工效率,同时保持数据的工序级颗粒度。3、无序报工:面对后道工序发现规格不符需退回前道返工,或客户急单需要部分跳过中间工序等异常场景,系统支持无序报工。这打破了传统MES强制按序报工导致流程卡死的困境,赋予了车间现场极大的灵活性。4、分批报工(部分报工):针对一批原料牛排分多次完成加工的情况,系统支持分批报工,每次记录当次产出并自动累计总产出,与工单计划数量进行限额比对,有效防止员工多报数量,确保产能数据的真实性。五、数据闭环与系统集成1、与ERP集成:向下承接生产订单和BOM,向上回传实际原料消耗、工时数据和废品信息,实现精准成本核算。批次生产结束后,MES自动汇总物料实际用量、人工工时、设备工时及废料产出数据,为管理层提供多维度的损耗分析报表。2、与LIMS集成:在生产关键节点自动触发送检指令,质检合格后自动解锁下一工序,不合格则冻结批次。3、与WMS集成:实时同步原料投料扣账和成品入库信息,协同管理冷链仓库的效期与批次。4、全程追溯:当出现质量问题时,输入成品批次号,系统可在30秒内定位到原料批次、生产班组、工艺参数等全部信息,实现精准召回。 在存量竞争时代,牛排加工厂最大的利润往往藏在精细化管理里。MES系统通过打通信息孤岛、实现工艺参数的透明化管控、灵活的多次报工机制以及废料成本的精准追溯,彻底重塑了肉制品企业的生产管理模式。这不仅是一套数字化工具,更是牛排加工厂筑牢食品安全防线、降本增效、迈向智能化精益生产的必由之路。
2026-08-03 18:08:0153阅读

注塑MES:多工厂排程+AI工艺优化+全链路追溯,破解注塑四大痛点
注塑行业在数字化转型前的痛-点主要集中在工艺依赖人工经验、质量波动难以控制、设备停机损失大、生产管理不透明等方面,这些痛-点直接导致成本高、效率低、交付难。1、工艺依赖人调机全靠老师傅经验,参数无标准,人员一流动技术就断层。换模换料反复试错,调机耗时长,新人培养慢,生产稳定性差。2、质量波动大参数微漂移易导致批量不良(飞边、缩水等),人工目检漏检率高。纸质/Excel记录难追溯,客诉时定位问题批次耗时长,无法快速归因。3、设备与模具失控注塑机突发故障无预-警,非计划停机损失大,模具寿命与保养管理粗放。找模、换模时间长,设备OEE普遍偏低(常低于65%)。4、生产管理黑箱订单插单频繁,人工排产难兼顾机台/模具/物料,计划乱、交期难保。车间进度、能耗、水口料损耗不透明,成本核算模糊,决策靠拍脑-袋。二、万界星空注塑行业MES系统的核心应用注塑生产具有多品种小批量、换模频繁、工艺参数敏感、模具价值高的特点,MES需重点覆盖以下场景:1、生产计划与排程(APS):基于订单优先级、设备产能、模具状态、物料可用性自动排产,快速响应插单,优化换模顺序以提升设备OEE。2、工艺参数闭环管理:通过采集温度、压力、保压时间、周期等关键参数,与标准工艺库比对,异常时自动预警或锁机,将“老师傅经验”固化为数字资产。3、模具全生命周期管理:建立模具电子档案,记录使用次数、维修保养、寿命统计,到期自动预警,避免因模具失效导致批量不良或停产。4、全链路质量追溯:从原料入库→生产→成品赋码(条码/RFID),绑定工单、设备、模具、工艺参数,实现正向追踪与反向精准定位(客诉追溯从数天缩至分钟级)。5、设备与能耗管理:实时监控设备运行状态、OEE、能耗数据,分析停机原因,结合集中供料系统实现水口料回收闭环与物料防错。6、物料防错与追溯:IQC检验、上料防错确认、领退料管理,水口料按比例回掺记录,原料损耗精准核算。7、Andon异常呼叫:设备/缺料/质量异常触发看板变色、语音播报、APP推送,超时升级,形成闭环处理记录。8、可视化电子看板:车间大屏实时展示机台状态、生产进度、良率、目标达成率;支持手机端查看KPI;自动生成生产日报/班报、设备稼动率、质量分析、成本分析报表,支持Excel/PDF导出,一键应对审厂(PPAP/SPC)。三、AI在注塑MES中的深度融合场景1、AI工艺参数自优化利用机器学习(神-经网络、遗-传算-法)分析历史“黄金曲线”,新模具/新原料上线时秒级推荐首模参数,缩短调机时间;生产中实时监测熔体压力、射胶速度等曲线,自动微调参数抵消原料批次/环境波动,降低废品率。2、智能视觉质检与缺陷归因基于深-度学习的机器视觉在线识别飞边、缩水、黑点、缺料等外观缺陷,漏检率大幅降低;当不良率升高时,AI自动关联同期工艺参数与原料批次,反向归因(如“保压时间不足”),直接给出调整建议。3、设备预测性维护采集注塑机振动、温度、电流等高频数据,训练模型提前预-测螺杆磨损、液压故障等风-险(可提前数天预-警),变“被动维修”为“主动维护”,减少非计划停机40%以上。4、智能排产与能耗优化AI结合订单交期、模具位置、峰谷电价、设备状态动态优化排产与开机策略,在确保交付的同时降低能耗。万界星空科技注塑MES具备多工厂排程能力、深度ERP/MES集成(可与其他系统集成)、以及不同品牌注塑机的IoT网关对接能力,打破设备品牌壁垒与系统孤岛,让中小企业也能低成本迈入智能制造。目前已有汽车零部件、医疗耗材、电子连接器、日用塑料等多领域企业落地验证:OEE从55%提升至68%+,废品率降至3%以下,调机时间缩短50%,客诉追溯从数天缩至分钟级
2026-07-29 16:32:3448阅读

小家电MES:告别“生产黑箱”,轻量化智造
在如今的小家电制造圈,大家都有个共识:生意越来越难做了。 空气炸锅、咖啡机、扫地机器人……这些产品更新换代极快,SKU多如牛毛,订单碎片化严重。很多工厂老板每天都在经历这样的日常:车间进度靠问、报工靠纸、异常靠吼;好不容易接个大单,换个模具、调个流程,整条线又要重新培训;最要命的是,一旦客户投诉“漏水”或“不通电”,想查是哪批电机、哪个工位出的问题,翻遍纸质记录也要好几天。 这就是典型的小家电“三高”困境:管理黑箱化、质量靠人盯、成本压到极限。传统动辄几十上百万的重型MES系统,中小企业根本用不起,也消化不了。小家电企业真正需要的,是一套轻量化、高柔性、能迅速见效的MES系统解决方案。 核心痛点破局:从“经验驱动”到“数据闭环” 针对小家电行业的特殊性,一套合格的MES系统不能只是记录数据的表格,它必须是能解决实际问题的“车间大脑”。 智能排产与订单协同:让插单不再“鸡飞狗跳”小家电的电商属性决定了急单、插单是常态。MES系统首先要解决的就是排产僵化的问题。当销售订单下达后,系统能自动分解BOM(物料清单),并结合模具状态、产线产能进行智能排产。遇到紧急插单?系统秒级评估影响,动态调整计划,并直接在车间大屏上显示当日达成率和延迟预警,彻底告别“ERP有单、车间无单”的尴尬。 全流程防错装配:把质量隐患扼杀在工位上小家电外观要求高,配件多,漏装、错装频发。MES系统通过工位PDA强制扫码过站,实现了“防呆防错”。比如,装配咖啡机时,如果扫到不匹配的电机,系统直接锁机报警;扭矩枪的数据自动采集,一旦扭矩不达标,产品绝对无法流转到下一道工序;甚至在包装环节,如果功能测试未触发,系统会直接禁止包装动作。 AI视觉质检:用机器替代高强度“人眼盯防”针对外壳划痕、LOGO歪斜、标签模糊等外观缺陷,传统人工目检极易疲劳漏检。引入AI视觉智能质检后,通过HDR高动态成像与深度学习算法,系统能以毫秒级速度精准识别面板色差、凹陷甚至Wi-Fi指示灯状态。这不仅大幅降低了漏检率,更让质检数据自动沉淀,为后续工艺优化提供依据。 AI预测性维护:让设备从“被动抢修”变“主动预防”小家电产线往往高负荷运转,关键设备一旦突然宕机,不仅影响交期,还会造成巨大的停工损失。传统的MES只管“事”,万界星空AI MES能深度洞察“物”的健康状态。系统通过物联网实时采集核心设备(如注塑机、伺服压装机)的电流、振动、温度等高频数据,利用AI算法建立设备健康画像。当系统捕捉到微小的异常波动时,会在故障发生前提前预警,并在MES中自动生成预防性维护工单。这种从“事后维修”到“预测性维护”的转变,能大幅减少非计划停机时间,让产线始终保持在最佳状态。 SN级全链路追溯:3分钟锁定问题根源“一机一码”是小家电MES的标配。每台产品从核心部件(如压缩机、电控板)到组装、测试,所有数据绑定唯一追溯码。当客户反馈“不出水”时,只需输入SN码,3分钟内即可反向溯源至:具体是哪天的哪个班次、哪把扭矩枪、测试曲线是否异常,甚至能调出当时的AI质检图像存档。 系统架构与ERP协同:打破信息孤岛 很多工厂上了MES却成了新的数据孤岛,关键在于集成能力。优秀的轻量化MES通常采用SaaS模式,通过标准API或中间库,与企业现有的ERP无缝对接。 在物料端,MES工位扫码领料,实时扣减ERP库存,替代了月底手工盘点,库存准确率可从70%飙升至98%以上;在财务端,MES每完成一台产品,自动向ERP反冲工时与物料消耗,老板随时能看到真实的单台成本和当日利润,月结关账时间从一周缩短至一两天。 落地建议:轻量化起步,拒绝“大干快上” 对于中小小家电企业,实施MES切忌贪大求全。建议遵循“先理流程,再上系统”的原则,优先打通“订单-生产-入库”的核心主线,跑通后再逐步扩展AI质检、设备预测性维护等高级模块。 在内卷时代,小家电工厂拼的不再仅仅是极致的低价,而是谁的质量更稳、交付更快、数据更透明。万界星空轻量化MES系统,让每一家工厂都能拥有“大厂级”的数字能力,这才是破局的关键。
2026-07-29 14:50:4256阅读

从“经验驱动”到“数据闭环”:车间MES系统实录
在机加工行业摸爬滚打了二十多年,车间主任老王曾是厂里出了名的“铁腿”。以前,为了摸清生产底数,他每天在车间走上两万步,靠嗓子吼、靠本子记,活脱脱一个“救火队长”。直到今年厂里决定上MES系统,老王成了最强烈的反对派:“我干了二十年,凭经验就知道哪台机器要出问题,还需要这堆代码告诉我怎么干活?”三个月后,老李成了工段里用系统最熟练的人。他跟我说了一句话:“以前我觉得这玩意儿是来管我的,现在发现它是来帮我的。”这个转变,正是MES系统落地最真实的写照。一、MES到底是个什么东西?制造执行系统(Manufacturing Execution System),名字挺长,但作用可以用一句话概括:它是车间里管生产的“前线指挥所”。很多一线管理者对MES有误解,认为它只是个高级的“报工软件”。但在IT架构中,MES的定位是连接企业经营管理层(ERP)与工业现场控制层(PLC/SCADA)的核心数据枢纽。如果把工厂比作一个人,ERP是负责战略规划的“大脑”,PLC是执行动作的“手脚”,而MES就是“神经中枢”。它向上承接ERP下达的宏观订单计划,将其拆解为工序级的详细排产;向下通过工业网关采集设备的实时运行数据。没有MES,计划与执行之间就隔着一堵墙;有了MES,工厂才真正实现了“计划-执行-监控”的数据闭环。二、车间装上MES之后,发生了哪些变化?变化一:进度不用问了,打开手机就能看到以前要知道产线干到哪儿了,得去问班长。班长得先翻自己的本子,再去看现场,回来告诉你一个大概数。上了万界星空MES之后,每道工序干完扫码上报,数据实时汇总。打开手机或车间大屏,每个工单完成多少、哪道工序在等物料、哪台设备今天产出偏低——全部看得到。以前靠“问”,现在靠“看”。变化二:质量不用猜了,一追到底还能“防错”传统车间出了质量问题,流程是这样的:客户投诉→找批次→翻记录本→找当事人回忆→推测原因。一套流程走下来,三五天算快的,而且大概率查不清楚。上了MES之后,产品从原材料进场开始就有了“数字档案”。出了问题,扫码一查,十分钟内找到根源。更厉害的是它的“防错”功能:工位屏幕会自动显示当前工单对应的最新版SOP(电子作业指导书),换线或换单时强制确认,防止按旧版图纸作业;关键工序如果扭矩不达标或顺序错误,系统会立即报警并阻止流程继续。变化三:排产不用愁了,急单插单秒级响应以前遇到急单、插单,计划员得拉着各个班长开会协调,牵一发而动全身,半天都排不出来。现在的AI+MES系统,面对插单、急单,智能排产算法能在数秒内重新计算最优计划。综合考虑交期、换线成本、设备负载等多目标,动态调整生产序列,让计划更灵活、交付更准时。以前靠“人算”,现在靠“AI算”。变化四:设备不用等了,提前知道它要坏有些工厂的MES还连了设备管理模块。给关键设备装上传感器,系统实时监测运行状态——振动、温度、运行时长。设备快出问题的时候,系统提前预警:这台轴承还有200小时寿命、那台电机温度连续三天偏高。维护人员提前安排保养,不等设备坏了再修。以前靠“坏了再修”,现在靠“提前保养”。三、选型与避坑:什么样的工厂需要MES?年产值3000万以上:管理复杂度已达到人工极限,需要系统来承载。多品种、小批量生产:排产和物料齐套性管理极其复杂,人工极易出错。强合规与追溯要求:如汽车零部件、医疗器械、食品等行业,MES是满足客户审计和监管的刚需。数据孤岛严重:车间统计员每天花大量时间做Excel,赶紧上;如果你发现车间有3个以上专职统计员还忙不过来、月底盘库经常对不上、交货期经常延误但查不出原因——这些信号说明人工管理已经到天花板了。四、上MES需要多少钱?多长时间?1、费用方面:SaaS版:年费2万-15万不等,适合中小工厂,前期投入小,上线快。本地部署:30万起步,上不封顶。功能更全面、数据更安全,适合中大型企业或有信息安全要求的行业。模块化分期上:有些工厂先上生产报工+质量追溯两个模块,花十几万跑通,后面再加设备管理、仓储管理。这种做法风险小、见效快。2、时间方面:需求调研1-2周,系统部署2-4周,试点运行2-4周,全车间推广2-4周,效果显现1-3个月。最快上线当天就能看到生产进度的实时数据——这是最快见效的功能。写在最后:让机器去计算,让人去创造老王后来跟我说了句掏心窝的话:“以前每天下班前要填一堆表,填错了还要挨骂。现在扫码就行,系统自己算。省下来的时间,我能多看看图纸、琢磨琢磨工艺——这才是干技术该干的事。”让系统去做系统擅长的事——精准计算、实时记录、异常拦截。让人去做人擅长的事——工艺优化、持续改进、技术创新。这,才是MES架构重构的真正价值所在。 万界星空科技 | AI、智能化、数字化软件系统集成服务商MES/APS/QMS/能耗/设备管理信息化平-台 · 数字工厂整体数字化改造
2026-07-27 18:01:41115阅读

赋能饮品智能制造:MES分包环节与全链路架构全景图
饮品行业MES的分包环节是连接生产与物流的核-心枢纽,其核-心能力在于通过赋码追溯、设备集成与质量在线检测,实现包装全流程的数字化管控与数据闭环。一、万界星空科技饮料行业MES系统核-心功能1. 标准工艺流程与柔性排产饮品包装线遵循“灌装 → 封盖 → 贴标/喷码 → 检测 → 装箱 → 码垛 → 入库”的标准流程。MES在此环节的核-心职责包括:计划下发:将ERP订单拆分为车间包装工单,自动分配产线与包装规格。柔性换产:针对多SKU特性,按“同规格/同口味连续生产”原则智能排序,减少换产清洗(CIP)时间,支持急单快速插单。实时监控:集成底层设备,毫秒级采集工位速度、计数与状态,实现生产进度透明化。2. 赋码与追溯(核-心枢纽)赋码是分包环节将物理产品转化为数字资产的核-心动作,实现“一物一码”全生命周期追溯:单品赋码:在贴标/喷码工位为每瓶/罐赋予唯一身份码,绑定生产批次、产线及班组信息。多级关联:装箱时建立“单品-箱码”关联,码垛时建立“箱码-托盘码”关联,形成完整数据闭环。正反向追溯:正向追踪原料去向,反向秒级溯源至具体产线与工艺参数,支撑精准召回。3. 在线质检与智能剔除MES与视觉检测设备深度集成,实现包装线上的自动化质检:多维检测:自动检测液位、封盖、喷码清晰度及外观瑕疵。自动剔除:不合格品自动剔除至废品口,系统同步记录不良类型与数量,生成质量报表。4. 设备监控与OEE管理包装线设备(灌装、贴标、码垛等)的运行状态直接决定整体效率,MES提供全维度设备健康管理:状态监控:实时采集设备运行/停机/故障状态,异常自动报-警并推送维修人员。OEE分析:统计设备可用率、性能率和良品率,记录停机原因,识别生产瓶颈。预测性维护:基于传感器数据预测易损件寿-命,提前生成维护工单,避免非计划停机。5. 产量统计与绩效看板将生产现场的“黑箱”变为透明的数据看板,赋能管理层决策:实时统计:按班次、产线、规格实时统计产量、合格率与不良率,对比计划与实际产出。可视化大屏:直观展示当班产量、设备运行时长、报警信息等关键指标。移动协同:异常报警与审批流程通过移动端实时推送,提升问题响应效率。6. 防窜货与渠道管控分包赋码环节同时承载企业营销与渠道管控的延伸功能:区域绑定:出库时将产品码与发货区域、经销商绑定,通过终端扫码比对,精准识别跨区窜货。消费者互动:消费者扫码可查看产品信息、参与营销活动,企业同步获取终端动销数据。二、饮品行业MES全链路数字化管控架构图1、顶层决策与计划层(ERP / PLM)主数据与订单:接收销售订单、产品配-方(BOM)及工艺路线。计划下达:将宏观生产计划转化为具体车间工单,下发至MES。2、万界星空MES核-心业务执行层(全链路串联)【环节一】仓储与配料:原料入库严格执行“先进先出”;IoT连接电子秤实现智能配料防错,误差超限自动锁定阀门;缺料时自动触发AGV精-准配送。【环节二】酿造与灌装:核-心配-方加-密下发,工人无权修改;CIP清洗参数未达标时系统物理锁定产线,杜绝交叉污-染;实时采集工艺参数,生成不可篡改的电子批记录。【环节三】分包与赋码:为单品赋予唯一身份码,建立“单品-箱-托盘”多级数据关联;集成视觉检测自动剔除不合格品;出库时绑定发货区域,支撑防窜货与渠道管控。【环节四】成品仓储与发货:成品入库并自动预-警临期产品;按订单生成装载计划,扫码校验出库;支持原料至成品的正向追踪及成品至产线工艺的反向精准溯源。3、底层设备与数据采集层(OT层)设备集成:无缝对接PLC、SCADA、电子秤、视觉检测等底层设备。实时采集:毫秒级获取设备状态、工艺参数(温/压/流量)及产量数据。预测性维护:基于传感器数据分析设备健康度,预测易损件寿-命并提前生成维护工单。4、数据中台与可视化展现层OEE与绩效看板:实时展示设备综合效率、当班产量、良品率及停机原因。质量SPC分析:对关键工艺参数进行统计过程控制,超限自动报警,支持持续改进。移动化协同:异常报警、审批与巡检任务通过移动端实时推送,缩短响应时间。 综上所述,饮品行业MES全链路架构打破了数据孤岛,构建了从原料到消费端的合规体系。通过柔性排产与数字化追溯,不仅保障了食品安全,更大幅提升了生产效能,为企业的精益管理与快速响应市场需求提供了坚实支撑。
2026-07-24 15:52:0752阅读

机械设备组装行业:告别排产混乱,这套AI智能MES方案太香了
一、 行业背景与核心痛点当前,机械设备组装行业正处于从“规模化量产”向“多品种、小批量、快迭代”柔性生产转型的关键期。传统依赖人工经验、Excel表格排产及纸质单据流转的管理模式,已难以支撑高质量、快交付的市场竞争需求。生产计划混乱与协同困难:订单变更频繁、紧急插单多,传统排产难以统筹设备、物料、人员等多重资源,导致换线频繁、交付延期风险高企。生产过程“黑盒化”:车间状态不透明,进度反馈滞后,异常处理缓慢,设备与产线往往处于“忙闲不均”的状态。质量追溯与工艺依赖:一旦漏装零件或出现质量问题,难以精准追溯源头,整机返工损失巨大;同时,装配工艺过度依赖老师傅经验,新人上手慢,关键步骤执行偏差大。二、 万界星空MES与APS一体化解决方案1、AI驱动的智能排产与动态响应(APS核心)系统内置AI智能排产引擎,采用约束理论、遗传算法及强化学习等核心技术,综合考虑设备产能、人员技能矩阵、物料齐套率、工装模具寿命等多重约束条件。多约束动态排程:将ERP下发的宏观计划分解为精确到分钟、机台的作业指令,动态生成最优生产序列。敏捷插单与重排:面对紧急插单或设备突发故障,系统能在几分钟内自动重新计算最优排程,评估插单对现有计划的影响,最大限度减少停工待料。可视化推演与换型优化:通过甘特图直观展示排程结果,支持“What-if”模拟分析;自动将工艺相似、规格相近的订单集中排产,大幅缩短换线时间。2、精准执行与全流程防错(万界星空MES核心)工单驱动与无纸化作业:自动接收APS下达的工单并分解到具体工序,工位终端实时推送3D装配动画、电子作业指导书(eSOP)及扭矩参数,指导工人标准化作业。4M防错防呆机制:具备物料、设备、人员、方法的防错机制。上料时系统自动核对物料条码是否与BOM匹配,关键工序强制扫码验证,防止错料或混料。全流程质量追溯:建立“一物一码”双向追溯链条。通过成品序列号,可反向追溯其所有组装部件批次、操作人员、作业时间、设备编号及测试数据,完美契合严苛的行业质量追溯要求。3、精益物料与设备协同JIT拉动配送:根据生产节拍和线边库存,系统自动计算物料消耗并指挥AGV或物流人员准时将物料配送到指定工位,降低线边库存积压。设备OEE与预测性维护:实时监控设备运行状态,自动避开维保时段进行排产;通过采集设备振动、电流等多维数据,利用AI模型预判故障,提前安排维护,减少非计划停机。三、 智能化升级的四大AI核心场景1、AI视觉质检与质量预测:集成深度学习模型,实时识别装配缺陷(如螺丝未拧紧、标签贴歪、焊点不良),准确率可达99%以上;同时分析历史生产参数,在质量问题发生前发出预警。2、智能工艺助手(Copilot):利用生成式AI根据BOM和工艺路线自动生成图文并茂的作业指导书;一线工人可通过语音即时询问工艺规范(如“这个扭矩标准是多少?”),大幅缩短新人培训周期。3、生产进度与物料需求预测:基于历史数据和实时生产状态,精准预测订单完成时间与未来周期的物料消耗,让管理层提前识别延期风险并触发采购申请。4、危险区域智能防控:结合视觉AI与物联网技术,对大型机械机床操作区、吊装区等高危区域进行人员闯入检测与声光警戒,有效预防安全事故。四、 系统方案价值与预期成效通过部署本套智能化升级解决方案,机械设备组装企业将实现显著的降本增效:交付能力质变:订单准时交付率可从70%多跃升至95%以上,订单交付周期缩短20%-28%。生产效率大幅提升:设备综合效率(OEE)提升15%以上,排程人工工作量减少80%,换线时间缩短30%以上。质量与成本优化:减少返工与废品产生,供应链库存降低25%,实现全链路数据透明化与精细化管理。告别机械设备传统制造的“黑盒”,MES+APS+AI让95%的准时交付和25%的库存降本成为现实。这不仅是技术的升级,更是实打实的生产力变现!你的工厂目前最大的生产痛点是什么?欢迎留言交流,一起探讨破局之道!#智能工厂 #MES系统 #APS排产 #机械制造 #数字化转型 #降本增效#万界星空科技
2026-07-23 17:29:0871阅读

机械组装厂MES+APS一体化全功能详解
在机械设备组装行业,面对“多品种、小批量、快迭代”的市场新常态,传统依赖人工经验与Excel表格的粗放式管理已难以为继。计划赶不上变化、车间状态不透明、质量追溯困难等痛点,MES+APS一体化解决方案。以下是该系统的核心功能模块详解,为您揭示智能制造的底层逻辑。一、 APS高级计划与排程核心模块该模块是生产调度的“大脑”,负责解决多品种、小批量及频繁插单带来的排产难题。多约束排程引擎:支持基于设备产能、模具/刀具寿-命、人员技能矩阵、物料齐套率及订单交期优先级等多重约束条件进行综合运算。智能插单与动态重排:面对紧急插单、设备突发故障或物料延迟等扰动,系统能在几分钟内自动重新计算最优排程,并评估对现有计划的影响。可视化推演与模拟分析:通过甘特图直观展示排程结果,支持“What-if”模拟分析,辅助计划员进行拖拽调整与决策。换型优化与瓶颈识别:自动将工艺相似、规格相近的订单集中排产以减少换线时间,并能提前识别未来周期的生产瓶颈工序。产能约束物料计划(MRP):区别于传统无限产能假设,基于详细排程精准计算物料需求时间与数量,提前预-警欠料风险。二、 MES生产执行与过程控制模块该模块是车间落地的“四-肢”,确保生产指令的精准执行与全流程防错。工单全生命周期管理:自动接收APS下达的计划并拆解为工序级作业工单,支持工单的创建、下发、启动、暂停、关闭及进度实时追踪。无纸化作业指导(eSOP):在工位终端实时推送当前工单对应的3D装配图纸、作业步骤及关键扭矩参数,指导工人标准化作业。4M防错防呆机制:具备物料、设备、人员、方法的防错功能。例如上料时自动核对物料条码与BOM匹配度,防止错料、漏料或混料。扫码报工与进度追踪:工人通过PDA或工位机扫描工单/物料条码进行开工和完工汇报,系统自动采集数据并实时更新工序级生产进度。外协与返工管理:支持外协任务的下发、进度跟踪及回厂质检闭环;支持局部工序返工重做,并保留原始工艺路线记录。三、 全流程质量管理与追溯模块全生命周期质量管控:覆盖从来料检验(IQC)、过程检验(IPQC)到出货检验(OQC)的全流程,支持首末检、抽检及强制质检。SPC统计过程控制:对关键尺寸、扭矩等质量特性进行实时数据采集与统计分析,一旦发现趋势异常立即预-警,实现事前预防。一物一码双向追溯:为每台设备或关键零部件生成唯一ID,建立正向追踪(原材料到整机)与反向溯源(不良品到具体班组与参数)的完整链条。不合格品处理与根因分析:对生产过程中的不合格品进行自动隔离、记录,触发返工或报废流程,并关联缺陷根因进行分析。四、 精益物料与仓储协同模块该模块旨在降低线边库存,实现物料的准时化配送。JIT拉动配送:根据生产节拍和线边库存,自动计算物料消耗并发起配送请求(如看板拉料),指挥AGV或物流人员准时配送至指定工位。智能齐套分析:在排产前或工单下发前,自动校验物料库存与在途状态,预-警欠料风险,避免计划下达后因缺料导致产线停滞。线边仓与序列号管理:实时管理线边仓库存的领用与退料核销,对关键零部件和成品进行唯一的序列号管理。五、 设备管理与IoT数据采集模块设备状态实时监控与OEE分析:通过IoT技术(OPC UA/Modbus等)对接CNC、焊接机器人、测试台等设备,自动采集运行状态并计算设备综合效率(OEE)。预测性维护:采集设备的振动、温度、电流等多维数据,结合AI模型评估设备健康状态,提前预-警潜在故障并自动生成维保工单。工装刀具寿-命管理:针对机加工等行业,根据工序用量动态扣减刀具、模具的寿-命,低于阈值时自动触发换刀或补货申请。六、 可视化决策看板与系统集成模块车间电子看板:实时展示生产进度、计划达成率、直通率、质量热力图、物料消耗及Andon异常呼叫等关键绩效指标(KPI)。多维度报表分析:自动生成生产日报、质量分析报表、OEE报表及订单级成本核算报表,帮助管理者快速定位生产瓶颈。多系统无缝集成:与ERP(如SAP)、PLM、WMS、SRM等系统深度对接,实现从宏观订单到微观工序的数据双向流转。万界星空含APS的MES系统平-台,通过“一套系统,双重智慧”的深度协同,企业能够彻底打通从宏观订单到微观工序的数据壁垒,从容应对频繁插单与复杂排产的考验。为企业降本增效、提升柔性制造能力,助力机械设备组装企业实现从“埋头苦干”到“聪明智造”的根本性跨越,牢牢掌握核心竞争力的主动权。
2026-07-21 09:22:25123阅读

投料防错、智能排产、一物一码:食品加工流程型MES平台
在食品安全“零容忍”与市场需求高频多变的当下,食品加工企业正面临着前所未有的挑战。从原料的批次效期管理,到复杂工艺中的配-方防错,再到全链路的质量追溯,传统依赖人工经验的粗放式管理已难以适应现代智造的需求。万界星空科技专为食品加工行业打造的流程型MES平-台,以“标准化功能+轻量配置+AI赋能”为核心,为企业构建起连接计划层与车间控制层的“智慧大脑”。直击痛点,打造全流程数字化闭环针对卤味、预制菜、饮料、奶油等细分领域的生产特性,万界星空MES平-台实现了从原料入库到成品出库的全流程精细化管控。在生产执行层面,系统支持柔性生产计划与智能排程,能够根据各工厂产能负荷自动拆分订单,并遵循“同口味连续生产”原则优化排产,大幅减少换产清洗(CIP)时间。通过移动端工单-管理与电子SOP下发,生产进度实时透明,彻底解决了工序协同差、设备利用率低的难题。严守底线,构筑食品安全与质量护城河食品安全是食品企业的生命线。MES系统深度融合了HACCP与ISO22000等合规要求,建立了严-苛的质量管控体系。在投料环节,系统通过IoT模块连接高精度电子秤,对核心配-方进行加密管理与防错控制,一旦投料误差超过设定阈值,系统将自动锁定下一工序,杜绝口味偏差与人为差错。同时,平-台对CIP清洗、杀菌温度、环境温湿度等关键控制点进行实时互锁监控,若参数未达标,生产线将被物理锁定,从源头上杜绝交叉污染风险。一物一码,实现秒级精准追溯与召回面对复杂的供应链与市场监管要求,打造了全链路“一物一码”追溯体系。系统能够自动生成不可篡改的电子批记录,涵盖人、机、料、法、环五大要素。当出现质量异常时,企业可通过正向追踪(原料到成品)或反向溯源(成品到原料),在30秒内精准定位问题批次、受影响成品及发货流向,并自动冻结相关库存。这不仅极大降低了召回成本与品牌风险,更为应对市监局检查提供了随时备查的合规电子档案。AI赋能与低成本落地,助力企业降本增效食品加工MES系统的落地性与智能化升级。平-台创新性地融合了AI技术,例如在面条和面工序中,AI模型可根据面粉水分自动计算建议加水量;在设备管理上,通过分析振动、温度等数据预测潜在故障,实现预测性维护。针对中小食品企业,平-台提供了“低成本、快上线”的实施路径。采用标准化模块与按需订阅模式,支持公有云或轻量化本地部署,仅需20天左右即可上线核心功能,帮助企业以极低的投入实现生产效率提升30%、综合运营成本降低15%以上的显著效益。万界星空食品加工MES核心功能全景解析智能化生产计划与动态调度:系统具备多目标优化能力,可综合考虑订单优先级、设备能力及物料可用性,通过直观的甘特图进行有限产能自动排产。当发生设备故障或紧急插单时,系统可快速重新计算并调整生产计划,最大限度减少对整体生产节奏的影响。全流程物料精准管控:通过条码或RFID技术对物料批次进行唯一标识,系统根据生产工单自动计算所需物料种类和数量,指导仓库精准备料。在制品管理环节,系统通过实时看板展示各工序在制品的数量和状态,帮助管理人员及时发现瓶颈工序和潜在问题。数字化配-方与工艺防错:建立配-方主数据库,每个SKU绑定唯一核准配-方,生产前强制校验且禁止手动修改。在辅料混合、斩拌、灌制等关键生产过程中,采用工业PC与智能终端PDA实现对物料的识别与防错,确保关键数据实时采集与投料准确。全面质量管理与合规保障:在生产过程中,系统通过SPC(统计过程控制)技术实时监控关键质量参数(如油温、pH值等),一旦发现异常趋势立即报警。同时,系统严格记录食品添加剂的使用量,一旦超量自动预警,确保符合国家标准。设备OEE分析与预防性维护:实时监控关键设备(如压面机、灌装机)的运行状态,计算设备综合效率(OEE)并分析停机原因。系统接入振动、温度等传感器,AI模型可提前预警潜在故障并自动生成维护工单,避免非计划性停机。能源与单批次成本归集:分工序采集电、蒸汽、水耗等数据,自动计算每吨产品的原料成本、能源成本、人工工时及设备折旧。通过能效看板对比班次与设备的单位产品能耗,助力企业实现精细化成本控制。仓储物流与效期协同:成品入库绑定生产时间与保质期,系统强制执行“先进先出”原则,过期物料自动冻结,无法被生产订单调用。系统无缝对接企业原有的ERP系统,实现数据共享和流程协同,避免信息孤岛。 万界星空科技食品加工流程型MES平-台,正以数据驱动代替经验驱动,助力食品企业打破信息孤岛,迈向精益化、智能化的运营新时代,让每一份产品都安全、透明、可信赖。
2026-07-21 09:20:1763阅读

制造车间救星!告别排程混乱,APS+MES直接把产能拉满
家人们谁懂啊!在制造车间待过的都知道这些日常崩溃瞬间销售攥着客户加急单追着你问交付时间计划员对着十几张Excel拖排程,刚存完就收到设备故障通知全白干工位旁在制品堆成山,找下道工序找半小时仓库系统显示有物料,实际领才发现批次错了直接停线月底一算账,订单排得满满当当,设备利用率居然不到60%,延期罚单堆了一摞 其实这些糟心事根本不是人懒,本质上就是计划层排程和现场执行数据完全脱节!很多工厂上了MES,结果成了工人下班补录数据的“事后记录仪”,遇到插单急单根本反应不过来单独买了APS高级排程,排出来的计划看着完美,一到车间发现设备状态、物料情况早就变了,根本落不了地.最近挖到万界星空这款内嵌APS高级排程引擎的MES平-台,真的是把两个系统从底层焊-死融合,不是简单拼模块,直接打通从订单下达到成品入库的全链路,把“计划最优”和“执行可控”捏得-死-死的!✅【再也不做排程摆设!动态数据实时联动】设备实时运行状态、在岗人员技能等级、工位产出节奏、在制品位置、甚至物料到货预警所有数据自动当排程约束,不用跨系统导表核对,几分钟就能算出兼顾交付期、设备利用率、成本的最优方案遇到紧急插单直接模拟推演,算清楚对所有在制订单的影响,只动缓冲工序不打乱全盘,最小代价完成重排,以前计划员加班几小时的活现在点几下就搞定✅【7大核心模块覆盖全车间,没一个信息盲区】▫️生产计划排程:工单全生命周期管,甘特图拖拽调,提前72小时预警物料缺口▫️工艺执行:工位自动推电子SOP,扫码校验物料/工装/设备,参数直接下到PLC,从源头防错▫️集成质量:来料/制程/终检全流程覆盖,自动出SPC图,不合格品闭环追踪▫️设备工装:全生命周期台账,实时算OEE,自动生成保养任务,模具寿命到点就预警▫️仓储物流:线边库拉动补货,一物一码全追溯,对接AGV自动送料▫️人员绩效:技能矩阵自动匹配工位,工时自动采集,绩效核算零误差▫️BI看板:车间大屏实时看全车间状态,多维度自定义报表,一键导出全流程追溯报告✅【AI直接把生产从“救火”变“预判”】AI智能排程同时兼顾交付期、换线成本、设备负载,秒出全局最优解,提前一周就能预判生产瓶颈AI质量预测靠深度学习识别微缺陷,加工中自动优化参数,缺陷出来前30分钟就预警,直接冲零缺陷AI设备自愈提前几天预判故障,出问题自动定位根因,软件类故障甚至能自己修复还有自然语言交互助手,语音问一句就能拿到生产数据,异常直接主动推处理建议,管理层不用蹲车间也能精准决策最香的是它完全不搞“为系统改流程”那套!平-台化架构,内置机械加工、汽配、电子、装备制造等行业成熟模板小工厂轻量化快速上线,中大型企业无缝对接ERP/WMS/SCADA,不用反复推倒重来云端/本地部署都支持,不同预算的工厂都能找到适配方案 现在制造行业卷的早就不是谁能生产,而是谁能在短交付、多定制的订单里,还能保持高效率高质量!万界星空APS-MES根本不是加了个信息化工具,是给车间装了个会思考的数字大脑,把每一分钟产能、每台设备潜力都榨-干,再也不用靠经验救-火,稳稳守住交付口碑,数字化转型直接少走一半弯路。 #制造工厂 #MES系统 #APS排程 #数字化转型 #车间管理 #生产管理 #工业自动化 #制造业干货
2026-07-09 15:46:44108阅读

电线电缆行业MES及AI应用全场景落地实践
电线电缆行业属于典型的半连续工艺批量制造,产品定制化程度高、工艺流程复杂(拉丝→绞线→挤出→成缆→交联→护套→检验→包装),对生产管理精细化要求极高。MES 和 AI 正在从不同维度推动这一传统行业的智能化升级。一、MES 在电线电缆行业的应用1、电线电缆MES系统需要解决几个行业特有的关键问题:长度管理:这是线缆行业 MES 区别于其他行业 MES 的核心难点。同样是订单要求生产 1,258 米线缆,可能需要单根 1,258 米,也可能需要 1,258 轴每轴 1 米。MES 需要在整个制造工艺中跟踪各种长度的子组件和成品,并支持动态拆分。全流程数据采集与追溯:通过部署工业传感器,实现拉丝、绞合等核心工序 100% 数据采集,所有生产信息上"云",实现生产设备、人员及信息的互联互通。工单精细化调度:MES 位于 ERP 和车间控制系统(SCADA/PLC)之间,集中管理生产订单、客户交期、库存可用性和设备产能,实现订单执行、生产性能、材料管理和产品质量的闭环管控。质量计划自动下发:MES 可在每个生产阶段自动向操作员展示需要测试/检查的参数及上下公差,减少人为错误。2、电线电缆行业MES的核心功能生产计划与排程多品种小批量:产品规格繁多(不同线径、绝缘材料、芯数、电压等级),订单碎片化严重,频繁换型导致产线效率损失。万界星空MES的排程能力体现在:根据订单交期、库存可用性、设备产能和物料供应情况,自动生成最优生产计划;通过交互式拖放排程板,让计划员直观调整;支持最后一刻的长度和规格变更,确保生产计划的灵活性与准确性。长度管理与物料追溯线缆产品以"米"为基本计量单位,属于连续型物料,无法像离散件一样"一物一码"。MES需要建立"时间-长度-批次"三维绑定模型,将物理产线划分为可管理的逻辑数据段,并为每个收线盘生成唯一二维码。工艺参数闭环管控线缆制造涉及拉丝、退火、绞合、挤塑、交联、护套等多道工序,每道工序的工艺参数直接影响成品性能。MES的工艺管控能力包括:实时采集:通过传感器和PLC,毫秒级采集拉丝张力、退火温度曲线、挤塑温度/压力、涂漆粘度与流量、固化炉各区温度、收线速度等关键参数。自动报-警与联动:当参数偏离预设窗口,系统立即触发声光报-警,并可联动设备降速或停机,防止批量不良。工艺路线卡自动下发:结合BOM与工艺路线组成工艺树,MES在每个生产阶段自动向操作员展示需要执行的参数及公差范围,减少人为错误。质量管理在线质量检测集成:集成在线测径仪、耐压测试机、刮漆试验台等检测设备数据,自动判定合格与否,并将结果绑定至对应线段。质量计划自动下发:系统在每个工序自动向操作员展示需要测试/检查的参数及上下公差,减少人为遗漏。不合格品自动隔离:一旦识别出质量缺陷,系统立即阻止含有不良品的轴具继续流转至下游工序,防止污染后续生产,大幅减少额外加工和材料浪费。合规证书自动生成:内置IATF 16949、UL、VDE等国际标准模板,可根据客户要求一键生成质保书(CoC)和过程能力报告,提升高端客户审核通过率。设备管理与OEE提升实时状态监控:监控设备运行状态、运行时间、效率、故障情况,及时发现和处理异常。OEE自动计算:记录生成OEE所需的全部数据,按机器、机组、特定工艺路线和整个工厂自动生成OEE报告,帮助管理者识别瓶颈工序。预测性维护:基于设备运行数据的趋势分析,提前预判故障风险,从"被动维修"转向"预防性维护",降低非计划停机。设备备件管理:支持备件清单登记、出入库管理、使用统计,确保关键备件及时供应。库存与物流管理条码化库存管理:通过条形码/RFID追踪原材料、半成品、成品的流转和可用性,实现按存放位置或物料类别的精-准库存管理。智能预警与补货:当库存量低于安全库存时,系统自动发出预警,避免因材料不足导致的停工待料。成品自动入库:联动高精度电子秤自动获取每盘线缆净重,与理论产量比对识别异常损耗;称重完成后自动触发标签打印,扫码确认后自动更新库存状态并推送入库指令至WMS/ERP。AGV智能物流:MES与AGV调度系统深度集成,根据生产计划自动生成搬运任务,实现从收线区→检验区→称重区→立体库的全流程无人化转运。数据采集与可视化决策MES作为ERP与车间设备之间的"桥梁层",其数据能力是支撑一切管理决策的基础:多源数据集成:向上对接ERP获取订单信息,向下通过PLC/SCADA采集设备数据,横向集成PLM、WMS、OA等系统,打通信息孤岛。实时看板:将生产进度、设备状态、质量数据、库存情况等信息进行可视化展示,管理人员可实时掌握全厂运营状况。统计分析与报表:对生产效率、设备利用率、质量合格率、成本消耗等多维度数据进行汇总分析,为管理层提供科学决策依据。二、AI 在电线电缆行业的应用1、AI 视觉质检这是目前 AI 在线缆行业落地最快、效果最显著的方向。传统人工目检在产线速度超过 120 米/分钟后便难以应对,漏检率超 15%。"AI 线缆质检一体机":采用"边端实时检测 + 5G-A + 云端智能复检"架构,可识别凹坑、凸起、划痕、孔洞等 10 余种缺陷,瑕疵识别准确率 >99%。"**线缆工业质检":支持最高 30 米/秒的产线速度,24 小时不间断 360° 实时检测,500 毫秒内完成 20+ 类缺陷识别,缺陷检出率提升至 99% 以上。AI 智慧报价电缆 AI 智慧报价系统:基于百万级历史报价数据和上万种电缆型号参数库,系统可自动识别打印表格、手写施工日志等各种格式的询价单,识别准确率超 95%,报价生成仅需 2 秒。数字孪生与智能调度数字孪生工厂:通过 5G 模组采集生产数据,构建生产线虚拟镜像,实时映射设备状态并动态优化工艺参数,实现产能预测、转产调度和设备故障预-警。**电缆:AI 摄像头 + 数字孪生指挥调度中心,厂区建筑、设备运转、温度阈值在 1:1 三维视图中清晰可见,实现 24 小时全天候安全监控。AI 工艺优化三层共挤在线检测与优化:通过在线测偏仪采集内屏厚度、绝缘层厚度、外屏厚度及偏心度数据,利用 AI 智能体学习分析,实时优化生产参数,减少物料浪费。能耗优化:通过机器学习优化设备运行策略,某企业单位工业产值能耗下降 25%。AI 智能仓储与物流建立立体智能仓库,实现基于扫码的自动出入库和生产线拉动式叫料投料。通过 AI 算法优化 AGV 无人叉车路径规划,运输效率提升 25%,电缆盘具利用率提升 45%。AI 营销获客AI 语音大模型:为线缆行业定制的 AI 获客系统,搭建行业私有化语义知识库,覆盖特种电力线缆、新能源配套线缆等全品类。AI 大模型应用将 AI大模型接入企业 AI 大语言平-台,全面推进各业务场景的深度应用。 当前,电线电缆行业正处于从"单点智能化"向"全链条数智化"转型的关键阶段。MES 提供了生产管理的数字化底座,而 AI 则在此基础上实现了质检、报价、调度、运维等环节的智能化跃升。
2026-07-06 15:25:3679阅读

机械加工行业AI+MES落地指南:从透明化到智能管理
在多品种小批量订单压身、设备突发停机打乱排程、不良品流出才追根溯源的机械加工车间里,过去靠纸质单据、人工盯岗的管理模式早已跟不上交付节奏。作为打通上层ERP计划与底层机床设备的核心枢纽,传统MES帮工厂补上了生产透明化的基础短板,而AI技术的深度注入,正把这套“流程台账工具”彻底升级为能自主预判、动态决策的车间智能大脑。一、机械加工MES的作用万界星空机械加工 MES 就是车间生产管理的数字化系统,主要帮工厂把订单、设备、人员、物料管起来,解决生产不透明、计划乱、质量难追溯的问题 。计划老变跟不上:以前排好计划下午就乱套,MES 能自动调度,设备坏了自动分任务,物料不够提前报警 。质量出问题难查:不良品做出来才发现,MES 让每道工序扫码,出问题能立刻追溯到是哪台机、哪个人做的 。设备利用率低:不知道机器在不在干活,MES 实时监控设备状态,减少等待和闲置时间 。数据全靠人工记:报表对不上,MES 自动采集数据,产量、效率随时可查,不用下班统计 。二、机械加工行业传统MES核心功能机械加工属于典型的离散制造场景,传统MES的核心价值是实现生产全流程的透明化与标准化管控,核心功能覆盖这些维度:1、生产计划与调度:自动拆解ERP下发的订单,生成车间级工单,支持甘特图可视化排产,可对延迟工序自动报警,同时保留人工插单、调整计划的灵活操作空间。2、工艺与生产管控:支持多版本工艺路径管理,将纸质工艺转化为结构化电子作业指导书推送到工位,实现派工、领料、报工、质检全流程数字化,通过车间看板实时展示生产进度、合格率等数据。3、外协与仓储管理:自动识别无设备加工的工序生成外协计划,跟踪外协全流程并统计外协厂商的交付合格率;结合条码技术实现物料一物一码,扫码完成出入库,解决账实不符的问题。4、设备与数据追溯:实时采集设备运行参数,监控设备稼动率、负荷率,同时绑定每一件产品的工艺参数、物料批次、操作人员信息,实现全生命周期质量追溯。三、AI在机械加工MES中的核心应用场景AI技术渗透到MES的各个功能环节,针对性解决传统模式下依赖人工经验、响应滞后的痛点,核心应用集中在6大方向:1、智能质量管控通过AI视觉算法实时识别加工件的划痕、裂纹、毛刺等外观缺陷,检测准确率可达99.9%以上,实现7×24小时不间断检测;同时利用关联规则算法自动回溯质量异常数据,快速定位缺陷根因,还能自主寻优找到工艺“黄金参数”,实现加工过程动态调优。2、动态智能排程AI综合数十种约束条件,在秒级内生成最优排产方案,当遇到紧急插单、设备故障等突发情况时,可毫秒级自动重排生产序列,大幅提升资源利用率,避免订单交付延误。3、设备预测性维护基于LSTM等深度学习模型,分析设备振动、温度、电流等实时数据,提前数天预测轴承、刀具等关键部件的失效风险,自动生成维护工单,将传统“事后维修”转变为“事前预防”,最大化设备综合效率。4、生产过程自适应优化AI实时分析切削力、声音等加工信号,动态补偿刀具磨损带来的加工误差,自动调整进给速率、主轴转速,既保证加工精度,又能延长刀具寿命;同时构建能耗模型,在保证产出的前提下实现节能降耗。5、智能物流协同AI根据生产节拍预测物料需求,提前调度AGV完成精准配送,实现JIT上线,消除线边库存积压;多AGV场景下可动态规划路径,提升物流搬运效率30%以上,投料环节还能自动核对物料批次,避免错料问题。6、知识图谱辅助决策构建包含设备故障、工艺优化、质量案例的企业级知识图谱,遇到新问题时AI可像资深专家一样推理,直接给出解决方案建议,降低对老员工经验的依赖。四、AI与MES融合的核心优势(如图) 某机械加工企业落地AI-MES后,产能利用率提升15%,订单交付周期大幅缩短,非计划停机时间减少40%,真正实现了生产模式从“经验驱动”向“数据智能驱动”的根本性变革。从“人盯岗”到“数管产”,万界星空AI+MES正在让机械加工车间的每一分钟产能都不被浪费,用更低的管理成本,换更稳的交付、更高的效益。
2026-07-03 09:08:5358阅读

从数字化到智能化:MES与AI在机器人组装行业的深度融合
机器人组装属于典型的多品种、小批量、高复杂度装配场景,对生产管理的精细化程度要求极高。MES(Manufacturing Execution System,制造执行系统)作为车间层的"数字中枢",与AI技术的深度融合正在重塑这一行业的生产模式。一、MES在机器人组装工厂中的核心作用1、全流程数字化管控机器人组装涉及成百上千个零部件,传统装配方式高度依赖人工调试,效率低、一致性差。MES系统贯穿从物料入厂到最终测试的全流程,实现数字化追溯——每一颗螺丝的扭矩、每个关节模组的标定数据都可追溯。2、万界星空科技机器人组装MES具体功能模块包括:计划排产管理:订单-管理、计划生成与审核、工单生成(支持二维码)、计划状态变更物料需求管理:BOM管理、MRP物料需求计算(覆盖在途、原料库、在制、成品库)SOP与图纸管理:图纸和SOP文件下发播放,与订单、工单、料号信息逻辑关联工单与在制品追溯:工序流转记录、质检情况动态追溯、所在工位/操作人/质检结果实时查询工时绩效管理:操作时长、加工件数、合格/次品数量、班组绩效计算出入库管理:物料、成品、车间中转库的全链路管理3、MES与人形/具身智能机器人的协同随着具身智能机器人进入产线,MES的角色进一步升级为"数字协调系统"。它承担调度员职能:任务编排:决定某个任务由人工操作员、传统机器人还是人形机器人执行事件驱动响应:出现质量偏差时,万界星空MES自动为机器人创建分拣任务;产线停线时,重新分配机器人到物料供应或返工作业实时数据供给:向机器人提供BOM、工艺步骤、公差规则、节拍时间、当前产线状态等流程上下文可追溯性保障:记录处理的是哪个部件、何时何地由什么资源完成、在什么参数下完成以**机器人为例,其佛山*人形机器人产线部署了集ERP、WMS、MES于一体的数智化平-台,中控室实时监控各环节状态,首次引入AI分析发现效率瓶颈,辅助决策优化生产流程。深圳龙*产线同样通过MES数字化管理系统全程记录装配数据,确保质量可追溯、工艺可复现,并逐步形成行业知识库。二、AI在机器人组装行业的七大应用方向1、AI智能排产传统MES仅接收ERP指令并跟踪工单状态。引入AI后,系统综合考虑订单交期、设备实时负载、人员技能匹配度、物料到货预测及历史故障率等多维动态因素,构建智能排产模型。当突发插单、设备停机或物料延迟时,AI可在数秒内生成多个重排方案并推荐最优解,显著提升计划柔性与交付准时率。2、AI视觉质量检测通过部署工业相机与深度学习模型,系统可在装配过程中自动检测漏装、错装、偏移、划痕等缺陷,精度可达0.1毫米级。AI还能实时分析设备采集的工艺参数(如扭矩曲线、电压波形),发现异常趋势立即预警,实现"质量在过程中被造出来"。3、AI视觉引导装配AI+3D视觉引导机器人实现高精度定位装配。智能机器人搭载高精度3D相机,识别精度达到0.1毫米以内,能在同时生产上百种型号产品的柔性产线上,一眼看出产品型号、精准识别螺丝孔位,自行规划操作路线、精准抓取螺丝并完成装配。AI拧螺丝应用更为典型——经过深度学习训练,机器人拧螺丝的成功率从原先的20%左右提升至几乎100%,这道工序此前几乎完全由人工完成。4、AI预测性维护通过持续监测关键设备的振动、电流、温度等信号,AI模型可预测轴承磨损、电机老化等潜在故障,提前72小时发出预警并自动生成维修工单,有效减少非计划停机时间30%以上。5、AI物料风险预测传统MES依赖BOM比对进行事后校验,AI可结合供应链数据、物流信息和库存动态,提前预测物料可用性风险,实现从"事后发现"到"事前预防"的转变。6、AI行为合规监督结合工位摄像头与计算机视觉技术,AI可实时识别操作人员是否按标准流程执行关键动作,实现行为合规性自动监督,降低人为失误风险。 总体而言,MES是机器人组装行业数字化的"底座",AI则是实现智能化升级的"引擎"。两者结合,能够从根本上解决插单频繁、错料漏装、质量不稳定、设备意外停机等核心管理痛点,推动企业向智能制造转型。
2026-07-01 16:29:28123阅读

2026年,为何MES成为制造企业数字化转型的必选项?
一、MES(制造执行系统)是什么?MES 是 Manufacturing Execution System 的缩写,中文称为"制造执行系统"。从技术本质上看,MES 是连接企业计划层(ERP/PLM)与设备控制层(PLC/传感器等)之间的执行层平-台,核心作用是承接 ERP 下达的宏观生产计划,将其转化为车间可执行的作业任务,同时实时采集设备、物料、人员、工艺等全要素数据,实现生产过程的透明化、可控化与智能化优化。简单来说,MES 解决了传统制造中长期存在的四大痛点:计划与执行脱节:ERP 有计划,车间有执行,但两者之间缺少实时闭环数据孤岛:一线数据靠人工填报,延迟且易出错质量追溯难:出现问题需翻查大量纸质或分散文件,效率极低设备效率低:缺少基于数据的停机分析与维护调度二、MES 的核心功能模块生产计划与调度:将订单拆解为车间可执行工单,根据设备负荷、订单优先级等自动生成最优调度方案,支持紧急插单设备管理与维护:从台账管理、运行监控到故障预警、维护追溯,实现从"被动维修"到"预测+预防"的转变质量管控与追溯:贯穿原材料检验、工序检验、成品检验全流程,内置 SPC 统计功能,支持单件级全生命周期追溯物料管理与流转:覆盖入库、领用、消耗等环节,与 WMS 联动确保物料供需匹配生产过程监控与可视化:通过电子看板实时展示生产进度、设备状态、质量指标等核心信息三、为何 MES 对智能制造至关重要?智能制造的"中枢神经"在智能制造体系中,MES 扮演着承上启下的关键角色。它向上对接 ERP、PLM 等管理系统,向下连接自动化设备与传感器,打通 IT(信息技术)与 OT(运营技术)之间的壁垒,是实现"数据驱动决策"的基础设施。没有 MES,智能制造就缺少了连接"大脑"(计划层)与"四肢"(设备层)的"神经系统"。量化价值显著效率提升:生产计划达成率提升 35% 以上,紧急插单调整时间 ≤15 分钟,设备综合效率(OEE)提升 28%质量改善:不良率预警准确率达 92%,质量问题定位耗时从 2 小时缩短至 10 分钟,产品不良率平均下降 40%成本降低:单位产品能耗降低 15%–20%,废品率下降 45%,生产成本核算误差 ≤1%四、2026 年 MES 的发展趋势市场规模持续扩大2025 年下半年至 2026 年第一季度,中国 MES 市场规模达 215 亿元,同比增长 18.7%。其中具备 AI 动态决策能力的智能 MES 渗透率首-次突破 45%。电子信息制造、半导体、新能源汽车三大领域贡献了 68% 的市场增量。技术架构全面升级万界星空新一代 MES平-台 已形成"云边协同 + AI 驱动 + 数据编织"三层架构:边缘采集层:兼容 200 余种工业协议,数据采集延迟 ≤50 毫秒,准确率 99.5%数据融合层:打通 ERP、WMS 等系统双向流转,为 AI 决策提供标准化数据智能决策层:融合行业 AI 大模型与强化学习算法,决策响应时间从数小时压缩至 15 分钟内从"流程记录者"升级为"生产决策智脑"随着 AI 大模型、数字孪生、云边协同等技术深度融入,MES 正从被动的"数据记录工具"进化为主动的"生产决策引擎",能够自动优化排产、预判设备故障、动态调整工艺参数,成为制造企业数字化转型的标配。五、总结MES 已不再是车间级的辅助工具,而是智能制造体系中不可或缺的核心中枢。它通过打通计划与执行的断层、消除数据孤岛、实现全流程透明化管控,为企业实现"降本、提质、增效、柔性生产"提供了坚实的数据基础和执行保障。在 AI 与工业互联网加速融合的今天,部署 MES 已从"可选项"变为制造企业迈向智能制造的"必选项"。
2026-06-30 16:29:1671阅读

MES系统十大核心指标与优化路径
MES系统十大核心指标与优化路径在数字化转型的浪潮中,制造执行系统(MES)已不再仅仅是一个生产信息化的工具,而是驱动企业迈向精益化、智能化制造的“核心引擎”。衡量一套MES系统是否真正落地见效,不能仅停留在功能模块的上线与否,而必须回归到可量化、可追踪的核心业务指标上。数据是检验数字化转型成效的标尺,以下十大关键绩效指标(KPI),MES系统在生产全流程中的赋能价值,更是企业突破传统制造瓶颈、实现降本增效与质量跃升的实战指南。设备综合效率(OEE)这是MES系统中公认的"黄金指标",衡量设备在计划生产时间内真正用于生产合格产品的比例。它由三个因子相乘得出:可用率(设备是否在运行)、性能率(设备是否以最高速度运行)、质量率(生产出的产品是否合格)。世界级制造企业的OEE目标通常设定在85%以上,而一般企业通过MES上线后可提升10到15个百分点。计划达成率衡量实际完成产量与计划产量的吻合程度,计算公式为实际完成量除以计划完成量。这个指标直接反映生产执行的稳定性和可控性。上了MES的企业通常能将计划达成率稳定在90%以上,而未上MES的企业偏差率常在20%到30%。准时交付率(准交率)MES通过实时进度跟踪、交期风险预警和动态排程调整,帮助企业将准交率提升至95%以上。这个指标直接影响客户满意度和复购率。一次合格率(FPY)指产品首次通过检验即合格的比例,不包含返工后合格的产品。它比最终的合格率更能反映生产过程的真实质量水平。MES通过SPC统计过程控制、关键参数实时监控和防错机制,帮助企业将一次合格率提升至98%以上。生产周期时间(Lead Time)从订单下达到产品完工的总耗时。MES通过优化排产、减少等待、消除瓶颈工序,通常能将周期缩短20%到40%。这个指标直接决定了企业对市场需求的响应速度。在制品周转天数(WIP)衡量生产线上的在制品数量与日均产出的比值,反映生产流转的顺畅程度。在制品积压意味着资金占用和潜在的质量风险。MES通过实时追踪在制品状态、拉动式物料配送,通常能将在制品周转天数降低30%到50%。返工率返工数量占总产出的比例,是质量成本的直接体现。返工不仅消耗额外的人力和时间,还可能引入新的质量隐患。MES通过过程防错、实时质量预警和异常快速响应,帮助企业将返工率控制在2%以内。库存周转率年销售成本除以平均库存,衡量库存资金的运转效率。万界星空MES通过与ERP、WMS的深度集成,实现物料需求的精准计算和动态补料,通常能将库存周转率提升至每年10次以上,大幅降低资金占用。物料准确率仓库和线边仓的账面库存与实际库存的一致程度。MES通过条码/RFID扫描、实时出入库记录,将物料准确率提升至99.5%以上,从根本上杜绝错料、漏料、多料等生产异常。成本偏差率实际生产成本与标准成本之间的偏差比例,计算公式为(实际成本减标准成本)除以标准成本。MES通过精确的工时记录、物料消耗追踪和废品统计,帮助企业将成本偏差率控制在5%以内,为精细化成本管理提供数据基础。综上所述,这十大指标构成了一个从设备底层运行到企业财务层的完整闭环评价体系。它们之间并非孤立存在,而是相互联动、彼此支撑:设备综合效率与一次合格率的提升,直接推动了生产周期与在制品周转天数的缩短;而物料准确率与库存周转率的优化,则为成本偏差率奠定了坚实基础。对于制造企业而言,引入MES系统,正是为了将这些分散的数据孤岛串联成驱动决策的智慧链条。当企业能够依托MES系统持续监控并优化这些核心指标时,便真正从“经验驱动”向“数据驱动”转型,从而在激烈的市场竞争中构筑起难以复制的精益制造护城河。
2026-06-25 15:46:20176阅读

漆包线MES-智能称重打包贴标系统,赋能智造升级
万界星空科技是一家深-耕-制造业数字化的企业,专为漆包线、电磁线、电线电缆等行业打造了智能化的MES系统解决方案,深度融合AI、物联网与自动化设备,帮助企业实现从"经验驱动"到"数据驱动"的转型升级。一、行业痛点与解决方案生产过程黑箱:工单执行靠人工记录,进度不透明,异常响应滞后质量追溯困难:批次混用、参数偏差难定位,客户投诉频发称重贴标效率低:人工称重、手写标签易出错,影响发货与合规物流搬运依赖人力:线轴转运频繁,人工叉车效率低且存在安全隐患设备孤岛严重:漆包机、收线机、检验台数据不通,无法协同优化二、万界星空漆包线MES系统核心功能1、全生命周期工单-管理从ERP接单到车间派工、工序报工、完工入库,全程数字化跟踪。支持多规格线轴并行生产,自动匹配工艺路线,杜绝错投料、错工艺。2、全流程工艺参数闭环管控实时采集拉丝张力、退火温度曲线、漆液粘度与流量、固化炉各区温度、收线速度等关键工艺数据,毫秒级监控运行状态。参数超差即时报警(如固化温度波动超±3℃),并可联动设备降速或停机。基于历史大数据,系统还能推荐最优烘-焙温度、走线速度、漆液配比等参数,一键下发至PLC。3、全链路质量追溯针对漆包线连续生产的特性,系统基于收线速度、时间戳和长度计量,将物理产线划分为可管理的逻辑数据段(如每500米为一个追溯单元),为每个收线盘生成唯一二维码。扫码即可查看原料批次、操作员、设备参数、检验记录、环境温湿度等全维度信息。客户反馈"第12盘线在绕制时击穿",工厂可在5秒内调出该盘线对应的铜杆批次、涂漆配方、固化炉温度波动曲线,并定位到具体生产时间段。4、智能成本核算与精准报价系统基于实时BOM、当日大宗商品价格、能耗数据及良品率,自动计算每批次、每订单的真实制造成本,快速生成精细化报价单。5、设备全生命周期管理实时采集设备运行数据,评估设备健康状态,基于运行时长与故障模型预测性生成维护工单,自动计算OEE(设备综合效率),识别性能损失点。三、智能化称重打包贴标系统这是万界星空科技针对漆包线行业打造的一体化自动化产线,无缝对接MES系统,实现"称重—打标—质检判定—入库"全流程无人干预:视觉扫描识别:成品线轴到位后,工业相机自动扫描线轴二维码,识别产品型号与批次高精度自动称重:电子秤自动称重,系统判断是否在公差范围内,并与理论产量比对,识别异常损耗自动标签打印:合格品自动触发工业级标签打印机,生成含重量、批次、生产日期、客户编码、规格、长度、二维码等信息的合规标签自动贴标与数据回传:标签自动粘贴,数据实时回传MES,同步更新库存状态系统还内置防错规则,如1.0mm线径重量异常自动预警,杜绝人为录入错误。四、智能物流集成MES深度集成主流AGV调度系统,实现无人化出入库:MES根据生产计划自动生成搬运任务,推送至AGV调度平-台AGV小车自动将成品线轴从收线区→检验区→称重区→立体库/发货区,全程无需人工干预AGV位置、任务进度、异常报警实时同步至MES看板五、技术优势AI平-台化MES:支持30分钟内响应个性化需求工业级稳定性:7×24小时连续运行,已通过多家万吨级漆包线厂验证全栈交付能力:提供软件+称重系统+数据采集终端一站式解决方案行业Know-How内嵌:预置QZ-2/155、QA-1/180等上千种漆包线规格参数库在新能源、高效电机等下游产业对漆包线制造精度与合规性要求日益严-苛的今天,数字化能力已不再是企业的“锦上添花”,而是决定生存与发展的核心竞争力。万界星空科技凭借对漆包线、电磁线及电线电缆行业的深度洞察,将AI、物联网与自动化设备无缝融合,成功打破了传统制造中的“数据孤岛”与“管理黑箱”。从工艺参数的毫秒级精准管控,到“一米一线”的全链路质量追溯;从智能称重打包贴标的全流程无人化作业,到AGV智能物流的高效协同,万界星空科技不仅为企业带来了降本、增效、提质的直接收益,更助力企业构建起透明、敏-捷、合-规的现代化智能制造体系。
2026-06-22 14:11:1262阅读

2026年五金加工行业MES系统及智能化应用
五金加工行业具有多品种、小批量、工序复杂(冲压、压铸、车铣、抛光等)、设备异构性强等特点,MES(制造执行系统)已成为该行业数字化转型的核心抓手。以下从核心功能、主流方案、技术趋势和实施建议几个维度进行系统介绍。一、五金行业核心痛点生产进度不透明(占比68%):传统车间依赖人工汇报,工单进度滞后且易出错设备管理粗放(62%):冲床、数控车床等设备缺乏实时监控,利用率低质量追溯困难(59%):五金件不良率高,从原材料到成品的全链路追溯难以实现二、万界星空MES五金加工行业功能模块1、生产计划与排程(APS)支持多品种小批量的动态排程,插单响应时间可控制在5分钟以内综合考虑资源利用率、交期约束、人力需求等因素生成最优生产计划2、生产过程管控实时采集冲压、车铣、抛光等全工序数据,实现生产进度可视化交期预警准确率可达95%,杜绝"黑箱式"生产3、质量管理与追溯首检、巡检、终检数字化记录,关联工序、设备、人员、物料信息支持从原材料到成品的全链路追溯,满足IATF16949、ISO等体系审核要求4、设备管理设备状态实时监控、OEE自动统计、预防性维护计划生成设备利用率可提升25%以上,故障响应时间缩短85%5、模具管理(五金行业专用)模具寿命预警、冲压次数统计、换模管理这是通用型MES不具备、但对五金企业至关重要的功能6、仓储物流管理(WMS)物料进出库、转移、质检、报废全过程追踪在制品库存可降低30%,仓储周转率提升5%三、AI融合MES智能化应用1. 智能排产:多智能体协同,重塑柔-性交付能力针对五金行业SKU繁多、插单频繁的痛点,AI-MES系统引入了强化学习与多智能体协同算法。系统能够实时综合考量设备负载、物料齐套率、订单交期及利润权重等数十项动态变量,实现有限产能下的全局最优调度。当面临紧急插单或设备突发故障时,系统可在3至5分钟内自动完成全厂计划重排,将复杂生产决策效率提升40%以上,不仅大幅缩短了订单交付周期,更显著提升了高毛利订单的履约能力。2. 预测性维护:基于LSTM神经网络,变“救火”为“预防”系统突破了传统基于阈值的被动报警模式,利用LSTM神经网络对冲压、压铸等核心设备的振动、温度、电流等时序数据进行深度挖掘。通过构建设备健康度曲线,AI能够精准识别故障前的微弱异常信号,提前48-72小时发出预警,并自动生成预防性维修工单与备件需求。这种从“事后维修”到“事前预防”的转变,有效降低了非计划停机风险,大幅延长了关键设备的使用寿命。3. 质量缺陷识别:AI视觉检测赋能,构建质量闭环在关键质检工位,边缘AI视觉系统直接嵌入MES生产流程,对五金件表面划痕、尺寸偏差及螺纹牙型等微小缺陷进行毫秒级精准识别,漏检率被严格控制在0.03%以下。更为关键的是,AI不仅实现了100%全量在线检测,还能将缺陷数据实时反馈至MES系统,触发自动拦截与剔除机制。同时,系统通过大数据分析缺陷与工艺参数(如炉温、压力)的关联,反向追溯至具体生产环节,将不良品检出与根因分析时间压缩至2小时内,真正实现了质量管控的数字化闭环。综上所述,MES系统与AI技术的深度融合,正推动五金加工行业从传统劳动密集型向技术密集型加速转型。通过解决生产透明化、设备精细化及质量全追溯等核心痛点,企业不仅能显著提升生产效率与资源利用率,更能构建起极具竞争力的柔性制造能力。如果你需要针对特定企业规模或具体工艺场景的更详细方案,可以进一步沟通。
2026-06-22 14:11:0386阅读

一文读懂机械设备组装行业的MES与AI应用
机械设备组装行业以离散制造为主,产品由多个零部件通过装配工序集成而成,通常具有多品种、小批量(或单件定制)、工艺复杂、质量追溯要求高等特点。MES系统和AI技术的结合,正推动该行业从"数字化"迈向"智能化"。一、MES在机械设备组装行业的基本功能MES是生产过程透明化、标准化和可追溯的基础平-台,核心功能包括:工单-管理与生产计划执行:接收ERP下发的生产订单,拆解为车间级工单,管理工单状态(待排产、进行中、已完成、异常暂停等),支持非标/定制化工单的BOM与工艺路线绑定。工艺流程与电子作业指导书(eSOP):将纸质工艺文件转化为结构化电子作业指导书,按工序自动推送装配步骤、图纸、扭矩参数、物料清单到工位终端,支持版本控制。物料齐套与防错管理:基于BOM校验物料齐套性,工序启动前强制扫码验证物料批次/序列号,防止错料、漏料、混料。生产过程追踪与报工:记录每道工序的操作员、时间、设备、参数,支持手动/自动报工,实时更新工单进度并通过可视化看板展示。质量检验与过程控制(SPC):设置关键质量门(Quality Gate),支持首检、巡检、终检流程,记录不合格品信息并触发返工或报废流程。全生命周期追溯:为每台设备生成唯一ID(二维码/RFID),关联外购件批次、自制件序列号、装配记录、测试数据、质检报告。设备与工具管理:监控关键设备(拧紧枪、压装机、测试台)运行状态,管理工具校准周期,采集设备OEE数据。异常管理与Andon报-警:工人一键上报异常,系统自动通知责任人并记录处理过程与时长。二、万界星空MES的典型适用场景机械设备组装MES适用于多个细分行业:通用机械设备(泵、阀、压缩机、风机等):实现单台设备全流程追溯,关键装配参数闭环,应对非标订单变更。工程机械与重型装备(挖掘机、起重机等):RFID自动识别大型部件,总装线工位协同与进度可视化,实现"一机一档"。工业自动化与非标设备(机器人工作站、检测设备等):项目制管理,BOM与工艺路线灵活可配,eSOP引导复杂装配。新能源装备(光伏组件设备、锂电池生产设备等):高洁净度环境下的无纸化作业,关键部件批次绑定。汽车零部件总成(变速箱、转向器等):扭矩/角度拧紧数据自动采集,满足汽车行业"零缺陷"和快速召回要求。电力电气设备(开关柜、变压器、充电桩等):元器件装配防错,出厂测试数据自动记录。医疗器械(CT/MRI外壳、手-术床等):符合FDA 21 CFR Part 11或ISO 13485,电子批记录全程留痕。三、AI在MES基础上的智能化应用1、AI智能排产传统MES仅接收ERP指令并跟踪工单状态。引入AI后,系统综合考虑订单交期、设备实时负载、人员技能匹配度、物料到货预测及历史故障率等多维动态因素,构建智能排产模型。当突发插单、设备停机或物料延迟时,AI可在数秒内生成多个重排方案并推荐最优解,显著提升计划柔性与交付准时率。天津平高智能电气的实践表明,AI+排产可使订单交付周期缩短23%,OEE提升18%,库存周转率提高150%。2、AI视觉质量检测通过部署工业相机与深度学习模型,系统可在装配过程中自动检测漏装、错装、偏移、划痕等缺陷,精度可达0.1毫米级。AI还能实时分析设备采集的工艺参数(如扭矩曲线、电压波形),发现异常趋势立即预警,实现"质量在过程中被造出来"。3、AI预测性维护AI推动设备维护从"定期检修"或"故障后修"转向"预测性维护"。通过持续监测关键设备的振动、电流、温度等信号,AI模型可预测轴承磨损、电机老化等潜在故障,提前72小时发出预警并自动生成维修工单,有效减少非计划停机时间30%以上。4、AI视觉引导装配AI+3D视觉引导机器人可实现高精度定位装配,将工件精准安装至指定位置。例如梅卡曼德的方案标定精度可达0.1mm,识别成功率>99.99%,支持履带板、轮毂、轮胎等复杂工件的装配,无需高精度工装即可适应来料偏差。5、AI物料风险预测传统MES依赖BOM比对进行事后校验,AI可结合供应链数据、物流信息和库存动态,提前预测物料可用性风险。一旦识别出关键部件可能延迟到货,系统自动冻结相关工单启动,实现"预防式"物料管控。6、AI行为合规监督结合工位摄像头与计算机视觉技术,AI可实时识别操作人员是否按标准流程执行关键动作,实现行为合规性自动监督,降低人为失误风险。7、具身智能机器人装配搭载工业大模型的具身智能机器人,集成了高精度3D视觉和智能控制算法,能够在多型号混线生产环境中自主识别产品型号、精准定位螺丝孔位、自适应调整操作路径。 总体而言,MES是机械设备组装行业数字化的"底座",而AI则是在此基础上实现智能化升级的"引擎"。两者结合,能够从根本上解决插单频繁、错料漏装、质量不稳定、设备意外停机等核心管理痛点,推动企业向智能制造转型。你目前在机械设备组装行业,具体是哪类设备?具体需求可以联系我们,可以帮你梳理一份更有针对性的MES+AI落地方案。
2026-06-22 14:10:4590阅读

汽车零部件企业MES系统与智能工厂整体解决方案
一、方案概述当前汽车零部件行业多品种、小批量、高精度、强追溯的生产特点,同时下游整车厂对产品质量、交付周期、生产过程透明化要求持续提升。传统生产模式存在计划脱节、数据孤岛、质量追溯困难、设备运维被动、现场管控粗放等痛点。本方案以MES为核心,融合工业互联网、物联网、人工智能、自动化技术,搭建一体化数字管控平-台,并以此为基础分步完成汽车零部件加工智能工厂建设。方案覆盖冲压、机加、焊接、装配、表面处理等主流零部件加工工艺,打通研发、计划、生产、质量、设备、物流、供应链全链路,实现生产精益化、管控数字化、车间智能化,助力企业降本、提质、增效、合规。二、行业痛点与建设目标(一)核心痛点1. 计划执行脱节:ERP下达生产计划后,车间人工排产效率低,插单、换产频繁,产能负荷无法实时监控,交期难以保障。2. 质量管控薄弱:依赖事后检验,关键工艺参数无实时监控,缺陷溯源困难,无法满足主机厂全生命周期追溯要求。3. 设备管理粗放:机床、机械手、检测设备等运行数据人工统计,设备综合效率(OEE)偏低,故障被动维修,刀具、工装管理混乱。4. 数据孤岛严重:生产、质量、物料、人员数据分散在纸质单据、独立系统中,管理层无法实时掌握车间状态。5. 物流协同低效:物料领用、工序流转、成品入库人工管控,物料齐套率低,线边库存积压严重。(二)整体建设目标1. 短期目标(MES落地):实现车间生产全流程数字化管控,建立一物一码追溯体系,生产进度、质量、设备状态实时可视,打通上层ERP与底层设备数据。2. 中期目标(数字化车间):联动WMS、QMS、AGV、视觉检测等系统与自动化设备,实现工序协同、智能物流、在线质检,全面提升车间精益管理水平。3. 长期目标(智能工厂):构建“云-边-端”一体化架构,融合AI、数字孪生技术,实现生产自主调度、智能预警、预测性维护,打造柔性化、无人化、智能化标杆工厂。三、汽车零部件加工MES系统解决方案(一)万界星空MES核心功能模块1. 基础数据管理模块统一维护物料BOM、工艺路线、工序标准、工位、人员、设备、工装刀具、检验标准等基础数据,对接PLM研发数据,保证全工厂数据口径一致,为所有业务模块提供数据底座。2. 智能生产计划与排程模块对接ERP生产订单,结合设备负荷、工单优先级、物料齐套状态、换产规则,实现自动拆分工单、工序派工。支持紧急插单、工单调整、外协管理,实时展示生产甘特图、产能负荷看板。车间人员通过终端接收任务,杜绝人工纸质派单,提升排产准确率与响应速度。3. 生产过程执行与追溯模块推行一物一码、工单条码管理,原材料投料、工序流转、半成品转运、成品下线全流程扫码报工。实时记录每道工序的操作人员、加工时间、设备编号、工艺参数,形成产品“数字档案”。针对汽车零部件强追溯要求,支持按产品序列号、批次、工单、物料号反向溯源,快速定位原材料、加工工序、质检记录,满足主机厂及行业合规要求。4. 全流程质量管理模块(QMS深度融合)覆盖首检、巡检、工序检、终检**全检验环节,适配零部件尺寸检测、气密性测试、硬度检测、外观缺陷检测等场景:- 关键工序自动采集工艺参数,搭载SPC统计过程控制,对尺寸、扭矩、压力等数据实时分析,参数偏离阈值自动预警,实现由“事后检验”转向“事前预防”;- 对接AI视觉检测设备,完成焊接缺陷、表面划痕、尺寸偏差等在线自动检测;- 不合格品闭环管理,自动标记隔离、发起评审、记录返工/报废原因,形成质量分析报表。5. 设备与工装运维管理模块实时采集机床、机器人、检测设备的运行、待机、故障、停机数据,自动计算OEE、稼动率、故障率等指标。建立设备台账与预防性维护计划,根据运行时长、加工量自动触发保养提醒;针对刀具、夹具,实现寿命监控、自动预警、领用归还管控,减少断刀、工装失效导致的停机损失。设备故障联动安灯系统,一键呼叫维修人员,缩短故障处理时长。6. 物料与车间物流协同模块联动WMS仓库管理系统,实现原料领料、工序投料、半成品流转、成品入库数字化管控。结合AGV智能搬运设备,根据生产节拍自动配送物料,提升物料齐套率,减少线边库存。实时监控物料库存、在制数量,避免缺料停工或物料积压。7. 可视化看板与安灯预警模块搭建车间电子看板、工位看板、中控大屏,直观展示生产进度、产量达成、质量不良率、设备状态、人员出勤等数据。配置安灯系统,工位出现缺料、质量异常、设备故障时,即时声光报警+消息推送,管理人员快速介入处理,缩短异常停留时间。8. 报表与数据分析模块内置多维度标准报表:生产日报、质量分析报表、设备效率报表、工时统计、追溯报表等。支持自定义报表与数据导出,依托数据中台对生产数据深度挖掘,为管理优化、工艺改进、成本核算提供数据支撑。(二)系统集成方案1. 与ERP集成:双向同步订单、物料、库存、成本数据,ERP下达订单至MES,MES回传生产、完工、报废数据至ERP,打通计划与执行。2. 与PLM集成:同步产品BOM、工艺图纸、作业指导书,保证现场工艺与研发标准一致。3. 与WMS/SRM集成:联动仓库出入库、供应商送货、物料协同,打通供应链上下游。4. 与底层设备集成:通过工业网关对接数控车床、冲压设备、机器人、检测仪器,实现数据自动采集、指令双向下发。四、基于MES的汽车零部件智能工厂整体建设第一阶段:数字化车间(基础建设期,3-6个月)核心目标:完成MES全面落地,实现业务数字化、数据透明化。1. 完成现场设备联网改造,实现生产、质量、设备数据,消除纸质单据。2. 完善一物一码追溯体系,满足主机厂追溯审核要求。3. 搭建车间可视化看板与安灯系统,实现异常快速响应。4. 打通现有各信息系统数据链路,消除数据孤岛。阶段成效:生产效率提升10%-15%,质量不良率下降15%以上,设备OEE显著提升,管理流程标准化。第二阶段:智能化车间(升级建设期,6-12个月)核心目标:引入自动化设备与智能技术,实现工序自动化、物流智能化、质检无人化。1. 加工单元自动化:针对机加、冲压、焊接等工序,部署工业机器人、自动化上下料单元,替代人工重复操作,打造无人值守加工工位。2. 智能物流建设:上线AGV、立体仓库(AS/RS),实现物料自动转运、出入库、线边补给,打造厂内智能物流链路。3. AI视觉质检落地:在外观检测、尺寸检测、焊缝检测工位部署AI视觉系统,实现全检自动化,替代人工质检。4. 优化高级排程(APS):基于MES历史数据,引入APS系统,实现全局产能最优排程,应对多品种柔性生产。阶段成效:人工成本降低20%-30%,物流周转效率提升30%,质检效率与一致性大幅提升。第三阶段:全功能智能工厂(标杆建设期,12-24个月)核心目标:融合数字孪生、大数据、AI算法,实现工厂自主决策、预测管控、柔性生产。1. 数字孪生工厂:搭建车间三维虚拟模型,与现场设备、生产状态实时联动,实现虚实同步仿真、远程监控、工艺模拟。2. 预测性维护:基于设备运行大数据与AI算法,分析设备潜在故障,由“被动维修”转为**预测性维护**,大幅降低非计划停机。3. 智能调度与柔性生产:系统根据订单、产能、物料、设备状态自主调整生产任务,支持多品类混线生产,适配个性化订单需求。4. 供应链协同智能化:联动上下游供应商、整车厂,实现需求预测、准时化供货(JIT),构建产业链协同生态。5. 能源智能管控:采集水、电、气能耗数据,优化设备运行模式,实现绿色低碳生产。五、配套硬件与网络建设1. 感知硬件:工业传感器、RFID标签、条码打印机、扫码枪、工业相机、智能仪表。2. 自动化硬件:工业机器人、自动化产线、AGV/AMR、立体仓库、智能工装夹具。3. 网络基础设施:工业以太网、5G工业专网、无线AP,保障现场数据传输稳定、低延迟。4. 安全设施:工业防火墙、数据加密、权限分级管理,防范工业网络安全风险。六、总结汽车零部件加工企业的智能化转型,MES系统是核心枢纽,智能工厂是最终形态。行业生产特性,以MES打通车间全业务数据流,再通过自动化、AI、数字孪生等技术逐层升级,从数字化管控走向全面智能制造。
2026-06-15 13:34:59118阅读

家电智造:家电MES只是开始,加上AI才叫智造
在家电制造业步入存量竞争与消费升级并行的当下,生产端面临着SKU爆-炸-式增长、交付周期压缩、品质一致性要求严-苛的三重压力。传统的MES系统已无法满足对“数据资-产”的深度挖掘需求。本文将系统阐述家用电器行业MES的解决方案架构,并深入探讨AI技术如何从“辅助监-控”走向“工程化决策”,实现真正的降本增效。一、家用电器行业MES解决方案架构万界星空家电MES的核心在于“SN级全生-命周-期追溯”与“工艺参数强管控”,确保每一台下线产品都可查、可控、可追溯。1. 基础数据与工艺管理(MDM)配置化BOM管理:支持多型号、多颜色、多区域版本的配置化BOM(CBOM),适应电商专-供款、线下款的同线生产。工艺参数版本控制:对注塑、总装、测试等关键工序的工艺参数(如温度、压力、扭矩、测试程序版本)进行严格版本管理,确保工程变更(ECN)的精准执行。程序下发管理:与自动化设备对接,实现测试程序、固件程序的自动下发与校验。2. 高级计划排程(APS)多约束排产:基于产线节拍、模具产能、人员技能、齐套性进行精细化排程。换产优化:针对家电行业颜色切换、平-台切换频繁的痛-点,算法自动优化排产顺序,最小化清洗料、换模时间。插单模拟:销售急单插入时,系统秒级评估对原有计划的影响,提供可执行方案。3. 车间执行与追溯(MES Core)SN级全程绑定:关键部件:压缩机、电机、电控板、显示屏的SN码扫描绑定。核心参数:安规测试数据、性能测试数据、老化数据自动关联整机SN。工位防错(Poka-Yoke):拧紧防错:智能拧紧枪数据实时采集,未达扭矩标准禁止放行。附件防错:扫码校验说明书、保修卡、遥控器型号匹配。包装防错:自动称重检测漏放配件,AI视觉核对包装箱标签。4. 质量管理(QMS)一次直通率(FTT)监控:实时统计各工位、各型号的直通率,快速定位瓶颈工序。安规测试集成:自动采集耐压、接地、泄漏电流等安规数据,异常自动锁机。售后反哺制造:建立售后故障代码与生产线测试数据的映射关系,实现质量闭环。5. 设备与模具管理(TPM)模具全生-命周-期:注塑模具的模次计数、寿-命预警、维修履历管理。OEE深度分析:区分待料、故障、换模、调试等不同停机原因,精准提升设备综合效率。6. 系统集成ERP双向集成:工单下载、报工回写、物料扣减。WMS协同:线边仓库存同步,按需拉动配送。PLM对接:BOM与工艺路线的自动同步,消除信息孤岛。二、AI在家电制造中的工程化应用场景1. AI视觉质检(外观与装配完整性)应用场景:外壳检测:冰箱面板、洗衣机箱体、空调外壳的划伤、凹坑、色差、脏污检测。LOGO与铭牌:OCR识别能效标识、铭牌参数,校验型号与SN一致性。装配完整性:检测电源线、进水管、滤网、螺丝是否漏装或错装。技术价值:替代高强度重复人工目检,漏检率大幅降低,检测速度提升3倍以上。2. 预测性维护注塑机螺杆预测:通过分析电流、背压、熔胶温度的时序数据,预测螺杆磨损趋势,避免突发性断料或产品飞边。总装线体健康度:监测输送链电机振动与电流,预测链条松弛或电机故障,防止整线停产。联动机制:AI预测故障后,自动在MES中生成预防性维修工单,并锁定设备状态。3. 工艺参数自适应优化注塑工艺调优:AI分析原料湿度、环境温度、模具温度对产品收缩率、翘曲度的影响,推荐最佳保压时间与冷却时间,减少试模次数。测试参数调优:根据环境温湿度变化,AI动态调整安规测试的判定阈值,减少因环境因素导致的误判。4. 智能动态排产(AI-APS)扰动响应:当产线突发停机或物料延迟时,AI算法在几分钟内重新计算最优排程,平衡各产线负-荷,确保总-装不停线。交期承诺:基于实时产能数据,AI辅助销售部门给出更准确的订单交付承诺(ATP)。5. 物料需求与缺料预-警长周期物料预-警:结合历史销量波动与促销计划,AI预测压缩机、芯片等长交期物料的需求波动,提前触发采购申请。线边仓补货:基于产线实际消耗节拍,AI预测线边仓物料耗尽时间点,自动触发AGV配送任务。6. 能耗优化峰谷平优化:AI分析电价波峰波谷,自动建议高耗能设备(如注塑机、老化房)的运行时段。待机能耗治理:识别非生产时段未关闭的设备,自动推送节能提-醒至责-任人。三、总结对于家电制造企业而言,MES是数字化的“骨-架”,负责数据的规范采集与流程管控;AI则是数字化的“神-经末-梢”,负责感-知异-常与智能决策。家电制造的数字化的终点,不是屏幕上酷-炫的图表,而是实实在在的良率提升、成本下降与交付提速。万界星空科技深耕家电制造业多年,项目合作私信联系我们。
2026-06-15 13:34:5299阅读

机械装备制造企业的“MES+AI”实战指南
机械装备制造企业的“MES+AI”实战指南机械装备制造行业存在“多品种、小批量、微利化”。过去靠堆人、堆设备的粗放模式已走到尽头,老板们现在只关心一件事:如何让现有的设备和工人,产出更多的利润?当传统MES解决了“看得见”的问题后,AI工程化正成为打破车间“黑盒”;本文直击装备制造企业痛点,拆解数字化如何真正变现。一、机械与工业装备制造行业 MES 系统1. 行业生产特点多品种、小批量 / 按订单设计(ETO/ATO)工序复杂:下料 → 机加工 → 热处理 → 焊接 → 装配 → 调试BOM 层级深、变更频繁大量数控设备(CNC/DNC)、检测设备质量追溯要求高(批次 + 单件)2. 万界星空MES 核心功能模块(1)基础数据与工艺管理产品 BOM / 工艺路线 / 工时标准维护版本管理(Engineering Change 同步 ERP)数控程序(CNC 程序)管理(DNC 集成)(2)高级计划与排产(APS 轻量)基于设备能力、模具/工装、人员班次约束插单、急单、齐套性检查关键设备瓶颈分析(3)车间作业执行工单下发、工序派工(扫码 / 终端)开工 / 报工 / 完工确认支持单件、批次、序列号追踪(4)设备管理(TPM)设备状态监控(运行 / 待机 / 故障)设备 OEE 采集(对接 PLC / CNC / IoT)保养计划、点检记录、故障维修(5)质量管理(QMS)IQC / IPQC / FQC 检验标准与记录首件检验、巡检、终检不合格品处理(返工 / 报废 / 评审)质量追溯(物料批次 ↔ 工序 ↔ 设备 ↔ 人员)(6)物料与在制品管理线边仓管理配送拉动(按工位 / 按节拍)在制品(WIP)可视化(7)数据采集(SCADA/IoT)自动采集:CNC 运行状态、主轴负载、温度手动采集:平板 / PDA / 扫码枪与 ERP(SAP/Oracle/用友/金蝶)双向集成(8)报表与可视化工单进度、异常停线、一次合格率OEE、设备利用率、人员绩效电子看板(Andon)二、AI 在机械与工业装备制造行业的应用AI 通常作为 MES / SCADA / PLM / QMS 的增强层,而非完全独立系统。1. 智能质量检测(AI + 机器视觉)表面缺陷检测:铸件/焊接/喷涂裂纹、气孔、划痕尺寸或形位公差辅助判定替代或辅助人工目检,提升一致性2. 预测性维护(PdM)基于振动、温度、电流等时序数据预测轴承 / 主轴 / 液压系统劣化趋势提前生成维修工单 → 减少突发停机与 MES 设备模块联动3. 工艺参数优化 & 良率提升分析 CNC 切削参数(转速/进给/切深)与良品率关系推荐最优工艺窗口热处理 / 焊接参数自适应调整建议4. 智能排产与动态调度(AI-APS)考虑订单优先级、设备状态、模具、人员约束应对急单、缺料、设备故障进行再调度给出多种仿真方案供计划员决策5. 物料需求与缺料预警结合历史消耗 + 订单波动预测物料需求长周期/定制件提前预警降低停线待料风险6. 图纸 / 工艺文档智能处理非结构化图纸/工艺卡关键信息抽取辅助 BOM 比对、差异识别7. 能耗与绿色制造分析识别高耗能设备或异常用能模式优化空转时间、错峰运行建议 MES系统在机械装备制造企业解决了生产过程的“黑箱”问题,实现了从订单到交付的全流程透明化。而AI技术的融入,则让这套系统拥有了“智慧大脑”,将事后分析转变为事前预测与实时优化。单纯上线MES只是第一步,万界星空“MES+AI”的深度融合才是提升核心竞争力的关键——既能通过数据驱动降本增效,又能构建柔性生产能力以应对市场波动。随着数据资产的不断积累,智能化将从单点应用走向全局优化,推动装备制造向真正自主决策的“灯塔工厂”迈进。
2026-06-15 13:33:46157阅读

离散制造AI+MES深度融合:从数字化迈向智能化
一、 方案背景与痛点分析离散型制造(如汽车零配件、航空航天、电子组装、精密机械)普遍面临以下挑战:1. 计划与执行脱节:人工排产难以应对紧急插单、设备故障等动态变化,导致交期延误。2. 质量追溯困难:传统质检依赖人工,漏检率高;一旦出现客诉,追溯链条长且慢。3. 设备效能黑洞:OEE(设备综合效率)数据不透明,非计划停机频发,稼动率低。4. 物料齐套性差:缺料、错料导致生产线频繁待工,库存积压与短缺并存。二、 系统总体架构设计(如图)三、 万界星空离散型MES核心功能模块1. 高级计划与排程(APS):支持多品种、小批量的混线生产排程。管理复杂的工艺路线(Routing),支持工序级的精细调度。2. 车间作业执行:工单-管理:从ERP接收生产订单,下发至具体工位。物料防错:通过条码/RFID扫描,确保“正确的物料”在“正确的时间”到达“正确的工位”。Andon安灯系统:异常呼叫(缺料、品质异常)的快速响应与闭环管理。3. 全流程质量管控(QMS):首检/巡检/终检:电子化SOP指导作业,录入检验数据。SPC统计分析:对关键尺寸、性能参数进行实时监控与趋势分析。4. 设备与工装管理(EAM):设备状态(运行、待机、故障)实时监控。工装夹具的生命周期管理(校验、维保提醒)。5. 全流程追溯:建立“人、机、料、法、环、测”的正反向追溯链条。支持一键查询某批次产品的所有生产履历。四、 AI 深度应用场景拓展(智能升级)在MES数据底座之上,引入AI技术,将传统的“记录系统”升级为“决策系统”。1. 智能排程与调度(AI APS)痛点:传统APS规则死板,无法实时响应变化。AI解法:引入强化学习算法。动态排产:综合考虑订单优先级、模具切换成本、物料齐套率、人员技能,秒级生成最优生产计划。实时纠偏:当发生急单插入或设备宕机时,系统自动重排,并评估对总装线的影响,给出调整建议。2. 预测性质量管理(PQM)痛点:质检滞后,往往是废品产生后才被发现。AI解法:结合SPC(统计过程控制)与机器学习。质量预警:实时监控加工中心的温度、振动、电流等关键参数,系统提前报警,防止批量不良。根因分析(RCA):自动关联原材料批次、操作员、设备、环境温湿度,快速定位缺陷根源。3. 预测性维护(PdM)痛点:按计划保养浪费资源,事后维修耽误生产。AI解法:基于时序数据分析(Time Series Analysis)。分析主轴电流、震动频率等数据,预测刀具寿命和关键部件(如轴承)的剩余使用寿命(RUL)。4. 物料精准追溯与防错痛点:人工扫码效率低,错装漏装难发现。AI解法:计算机视觉(CV)+ RFID。智能领料:AGV根据MES指令自动配送物料至工位。装配防错:通过工业相机识别零件型号和安装位置,AI实时比对图纸标准,防止螺丝漏打、零件装反。5. AI辅助工艺优化痛点:工艺参数依赖老师傅经验,新人上手慢,产品换型调机时间长。AI解法:深度学习与推荐算法。参数寻优:AI分析历史海量生产数据,找出导致良率最高的参数组合(如注塑温度、压力、时间),自动推荐给操作员。6. 智能安灯与异常管理痛点:产线报警后,班组长需要花费大量时间排查原因,响应不及时。AI解法:自然语言处理(NLP)+知识图谱。语音报工与呼叫:操作员通过手持终端语音上报异常(如“CNC报警主轴过载”),NLP自动解析并生成工单。故障知识库:系统自动匹配历史相似故障的解决方案,推送给维修人员,减少平均修复时间。五、 结语离散型制造的智能化转型并非简单的软件堆砌,而是管理模式的深度变革。万界星空科技提出的“AI+MES”解决方案,通过夯实MES的数据底座,并以AI算法为智慧引擎,实现了从“被动记录”到“主动决策”的质变。帮助企业构建透明、高效、柔性的生产体系。随着数据的持续积累与算法迭代,AI将不再是独立的工具,而是融入生产血脉的智能基因,助力企业在降本增效的激烈竞争中,真正实现由“制造”向“智造”的跨越。
2026-06-10 14:46:3696阅读

告别“救火式”管理:搭建一套能真正落地的生产管理闭环系统
在2026年的今天,制造业的竞争已经进入了“毫-米-级”的精-度较量。许多生产管理者在车间待久了,都会产生一种深深的疲惫感:每天都在“救-火”,做了这么多年管理,问题却总在重复发生——今天管设备停机,明天理质量异常,后天又要追订单延期。这种被动的局面,差距往往不在谁更努力,而在于有没有一套能把生产管理看透的分析框架。万界星空生产管理MES系统,不是头-痛医-头,而是要系统性地理清人、机、料、法、环、信、测这七个核心要素。一、管人与管机:让执行有标准,让运行可预期再好的设备,也要人去操作;再好的制度,也要人去执行。很多企业对人的管理还停留在“安排工作”阶段,培训靠师傅带,标准靠经验传,结果就是一个人的习惯变成了整个班组的水平。真正要做好的“管人”,是把人管成一套机制:岗位职责必须明确到具体动作,如开机前检查油位、每小时记录参数;操作要有SOP(标准作业程序)可依,关键岗位必须考核。当人被体系化管理之后,低级错误自然就少了。 同样,设备问题不能仅靠“坏了就修”。现实是设备反复坏、停机时间说不清,这说明你只是在处理故障,而非管理设备。设备台账必须实时化,点检必须留痕,停机必须记录时间、原因与责任。只有将这些数据沉淀下来,才能分析出哪台设备最容易出问题、哪种故障最常见,从而将被动维修转化为主动预防。 二、管料与管法:让流转透明,让流程跑通生产卡不卡,很大程度上看料。现场老是等料、库存盘点全是问题,本质是物料在流,但信息没有跟上。一批料从入库到上线,只要有一个环节没记录,库存就开始失真。所有流转必须有清晰记录,计划与物料必须联动。物料不是“有没有”的问题,而是“看不看得见”的问题。 此外,制度很多但现场还是乱,原因在于“写的是一套,做的是一套”。真正有用的流程,标准只有一个:能不能在现场执行下去。流程要落到动作上,每一步都要能被验证,关键流程要通过系统固化,而不是依赖口头和记忆。流程一旦跑顺了,制度的混乱自然会消失。 三、管环与管信:让现场有序,让数据流动很多人把现场管理等同于表面的干净,但真正影响效率的是现场信息是否可视。好的现场管理需要做到关键状态看得见、标识清晰、减少人为判断成本,让人不需要思考太多就能做对事情。 同时,想看一个完整数据还要拼半天,说明数据没有流动起来。停机数据只记录不分析意义不大,报工数据填了表没和计划结合也很难用。数据来源必须统一,关键数据要实时采集并自动汇总。 四、管测与底层逻辑协同:构建真正的闭环检验做了问题反复,说明我们在记录结果,却没有控制过程。“测”必须放在过程里,检验数据要结构化记录,异常必须闭环(有分析、改进、验证),把质量前移到生产过程中去控制。 把这七件事变成一套能运转的系统,才能真正拉开差距。表面看是一个点出问题,实际上是多个环节同时失控。有效的生产管理,是让这七个要素在同一套体系里协同运转。你需要做到每个动作有记录、每个数据能汇总、每个问题能追溯。 总结一下,我们到底该管什么、理什么?人:是否在合适的位置上做对的事。机:是否稳定运行、产能可预期。料:是否按节奏流动、不断供不积压。法:是否被持续执行,而不是停留在纸面。环:是否让现场有序、减少判断成本。信:是否让数据及时流动、支撑决策。测:是否让结果可验证、问题可改进。 只有当它们被连接在一起时,生产才真正进入可控状态。能不能让各要素始终在同一套体系中协同运行,持续产生稳定结果,才是生产管理MES系统最终要理清的核心。
2026-06-09 14:01:1290阅读

五步打造“定岗-考勤-技能-绩效-责任”数字闭环
车间人效破局指南:五步打造“定岗-考勤-技能-绩效-责任”数字闭环在2026年的智能制造图景中,许多制造企业的车间大屏上或许都显示着“人员满勤、工位饱和”的假象,但产线平衡率与人均产值却始终在低位徘徊。当前车间人员管理最大的痛点,不在于缺乏考勤机或花名册,而在于将静态的人员登记误判为动态的人员管理。员工调岗靠口头传达、技能水平靠主观印象、工时核算靠月底Excel“拉通”、绩效分配靠人情平衡。真正的车间人效提升,不依赖于复杂的制度堆砌,而在于构建一套“定岗、考勤、技能、绩效、责任”五位一体的数字化治理闭环。以下,我们将这套逻辑拆解为五个核心维度,直击现场管理的深层病-灶。一、根源之治:从“人岗错配”到“精准定岗”固化岗位基准:依据工艺路线与工时测定,建立标准岗位库。杜绝随意拉人顶岗的“救火式”调配,确保每个工位的操作者都具备相应的资质与经验。实施能力分层:将员工技能划分为不同等级(如:新手、熟练、骨干、多能工),核心工序必须由高技能等级人员承担。通过系统强制校验,未达标者无法在关键工序报工,从源头规避质量风险。建立弹性补位机制:在标准岗位之外,识别并培养“多技能工”作为弹性资源池。当产线出现突发缺勤或订单波动时,系统能自动匹配具备相应技能的机动人员,确保产线流速不因人力波动而停滞。二、效率之锚:从“打卡计时”到“有效工时”线边实时交互:利用移动端或工位终端,实现员工的“上线/下线”与“开工/暂停”实时报工。系统自动剔除非生产时间(如会议、待料、设备调试),精准统计每位员工的有效作业工时。工单级工时绑定:将考勤数据直接关联至具体工单与工序。这不仅解决了计件工资核算的依据问题,更能通过对比“标准工时”与“实际工时”,量化员工的操作效率,识别出“磨洋工”的隐性浪费。异常自动预警:设定工时异常阈值(如单工序耗时过长、频繁离岗),系统自动触发预警推送至班组长,实现从“事后追责”向“事中管控”的转变。三、基因之筑:从“经验传承”到“技能资产化”构建全员技能画像:为每位员工建立数字化技能档案,详细记录其掌握的工序范围、熟练度评级、特种作业证书及培训履历。让班组长清楚知道“谁会做什么、谁的短板在哪”。推行靶向培训:基于产线升级需求与员工技能缺口,制定个性化的培训计划。培训考核通过后,系统自动更新员工技能等级,确保培训投入能直接转化为产线的人力资源储备。强制持证上岗:将技能等级作为系统报工的前置条件。对于高精度或高危工序,系统自动拦截未授权人员的操作请求,强制要求必须由具备资质的人员进行复核或操作,保障生产安全与质量稳定性。四、激励之核:从“主观考评”到“数据量化”多维绩效量化:打破单一计件制,引入良品率、工时效率、设备维护、5S执行等多维度考核指标。系统自动抓取数据,生成每位员工的“绩效仪表盘”,让优秀者脱颖而出。即时反馈与公示:利用车间看板或手机端,实现绩效数据的日清日结。员工每天下班即可查看当日的产量、质量与收入预估,这种即时的正向反馈是激发内驱力的最佳手段。薪酬自动穿透:打通绩效数据与薪资系统。计件工资、绩效奖金、加班费自动由系统计算生成,减少人工核算的误差与扯皮,确保激励政策的刚性落地。五、闭环之要:从“模糊追责”到“责任穿透”全流程实名制:从物料领用、首件检验到过程巡检、成品入库,每一个操作节点都强制绑定操作者ID。一旦出现质量异常,系统可瞬间追溯至具体工位与责任人。异常闭环管理:当出现设备故障、质量事故或工艺偏差时,系统自动生成异常单并指派给责任人,限时进行整改与反馈。未闭环的异常禁止流转至下道工序,倒逼责任落实。管理复盘沉淀:将每一次异常处理的过程、原因分析与整改措施沉淀为知识库。这些数据不仅用于当次的绩效扣分,更用于后续的工艺优化与培训教材更新,形成管理的PDCA循环。六、结语:工具是管理思想的载体在2026年的今天,数字化转型不应只是给车间装上几块大屏或几台扫码枪。车间人员管理的本质,是通过数据的流动消除管理的内耗。只有当人员的技能、工时、绩效、责任全部在系统中形成闭环,车间管理才能真正从“人治”的不确定性,走向“数治”的高效与可控。万界星空MES平-台数字化解决方案,旨在帮助企业将复杂的管理逻辑转化为轻量化的系统应用。
2026-06-09 14:01:01177阅读

设备全生命周期管理,核心不在技术多炫,而在数据实时打通
设备全生命周期管理,核心不在技术多炫,而在数据实时打通 2026年的上海,智能制造的浪潮已经席卷每一个角落。在这个节点,我深入走访了数十家工厂后发现,许多企业花重金打造的“设备全生命周期管理系统”,实际上却沦为了一种摆设。究其原因,并非技术水平不足,而在于最核心的设备状态信息,始终未能实现真正的打通。 许多企业在规划设备状态可视化、全生命周期管理时,雄心勃勃。然而,现场实际执行的依旧是老一套:新设备采购入库,台账上随意记上一笔便再无下文;设备突发故障,维修人员需临时翻找纸质资料,效率低下;设备报废处理,台账却迟迟未注销,导致账实不符。这种状态下的管理,不过是给混乱贴上了一个数字化的标签。 真正的设备全生命周期管理,并非复杂的算法堆砌,而是将设备的“生老病死”串联起来,形成一个能真实运转的闭环。从采购入库、调拨分配,到日常维保、故障报修,再到最终的报废折旧,每一个环节都应留存清晰的记录。终极目的非常明确,不是为了搞一个虚假的设备状态可视化大屏,而是让现场每一台设备的状态、履历、成本都能清晰可见,为决策提供坚实的数据支撑。设备全生命周期管理卡点:数据孤岛 很多工厂其实每天都在产生海量的设备数据,但这些数据如同散落的珍珠,散落在不同的业务链条里,未能串联成链。采购部门有详细的台账记录,生产车间有繁忙的使用记录,维修部门有琐碎的工单记录。看起来,每个环节都在尽职尽责地管理。 但只要你去车间实际走一圈,就会发现这几个环节的数据是完全断层的。设备入库登记后,一旦分发到具体的产线或班组,其后续的流转轨迹便如同石沉大海,杳无音信。维保和维修工作虽然每天都在进行,但一台设备究竟累计花费了多少维护成本,却无人能算得清。挂在墙上的设备状态可视化看板,其背后的数据往往需要依靠人工每周甚至每月汇总上传,严重滞后于实际生产,失去了实时监控的意义。 结果便演变成一个极为常见的状态:企业掌握的设备状态永远是过去的,甚至是不准的。这也是为什么许多管理者总觉得设备家底不清。并非因为现场人员不记录,而是业务流程停留在单点记账,没有形成贯穿设备一生的时间轴,数据无法实时流转与共享。 1、搭建前,先理清四件事 第一,设备卡片落实“一机一档”设备卡片到底要承载多少信息?必须落实到“一机一档”。不是笼统的一批机床,而是具体到唯一的设备编码、资产原值、供应商信息、所在位置、当前责任人。生命周期里的所有动作,都要挂载到这张唯一的卡片上,形成完整的电子档案。 第二,设备状态由业务动作触发设备状态的变更靠什么驱动?不能依赖人工事后的手动修改,必须由实际的业务动作直接触发。无论是领用、调拨、停机维修,还是最终的报废,只要对应的业务流程流转完成,系统里的设备状态就应自动更新为“运行”、“闲置”、“维修中”或“已报废”,确保状态的实时性与准确性。 第三,成本归集要关联设备档案设备的一生不仅仅是物理状态的改变,更伴随着价值的损耗与成本的累积。采购成本是起点,后续每一次的备件更换、委外维修费用,都必须强制关联到对应的设备档案上。只有这样,才能清晰地核算出单台设备的全生命周期成本。 第四,可视化核心只看三类数据设备状态可视化看什么?不搞花哨无用的图表。核心只关注三类关键数据:当前各车间设备的在线状态比例、高频故障设备的排名、以及即将达到报废年限或强制检测日期的设备预警。这三类数据,直接服务于生产决策与资产管理。2、四步搭建核心闭环 第1步:建立全局唯一的动态设备台账我首先搭建了最核心的资产库表卡。这张表与传统的静态台账不同,它是动态的、实时的。其字段包含:设备编号、设备分类、规格型号、当前状态、所属部门、折旧年限、预计报废日期等。最关键的是,这张表是所有下游业务的唯一数据源。先把过去散落在各处的记录,整合成一个结构化的数据中心。没有这个唯一可信的数据源,设备全生命周期管理就是一句空话。第2步:把流转动作做成标准表单设备在使用寿命内会发生各种转移与变更。我配置了入库登记表、领用交接表、车间调拨表和报废申请表。现场主管在手机上选择设备编码,提交调拨单,主管审批通过后,系统后台通过数据联动,自动将基础台账里的“当前部门”和“责任人”更新为新的信息。整个过程无需管理员手动去修改台账,物理位置的变更与系统记录实现了同步。第3步:打通运行与维保记录这里接上了日常闭环的思路,将巡检、保养和维修的记录表直接挂接给基础设备台账。无论是一线员工报修,还是机修工领用备件,工单上都必须强制关联设备编号。只要工单完成,这次维修花费的工时费和备件费,就会自动汇总到该设备的履历明细里。这才是真正的业务贯通,让成本归集变得轻而易举。第4-up:提取关键指标,构建一键可视化面板业务单据流转起来以后,后面的可视化面板我聚焦于几个非常明确的维度。我在仪表盘中调取了台账和维保表的实时数据,设置了状态分布饼图,一眼就能看出全厂多少台设备在运行、多少台处于故障停机;设置了维修费用排行榜,抓取本月维修成本最高的Top10设备,精准定位“病号”;还设置了预警列表,筛选出当前日期距离预计报废日小于三十天的设备清单,防患于未然。你会发现,这里面很多数据以前不是没人知道,而是知道了也未能有效汇总展现。这些图表是实时联动的,现场只要有一张维修单提交,大屏上的数据立刻随之变化。到这一步,系统就在帮你把资产管理从被动响应拉向主动预防。3、关键在于状态自动联动业务动作直接决定设备状态以前现场查询设备状态要到处问人,效率低下。现在,维修工接单并点击“开始处理”,设备状态自动锁定为“维修中”;验收完成后,状态自动恢复为“运行”。整个过程不需要专门找人去汇报,设备状态一键可视化是业务流转的自然结果,而非额外的人工操作。 履历档案自动生成很多系统做履历,只做到定期的人工登记,而人工登记极易遗漏。现在,点开任何一台设备的电子档案,下面自动带出它经历过的所有调拨记录、维修工单、保养记录。做了什么操作,系统就留下什么记录,形成一份完整、不可篡改的“病历本”。 隐性成本显性化当你把备件库和设备台账打通,哪台机器是“吃备件大户”,哪种型号的设备维护成本远超其原值,系统里一目了然。这就给后续的设备选型采购、技术改造以及报废决策提供了坚实的数据支撑,让每一分投入都花在刀刃上。 4、从核心骨架开始,拒绝贪大求全 这类系统最怕一开始就想做“大而全”。一上来就要对接各种PLC采集实时数据,要搞三维数字孪生,要全面实现预测性维护。这些方向都没错,但对于大多数工厂来说,第一步真没必要上这么重的配置,那不仅成本高昂,而且落地难度极大。 你先做最小版本(MVP)就够了。先把“一机一档”的静态台账建起来,确保数据源的唯一性。再把日常流转和维保维修的动态表单配置好,确保业务流程的顺畅。最关键的是,把业务单据和台账关联起来,实现状态和履历的自动更新。 做到这里,系统就已经不是静态的记录,而是真正开始动态运转了。后面你再慢慢往里加东西,比如深挖工艺参数、对接财务核算、引入AI预测性维护,这些都来得及。但前提一定是,前面那条最基本的业务链路已经跑顺了,形成了坚实的数据基础。 这套系统(万界星空科技设备管理系统)能快速跑起来,并非因为底层逻辑很简单,而是因为抓住了问题的本质。很多工厂最需要的,本来就不是一套特别重、特别复杂的平-台。企业真正需要的是打通壁垒,让设备的去向不再成迷,让维修的成本有迹可循,让管理层随时能看到真实的资产状态。当底层的业务动作实现顺畅流转,设备状态的一键可视化,不过是水到渠成的自然结果。
2026-06-08 16:59:5669阅读
设备全生命周期管理,核心不在技术多炫,而在数据实时打通
设备全生命周期管理,核心不在技术多炫,而在数据实时打通 2026年的上海,智能制造的浪潮已经席卷每一个角落。在这个节点,我深入走访了数十家工厂后发现,许多企业花重金打造的“设备全生命周期管理系统”,实际上却沦为了一种摆设。究其原因,并非技术水平不足,而在于最核心的设备状态信息,始终未能实现真正的打通。 许多企业在规划设备状态可视化、全生命周期管理时,雄心勃勃。然而,现场实际执行的依旧是老一套:新设备采购入库,台账上随意记上一笔便再无下文;设备突发故障,维修人员需临时翻找纸质资料,效率低下;设备报废处理,台账却迟迟未注销,导致账实不符。这种状态下的管理,不过是给混乱贴上了一个数字化的标签。 真正的设备全生命周期管理,并非复杂的算法堆砌,而是将设备的“生老病死”串联起来,形成一个能真实运转的闭环。从采购入库、调拨分配,到日常维保、故障报修,再到最终的报废折旧,每一个环节都应留存清晰的记录。终极目的非常明确,不是为了搞一个虚假的设备状态可视化大屏,而是让现场每一台设备的状态、履历、成本都能清晰可见,为决策提供坚实的数据支撑。设备全生命周期管理卡点:数据孤岛 很多工厂其实每天都在产生海量的设备数据,但这些数据如同散落的珍珠,散落在不同的业务链条里,未能串联成链。采购部门有详细的台账记录,生产车间有繁忙的使用记录,维修部门有琐碎的工单记录。看起来,每个环节都在尽职尽责地管理。 但只要你去车间实际走一圈,就会发现这几个环节的数据是完全断层的。设备入库登记后,一旦分发到具体的产线或班组,其后续的流转轨迹便如同石沉大海,杳无音信。维保和维修工作虽然每天都在进行,但一台设备究竟累计花费了多少维护成本,却无人能算得清。挂在墙上的设备状态可视化看板,其背后的数据往往需要依靠人工每周甚至每月汇总上传,严重滞后于实际生产,失去了实时监控的意义。 结果便演变成一个极为常见的状态:企业掌握的设备状态永远是过去的,甚至是不准的。这也是为什么许多管理者总觉得设备家底不清。并非因为现场人员不记录,而是业务流程停留在单点记账,没有形成贯穿设备一生的时间轴,数据无法实时流转与共享。 1、搭建前,先理清四件事 第一,设备卡片落实“一机一档”设备卡片到底要承载多少信息?必须落实到“一机一档”。不是笼统的一批机床,而是具体到唯一的设备编码、资产原值、供应商信息、所在位置、当前责任人。生命周期里的所有动作,都要挂载到这张唯一的卡片上,形成完整的电子档案。 第二,设备状态由业务动作触发设备状态的变更靠什么驱动?不能依赖人工事后的手动修改,必须由实际的业务动作直接触发。无论是领用、调拨、停机维修,还是最终的报废,只要对应的业务流程流转完成,系统里的设备状态就应自动更新为“运行”、“闲置”、“维修中”或“已报废”,确保状态的实时性与准确性。 第三,成本归集要关联设备档案设备的一生不仅仅是物理状态的改变,更伴随着价值的损耗与成本的累积。采购成本是起点,后续每一次的备件更换、委外维修费用,都必须强制关联到对应的设备档案上。只有这样,才能清晰地核算出单台设备的全生命周期成本。 第四,可视化核心只看三类数据设备状态可视化看什么?不搞花哨无用的图表。核心只关注三类关键数据:当前各车间设备的在线状态比例、高频故障设备的排名、以及即将达到报废年限或强制检测日期的设备预警。这三类数据,直接服务于生产决策与资产管理。2、四步搭建核心闭环 第1步:建立全局唯一的动态设备台账我首先搭建了最核心的资产库表卡。这张表与传统的静态台账不同,它是动态的、实时的。其字段包含:设备编号、设备分类、规格型号、当前状态、所属部门、折旧年限、预计报废日期等。最关键的是,这张表是所有下游业务的唯一数据源。先把过去散落在各处的记录,整合成一个结构化的数据中心。没有这个唯一可信的数据源,设备全生命周期管理就是一句空话。第2步:把流转动作做成标准表单设备在使用寿命内会发生各种转移与变更。我配置了入库登记表、领用交接表、车间调拨表和报废申请表。现场主管在手机上选择设备编码,提交调拨单,主管审批通过后,系统后台通过数据联动,自动将基础台账里的“当前部门”和“责任人”更新为新的信息。整个过程无需管理员手动去修改台账,物理位置的变更与系统记录实现了同步。第3步:打通运行与维保记录这里接上了日常闭环的思路,将巡检、保养和维修的记录表直接挂接给基础设备台账。无论是一线员工报修,还是机修工领用备件,工单上都必须强制关联设备编号。只要工单完成,这次维修花费的工时费和备件费,就会自动汇总到该设备的履历明细里。这才是真正的业务贯通,让成本归集变得轻而易举。第4-up:提取关键指标,构建一键可视化面板业务单据流转起来以后,后面的可视化面板我聚焦于几个非常明确的维度。我在仪表盘中调取了台账和维保表的实时数据,设置了状态分布饼图,一眼就能看出全厂多少台设备在运行、多少台处于故障停机;设置了维修费用排行榜,抓取本月维修成本最高的Top10设备,精准定位“病号”;还设置了预警列表,筛选出当前日期距离预计报废日小于三十天的设备清单,防患于未然。你会发现,这里面很多数据以前不是没人知道,而是知道了也未能有效汇总展现。这些图表是实时联动的,现场只要有一张维修单提交,大屏上的数据立刻随之变化。到这一步,系统就在帮你把资产管理从被动响应拉向主动预防。3、关键在于状态自动联动业务动作直接决定设备状态以前现场查询设备状态要到处问人,效率低下。现在,维修工接单并点击“开始处理”,设备状态自动锁定为“维修中”;验收完成后,状态自动恢复为“运行”。整个过程不需要专门找人去汇报,设备状态一键可视化是业务流转的自然结果,而非额外的人工操作。 履历档案自动生成很多系统做履历,只做到定期的人工登记,而人工登记极易遗漏。现在,点开任何一台设备的电子档案,下面自动带出它经历过的所有调拨记录、维修工单、保养记录。做了什么操作,系统就留下什么记录,形成一份完整、不可篡改的“病历本”。 隐性成本显性化当你把备件库和设备台账打通,哪台机器是“吃备件大户”,哪种型号的设备维护成本远超其原值,系统里一目了然。这就给后续的设备选型采购、技术改造以及报废决策提供了坚实的数据支撑,让每一分投入都花在刀刃上。 4、从核心骨架开始,拒绝贪大求全 这类系统最怕一开始就想做“大而全”。一上来就要对接各种PLC采集实时数据,要搞三维数字孪生,要全面实现预测性维护。这些方向都没错,但对于大多数工厂来说,第一步真没必要上这么重的配置,那不仅成本高昂,而且落地难度极大。 你先做最小版本(MVP)就够了。先把“一机一档”的静态台账建起来,确保数据源的唯一性。再把日常流转和维保维修的动态表单配置好,确保业务流程的顺畅。最关键的是,把业务单据和台账关联起来,实现状态和履历的自动更新。 做到这里,系统就已经不是静态的记录,而是真正开始动态运转了。后面你再慢慢往里加东西,比如深挖工艺参数、对接财务核算、引入AI预测性维护,这些都来得及。但前提一定是,前面那条最基本的业务链路已经跑顺了,形成了坚实的数据基础。 这套系统(万界星空科技设备管理系统)能快速跑起来,并非因为底层逻辑很简单,而是因为抓住了问题的本质。很多工厂最需要的,本来就不是一套特别重、特别复杂的平-台。企业真正需要的是打通壁垒,让设备的去向不再成迷,让维修的成本有迹可循,让管理层随时能看到真实的资产状态。当底层的业务动作实现顺畅流转,设备状态的一键可视化,不过是水到渠成的自然结果。
2026-06-08 16:59:4574阅读

AI在MES生产调度、质检与维护中的具体应用
在工业4.0迈向深-水区与“中国制造2025”收官之年的今天,制造执行系统(MES)正经历着一场从“记录型软件”向“认-知型引擎”的颠覆性变革。过去十年,我们致力于工厂的“数字化”,将纸质单据变为电子流,把人工统计转为自动报表。然而,许多企业却陷入了普遍的“数字化陷-阱”:车间数据堆积如山,关键决策却依然只能依赖人的经验。传统的MES本质上是一个流程固化器,它擅长记录“发生了什么”,但在面对急单插单、设备突发故障等非标场景时,往往显得僵-化无力。制造执行系统(MES)作为连接计划层与控制层的核心,正通过人工智能(AI)技术实现从“执行”到“决策”的跃迁。AI的深度融入,使MES不再仅是数据的记录者,更成为生产的智能中枢。以下从四大核心场景,解析AI在MES中的具体落地应用。一、智能生产调度:从“静态排程”到“动态博-弈”传统排程依赖人工经验,在多订单、多约束条件下难以实现全局最优。AI通过强化学习与运筹优化算法,赋予MES“动态博弈”的调度能力。实时数据驱动的动态重排MES集成AI引擎后,可实时抓取设备状态、在制品进度、物料齐套率等数据。当出现插单、设备故障或物料延迟等扰动时,AI模型能在秒级内模拟上千种排程方案,自动筛选出综合成本最低、交付周期最短的最优解。例如,在某汽车零部件工厂,AI-MES系统通过动态重排,将紧急订单的响应时间从原来的4小时缩短至15分钟,且能自-动平衡各产线负-荷,避免局部过载。多目标约束下的帕-累-托优化实际生产中,交期、成本、能耗、换模次数等目标往往相互冲突。AI算法(如遗-传算法、粒-子群算法)可构建多目标优化模型,在海量可行解中寻找“帕-累-托前沿”,为管理者提供一组均衡方案供决策。例如,在半导体制造中,AI-MES能根据晶圆的优先级、光刻机的可用性及化学试剂的剩余寿-命,自动计算出兼顾良率与效率的加工顺序,使设备综合效率(OEE)提升12%以上。二、质量预测与缺陷检测:从“事后检验”到“过程免-疫”基于深度学习的实时质量传统质检依赖终检与抽检,难以拦截过程中的质量风险。AI通过挖掘“人机料法环”全要素关联,实现质量的“过程免-疫”。预测AI模型通过分析历史生产数据,建立工艺参数与质量指标的非线性映-射关系。在生产过程中,MES实时采集温度、压力、转速等关键参数,输入模型后即可预测当前批次的潜在缺-陷风险。例如,在注塑成型中,AI-MES通过监测模具温度与熔体压力的微-小波动,提前10分钟预-警“缩-水”或“飞-边”缺陷,使不良品率降低20%。机器视觉驱动的缺-陷检测在MES中集成工业相机与AI视觉算法,可实现全检替代抽检。卷-积-神-经网络(CNN)能识别表面缺陷(如划痕、色差、异物),且不受人为疲-劳影响。例如,在锂电池极片检测中,AI-MES通过高倍率显微成像,自动识别极片表面的金属颗粒污染物,并实时触发剔-除机制,将安全隐-患拦截在生产线上游。三、设备健-康管理:从“预防性维护”到“预测性干预”传统维护依赖定期保养或事后维修,存在“过度维护”或“维护滞后”问题。AI通过设备全生命周期数据分析,实现精准的“预测性干预”。基于时序数据的故障早期预警AI模型通过分析设备振动、电流、温度等时序数据,捕捉故障前的微弱征兆。例如,在数控机床主轴监测中,AI-MES通过提取振动信号的频-谱特征,能在轴承出现点蚀的初期即发出预警,比传统振动-阈值报-警提前72小时,避免设备“带-病-运行”导致的批量废品。剩余使用寿-命(RUL)精准预测AI通过融合设备运行工况、维护历史与环境数据,构建退化模型,精准预测关键部件的剩余使用寿-命。MES根据预测结果,自动生成“按需维护”工单。例如,在化工反应釜的机械密封管理中,AI-MES根据介质腐-蚀性、温度循环次数等参数,预测密封圈的剩余寿-命误差小于5%,使备件库存成本降低30%,同时杜-绝非计划停机。四、工艺参数优化:从“经验设定”到“数字孪生寻优”传统工艺参数设定依赖工程师经验,难以适应多变的生产条件。AI通过数字孪生与强化学习,在虚-拟空间中完成参数寻优。数字孪生驱动的工艺仿真MES构建产线的数字孪生模型,AI在虚-拟环境中模拟不同工艺参数组合下的生产结果。例如,在焊接工艺中,AI-MES通过模拟不同电流、电压、速度下的焊缝成形质量,自动筛选出变形最小、强度最高的参数组合,使新产品的工艺调试周期从2周缩短至3天。自适应控制的实时参数调整在生产过程中,AI-MES根据实时质量反馈,动态微调设备参数。例如,在印刷电路板(PCB)蚀-刻工序中,AI-MES通过在线测量蚀-刻线宽,实时调整蚀-刻液浓度与传送速度,补偿药-水浓-度波动带来的影响,使线宽控制精度提升50%。结语AI在MES中的应用,本质是将“数据”转化为“决策智能”。从动态调度到预测性维护,从质量免-疫到工艺寻优,AI正通过具体场景的深度落地,推动制造业从“经验驱动”向“数据+算法驱动”的根本性变革。随着边缘计算与5G技术的普及,AI-MES将实现实时性与自主性,成为智能制造的核心引-擎。
2026-06-05 15:06:4483阅读

系统上了不少,为什么还是乱?聊聊制造业系统打通的底层逻辑
从ERP(企业资源计划)到MES(制造执行系统),再到PLM、WMS等一系列专业系统的引入与打通,本质上是一场从“人工经验驱动”向“数据智能驱动”的深刻变革。那么,这些纷繁复杂的系统究竟各自扮演着什么角色?企业又为什么要不遗余力地推进系统的上线与互联?本文将带你深入了解制造业数字化的核心逻辑,揭开智能工厂高效运转背后的秘密。一、制造业七大核心系统解读:1、ERP(企业资源计划): 管什么: 它站在企业最高层面,统筹全局资源。主要管理企业的“人、财、物、产、供、销”,比如财务核算、销售订单、采购计划、人力资源等。 核心价值: 解决“接多少单、买多少料、花多少钱”的宏观问题。它告诉工厂“要做什么”,但通常管不到车间里具体“怎么做”的细节。2、MES(制造执行系统): 管什么: 它专注于生产车间的执行过程。ERP下达“本月生产1000件产品”的指令后,万界星空MES负责把这个任务拆解到每一条产线、每一台设备、每一个工序,并实时跟踪生产进度、采集质量数据、监控设备状态。 核心价值: 解决“计划如何落地”的问题。它填补了ERP与车间设备之间的断层,让生产进度透明化,出现异常能第一时间报警。3、PLM(产品生命周期管理): 管什么: 它管理产品从概念设计、研发、生产到报废回收的全过程数据。 核心价值: 确保车间生产时用的永远是最新版本的图纸和工艺文件,避免因图纸过时导致批量返工。4、WMS(仓储管理系统): 管什么: 专门管理仓库里的物料。它精准记录每一个物料放在哪个货架、哪个库位,指导工人按顺序先进先出。 核心价值: 避免找料难、物料过期或账实不符,极大提升仓储作业效率。5、SCM(供应链管理): 管什么: 打通企业与供应商之间的壁垒。主要盯着供应商的交货期、物流状态和表现。 核心价值: 预警缺料风险,确保外部供应链不掉链子,保障生产连续性。6、QMS(质量管理系统): 管什么: 专门负责质量管控。从来料检验、生产过程质检到售后客诉,建立完整的质量追溯体系。 核心价值: 自动预警重复出现的质量问题,守住产品质量的底线。7、万界星空APS(高级计划与排程): 管什么: 应对订单多、插单频繁的复杂场景。它能综合考虑设备产能、物料、工艺等复杂约束,快速算出最优的生产排程方案。 核心价值: 替代混乱的人工排产,在有限的资源下实现产能和交期的最优解。二、为什么要“上系统”?1、生产透明化,告别“黑箱”作业系统能将生产现场的每一个关键动作数字化。管理者可以实时掌握订单做到哪一步、哪台设备空闲、哪个工序产生了不良。例如,引入系统后,生产异常的定位时间可以从平均2小时缩短到10分钟,让管理从事后统计转向过程控制。2、质量可追溯,降低返工与投诉成本系统会自动记录原材料批次、工序参数、操作人员和质检结果,为每个产品建立完整的“数字-身-份-证”。一旦出现质量问题,企业可以快速精准地追溯问题源头,避免大范围召回或重复排查,显著降低质量风险。3、决策数据化,替代拍脑袋的经验判断系统通过实时采集设备、人员、物料等多维度数据,为管理层提供准确的生产进度报表、质量趋势分析和成本核算。这让企业能够基于真实数据来优化排产、预测产能,而不是依赖老师傅的个人经验。三、为什么要“打通各个系统”?1、消除信息孤岛,实现业务无缝衔接如果系统不打通,销售接了单,生产部门无法实时获取需求变动;采购下了单,仓库和财务无法同步掌握进度。打通系统后,销售订单可以一键转化为生产计划和采购需求,生产进度也能实时同步给销售和财务,彻底解决产销脱节、供需失衡的问题。2、统一数据口径,提升经营决策效率当研发、生产、供应链和财务的数据被整合到同一平台时,企业才能形成统一、实时的经营视图。这不仅能避免各部门数据打架、人工重复录入的繁琐,还能让管理层随时穿透查看业务全貌,快速应对市场变化。3、支撑柔性制造与网络化协同现代制造业往往涉及多工厂协同或复杂的供应链联动。打通系统后,企业可以根据实时订单动态分配跨工厂的产能,实现“平台接单、多工厂协同”的柔性生产模式,大幅缩短交付周期并降低库存成本。 总结来说,上系统是为了让生产现场“看得见、管得住”;而打通系统则是为了让企业的研、产、供、销、财形成合力,从单点的效率提升跨越到全局的经营优化。这也是当前制造业迈向智能工厂和高质量发展的必经之路。
2026-06-02 17:56:5585阅读

一文读懂新材料行业MES:打造数字化智能工厂
新材料行业具有工艺复杂、技术密集、产品迭代快等特点,传统的管理方式往往难以应对质量追溯难、数据孤岛等问题。引入MES(制造执行系统)解决方案,已成为新材料企业实现数字化、智能化转型的核心路径。一、新材料行业MES解决方案的核心价值1、核心价值:解决行业痛点新材料行业的MES系统不再局限于单一产线的控制,而是向集成化、平-台化的(制造运营管理)系统升级。其核心价值主要体现在:全流程质量追溯: 实现从原材料、生产过程到成品检验的全生命周期质量数据关联,解决质量追溯难题。打破数据孤岛: 打通ERP、PLM、LIMS、SCADA等系统,实现研发、生产、供应链等跨部门、跨组织的数据互通与协同。精细化工艺管控: 针对新材料复杂的配-方和工艺,实现关键工艺参数的实时监控与精准执行,确保产品质量稳定。降本增效: 通过无纸化生产、能耗精准计算和生产调度优化,显著降低运营成本并提升生产效率。二、万界星空科技新材料行业MES核心功能:1、生产计划与执行管理: 承接ERP的生产计划,进行精细化排产,并将生产指令下发至车间。系统实时跟踪生产进度,实现从投料到成品入库的全过程透明化管控。2、配-方与工艺管理: 建立标准化的配-方库和工艺路线。通过电子作业指导书(SOP)将复杂的工艺流程精准传达给一线操作人员,部分系统支持“强制步控”,即上一步骤合格后方可进入下一步,大幅降低人为差错率。3、全面质量管理: 涵盖电子检验记录、质量数据分析及异常预警。系统支持多层次质量管理,将质量检验与生产工序深度融合,确保产品合格率并实现全流程可追溯。4、设备与能源管理: 建立电子设备档案,实现预防性维护提醒,提升设备综合效率(OEE)。同时,通过建立网状能源计量体系,对水、电、气等能耗进行实时监控与精准计算,助力企业节能减排。5、物料与仓储管理: 以物料平衡为主线,涵盖装置加工、罐区管理、进出厂管理等。通过条码/RFID技术实现物料的精准投料防错及库存的实时管控。6、数据集成与决策支持: 向下直连生产设备与传感器自动采集数据,向上对接企业管理层系统。通过可视化驾驶舱和实时看板,为管理层提供数据驱动的决策支持。三、新材料行业MES发展趋势随着技术的不断迭代,新材料行业的MES解决方案正朝着更智能、更柔性的方向发展:5G+AI深度融合: 利用5G网络的高速率和低延时,结合AI算法进行智能排产、AI视觉质检,进一步提升良品率和生产效率。数字孪生工厂: 通过构建虚拟工厂映射物理生产全过程,实现生产方案的模拟与优化,降低试错成本。研发生产一体化闭环: 将MES与ELN(电子实验记录本)、LIMS(实验室信息管理系统)深度协同,打通“配-方设计-实验-中试-量产”的数据链条,加速新材料的研发与商业化进程。 新材料行业正处于从“制造”向“智造”跨越的关键窗口期。MES系统已不再仅仅是车间管理的辅助工具,而是企业构建新质生产力、打破传统增长瓶颈的“神经中枢”。据IDC数据显示,2024年中国MES解决方案总市场规模已达159.1亿元,其中高科技电子、装备制造、汽车零部件及锂电池等新材料相关领域的增速显著高于整体水平。实践表明,数字化转型的回报十分可观,全面数字化可使新材料行业整体生产成本降低18%至22%,并带动行业利润率提升3至5个百分点。随着5G、AI与数字孪生技术的持续赋能,MES必将助力新材料企业突破产能与品质的极限,在数字化浪潮中行稳致远,共同绘就新材料产业高质量发展的宏伟蓝图。
2026-06-02 17:55:4577阅读

面条加工厂数字化转型:从MES系统到AI智能制造
面条加工厂正面临配-方保密难、生产过程“黑箱”、食安追溯慢以及合规成本高等痛点。引入MES(制造执行系统)作为连接企业计划层与车间控制层的“神经中枢”,是打破传统粗放管理、实现降本增效与合规生产的必经之路。一、面条加工厂为什么要上MES系统?在传统的面条生产模式中,企业往往面临着“计划与执行断层”的严峻挑战。MES系统的引入,正是为了填补ERP(企业资源计划)与车间设备控制层之间的信息鸿沟,解决以下核心痛点:打破生产“黑箱”,实现透明化管理:传统模式下,和面、醒发、烘干等关键工序依赖老师傅的经验,生产进度与质量数据无法实时反馈,导致订单交付周期难以预测。MES能实时采集生产现场数据,让管理层在办公室即可掌握车间动态。破解配-方保密与投料防错难题:纸质配-方极易泄露,且人工投料容易出现错投、漏投或重量误差,导致整批面粉报废。MES通过数字化加密与扫码防错,从源头杜绝人为失误。构建极速食安追溯体系:面对日益严格的食品安全监管,一旦发生原料问题,传统人工翻阅台账排查耗时数天。MES系统能在秒级时间内完成正反向精准追溯与召回,将企业损失降至最低。降低高昂的合规与人工成本:人工记录生产台账繁琐且易出错,应对监管审计耗时耗力。MES自动生成的电子批记录完全符合食品安全审计要求,大幅降低了企业的合规成本。二、面条行业MES系统的主要功能模块1、数字化配-方与工艺标准化管理系统将核心配-方(如面筋度配比、添加剂比例)加密存储并设置分级权限,防止商业机密泄露。生产工单下达后,系统自动生成投料清单,通过连接电子秤与扫码枪,自动核对原料种类与重量,一旦误差超过设定阈值即自动锁定投料口。同时,系统针对挂面、鲜湿面等不同产线预设标准工艺路线,将参数直接下发至设备,减少人工干预。2、全流程质量与合规管控万界星空MES严格记录食品添加剂的使用量,超量自动预警,确保符合标准。系统自动归集原料投料、关键工艺参数、在线检测数据等,生成不可篡改的电子批记录,轻松应对各类食品安全审核。此外,通过与WMS(仓储管理系统)联动,对原料和成品实行“先进先出”及保质期双重预警,避免物料过期浪费。3、设备全生命周期管理(OEE)实时监控压面机、烘干线、油炸线等关键设备的运行状态,计算设备综合效率(OEE),并深度分析待料、故障等停机原因。系统支持移动端扫码点检与异常即时上报,为设备维护和生产优化提供精准的数据支持。4、仓储物流与供应链协同MES与WMS及TMS(运输管理系统)无缝衔接。生产完工后自动生成入库单并分配库位;针对鲜湿面等产品,MES记录生产过程中的关键温控点,并与冷链运输数据打通,确保产品从车间到餐桌的全程品质可控。三、升级智能化与AI融合的深度解决方案在基础数字化之上,融合人工智能(AI)、物联网(IoT)及智能化MES,将帮助面条加工厂从“数据驱动”迈向“智能决策”:1、AI赋能的智能工艺控制(以算力换人力)在和面工序,传统方式极难把控面团状态。万界星空AI+MES方案可根据每批次面粉的水分含量等数据,由AI模型自动计算出最佳加水量,并精准设定和面机的转速与时间。在烘干环节,系统实时绘制烘干曲线,一旦某区域温湿度偏离设定值,AI算法会自动调节蒸汽阀门或报警,确保面条水分均匀降至安全标准,彻底解决依靠经验导致的质量不稳定问题。2、AI视觉质检与预测性维护在包装环节部署AI视觉检测系统,对面饼完整性、调料包有无、包装密封性进行毫秒级全检,自动剔除不良品,替代传统人工抽检。同时,利用IoT传感器采集设备振动、温度等实时数据,AI模型能提前预测轴承磨损等潜在故障并生成维护工单,避免非计划性停机导致整条产线瘫痪。3、秒级食安预警与智能召回当发现某批次原料存在安全风险时,AI驱动的追溯模块能在30秒内定位到所有受影响的成品批次、库存位置及发货清单,并自动冻结相关库存,生成精准召回清单。结合“一物一码”技术,消费者扫码即可查看产品的“身-份-证”(产地、检测报告、生产及运输温控曲线),极大提升品牌信任度。4、AI平-台与数字孪生应用进阶方案还可构建产线的“数字孪生”虚拟模型,通过AI模拟优化工艺流程与能耗,在虚拟空间中测试新配-方或新工艺,确认无误后再应用到实体车间,实现真正的智能制造。通过MES系统与AI技术的深度融合,面条加工企业不仅能从根本上解决配-方保密、食安追溯与降本增效的痛点,更能构建起一套从田间到餐桌的全链路品质信任体系。MES不仅是一套信息化系统,更是食品企业实现数字化转型、构建核心竞争力的战略工具。通过“生产智能化、管理可视化、追溯全程化、协同一体化”的闭环管理,助力面条及食品加工企业实现降本、增效、提质、合规的多重目标,迈向高质量发展新阶段。
2026-05-28 14:28:25121阅读
APS高级计划与排程的功能与落地价值
APS高级计划与排程的功能与落地价值APS 是一个多义词,但在工业制造和企业管理领域,它特指高级计划与排程系统。以下为你详细解读这一制造企业的“超级大脑”: 什么是 APS?APS 是一种基于先进数学优化算法、约束理论及实时数据驱动的智能化生产管理系统。它打破了传统 ERP 系统“无限产能”的理想化假设,将设备、人力、物料、模具、工艺、交期等所有现实约束纳入模型。 它如何工作?简单来说,它会在几秒或几分钟内,通过智能算法同时考虑以下因素,计算出一份精准、可行且最优的生产计划(精确到分钟级、工序级):设备能力: 机器能做什么,不能做什么,当前状态如何。资源约束: 模具、物料是否齐套,是否有具备相应技能的工人。APS 的核心功能与算法智慧万界星空APS 系统通过独特的算法逻辑,解决了传统人工排程无法处理的复杂场景: 有限产能精细排程(正排与倒排算法): 综合考虑设备、人员、物料约束。支持正排(从今天开始算,求最快完成)和倒排(以满足-交期为终点,求最晚开始),自动生成每台设备、每道工序的精确作业计划。动态重排与快速响应(混合与重排算法): 生产现场充满变数。当发生紧急插单或设备故障时,系统能基于“混合与重排”逻辑,在分钟级内自动重新计算,平衡优先级,生成新计划,而非让计划失效。瓶颈突破与交期承诺(瓶颈分析与模拟): 系统能自动识别生产线的“瓶颈”环节,通过智能拆单或优化换线顺序提升产出。同时,面对新订单,能瞬间进行模拟排产,基于当前负荷给出科学、可信的交付日期。物料齐套与库存优化: 排产前自动校验物料,确保“料不齐,不排产”,从源头避免设备空转待料,降低原材料和在制品库存。可视化与协同管理: 通过甘特图、负荷图直观展示进度,打通销售、计划、采购、车间的数据,实现全链路透明可控。 为什么要上 APS?引入 APS 系统,能为企业带来立竿见影的量化价值:1、提升交付能力: 订单准时交付率通常可提升 20%-40%,紧急插单响应时间从几天缩短至几小时。2、提高产能效率: 智能分配工单大幅减少切换与等待,设备综合利用率(OEE)通常可提升 15%-30%。3、降低库存成本: 优化生产批次,原材料及在制品库存可降低 10%-40%,有效减少资金占用。4、解放计划人力: 自动化排程可将人工排程时间缩短 90% 以上,让计划员从繁琐的“天天排程”转向更高价值的规则制定与异常处理。结语引入 APS,企业实际上是为工厂装上了一个能够实时思考、动态应变的“超级大脑”。它将计划员从繁琐、低效的手工排程中解放出来,让生产决策基于数据与算法而非单纯的经验。 对于追求高效率、短交期、低成本的制造企业而言,APS 已不再是“锦上添花”的选项,而是实现数字化转型、构建核心竞争力的必由之路。
2026-05-26 14:27:56160阅读
打破生产排程困局:APS高级计划与排程的核心逻辑与价值
APS 是一个多义词,在工业制造和企业管理领域,它通常指高级计划与排程系统;以下为你详细解读最常见的“高级计划与排程系统”APS:1. 什么是 APS?APS 是一种基于先进数学优化算法、约束理论及实时数据驱动的智能化生产管理系统。它打破了传统 ERP 系统“无限产能”的理想化假设,将设备、人力、物料、模具、工艺、交期等所有现实约束纳入模型,通过算法自动生成精准、可行且最优的生产计划,精确到分钟级、工序级和机台级。它如何工作?简单来说,它会在几秒或几分钟内,通过智能算法同时考虑以下所有因素,计算出一份最优的生产计划:设备能力:机器能做什么,不能做什么。模具与物料:生产所需的工具和原料是否到位。员工技能:是否有具备相应技能的工人来操作。2. APS 的具体功能是什么?万界星空APS 系统通常包含以下核心功能:有限产能精细排程: 综合考虑设备能力、人员班次、物料齐套等约束,自动生成每台设备、每道工序的作业计划,并明确开工与完工时间。动态重排与快速响应: 当发生紧急插单、设备故障、物料延误等突发情况时,系统能在分钟级内自动重新排程,平衡订单优先级与产能负荷。物料齐套与库存优化: 排产前自动校验物料齐套情况,确保“料不齐,不排产”,从源头避免设备空转待料,同时降低原材料和在制品库存。多约束优化与仿真模拟: 支持交期优先、成本优先、换线最少等多目标优化;可模拟不同生产场景(如订单变更、设备升级),预测瓶颈工序与交期风险。可视化与协同管理: 通过甘特图、负荷图等直观展示排程计划与订单进度,打通销售、计划、采购、车间的数据,实现全链路透明可控。APS 的强大之处在于它能灵活处理复杂的生产场景,这主要依赖于以下几种核心算法逻辑:正排:从今天开始计算,寻找最快完成时间,适用于“尽快生产”的场景。倒排:以满足最终交期为目标,倒推最晚开始时间,适用于“准时交付”的场景。混合与重排:生产现场充满变数。当发生紧急订单插入或设备突发故障时,APS 能快速重新计算,生成可行的新计划,而不是让计划失效。瓶颈计划:它能识别生产线上的“瓶颈”环节,通过智能拆单或优化换线顺序,来提升瓶颈工序的产出,从而提升整体产能。交期承诺:当有新订单进来时,APS 能瞬间进行模拟排产,基于当前的产能负荷,给出一个科学、可信的交付日期。3. 为什么要上 APS?提升交付能力: 订单准时交付率通常可提升 20%-40%,紧急插单响应时间从几天缩短至几小时,让交期承诺更精准。提高产能效率: 智能分配工单能大幅减少设备切换、等待和停机时间,设备综合利用率(OEE)通常可提升 15%-30%。降低库存成本: 通过优化采购与生产批次,原材料及在制品库存可降低 10%-40%,有效减少资金占用。解放计划人力: 自动化排程可将人工排程时间缩短 90% 以上,让计划员从繁琐的“天天排程”转向规则制定与异常处理。引入 APS,企业实际上是为工厂装上了一个能够实时思考、动态应变的“超级大脑”。它将计划员从繁琐、低效的手工排程中解放出来,让生产决策基于数据与算法而非单纯的经验。对于追求高效率、短交期、低成本的制造企业而言,APS 已不再是“锦上添花”的选项,而是实现数字化转型、构建核心竞争力的必由之路。
2026-05-25 14:36:13152阅读
万界星空APS智能制造解决方案
万界星空的APS(高级计划与排程)智能排产,是专为解决离散制造业(如机械组装、汽车零部件、电子组装、精密仪器等)在“多品种、小批量、订单杂、插单急”等复杂生产场景下的核心痛点而打造的智能化解决方案。 一、万界星空APS智能排产的核心功能:1、多约束有限能力排程系统在生成计划时,不会盲目下达指令,而是会同时考虑几十种现实中的限制条件:资源约束:设备当前是否空闲、模具/工装是否匹配、人员技能是否达标。物料约束:原材料是否齐套、库存是否充足。时间约束:订单交期优先级、设备换线/换模所需的准备时间。2、可视化甘特图与拖拽调整全局掌控:计划员可以在一张图上清晰看到未来一段时间内所有设备的负载情况、订单的排程进度以及空闲时段。手动干预:系统支持“拖拽式”调整。如果觉得某项计划不合理,计划员可以直接在甘特图上拖拽工单进行调整,系统会实时模拟并展示调整后的结果。3、敏捷插单与动态重排面对离散制造业常见的“插单、急单”或“设备突发故障”,APS具备极强的动态响应能力:沙盘推演:当需要插入急单时,系统能快速模拟插单后对现有计划的影响(例如哪些订单会延期),并给出评估报告。秒级/分钟级重排:确认插单或遇到设备故障时,APS能利用AI算法在几分钟甚至秒级内,自动重新计算并生成一套全新的最优排程方案,并自动下发给车间。4、智能齐套分析与缺料预警齐套检查:根据BOM(物料清单)和当前库存,自动分析生产任务所需的物料是否齐全。遵循“料不齐,不排产”的原则,从源头杜绝停工待料。缺口预测:系统能提前预测未来24至72小时的物料缺口,并触发预警,让采购部门有时间提前准备。5、作业派工与资源状态管理精准派工:将APS排定好的工序任务,以工单或派工单的形式,具体下发到对应的生产单元、工作中心、设备或操作人员。状态同步:系统会动态管理资源的状态(如忙碌、空闲、故障、调试中),确保派工时只分配给当前“可用”的资源,避免计划中断。6、换型优化与瓶颈预测针对“多品种、小批量”带来的频繁换线问题,APS能进行智能优化:减少换线:系统会自动将工艺相似、规格相近的订单集中安排生产,最大限度减少设备切换带来的时间浪费。瓶颈识别:提前识别未来一周内可能出现的生产瓶颈工序,并建议提前备料或调整班次,防患于未然。7、AI算法与多目标优化先进算法:利用遗传算法、强化学习等AI算法,在极短时间内模拟上万种排产方案。全局最优:同时考虑交付期最短、换线成本最低、设备负载均衡、能耗最少等多个目标,算出全局最优的排程策略,而不是局部最优。二、针对不同企业的落地思路大中型企业:提供完整的MES+APS一体化解决方案,通过AI算法实现多目标(交期最短、换模最少、设备负载均衡)的全局最优排程。中小工厂(轻量化APS):考虑到小工厂数据基础弱、预算有限,万界星空也提供了“轻数据、重规则、快迭代”的轻量化落地思路。不追求100%的数据自动化采集,允许部分关键在智能制造体系中,ERP、APS和MES并不是孤立存在的,它们通过深度集成,共同构建了一个从“宏观管理”到“精细排产”再到“现场执行”的完整数据闭环。三、APS与MES、ERP集成关系与数据流转逻辑:1、ERP与APS的集成:宏观计划与精细排产的结合ERP拥有企业的宏观数据(如销售订单、库存、财务预算),但它通常基于“无限产能”假设,无法解决车间里“到底先做哪个、哪台机器做”的复杂问题。APS的介入填补了这一空白。ERP -APS(提供基础数据):ERP将销售订单、产品BOM(物料清单)、当前库存、采购在途等基础数据同步给APS。APS -ERP(反馈计划与预警):APS基于有限产能进行运算后,将优化后的生产计划、预计完工时间反馈给ERP。同时,如果运算中发现物料短缺,APS会触发预警,让ERP的采购模块提前准备。2、APS与MES的集成:计划下达与执行反馈的闭环APS -MES(下达精准指令):APS将精确到“分钟级、机台级”的作业工单直接下发给MES。MES负责将这些指令分解到具体的工位、人员和设备上,并展示电子作业指导书(eSOP)。MES -APS(实时反馈进度与异常):MES实时采集车间的生产进度、设备状态(如突发故障、停机)、人员考勤等数据,并回传给APS。一旦现场出现异常,APS能立刻感知,并在几分钟内重新计算排程,动态调整后续计划。3、ERP与MES的集成:业务与生产的无缝衔接ERP -MES(下发生产任务):ERP下达宏观的生产订单或工单需求给MES。MES -ERP(回传消耗与入库):MES每完成一道工序或一个成品,会自动向ERP反冲物料消耗、工时数据,并触发成品入库单,实时更新ERP的库存和成本核算,避免了传统月底手工报账的滞后与误差。ERP负责“接单和算账”,APS负责“算出最优生产方案”,MES负责“把产品做出来并反馈真实情况”。万界星空的解决方案通常将APS与MES深度融合,再与ERP无缝对接,从而帮助企业实现从订单下达到产品交付的全流程数字化与智能化管理。
2026-05-22 17:08:35103阅读
破解离散制造“计划难、执行乱”:MES+APS一体化解决方案
破解离散制造“计划难、执行乱”:MES+APS一体化解决方案离散型制造业(如汽车、电子、机械、家具等)由于产品种类多、工艺流程复杂、插单急单频繁,往往面临着“计划难排、执行难控、数据孤岛”等痛点。MES(制造执行系统)与APS(高级计划与排程系统)的深度融合,正是解决这些核心难题的最佳数字化组合拳。一、核心逻辑:打造“计划-执行”的数字化闭环APS(高级计划与排程):基于有限产能(设备、模具、人员、物料),利用运筹学算法,在极短时间内算出最优的生产计划和排程,解决“什么时候做、用什么做、按什么顺序做”的问题。MES(制造执行系统):将APS下达的工单精准分发到车间机台,实时采集生产进度、质量数据和设备状态,并反馈给APS,解决“做得怎么样、有没有异常”的问题。 二、万界星空离散型MES的具体功能1、基础数据与工厂建模建立数字化工厂的基础档案,包括多层级的工厂模型(集团-车间-产线-工位)、复杂的物料清单(BOM)管理、工艺路线定义(工序、工步、标准工时)以及条码规则设定,为后续的业务流转提供统一的数据标准。2、生产计划与工单调度接收来自ERP或APS的生产计划,将其分解为具体的车间作业工单。系统支持工单的创建、下发、启动、暂停与关闭,并能将任务精准派工到具体的设备、产线或人员,同时实时监控工单的完成进度。3、生产执行与过程控制这是MES的核心环节。通过工位终端(PC、平板等)实现作业指导书(SOP)的无纸化展示,指导工人标准化作业;利用扫描枪、PLC等自动采集生产数据,实现工序级的进度跟踪与报工;同时具备防错防呆机制,确保装配物料与工艺要求一致。4、全流程质量管理涵盖从来料检验(IQC)、过程检验(IPQC/PQC)到出货检验(OQC)的全生命周期质量管控。系统支持首末检、抽检及强制质检(不检验不流转),并能自动记录调试与测试参数,对不合格品进行隔离与处理,实时统计产品合格率。5、物料拉动与仓储协同根据生产节拍和工单需求,自动计算物料消耗并发起配送请求(如看板拉料、JIT发料),实现线边物料的精准补给。同时管理线边仓库存,对关键零部件和成品进行唯一的序列号管理,防止物料错用。6、设备管理与数据采集实时监控关键设备的运行状态(运行、待机、故障),自动采集设备参数并计算设备综合效率(OEE)。系统支持设备的台账管理、点巡检与维保记录,并能与扭矩枪、烧录器等工具集成,防止人为操作失误。7、产品追溯与可视化报表建立完整的正向与反向追溯链条,通过成品序列号可反向追溯其所有组装部件、操作人员、作业时间及测试数据。同时,系统通过电子看板实时展示生产进度、质量分析、物料消耗等关键绩效指标(KPI),消除车间信息黑箱。三、离散型MES+APS解决方案,通常包含以下关键能力:1. 柔性智能排产(APS端)多约束排程:不再只看交期,而是综合考虑设备产能、模具治具、人员技能、物料齐套率等多重约束条件。可视化与模拟推演:通过甘特图直观展示排程结果,支持拖拽调整。面对插单或急单,可以进行“What-if”模拟分析,快速评估插单对现有计划的影响。动态自动重排:当MES反馈现场出现设备故障、物料不良或返工时,APS能毫秒级响应,自动重排后续任务,最大限度减少停工待料。2. 全流程透明化执行(MES端)工单驱动与扫码报工:自动接收ERP/APS的生产指令并分解到工序,工人通过PDA或工位机扫码开工/完工,实时同步进度。全链路质量追溯:实现“一物一码”,正向可追踪某批原材料用在了哪些成品上,反向可溯源某台不良品是由哪个班组、哪台设备、哪批物料生产的。设备与手工工位融合:既能通过OPC/Modbus等协议自动采集CNC、机器人等自动化设备数据,也能通过表单、拍照等方式记录手工工位的作业情况。3. 精益物料与仓储协同(WMS联动)智能齐套分析:在排产前自动预警欠料风险,避免计划下达后因缺料导致停产。JIT拉动配送:根据生产排程和线边库存水位,指挥AGV或物流人员准时将物料配送到工位,降低线边库存积压。 总的来说,离散型制造业的老板和主管们最头疼的,往往就是订单杂、批量小、催得还急。如果还光靠老办法或者几个互不相通的软件来管生产,确实很难跟上现在的市场竞争节奏。万界星空科技的MES系统,早已打破了传统MES与独立APS之间的界限,通过AI智能排产,真正实现了“一套系统,双重智慧”。万界星空的这套MES系统它不需要在两个系统之间做复杂的对接,就能在内部直接无缝闭环。计划与执行的数据实时互通,以后遇到插单、机器坏了或者缺料,系统能立马在内部自动重排并调整现场指令。说白了,这就是用一套系统帮企业省钱、省心、提效率,让咱们的工厂在激烈的市场竞争里腰杆更硬,真正实现从“埋头苦干”到“聪明智造”的转变。
2026-05-19 13:34:12118阅读
破局多品种小批量困境:某精密机械企业的AI+MES智能工厂转型实录
破局多品种小批量困境:某精密机械企业的AI+MES智能工厂转型实录 走进浙江某精密机械部件制造商的现代化车间,曾经此起彼伏的“喊单声”早已消失,取而代之的是安静有序的生产节奏和实时跳动的电子看板。作为一家专注于为高端装备行业生产多品种、小批量精密组件的企业,随着订单量的激增和产品复杂度的提升,企业曾一度陷入传统管理模式的泥潭。痛点直击:传统机加车间的“四大拦路虎”在数字化转型之前,这家企业面临着机加行业极为典型的四大痛点:生产排程僵化:频繁的插单、急单让计划员疲于奔命,设备换线频繁,综合效率(OEE)长期徘徊在65%左右。质量追溯困难:产品由上百个零件组装而成,一旦出现质量问题,难以快速定位批次与工序,客诉处理周期长达数周。设备意外停机:关键数控机床的突发故障常导致整条产线停滞,非计划停机时间占总工时的15%以上。工艺执行偏差:装配工艺依赖老师傅经验,新员工上手慢,不同班组的产品质量一致性差,不良率一度高达1.2%。破局之道:万界星空AI+MES一体化解决方案为了打破车间“黑箱”,该企业引入了万界星空科技AI+MES一体化解决方案,构建起一个透明、敏捷、智能的数字化车间:AI驱动有限产能动态排程: 告别了以往“人工喊单”的低效调度。系统基于MES提供的实时数据,综合考虑订单交期、物料齐套率、设备产能瓶颈等数十个约束条件。当急单插入时,系统能在3分钟内完成全厂计划重排,并自动下发至机台终端,可视化展示对后续订单的影响。设备物联与预测性维护: 通过IoT网关采集数控机床的PLC数据(主轴转速、负载、报警代码等)。AI模型基于历史振动、温度数据构建设备健康度曲线,能提前48小时预警潜在故障,并自动触发“预防性维修工单”,将“救火式”维修转变为计划性保养。全过程质量追溯与AI视觉质检: 实行“一物一码”管理,建立完整的数字化谱系。在装配环节,MES强制执行BOM校验,防止错装;同时引入AI视觉系统实时判定零件是否漏装、螺丝扭矩是否达标。一旦发现异常,系统自动锁定产线并触发安灯系统,实现质量问题的即时拦截。数字化工艺与无纸化车间: 车间全面取消纸质单据,MES终端根据工单自动推送3D图纸、电子SOP及关键工艺参数至工位屏幕。新员工无需死记硬背,看着屏幕即可标准化作业,大大缩短了对老师傅经验的依赖。转型成效:从“经验驱动”到“数据驱动”的飞跃项目实施6个月后,企业的运营指标迎来了全面跃升:效率大幅跃升: 设备综合效率(OEE)从65%提升至82%,订单平均交付周期缩短了35%。质量质的飞跃: 产品装配不良率从1.2%骤降至0.05%,客户投诉率下降90%。质量追溯时间从过去的数周缩短至5分钟,扫码即可秒级追溯完整生产履历。成本显著优化: 非计划停机时间减少70%,设备维护成本降低30%,因质量提升带来的返工和报废成本也大幅下降。该企业的成功转型证明,一套真正懂机加行业的MES系统,不仅能填补计划层与执行层之间的“信息鸿沟”,更是企业在多品种、小批量市场挑战下,构建核心竞争力的隐形引擎。
2026-05-18 09:16:26181阅读
机械加工行业MES+智能工厂整体解决方案
机械加工行业MES+智能工厂整体解决方案在机械加工行业,MES(制造执行系统)是智能工厂的“中枢神经系统”,它向上承接ERP的生产计划,向下连接车间的设备与产线,填补了计划层与执行层之间的“信息鸿沟”。针对机械加工行业(特别是多品种、小批量、工艺复杂的特点),万界星空科技MES+智能工厂解决方案包含以下核心架构与落地场景:一、 机械加工行业智能工厂解决方案的整体架构智能工厂的建设不是单一软件的堆砌,而是IT(信息技术)与OT(运营技术)的深度融合。整体架构通常分为四层:设备层: 包含数控机床、机器人、AGV小车、智能刀具柜、各类传感器(振动、温度)等。边缘层: 通过工业网关和IoT平-台,利用OPC UA、Modbus等协议采集PLC数据,打破设备“信息孤岛”。平-台层(核心): 以MES为核心,集成WMS(仓储管理)、QMS(质量管理)、EAM(设备管理)等系统,形成车间级的数据闭环。应用层: 面向管理者的可视化看板、移动端报表,以及与ERP、PLM(产品生命周期管理)的业务财务一体化对接。二、机械加工行业,万界星空MES六大核心功能模块:1、生产计划与排程管理有限产能排程: 不同于ERP的无限产能计划,MES会根据车间机床的实际负荷、刀具准备情况、人员班次,进行精确到分钟级的工序级排产。工单-管理与下发: 自动将生产工单转化为电子流转卡,直接下发到对应的机床终端或平板上,消灭纸质单据。插单与急单响应: 遇到紧急插单时,系统能快速模拟排产,评估对现有订单的影响,并一键重排计划。2、设备联网与数据采集多协议采集: 能够对接各种品牌的数控系统(如发那科、西门子、三菱、华中数控等),实时采集机床的主轴转速、进给倍率、负载、报警代码等数据。设备状态监控: 实时展示设备是处于“运行、待机、报警、关机”哪种状态,自动计算设备综合效率。DNC功能:实现数控程序的集中管理与下发,操作员在机床上即可直接调用最新的加工程序,防止因程序版本错误导致的撞机或报废。3、生产过程执行与调度工序报工: 员工通过刷卡、扫码或人脸识别进行开工、完工汇报,实时统计每个工序的良品数、废品数及工时。安灯系统: 生产过程中出现缺料、设备故障、品质异常时,现场一键呼叫,系统自动通过屏幕、短信或微信推送给对应的维修、物料或质检人员。在制品管理: 实时监控车间内各工序间的在制品数量,防止某些工序前堆积如山,而后续工序却在停工待料。4、刀具与工装夹具管理刀具全生命周期管理: 记录刀具的入库、领用、上机、修磨、报废全过程。寿命预警与强制换刀: 系统根据设定的加工次数或切削时间,自动扣减刀具寿命。当寿命即将耗尽时,提前预警提醒换刀,甚至强制机床停机,防止因刀具磨损导致批量废品。刀具配套管理: 根据生产工单,提前生成刀具配套清单,指导刀库提前备刀,减少机床等待时间。5、质量管理首检、巡检、终检管理: 将质检任务推送到质检员的移动端,支持连接蓝牙卡尺、千分尺等量具,自动录入测量数据,防止人工篡改或记录错误。SPC统计过程控制: 对关键尺寸进行实时数据分析,生成X-bar控制图。一旦发现尺寸有偏离趋势,立即预警,防止超差。NC代码防错: 在加工前,系统自动校验机床调用的程序版本号是否与工单BOM一致,防止用错程序。6、物料与仓储协同条码/二维码管理: 实现原材料、半成品、成品的“一物一码”。防错料校验: 上料时,扫描物料条码与机台工单进行比对,如果物料规格不符,系统立刻报警并锁定机台。线边仓管理: 监控线边库存水位,结合生产进度,拉动AGV或仓管员进行精准配送。7、可视化看板与报表车间电子看板: 实时展示生产进度、设备状态、不良率等关键指标。多维报表分析: 自动生成OEE分析报告、人员绩效报表、质量缺陷帕累托图等,帮助管理者发现生产瓶颈。三、机械加工行业智能工厂的核心应用场景1. 生产透明化与智能排程痛点: 插单急单多、换线频繁、设备利用率(OEE)低。解决方案: MES实时采集设备状态(运行、待机、故障),可视化展示生产进度。结合AI算法进行有限产能排程,综合考虑订单交期、物料齐套、设备瓶颈等条件,在插单时能迅速完成全厂计划重排,并自动下发至机台终端。2. 设备互联与预测性维护痛点: 关键机床(如主轴、轴承)突发故障导致整线停滞,非计划停机时间长。解决方案: 通过加装振动、温度传感器,实时采集设备多维数据。AI模型分析历史与实时数据,构建设备健康度曲线,能提前(如48小时)预警潜在故障,并预测刀具、主轴等关键部件的剩余寿命,将“救火式维修”转变为计划性保养。3. 全过程质量追溯与AI视觉质检痛点: 质量异常难以定位,传统人工质检效率低、易漏检。解决方案: 实行“一物一码”,记录零件从原材料到成品的完整生产履历(人、机、料、法、环),实现秒级正反向追溯。在关键工位部署工业相机,AI视觉系统实时判定零件是否有划痕、毛刺、漏装或螺丝扭矩是否达标,发现异常自动锁定产线并触发安灯系统。4. 数字化工艺与无纸化车间痛点: 纸质图纸下发慢,工艺执行依赖老师傅经验,新老员工产出质量不一致。解决方案: 车间全面取消纸质单据,MES终端根据工单自动推送3D图纸、电子SOP(作业指导书)及关键工艺参数至工位屏幕。系统强制执行BOM(物料清单)校验,扫描零件条码时自动核对规格,防止错装。5. 智能物流与仓储协同痛点: 线边库存积压,物料配送不及时导致停工待料。解决方案: 打通MES与WMS、AGV调度系统。AI根据生产节拍和实时消耗速率,预测物料需求并提前指令AGV进行精准配送(JIT上线),实现物料“货到即用”,大幅减少线边库存。通过打通IT与OT的边界,帮助企业实现了从“经验驱动”向“数据驱动”的跨越,让生产透明化、质量可控化、决策智能化成为常态。为机械加工企业降本增效、构建核心竞争力的关键引擎,助力企业在数字化转型的道路上行稳致远
2026-05-15 12:00:4496阅读

MES与QMS深度集成,构建数字化工厂质量闭环
在“工业4.0”与智能制造浪潮的推动下,数字化转型已为制造企业提升核心竞争力。许多企业虽然已经上线了各类信息化系统,却依然面临着生产与质量数据割裂、问题追溯困难、管理协同效率低下等痛点。如何打破车间内部的“数据孤岛”,实现从计划到交付的全流程透明化管控,MES与QMS的深度协同显得尤为重要。作为车间管理的两大核心支柱,它们分别掌控着生产的“效率”与产品的“品质”。一、MES 与 QMS 的区别与联系MES(制造执行系统):它是车间生产的“大管家”。主要负责生产计划排程、工单下发、实时采集生产数据(如设备参数、人员工时)、物料追踪以及在制品(WIP)管理等。它的核心目标是提升生产效率和资源利用率。QMS(质量管理系统):它是企业质量的“防火墙”。主要负责制定质量标准、管理从来料、过程到成品的检验流程、处理不合格品以及推动质量的持续改进。它的核心目标是确保产品符合标准并满足客户要求。二、为什么要将 MES 与 QMS 集成?如果这两个系统各自为政,企业往往会陷入“数据孤岛”的困境:生产部门不知道实时的质量状态,质量部门追溯问题根源时又缺乏生产数据支撑。MES+QMS 的集成能够带来以下三大核心价值:1. 打破数据孤岛,实现实时质量管控集成前:质检数据靠纸质单据或 Excel 传递,滞后且易出错。生产部门可能在质量异常发生后,仍在继续生产大量不合格品。集成后:MES 中的生产数据(如加工温度、时间)与 QMS 中的质检结果实时互通。一旦 QMS 发现质量偏差,可以立即触发 MES 暂停生产或发出预警,将“事后补救”转变为“事中预警”,大幅降低返工成本。2. 构建全链路追溯,快速定位问题根源集成前:遇到客户投诉或批量不良,往往需要耗费数天时间,在采购、生产、质检等多个系统中人工拼凑数据,很难查清是物料问题、设备参数异常还是人员操作失误。集成后:通过唯一的“产品追溯码”,可以将 WMS(仓储系统)的物料批次、MES 的生产过程数据(设备、人员、工艺参数)以及 QMS 的全流程质检报告完美串联。无论是正向追踪(某批原料做成了哪些成品),还是反向追溯(某件不良品用了哪批原料、经过了哪些工序),都能在几分钟内一键调取,精准锁定问题根源。3. 形成质量闭环,杜绝问题反复发生集成前:整改措施多凭经验,缺乏数据验证,导致同类质量问题屡禁不止。集成后:QMS 基于大数据分析找到根本原因后,可以直接将整改方案转化为 MES 中的“硬性约束”。例如,如果发现某工序温度超标导致开裂,QMS 可以联动 MES 将该设备的温度参数锁定在合理区间,超出阈值则自动报警或停机。这种“分析-整改-验证”的数字化闭环,能有效防止问题复发。三、传统模式与 MES+QMS 集成模式对比:如图四、延伸应用:MES+QMS+WMS 的协同通过 MES+QMS+WMS 的三方协同,企业可以实现从“原材料入库 -> 生产投料 -> 工序加工 -> 成品出库”的全生命周期管控。例如,WMS 锁定物料批次,MES 记录生产过程,QMS 把控各环节质量,三者数据打通后,不仅能应对严苛的行业法-规审-计(如汽车、医疗、食品行业),还能在出现原材料批次风险时,迅速圈定受影响范围,将企业损失降到最低。如果你正在考虑企业的数字化转型,打通 MES 与 QMS 往往是提升制造核心竞争力的第一步,也是最重要的一步。万界星空科技深耕智能制造领域,不仅提供高度模块化、可灵活扩展的 MES 制造执行系统,还打造了覆盖全生命周期的 QMS 质量管理系统。其 MES 系统能够完美实现从智能排产、物料防错到全流程追溯的精细化管控;而其 QMS 系统则深度融合了 AI 视觉检测与大数据分析,帮助企业实现从来料、制程到售后的质量闭环管理。
2026-05-14 14:43:14108阅读
告别“插单难、交期不准”:APS智能排程系统的核心逻辑与算法
在当前制造业加速迈向“多品种、小批量”的柔性生产时代,企业正面临着前所未有的交付压力与供应链不确定性。传统的 ERP 或 MRP 系统往往基于“无限产能”的理想假设,难以应对现实中频繁的设备故障、紧急插单以及复杂的物料约束,导致计划与执行严重脱节,车间管理陷入“黑盒”僵局。如何从繁杂的变量中快速找到最优解,实现降本增效,已成为制造企业数字化转型的必答题。要破解这一难题,核心在于引入 APS(高级计划与排程)系统。一、什么是 APS?APS(Advanced Planning and Scheduling)是一种基于先进算法和实时数据的智能决策系统。它的核心逻辑是“有限能力排产”。传统的 ERP 或 MRP 系统通常假设工厂拥有“无限产能”(即只要有订单,机器就能一直生产)。但现实中,设备会故障、工人要休息、模具需要更换。APS 则完全承认这些现实限制,在有限的资源(设备、人力、物料)约束下,为企业算出最可行、最高效的生产计划。二、APS 的具体功能APS 系统通常包含以下几个核心功能模块,帮助企业解决“插单难、交期不准、库存高”等痛点:1、有限产能精细排程:综合考虑设备、人员技能、工装模具、班次日历等所有约束,自动生成精确到“分钟级”的作业计划,明确每台机器、每道工序的开工和完工时间。2、物料齐套性校验:在下达生产任务前,自动核查库存、在途物料和采购周期。确保“料不齐,不排产”,从源头杜绝机器空转等料的情况。3、换型优化与成组生产:针对“多品种、小批量”的痛点,系统会自动将工艺相似、规格相近的订单集中排产,并优化换模顺序,最大限度减少生产切换带来的时间浪费。4、动态重排与实时响应:当遇到紧急插单、设备突发故障或物料延迟时,APS 能在几分钟内重新计算全局计划,快速评估变更对交期的影响,而无需人工全盘推翻重做。5、瓶颈工序优先调度:基于约束理论(TOC),自动识别生产线上的“短板”(瓶颈工序),优先为其分配资源,通过保障瓶颈的最大产出,来拉动整条产线的效率。6、What-If 模拟测算:提供“决策沙盘”,让计划员在真正执行前,模拟不同场景(如“如果接下这个急单会怎样?”),提前预判风险并做出科学决策。三、什么是排程算法?排程算法是驱动 APS 系统运转的“数学引擎”。它的本质是一组复杂的数学模型和优化技术,目标是在满足各种约束条件的前提下,为成千上万个生产任务找到最优的时间安排和资源分配方案。1、常见的排程算法包括:遗传算法 (Genetic Algorithms, GA):模拟自然界“优胜劣汰”的进化过程。系统会生成大量的排程组合,通过“选择、交叉、变异”等操作,一代代演化,最终筛选出接近最优的排程方案。约束规划 (Constraint Planning):专注于在有限的资源(如机器可用时间、物料供应)和逻辑(如工序先后顺序)限制下,找出一个完全可行的解。启发式算法 (Heuristic Algorithms):不追求绝对的数学最优解,但能在极短时间内找到一个“足够好”的可行解,非常适合应对车间频繁的突发状况(如模拟退火算法)。混合整数规划 (MIP):通过建立精确的数学方程来描述生产问题,适用于解决非常复杂的多目标优化问题。2、排程问题的优化排程问题的优化,就是利用上述算法,在复杂的生产环境中寻找“全局最优解”的过程。在 APS 系统中,优化的过程通常分为三步:识别约束:系统首先识别出所有影响生产的限制条件,比如某台核心机床一天只能工作 8 小时,或者某个订单必须在周五前交货。寻找可行解:利用约束规划技术,在所有限制条件下,找出所有理论上可以执行的生产计划方案。优化筛选:应用遗传算法等优化技术,在成千上万个可行方案中,根据企业设定的目标(如最短交货期、最高产能利用率、最低切换成本)进行筛选,最终输出那个“最佳方案”。通过这种数据驱动的优化,企业可以将产能利用率提升 10%-30%,插单响应时间从几小时缩短到几分钟,真正实现降本增效。面对日益复杂的制造环境与“多品种、小批量”的柔性生产需求,选择一套真正懂生产、能落地的智能排程系统,已成为制造企业实现数字化转型的关键一步。 万界星空科技凭借其深度融合 AI 技术的 APS 智能排产解决方案,正帮助众多企业打破传统生产管理的“黑盒”僵局,从“数字化”迈向“智能化”的新高度
2026-05-13 11:39:32148阅读

一键排产,全程追溯:MES四大模块赋能智造
MES系统四大模块实现“一键排产、智能管料、产供销协同、全流程追溯” 为什么你的工厂还在为“生产黑箱”买单?这套MES系统让效率提升看得见 深夜11点,生产主管老张还在车间核对报表:订单A的物料少了3箱,订单B的排产因设备故障延迟,客户催货电话打了5通……这样的场景,在很多制造企业几乎每天都在上演。 传统工厂管理就像“盲人摸象”——计划部门凭经验排产,车间靠纸质单据流转,物料库存靠人工盘点,质量问题追溯要翻半天台账。数据孤岛、流程断层、响应滞后,不仅让生产效率大打折扣,更让企业在成本控制和客户交付上处处被动。 作为深耕制造业数字化转型的产品经理,我见过太多企业因管理粗放错失订单,也见证过MES系统如何让“黑箱”变“透明”。今天,我们就用四个核心场景,拆解这套系统如何帮工厂“拧紧”每一个生产环节。一键生成排产:从“拍脑袋”到“精准计算”,让产能利用率提升30%“订单交期紧,设备忙闲不均,工人排班混乱”——这是生产计划岗最常听到的抱怨。传统排产依赖Excel表格,调整一个订单可能需要重新计算几十个参数,遇到插单、设备故障更是手忙脚乱。 万界星空科技MES系统通过“一键生成排产”功能,将设备状态、物料库存、人员技能、订单优先级等20+维度数据纳入算法模型,3分钟即可生成最优排产方案。更关键的是,系统支持实时动态调整:当某台设备突发故障时,自动将任务分配至空闲设备,并同步更新物料配送计划,避免因“一环断”导致“全线停”。 某机械加工厂上线后,排产时间从4小时缩短至10分钟,设备利用率从65%提升至82%,订单交付准时率从78%跃升至96%。 智能物料管理:告别“停工待料”,让库存周转率提升40%“物料到了找不到,需要的料没库存,呆滞料占满仓库”——物料管理是工厂成本控制的“重灾区”。传统模式下,采购、仓库、车间信息不同步,经常出现“采购以为有料,车间却在等料”的尴尬。 万界星空MES系统通过“智能物料管理”模块,实现从采购到消耗的全链路数字化:系统根据排产计划自动生成物料需求清单,联动仓库扫码入库、按工单精准配送;生产过程中,实时记录物料消耗数据,当库存低于安全阈值时自动触发补货提醒。更贴心的是,系统支持“工序级物料追溯”——哪个批次的原料用在了哪个订单、哪个产品上,扫码即可查询,彻底解决“物料去向不明”的问题。 一家电子制造企业应用后,物料齐套率从70%提升至98%,库存周转天数从45天压缩至28天,呆滞料成本降低60%。 生产销售协同:打破部门墙,让订单交付周期缩短50%“销售接单时承诺交期,生产却说做不到;客户改需求,车间半天收不到通知”——部门间信息断层,是制造企业最头疼的“内耗”。传统模式下,销售、计划、生产、仓储各自为战,订单状态全靠“打电话问”,客户追问进度时只能“大概估计”。 我们的MES系统通过“生产销售协同”平-台,将订单全生命周期数据实时共享:销售端录入订单后,系统自动校验产能、物料、交期可行性,给出“可承诺交期”;生产过程中,订单进度(如“已领料”“加工中”“待质检”)实时同步至销售端,客户可通过小程序自助查询;若客户临时改需求,系统一键触发计划调整,相关工序、物料、质检标准同步更新,避免因信息滞后导致错误生产。 某家具企业上线后,订单交付周期从25天缩短至12天,客户投诉率下降70%,销售团队终于不用再做“救火队员”。产品质检精细:从“事后补救”到“事前预防”,让不良率降低60%“客户退货才发现质量问题,追溯原因要花三天,损失早已造成”——传统质检依赖人工抽检,不仅效率低,更无法做到“预防为主”。当不良品流出工厂,企业不仅要承担退货成本,更可能失去客户信任。 我们的MES系统通过“产品质检精细”模块,实现全流程质量管控:来料检验、工序检验、成品检验数据实时录入系统,自动生成质量报表;当某道工序不良率超过阈值时,系统自动触发预警,暂停后续生产并推送责任人处理;更关键的是,系统支持“质量追溯”——输入产品序列号,即可查看从原料到成品的所有质检记录、操作人员、设备参数,快速定位问题根源。 一家汽车零部件企业应用后,不良率从3.5%降至1.2%,客户退货率下降85%,质量追溯时间从3天缩短至10分钟。 写在最后:MES不是“成本”,而是“投资”很多企业认为MES系统是“额外投入”,但实际上,它带来的价值远超成本:通过排产优化降低设备闲置成本,通过物料管控减少库存积压成本,通过质量预防降低售后损失成本,通过协同效率提升订单交付能力——这些,都是实实在在的利润。 如果你的工厂也面临“生产效率低、成本高、交付难、质量不稳定”的困境,不妨让MES系统成为你的“数字化转型伙伴”。毕竟,在制造业竞争愈发激烈的今天,“精细化”不是选择题,而是生存题。 (注:文中数据基于某行业标杆客户实际应用效果,具体收益因企业规模、行业特性而异,可联系我们获取MES定制化解决方案。)
2026-05-11 17:22:1199阅读

装配行业MES搭建实战指南:以“防错”为核心,打通质量与效率闭环
装配行业MES搭建实战指南:以“防错”为核心,打通质量与效率闭环在装配行业,制造执行系统(MES)的搭建核心在于构建一个有效的防错体系,这直接关系到产品质量、生产效率和成本控制。一个优秀的MES不仅是记录工具,更是预防错误的“盾牌”和增效的“引擎”。第一步:明确目标,聚焦核心痛点切忌追求“大而全”的系统。成功的MES项目通常始于解决最紧迫的一两个问题。对于装配行业,这些痛点往往是:错装漏装频发:物料型号多,人工识别易出错。质量问题追溯难:发现问题后,无法快速定位到具体批次、工位和原因。生产过程不透明:管理者无法实时掌握订单进度和在制品状态。建议从“物料防错”或“关键工序质检”等小场景切入,快速验证效果,建立团队信心。第二步:梳理并优化业务流程MES不是简单地将线下流程线上化,而是借机推动管理升级。在系统搭建前,需要组织生产、计划、质量等部门,共同梳理并优化现有流程:物料流转流程:从仓库领料、配送到线边,再到工位装配,明确每个环节的校验点。生产执行流程:定义工单如何下发、如何报工、异常(如缺料、设备故障)如何响应。质量控制流程:明确首件检测、过程巡检、不合格品处理的标准化流程。第三步:夯实数据基础,确保准确可用高质量的数据是MES有效运行的基石。必须重点清理和规范以下数据:物料主数据:统一的物料编码、规格、批次属性。物料清单(BOM):确保BOM的准确性,并支持多版本管理,以应对频繁的工程变更(ECN)。工艺路线:明确工序、标准工时、所需设备和工具。电子化作业指导书(eSOP):将图纸、SOP等文件电子化,并与具体工单和工序关联。第四步:构建核心防错闭环这是MES防错能力的关键体现,需要贯穿物料从仓库到成品包装的全过程。物料防错:从源头杜绝错误仓库环节:通过条码化管理,拣货和发料时扫描物料码与工单条码,系统实时校验,确保“拿对的料,发对的料”。配送环节:支持按工单、按工序的精准配送(送料制),将齐套物料准时送达指定工位。装配环节:在关键工位部署扫描设备或触摸屏。操作员装配前需扫描物料条码,系统比对BOM,只有完全匹配才允许继续作业,实现“不接收、不制造、不传递”缺陷的硬性防错。过程防错:确保工艺纪律电子SOP(eSOP):工位屏幕自动显示当前工单对应的最新版SOP(图片/视频),换线或换单时强制确认,防止按旧版图纸作业。智能工具集成:将MES与智能扭矩扳手等工具连接。系统会根据当前工序,自动设定正确的扭矩值,并记录每一次紧固操作的数据。如果扭矩不达标或顺序错误,系统会立即报警并阻止流程继续。设备数据集成:深度集成SPI(锡膏检测)、AOI(自动光学检测)等设备。一旦检测到连续不良或趋势异常,系统可自动触发停机报警,防止批量不良品的产生。全流程追溯:快速定位,精准召回所有物料的消耗、装配、测试数据都被MES实时记录,形成完整的产品履历。反向追溯:输入成品序列号,可瞬间追溯其所有物料批次、生产工位、操作人员、工艺参数等。正向追溯:输入问题物料批次,可立即定位到所有使用了该物料的成品,实现精准召回,极大降低质量风险。第五步:选择合适的部署模式,分阶段上线根据企业规模和IT能力,灵活选择部署方式。中小企业:建议优先采用SaaS(云端订阅)模式。它初期投入低(无需购买服务器),上线快(2-8周),运维简单,可按年或按用户数付费。大型企业:若对数据安全或系统集成有极高要求,可考虑本地部署。建议分阶段实施,降低风险:第一阶段(1个月内):聚焦进度透明,实现工单下发、扫码报工和移动看板。第二阶段(2-3个月):强化过程控制,上线eSOP、物料扫码防错和关键工序质检。第三阶段(3-6个月):深化应用,如与ERP集成、项目成本归集等。第六步:赋能一线,持续运营系统的价值最终由一线员工创造。简化操作:工人端界面必须极简,支持扫码枪、PDA操作,最好有语音提示,做到“扫一下、点一下”。针对性培训:用短视频、操作卡片等通俗方式培训关键用户,初期安排驻场支持。建立激励机制:鼓励“数字先锋”,让一线员工从“被动用”转变为“主动用”。在装配行业,MES的成功与否,关键在于它是否真正理解并解决了行业的独特挑战。一个优秀的MES系统,应当是专为装配而生,深度契合多品种、小批量、BOM频繁变更、项目制管理等核心特性。 万界星空科技MES正是这样一款为机械、电子等装配行业量身打造的解决方案。从支持“一单一BOM”的柔性管理,到与智能拧紧枪、AOI等设备的深度集成,再到AI驱动的智能排产与预测性维护,万界星空MES的每一个功能模块都直击装配企业的痛点。其价值已在众多客户身上得到验证:在某智能机器人组装工厂,通过全流程条码化管理,产品直通率提升了15%,质量追溯时间从小时级缩短至分钟级。在某工程机械企业,实施后错漏装问题减少了92%,交付准时率提升至95%以上。在某出口型灯具企业,智能包装站的防错应用,使发货错误率降至近乎为零,客户满意度大幅提升。这些案例证明,当MES与装配业务深度结合时,它能带来的不仅是效率的提升,更是质量与交付能力的根本性保障。数字化转型并非遥不可及,选择一款真正懂装配的MES,就是选择了让防错从“事后补救”变为“事前预防”,让数字化真正成为驱动企业增长的生产力。
2026-05-09 13:57:3697阅读
破局多品种、小批量生产困境:某精密机械企业的AI+MES方案
破局多品种、小批量生产困境:某精密机械企业的AI+MES方案一、企业背景与核心痛点浙江某精密机械部件制造商,专注于为高端装备行业生产多品种、小批量的精密组件。随着订单量激增和产品复杂度提升,其传统管理模式已难以为继。 生产排程僵化:面对频繁的插单、急单,生产计划调整耗时耗力,设备换线频繁,综合效率(OEE)长期徘徊在65%左右。质量追溯困难:产品由上百个零件组装而成,一旦出现质量问题,难以快速定位是哪个批次、哪道工序出了问题,客户投诉处理周期长达数周。设备意外停机:关键数控机床和装配线的突发故障,常常导致整条产线停滞,非计划停机时间占总工时的15%以上。工艺执行偏差:新员工培训周期长,装配工艺依赖老师傅经验,导致不同班组的产品质量一致性差,不良率高达1.2%。二、AI+MES解决方案实施该企业引入了万界星空AI+MES一体化解决方案,旨在构建一个透明、敏捷、智能的数字化车间。1. AI驱动的有限产能动态排程MES基础支撑:MES系统建立了精确的设备资源模型与工艺路线模型,实时采集设备运行状态(运行、待机、故障)及模具/刀具的占用情况,确保排产基础数据的准确性。AI算法赋能:基于MES提供的实时数据,AI算法综合考虑订单交期、物料齐套率、设备产能瓶颈等数十个约束条件,进行有限产能排程。实施效果:当急单插入时,系统不再是简单的顺序后移,而是通过算法寻找最优插单空隙。系统能在3分钟内完成全厂计划重排,并自动下发至机台终端,可视化展示对后续订单的影响。2. 全流程精细化追溯与BOM防错MES基础支撑:系统实施“一物一码”管理,建立完整的数字化谱系。在装配环节,MES强制执行BOM(物料清单)校验,扫描零件条码时,系统自动核对物料规格、批次及上道工序状态,若物料错误或未检,系统自动锁定机台,防止错装。AI算法赋能:AI将分散在机加工、热处理、装配等环节的数据串联,构建正向追踪与反向溯源图谱。实施效果:扫码即可秒级追溯任意产品的完整生产履历(人、机、料、法、环),实现从原材料到成品的双向闭环管理。3. 设备物联与预测性维护MES基础支撑:通过IoT网关,MES直接采集数控机床、装配线的PLC数据(主轴转速、负载、报警代码等),实现设备状态的透明化监控与OEE自动计算,打破信息孤岛。AI算法赋能:AI模型基于MES采集的历史振动、温度数据,构建设备健康度曲线,识别故障前的微弱信号特征。实施效果:系统能提前48小时预警潜在故障,并自动在MES中触发“预防性维修工单”,将“救火式”维修转变为计划性保养,大幅降低非计划停机。4. 数字化工艺与AI视觉质检MES基础支撑:车间全面取消纸质单据,推行无纸化作业。MES终端根据当前生产工单,自动推送对应的电子SOP(作业指导书)、3D图纸及关键工艺参数至工位屏幕,确保作业标准统一。AI算法赋能:在关键工位部署工业相机,AI视觉系统与MES深度集成。MES下发检测标准,AI实时判定零件是否漏装、螺丝扭矩是否达标、表面有无划痕。实施效果:检测准确率达99.8%,一旦发现异常,AI不仅报警,还通过MES自动锁定产线并触发安灯系统,实现质量问题的即时拦截与闭环处理。三、实施成效与价值项目实施6个月后,企业运营指标得到显著改善,成功实现了从“经验驱动”到“数据驱动”的转型。效率跃升:设备综合效率(OEE)从65%提升至82%,订单平均交付周期缩短35%。质量飞跃:产品装配不良率从1.2%降至0.05%,客户投诉率下降90%,质量追溯时间从数周缩短至5分钟。成本优化:非计划停机时间减少70%,设备维护成本降低30%。同时,因质量提升带来的返工和报废成本大幅下降。管理透明:管理者可通过车间大屏和移动端实时掌握生产进度、设备状态和质量数据,决策响应速度提升50%以上。 该案例证明,AI+MES不仅是技术的叠加,更是管理模式的革新。它帮助机械组装企业有效应对多品种、小批量的市场挑战,构建起难以复制的核心竞争力。
2026-05-06 11:35:50112阅读
香肠火腿工厂MES核心功能与实施架构解析
肉制品行业智能制造指南:香肠火腿工厂MES核心功能与实施架构解析针对香肠、火腿等肉制品工厂的生产特性,MES(制造执行系统)解决方案需要重点解决配-方保密与精-准投料、关键工艺参数(温度/时间)监控、严格的食品安全追溯以及得率(出品率)控制等核心问题。万界星空科技针对香肠、火腿工厂的MES系统解决方案,旨在打造“透明化、数字化、可追溯”的智能车间。 一、 肉制品加工行业MES核心痛点与MES解决思路肉制品加工行业(特别是香肠、火腿)具有工艺流程长、保质期短、冷链要求高等特点。MES系统充当了企业ERP系统(管订单/财务)与车间设备(管生产)之间的“神经中枢”。 二、 万界星空MES系统核心功能模块详解针对香肠和火腿的生产工艺(分割→腌制/滚揉→灌装→蒸煮/烟熏→包装),MES系统应包含以下核心功能:生产计划与排程 (APS)有限能力排产:系统接收ERP订单后,结合车间实际的设备产能(如灌装机的速度、杀菌釜的容量)、人员班次和物料齐套情况,自动生成最优的日/班次作业计划。动态调整:遇到紧急插单或设备故障时,系统可快速重新排程,减少停工待料时间。精细化物料与配-方管理配-方保密与权限:对核心配-方(如香辛料比例、亚硝-酸盐添加量)进行数字化加密,不同岗位仅可见必要信息。防错投料:在投料环节,操作员需扫描原料条码,系统自动核对物料种类、批次和重量。如果投料错误或重量偏差超出允许范围,系统锁定设备不予启动。添加剂合规:严格记录防腐剂、发色剂等关键添加剂的使用量,确保符合食品安全法规。生产过程执行与监控电子SOP(作业指导书):工位终端自动显示当前生产产品的标准作业程序,指导工人规范操作(如滚揉时间、真空度要求)。关键控制点(CCP)监控:集成传感器:直接连接蒸煮机、烟熏炉、杀菌釜的PLC,实时采集中心温度、环境温度、时间、湿度等数据。 自动拦截:一旦监测到杀菌温度不足或时间不够,系统自动报警并锁定该批次产品,禁止流入下一道工序。设备管理:记录设备运行、停机、清洗(CIP)时间,计算设备综合效率(OEE),预防性维护提醒。全程质量追溯体系这是肉制品工厂的生命线。MES建立“一物一码”体系,实现双向追溯:反向追溯(查原因):当市场反馈某批次香肠“口感偏咸”或“胀袋”时,输入成品批次号,系统可在30秒内定位到: 使用了哪批猪肉、哪批盐(供应商信息); 是哪个班组、哪位员工在哪个搅拌缸投的料; 当时的滚揉工艺参数、蒸煮温度曲线是否达标。正向追溯(查流向):当发现某批次原料肉检疫不合格时,系统能瞬间查出这批肉做成了哪些成品,发往了哪些经销商或超市,实现精-准召回,将损失降至最低。仓库与冷链管理效期预警:严格执行“先进先出”(FIFO),对临期原料进行自动预警,防止过期浪费。库位管理:通过PDA手持终端管理冷库库位,实时记录原料和成品的入库、移库、出库操作,确保库存数据准确。三、 系统集成架构:1、与ERP系统集成向下承接:MES从ERP中自动获取生产订单、BOM(物料清单)及基础物料数据,将“经营计划”转化为可执行的“车间指令”。向上反馈:生产结束后,MES实时回传完工入库数量、实际原料消耗、工时数据及废品信息,帮助ERP进行精-准的成本核算和财务记账,实现“业财一体化”。2、与底层自动化设备(PLC/SCADA)的集成指令下发:MES将工艺配-方(如蒸煮温度曲线、滚揉时间)直接下发至设备的PLC控制系统,减少人工设定参数的误差。数据采集:通过物联网技术,实时采集设备运行状态、关键工艺参数(温度、压力、pH值)及能耗数据,实现生产过程的透明化。3、与LIMS(实验室管理系统)的集成质量联动:MES在生产关键节点自动触发送检指令;LIMS完成理化或微生物检测后,将结果回传MES。自动放行:若质检合格,MES自动解锁下一工序权限;若不合格,系统自动冻结批次,防止不良品流入市场。4、与WMS(仓储管理系统)的集成库存协同:MES与WMS实时同步原料投料扣账和成品入库信息,确保账实相符,并协同管理冷链仓库的效期与批次。四、实施效益预期 综上所述,在香肠、火腿等肉制品行业竞争日益激烈的今天,数字化转型已不再是企业的“选修课”,而是关乎生存与发展的“必修课”。MES系统不仅是一套软件,更是企业实现精益生产、保障食品安全、提升核心竞争力的战略工具。通过构建“透明化、数字化、可追溯”的智能车间,企业不仅能从容应对日益严苛的监管要求,更能通过精-准的成本控制和稳定的产品质量赢得市场信赖。
2026-05-06 11:35:4263阅读
应对插单、错料与停机挑战:AI+MES赋能机械组装数字化转型
应对插单、错料与停机挑战:AI+MES赋能机械组装数字化转型机械组装工厂管理难点机械组装工厂的管理者,每天都在应对各种生产现场的“不确定性”。车间里,生产进度往往不够透明,订单是否按时完成,通常难以实时掌握;插单、急单频发,容易打乱原有生产节奏,导致换线频繁、效率受损。 物料管理更是痛点重重,BOM复杂、零部件繁多,错料、漏料、批次混淆等问题时有发生,轻则导致返工,重则造成报废。质量管控若仅依赖人工,容易出现标准不一、漏检等情况,影响客户满意度;设备意外停机更是生产中的隐患,一条产线的异常可能波及整个交付周期。此外,新员工培训周期长、工艺执行依赖老师傅经验,也让生产一致性面临挑战。这些问题交织在一起,让机械组装工厂的管理者压力倍增,亟需从技术层面寻找突破口。 机械组装MES的具体功能和解决方案万界星空机械组装MES系统,正是为破解这些管理难点而生。它如同一个“数字化工厂管家”,将生产全流程纳入统一管理平-台,让每个环节都清晰可见、可控可溯。 在生产计划与调度环节,MES系统支持从ERP同步工单,基于设备实际负荷、人员技能、物料齐套情况,生成可视化甘特图,支持拖拽调整、急单插单,让计划更贴合实际。物料管理方面,系统通过条码/RFID实现“一物一码”,从领料、上料到装配,全程扫码校验,错料自动报警,批次信息完整追溯,有效规避错装漏装风险。 工艺执行环节,MES自动推送电子作业指导书(eSOP)到工位屏幕,版本实时管控,防止误用旧版;关键工序强制扫码过站,未完成上道工序禁止流转,确保工艺执行无偏差。质量管理模块覆盖从来料检验(IQC)到出货检验(OQC)的全流程,支持SPC统计过程控制,超差自动报警,不合格品自动分流维修,形成质量闭环。 设备管理则实时采集设备状态,计算OEE,自动生成保养计划,故障时自动报警并记录维修履历,让设备管理从“被动维修”转向“主动维护”。人员绩效模块通过技能矩阵匹配工位需求,实时统计产量、良率,为绩效考核提供数据支撑。所有数据通过车间大屏、移动端实时展示,管理者足不出户即可掌握生产全貌。融合AI技术,机械管理迈向智能化如果说MES是“数字化工厂管家”,那么万界星空科技AI MES就是“智能化工厂大脑”。它在MES的基础上,深度融合AI技术,让系统具备“感知-分析-决策-优化”的能力,从根本上提升机械组装工厂的管理水平。 面对插单、急单,AI智能排产算法能在数秒内重新计算较优计划,综合考虑交期、换线成本、设备负载等多目标,动态调整生产序列,让计划更灵活、交付更准时。质量管控不再仅依赖事后检验,AI视觉系统实时识别装配缺陷,检出率高;AI还能关联分析生产参数,预测质量风险,在缺陷产生前辅助调整设备参数,助力实现高品质生产。 设备管理从“预防性保养”升级为“预测性维护”,AI通过分析设备振动、电流等数据,提前预判故障,显著减少非计划停机时间。新员工培训不再单纯依赖老师傅,AI智能助手通过语音交互,即时解答工艺疑问,推送3D作业指导,帮助新人快速上岗。 物料追溯从“事后查询”变为“实时防错”,AI结合条码数据,在上料前自动校验物料正确性,从源头降低错装风险。所有数据通过AI分析,自动生成管理报表,为决策提供科学依据。 机械组装工厂的管理,不再是与“不确定性”的。AI MES让生产进度透明、质量可控、设备稳定、人员高效,助力企业实现精益化管理。
2026-05-06 11:35:33103阅读
从报价到排产全乱套?机械加工行业数字化转型方法
从报价到排产全乱套?机械加工行业数字化转型方法 一、别再迷-信“老师傅”了,那个半夜还在车间排产的老板,后来怎么样了?老张是我认识的一个机加工老板,典型的实干派。前几年生意好的时候,他最自豪的就是厂里有几个跟了他十几年的“老师傅”。只要把图纸往那一扔,老师傅看一眼,工时和报价就出来了,机床怎么排、刀具用什么,心里都有数。 但去年年底,老张差点没挺过来。 为什么?因为老师傅“罢工”了。不是真罢工,是身体扛不住请假了。那几天,厂里乱成了一锅粥:报价没人敢拍板,急单插不进去,半成品堆在过道里找不到下家。客户催命一样打电话,老张站在车间里,看着几百万的设备转不动,急得满嘴起泡。 这恐怕是无数中小机械加工厂老板的缩影:生意看似红火,实则命悬一线。 我们总觉得,只要机器转着就有钱赚。但现实是,如果你的工厂还靠“人脑”和“纸笔”在管理,那你赚的根本不是技术的钱,而是运气的钱。 二、你的“经验”,正在成为你的累赘在机加工行业,我们太迷-信“经验”了。 报价靠经验:客户发来图纸,老师傅估算半天,报高了丢单,报低了亏本。排产靠经验:哪台机子闲着?哪套模具在哪?全靠调度员吼。质检靠经验:划痕算不算次品?全凭检验员的一双肉眼和心情。 这种模式在订单少、品种单一的时候没问题。但现在呢?客户要的是“多品种、小批量”,今天做汽车配件,明天做医疗器械。 “计划赶不上变化”成了常态。 一旦遇到急单插队,原本排好的计划全盘打乱。你以为是设备不够用,其实是信息流堵死了。你在办公室看到的报表是“昨天”的,而车间里的情况是“现在”的。这中间的时间差,就是你的利润流失口。 三、数字化不是买个软件,而是换个活法很多老板跟我抱怨:“我也试过数字化,买了ERP,买了MES,结果呢?工人嫌麻烦不愿意用,最后系统成了摆设,数据还得人工填。” 说白了,那是以前的软件太“重”了,也太“冷”了。它们要求工人像会计一样去录入数据,这在车间里根本不现实。 现在的玩法早就变了。 我看过一些聪明的工厂,他们不再追求那种大而全的“黑灯工厂”,而是用“小步快跑”的方式,哪里痛治哪里。 比如,不再需要昂贵的工业相机阵列,就用普通的高清摄像头加个边缘计算盒子,就能解决外观缺陷检测的问题。 不再需要把老旧设备拆了重装,直接在外面贴个几百块钱的无线振动传感器,就能知道主轴轴承是不是快坏了,提前预警,避免半夜停机。 不再需要老师傅拍脑袋报价,现在的AI智能体,把3D图纸往系统里一拖,十分钟就能算出工时和成本,精准度比人还高。 这才是2026年该有的打法:不是为了上系统而上系统,而是为了解决问题。 四、万界星空科技MES+AI,让工厂长出“大脑”以前我们说MES(制造执行系统),它更像是个“记账员”,记录你干了多少活。 但现在,随着AI的介入,MES正在变成工厂的“大脑”。 以前是“人指挥机器”,现在是“数据指挥人”。 当MES捕捉到现场某台设备突然停机,它不再是被动等待报修,而是能立刻触发重排程逻辑,自动把任务分配给其他空闲机台,并通知维修工。 当订单来临时,AI排产引擎能在几秒钟内,综合考虑设备状态、物料库存、人员排班,算出一个最优解。 这不是科幻电影,这是现在很多腰部企业已经在用的“生存工具”。 五、别让你的对手,先你一步醒来制造业的红利期早就过了,靠拼人力、拼时长的时代结束了。 未来的竞争,是“透明度”的竞争。 谁能最先看清车间里的每一个死角,谁能最快响应客户的每一个变动,谁就能活下来。 如果你的工厂现在还离不开那几个“老师傅”,如果你的报价单还得算半天,如果你的库存永远对不上账。 数字化转型,不是选择题,而是必答题。哪怕从最简单的工单在线化开始,哪怕只是先给设备装个传感器,动起来,总比原地踏步强。毕竟,在这个时代,慢一步,可能就被淘汰。
2026-05-06 11:35:08134阅读
一套系统,双重智慧:MES+AI智能排产
一套系统,双重智慧:MES+AI智能排产 在制造业的数字化转型中,我们常听到一个痛点:“计划赶不上变化”。ERP下达了宏观指标,车间却是一笔糊涂账。要打破这种“计划与执行两张皮”的僵局,单纯依靠堆砌软件是不够的,关键在于如何让MES(制造执行系统)与APS(高级计划与排程系统)真正“握手”。这不仅仅是两个系统的对接,更是企业从“经验拍脑袋”向“数据做决策”转型的分水岭。 如果把智能工厂比作一个人体,APS无疑是那个运筹帷幄的“大脑”,而MES则是敏捷高效的“四肢”。APS的核心价值在于“算”,它基于有限产能理论,在订单、物料、设备、人员等无数约束条件中寻找最优解,回答“何时、何地、生产什么”的战略问题;而MES的价值在于“做”,它负责将APS生成的精密计划转化为车间现场的每一个具体动作,并实时反馈“实际发生了什么”。只有当“大脑”的指令能被“四肢”精准执行,且“四肢”的感知能瞬间回传“大脑”时,智能制造的闭环才真正形成。 这种协同构建了一个动态的、有生命力的“计划-执行-反馈-优化”闭环。在传统的模式下,计划一旦下达往往就“死”了,因为车间的突发状况(如设备故障、急单插入)无法实时修正计划。而在MES与APS的深度融合中,APS下发的不再是僵化的工单,而是精确到分钟、机台的作业指令。当MES在采集现场数据时捕捉到异常——比如某台关键设备突然停机,它会立即触发APS的重排程逻辑。系统不再依赖人工反复协调,而是在几分钟内基于最新状态重新计算出最优解。这种“动态闭环”让生产计划变得“活”了起来,能够像水一样适应容器的形状,从容应对各种不确定性。值得注意的是,随着技术的迭代,这种“大脑”与“四肢”的配合正在变得更加紧密。以万界星空科技MES系统为例,它内置了强大的AI智能排产功能,这实际上已经涵盖了传统独立APS系统的核心能力。这意味着企业无需再为昂贵的独立APS模块买单,也避免了两个系统间复杂的数据集成难题。万界星空科技的AI排产引擎利用遗传算法和强化学习,直接在MES内部就能完成复杂的运算与调度。这种“原生”的排产能力,让计划与执行的边界变得模糊,数据流转更加顺畅,真正实现了“一套系统,双重智慧”。 最终,这种深度的数字化协同将直接转化为企业的核心竞争力。数据不会说谎,引入APS与MES协同的企业,往往能看到订单准时交付率从70%多跃升至95%以上的质变。通过精准的有限能力排程,设备不再是“忙闲不均”,库存不再是“积压如山”,生产周期被大幅压缩。更重要的是,它赋予了企业应对“多品种、小批量”市场的柔性能力。MES与APS的结合,不再是简单的工具叠加,而是企业实现精益生产、构建未来工厂的必由之路。
2026-04-29 13:36:12119阅读
MES与APS:从“计划”到“执行”的闭环革命
MES与APS:从“计划”到“执行”的闭环革命 将制造执行系统(MES)与高级计划与排程系统(APS)相结合,是企业从“经验驱动”迈向“数据驱动”生产的关键一步。这种组合构建了一个从宏观计划到微观执行的完整闭环,让生产计划不仅“排得出”,更能“落得下”。 计划与执行:构建智能制造的“大脑”与“四肢” MES与APS的协同,本质上是计划层与执行层的深度融合,二者各司其职,又紧密联动。 APS(高级计划与排程系统)—— 智慧的“大脑” APS的核心是“计划”。它基于有限产能理论,综合考虑订单、物料、设备、人员等多种约束条件,通过复杂的算法(如遗传算法)生成最优的生产排程。它回答的是“应该在什么时间、用什么资源、生产什么产品”的问题,目标是实现资源利用最大化、订单交付准时化和库存成本最小化。 MES(制造执行系统)—— 敏捷的“四肢” MES的核心是“执行”。它负责将APS下达的生产工单在车间现场落地,并实时采集生产过程中的各种数据(如完工数量、设备状态、质量信息、物料消耗等)。它回答的是“实际发生了什么”的问题,确保生产过程透明、可控、可追溯。 动态闭环:让计划“活”起来 MES与APS的协同价值,在于构建了一个“计划-执行-反馈-优化”的动态闭环,使生产计划能够根据车间实时状况进行自我调整。 计划下达 APS系统根据ERP的销售订单、库存数据和BOM(物料清单),结合从MES获取的实时设备状态、人员班次等约束,生成精确到分钟、机台、工序的详细作业计划,并下发给MES系统执行。 执行与反馈 车间操作人员通过MES终端接收工单指令,开始生产。MES实时采集生产进度、设备运行状态(如故障、停机)、物料消耗、产品质量等数据。 异常触发 当生产过程中出现意外情况,例如设备突发故障、关键物料短缺、或出现紧急插单时,MES系统会立即捕捉到这些异常信息。 计划重排 MES将这些实时反馈的异常数据传递给APS。APS系统随即启动重排程逻辑,在几分钟内重新计算并生成一个新的、可行的生产计划,以应对变化,最大限度地降低对整体交付的影响。 这个过程打破了传统模式下计划与执行脱节的“信息孤岛”,实现了生产调度的动态优化和快速响应。 协同价值:从数据到效益 MES与APS的深度融合,能为企业带来显著且可量化的效益: 提升订单准时交付率 通过精确排产和动态调整,企业能更准确地承诺交期,并有效应对生产波动。有案例显示,引入APS与MES协同后,订单交付准时率可从78%提升至95%。 优化资源配置,降低库存 APS的有限能力排程能有效避免设备过载或闲置,提升设备综合效率(OEE)。同时,精准的物料需求计划(JIT)可以减少原材料和在制品库存,降低资金占用。 缩短生产周期与换型时间 通过优化工序衔接和减少等待时间,可以有效缩短产品的整体生产周期。精确的排产也有助于将同类产品的生产集中安排,从而减少产线换型(Setup)的时间和成本,有实践表明换型时间可缩短40%。 增强生产柔性 面对多品种、小批量的市场需求,MES+APS的组合赋予了生产线更强的柔性,能够快速响应插单、改单等变化,提升客户满意度。 总而言之,MES是APS计划得以落地的保障,而APS则为MES的执行提供了最优的导航。二者的结合,是企业实现精益生产、迈向智能制造的必由之路。
2026-04-29 13:36:04135阅读
赋能精益制造:MES数据大屏的核心价值与应用
MES 系统与可视化大屏的结合,犹如为生产流程注入了一股强大的动力。可视化大屏将 MES 系统中的复杂数据以直观、清晰的方式呈现出来。生产线上的各个环节、设备状态、任务进度等信息一目了然。管理者可以实时监控生产过程,及时发现问题并作出调整。员工也能通过大屏了解自己的工作任务和生产目标,提高工作效率。一、数据大屏:车间的“智慧大脑”实时透明化: 所有关键数据秒级刷新,生产进度、设备状态、物料情况尽在掌握,让车间从“黑箱”变为“透明工厂”。快速决策: 异常自动报警(如红灯闪烁),管理者可立即定位问题、追溯根源并快速响应,将被动“救火”转变为主动“防火”。数据驱动: 通过数据驱动现场改善,激发团队积极性,持续优化生产流程,提升整体运营效率。二、MES数据大屏实现企业个性化管理的主要应用场景包括:1、生产线管理:电子看板可以实时显示生产线的状态和数据,帮助企业调整生产进度和物料需求,提高生产效率和产品质量。2、仓库管理:可视化数据大屏可以实时监控仓库的库存和出入库情况,帮助企业调整采购计划和物流安排,提高物流效率和客户满意度。3、订单-管理:电子看板可以实时显示订单的状态和进度,帮助企业调整生产和销售计划,提高交货时间和客户满意度。4、人力资源管理:电子看板可以实时显示员工的工作情况和绩效,帮助企业进行人员管理和培训计划,提高员工素质和团队协作能力。三、典型案例应用场景1、AI质检与全流程追溯AI灯检: 引入“AI质检员”替代人眼,不知疲倦地执行统一标准,大幅提升检测效率和准确性。数据驱动调度: 紧急订单接入后,MES系统自动检查库存、调度AGV小车、下发工艺参数,将原本需要半小时的协调工作压缩至几分钟。设备透明化: 管理人员通过大屏可实时查看所有关键设备状态。一旦出现异常波动,系统会自动记录、追踪并形成处理闭环,实现预测性维护。全流程追溯: 每个产品都拥有“数字档案”,记录其从原料、设备、工艺到操作人员的全部信息,实现质量问题的快速精准追溯。2、全链路数据闭环全要素监控: 数据大屏清晰展示日/月/年累计产量、能耗情况、当班人员及机台的实时运行状态。显著效益: 实施“智改数转”后,企业劳动生产效率提升15%,库存周转率提升10%,综合能耗成本下降5%,并实现了100%的全过程追溯。生产执行核心看板指标一览:如图 总而言之,MES与数据大屏的结合,通过让数据流动起来、看得见、用得上,正在重塑制造业的生产方式,是实现智能制造和精益管理的关键一步。
2026-04-29 13:34:20228阅读
AI在MES七大核心场景中的落地应用
MES(制造执行系统)是连接企业计划层(如ERP)与车间控制层(如PLC)的核心信息系统,旨在实现生产过程的透明化、标准化和可追溯。随着人工智能(AI)技术的融入,MES正从传统的“记录系统”向具备“感知-分析-决策-优化”能力的“智能大脑”演进。一、MES系统的7大核心功能传统的MES系统主要围绕以下七大功能模块构建,以实现对车间的精细化管理:1、工单-管理与生产计划执行 接收来自ERP的生产订单,并将其拆解为车间可执行的工单。系统负责管理工单的全生命周期状态(如待排产、进行中、已完成),并支持将物料清单(BOM)和工艺路线与工单绑定。2、工艺流程与作业指导管理 将纸质的工艺文件转化为结构化的电子作业指导书(eSOP),并根据工序自动将装配步骤、图纸、参数等推送到对应工位的终端上,确保操作员使用的是最新、最准确的版本。3、物料齐套与防错管理 在生产开始前,系统会基于BOM校验物料是否齐全。在工序执行时,通过扫码等方式强制验证物料批次或序列号,有效防止错料、漏料或混料的发生。4、生产过程追踪与报工 实时记录每道工序的操作员、开始/结束时间、所用设备及关键参数。支持手动或自动(如通过PLC触发)报工,并通过可视化看板实时更新和展示工单进度。5、质量检验与过程控制 在关键工序设置质量门,未通过检验的产品无法流入下一环节。系统支持首检、巡检、终检等多种检验流程,并运用统计过程控制(SPC)方法监控质量波动,记录并处理不合格品。6、全生命周期追溯 为每个产品赋予唯一身份标识(如二维码或RFID),并将其与所用物料批次、装配记录、测试数据、质检报告等信息关联起来,形成完整的“产品档案”,支持从原料到成品(正向)和从缺陷品到原料(反向)的双向追溯。7、设备与工具管理 监控关键设备的运行状态,管理工具的校准周期和使用次数,并采集设备综合效率(OEE)等关键绩效指标,为设备维护提供数据支持。二、AI在MES上的智能化应用如果说传统MES解决了“发生了什么”的问题,那么万界星空AI MES则让系统具备了回答“将要发生什么”以及“我们该怎么做”的能力。1、高级排程(AI-APS)利用强化学习算法,综合考虑订单交期、设备状态、物料齐套率等数十个动态约束。当面临紧急插单或设备突发故障时,系统能在秒级内模拟上万种方案,自动生成最优重排策略,实现“计划跟着变化走”。2、工艺流程管理:AI通过分析历史最佳生产数据,结合实时的温湿度环境与物料差异,动态推荐甚至自动调整设备参数(如注塑温度、拧紧扭矩)。这种“工艺参数自优化”确保了在不同工况下,产品质量始终处于最优区间。3、AI视觉质检利用深度学习技术,能在生产线上实时识别毫米级的划痕、裂纹或装配错误,其精度与效率远超人工。更关键的是,AI能自动关联缺陷形态与当时的工艺参数,反向追溯根因,将质量管理从“事后拦截”推向“事前预防”。4、设备管理从“预防性维护”升级为“预测性维护。AI模型通过分析设备振动、电流、温度等多模态数据,能提前数天预测轴承磨损或电机老化等潜在故障。系统甚至能自动生成维修工单、预定备件,在故障发生前消除隐患,大幅降低非计划停机时间。5、物料与物流管理实现了“智能协同”。AI根据生产节拍精准预测物料需求,提前调度AGV小车进行准时制(JIT)配送,并动态规划路径以避免拥堵。6、异常管理:AI可自动对上报的异常进行分类与优先级排序。通过自然语言交互,管理者可以直接提问:“为什么昨天A产线良率下降?”系统即刻生成归因分析报告,让决策不再依赖经验,而是基于数据。总而言之,AI与MES的深度融合,正在推动制造业从“经验驱动”向“数据智能驱动”的根本性变革,构建起一个具备“自愈、自优、自适应”能力的智能工厂。
2026-04-27 15:42:0784阅读
医药MES系统:以-合-规为核心,驱动药企数字化转型
医药MES系统:以-合-规为核心,驱动药企数字化转型医药行业MES系统是一个以“合-规”为核心,深度融合GMP规范与数字化技术的专业平-台。它旨在解决药企在生产、质量、设备和数据管理上的核心痛点,实现从经验驱动到数据驱动的转型。一、核心痛点与解决思路医药行业面临着严格的法-规监-管和复杂的生产流程,传统管理模式存在以下痛点:合-规风-险高:纸质记录易出错、难追溯,难以满足GMP、FDA 21 CFR Part 11等法规对数据完整性(ALCOA+原则)和审计追踪的要求。生产效率低:计划与执行脱节,批记录审核周期长,导致产品放行延迟。质量追溯难:物料与生产数据分散,一旦出现质量问题,难以快速精准定位根源,召回成本高。信息孤岛:ERP、LIMS、WMS等系统各自为政,数据无法互通,决策缺乏实时数据支持。万界星空科技MES解决方案以合规为核心、效率为目标、追溯为基础、智能为方向,通过构建一个连接上层计划(ERP)与底层控制(设备)的数字化中枢,实现生产全流程的透明化、精细化与智能化管理。二、系统总体架构数据采集层(边缘层) 作为系统的数据入口,通过OPC、PLC、传感器、扫码枪等设备,实时采集设备参数、物料信息、生产进度、环境数据(如洁净室温湿度)等。 支持断网缓存,网络恢复后自动同步,确保数据不丢失。数据处理层(平-台层) 作为“数据大脑”,负责对采集的数据进行清洗、整合、存储和分析。 内置合规规则引擎,实现电子签名、审计追踪等功能,确保数据符合法规要求。 利用大数据分析技术,为生产决策、工艺优化提供数据支撑。应用层(功能模块层) 面向用户的操作界面,包含一系列覆盖生产、质量、设备、物料等环节的核心功能模块。系统集成 打破信-息孤岛,与ERP(接收计划)、LIMS(同步质检数据)、WMS(同步库存信息)、SCADA/PLC(控制设备)等系统无缝集成,形成完整的生产数字化闭环。三、万界星空医药MES系统十大核心功能1. 生产建模与调度 图形化配置工艺路线,自动分解ERP计划为车间工单,并根据设备、物料、人员情况动态调度,实现生产有序进行。2. 电子批记录(EBR) 核-心合-规模块。替代纸质记录,引导操作员按步骤执行,自动采集数据,实现电子签名与在线审-核,大幅缩短批记录审-核与产品放行时间。3. 称量配料管理 引导式称量,自动采集称重数据,与设备联动进行防错校验,确保投料精准,从源头保障药品质量。4. 物料与批次管理 建立物料主数据,对原料、辅料、中间体、成品进行唯一批次号管理,实现从入库到成品的双向追溯。5. 质量管控(QMS) 集成LIMS检验结果,对生产过程中的偏差进行闭环管理,通过SPC统计过程控制实现质量趋势预警。6. 设备管理 建立设备全生命周期档案,实时监控运行状态,自动提醒维护与校准计划,并可通过数据分析实现预测性维护,降低故障停机率。7. 环境监控管理 实时监控洁净室的温湿度、颗粒物等关键环境参数,异常时自动报-警并联动设备,确保生产环境持续合规。8. 人员管理 基于岗位设置操作权限,记录人员培训与资质,确保所有操作均由授权人员执行,满足GMP对人员管理的要求。9. 审计追踪与合-规 满足法-规核-心要求。系统强制记录所有数据的创建、修改、删除等操作,形成不可篡-改的审计追-踪日志,完全符合FDA 21 CFR Part 11等法规。10. 报表与数据分析 提供生产、质量、设备等多维度可视化报表与看板,通过数据分析识别生产瓶颈与改进机会,辅助管理层决策。 在监-管日益严格、市场竞争加剧的今天,部署一套成熟、合规、智能的MES系统,已成为药企提升核心竞争力、实现高质量发展的必然选择。医药MES系统,不仅是一套软件,更是药企实现数字化转型、迈向智能制造的战略基石。它以合-规为底-线,筑牢药品安-全防-线;以效率为引擎,驱动生产效能跃升;以数据为资产,赋能企业科学决策。
2026-04-27 15:41:5770阅读
机械组装车间提质增效:数字化管理如何破解离散制造痛点
在机械装备制造领域,多品种、小批量、非标定制已成为主流生产模式。从工程机械、自动化设备到精密传动装置,组装环节往往涉及成百上千种零部件,工序长、协同环节多、对精度与追溯要求严苛,传统管理模式很容易陷入效率瓶颈。不少机械组装企业仍在依赖Excel排产、纸质流转卡、人工报工、事后补录数据。看似低成本的操作,背后隐藏着大量隐性成本:计划频繁变动导致插单混乱、物料齐套性差停工待料、装配错漏装反复返工、质量问题无法快速追溯、工时与成本核算不准、交期难以保障想要打破这种局面,万界星空MES系统核心是打通生产全流程数据,实现计划、物料、工序、质量、设备的一体化协同。面向机械组装的生产执行管理方案,正是围绕离散装配场景设计,把车间管理从经验驱动转向数据驱动。一、精准排产与进度透明,告别盲目赶工机械组装订单交期紧、变更多,人工排产很难兼顾产能、物料、工装夹具等约束。通过数字化排产逻辑,可按订单优先级、工序工时、设备负荷自动生成最优方案,紧急插单也能快速重排。工序进度通过终端实时上报,车间大屏与管理后台同步呈现每个工单的完成状态、在制品位置、异常节点。不用反复打电话、跑车间核对,计划调整更及时,交期达成率明显提升。二、装配防错与物料齐套,减少返工损耗精密机械组装最怕错装、漏装、混料。关键工位实行物料扫码校验,系统自动匹配型号与批次,不符合则无法进入下一工序;电子作业指导书同步推送图纸、扭矩参数、装配要点,降低对熟练工依赖。物料齐套性提前预判,缺料、错料在开工前预警,减少线边停工等待。一次装配合格率提升后,返工成本、售后索赔与品牌风险同步下降。三、全链路质量追溯,应对合规与售后核查机械装备对安全与可靠性要求高,出现质量问题必须快速定位原因。从零部件入库、装配工序、检验数据到设备参数,全部与产品序列号绑定,形成完整追溯链条。客户审核、售后溯源、批次召回都能一键查询,既满足行业合规要求,也降低质量事故带来的损失。四、设备互联与工时自动核算,管理更精细与拧紧枪、压装机、检测设备联动,实时采集工艺参数,异常自动预警;人员工时、设备稼动率自动统计,替代人工填报,数据更真实准确。管理者可清晰看到瓶颈工序与低效环节,持续优化工艺与排班,实现降本增效。五、落地思路:从小范围试点到全面覆盖机械组装企业推进数字化不必一步到位,建议先选择一条核心产线试点,聚焦排产、报工、追溯等高频痛点,验证效果后再逐步扩展。重点做好流程梳理、岗位培训与数据标准化,让系统贴合现场实际,而非简单套用模板。 随着制造业竞争加剧,交期、质量、成本成为机械组装企业的核心竞争力。数字化生产管理不是可选升级,而是应对订单碎片化、利润趋薄的必要支撑。把车间“黑箱”打开,让数据流转起来,才能在稳定品质的同时提升效率,守住订单与市场。
2026-04-24 16:54:4093阅读
万界星空科技医药行业MES系统解决方案
一、项目背景与行业痛点1.1 项目背景医药行业MES系统(制造执行系统)是一套专门为药品生产过程设计的信息化管理系统。万界星空医药行业MES系统(制造执行系统)位于企业上层的计划管理系统(如 ERP)与底层的控制层(如自动化设备、传感器等)之间,通过实时收集、处理和传递生产现场的数据,实现对药品生产全过程的精确监控、协调和优化。1.2 行业核心痛点合规风险高:传统人工记录易出现遗漏、篡改、誊写错误,难以满足GMP对数据完整性(ALCOA+原则)、审计追踪、电子签名的强制要求,面临监管警告、审计失败、产品召回等风险,部分企业因温湿度记录不完整、批记录可随意修改等问题,被监管机构出具警告信,影响产品上市与企业声誉。生产效率低下:生产计划与车间执行脱节,调度依赖人工经验,工单下发、工序衔接、批记录填写等环节耗时费力,纸质批记录审核周期长,导致产品放行延迟,据行业数据显示,传统模式下批记录审核周期平均需7-10天,严重影响生产流转效率。质量追溯困难:药品生产涉及原料、辅料、中间体、成品等多批次物料,传统人工标识易混淆,生产过程中工艺参数、设备运行、人员操作等数据分散存储,一旦出现质量问题,无法快速定位根源,需投入大量人力物力排查,甚至被迫召回全批次产品,造成巨大经济损失。设备管理薄弱:制药设备(反应釜、冻干机、称量设备等)需定期校准、维护、清洁,传统计划性维护易导致过度维护或设备故障,设备运行状态无法实时监控,故障响应不及时,常出现停机停产情况,影响生产进度。信息孤岛严重:ERP、LIMS、WMS、SCADA等系统各自独立运行,物料信息、生产数据、质量检测数据、设备数据无法实现无缝互通,导致数据重复录入、信息滞后,无法为生产决策提供实时、准确的支撑。https://www.jingxuanxing.com/二、解决方案总体目标本MES系统解决方案以“合规为核心、效率为目标、追溯为基础、智能为方向”,立足医药行业生产特点,结合固体口服、注射剂、无菌制剂、原料药、中药等不同生产场景,实现以下核心目标:合规管控:全面满足GMP、FDA 21 CFR Part 11、EU GMP Annex 11、GAMP 5等法规要求,实现电子批记录(EBR)、电子签名、审计追踪全流程覆盖,确保生产数据真实、完整、不可篡改,降低合规风险,提升审计通过率。效率提升:打通生产全流程信息流转,实现生产计划自动下发、工序自动衔接、数据自动采集,缩短批记录审核周期40-70%,产品放行时间缩短30-60%,制造周期缩短15-20%,降低人工操作强度,提升生产整体效率。质量追溯:构建“原料入库→称量配料→生产加工→质量检测→成品放行→出库”全链路追溯体系,实现物料批次、工艺参数、设备运行、人员操作、质量检测等数据的双向追溯,快速定位质量问题根源,减少质量事故损失。设备可控:实现设备运行状态实时监控、校准计划自动提醒、维护记录全程追溯,推行预测性维护,降低设备故障停机率,提升设备综合效率(OEE),延长设备使用寿命。智能决策:实时采集生产全流程数据,通过数据分析生成生产报表、质量报表、设备报表,为生产调度、工艺优化、质量改进提供数据支撑,推动生产模式从“经验驱动”向“数据驱动”转型。三、系统总体架构设计本MES系统采用“三层架构+云边协同”模式,基于SOA架构设计,支持模块化、可扩展、跨平台集成,确保系统稳定性、灵活性和可扩展性,同时满足GMP数据安全要求,整体架构分为数据采集层、数据处理层、应用层,实现与ERP、LIMS、WMS、SCADA等系统的无缝集成,形成完整的生产数字化管控体系。3.1 数据采集层(边缘层)作为系统的数据入口,负责采集车间生产全流程的各类数据,确保数据采集的实时性、准确性和完整性,支持离线缓存功能(断网时本地存储,联网后自动同步),主要采集内容包括:设备数据:通过OPC Server、PLC、传感器等接口,采集反应釜、冻干机、称量设备、包装线等设备的运行参数(温度、压力、搅拌速度)、运行状态(运行、停机、故障)、校准记录、维护记录等。物料数据:通过扫码枪、RFID等设备,采集原料、辅料、中间体、成品的批次号、规格、数量、有效期、供应商等信息,实现物料扫码识别、自动关联。生产数据:采集工单执行进度、工序完成情况、工艺参数(投料量、反应时间、灭菌温度)、操作人员、操作时间等数据,实现生产过程全程记录。质量数据:对接LIMS系统,采集原料检验、中间产品检验、成品检验的检测结果、检验人员、检验时间等数据,实现质量数据实时同步。环境数据:采集洁净室(A/B/C/D级)的温湿度、颗粒物浓度、微生物指标等数据,实时监控环境合规性。3.2 数据处理层(平台层)负责对采集到的各类数据进行清洗、整合、存储和分析,构建统一的数据中心,为应用层提供数据支撑,核心功能包括:数据清洗与整合:剔除无效数据、重复数据,对不同格式的数据进行标准化处理,实现数据统一格式、统一口径,确保数据一致性。数据存储:采用分布式数据库(PostgreSQL)存储历史数据,支持PB级数据管理,确保数据长期存储、可查询、可追溯,满足GMP对数据存储期限的要求。数据分析:通过大数据分析、AI算法,对生产效率、产品质量、设备运行、物料消耗等数据进行分析,生成趋势报表、异常预警,为决策提供支撑,例如通过AI图像识别片剂缺陷,通过振动分析判断设备轴承磨损。合规管控:内置合规规则引擎,实现电子签名、审计追踪、数据加密等功能,确保数据符合ALCOA+原则,不可篡改、不可删除,满足监管要求。3.3系统集成设计打破信息孤岛,实现与企业现有系统的无缝集成,确保数据双向流转、协同联动,集成方案如下:与ERP系统集成:接收ERP系统下发的生产计划、物料需求计划、工单信息,同步生产执行数据、物料消耗数据、成品入库数据,实现计划与执行的闭环管理。与LIMS系统集成:同步原料、中间产品、成品的检验数据,实现检验结果自动关联批记录,检验不合格时自动触发异常处理流程,禁止不合格物料流入下一道工序。与WMS系统集成:同步物料入库、出库、库存数据,实现物料批次管理、先进先出(FIFO)管控,当某批次物料异常时,自动锁定关联产品,减少召回范围。与SCADA/PLC系统集成:实时采集设备运行参数、工艺参数,实现工艺参数自动控制、异常自动报警,联动设备暂停运行,避免生产事故。与监管平台集成:支持与地方药监智慧监管平台对接,实时上传生产数据、合规数据,满足监管部门远程监管需求,如康宝血制项目与山西省药监智慧监管平台对接,成为行业标杆案例。四、核心功能模块详解本MES系统围绕医药生产全流程,构建10大核心功能模块,覆盖生产、质量、设备、物料、合规等关键环节,所有模块均符合GMP要求,支持定制化配置,适配不同类型医药企业的生产需求。4.1 生产建模与调度管理以S88标准为基础,实现生产流程的可视化建模,支持固体口服、注射剂、无菌制剂等不同生产线的工艺配置,核心功能包括:生产建模:图形化配置工艺路线、工序步骤、工艺参数、物料需求,支持配方可视化编辑,灵活配置操作流程,可导入企业线下批记录模板,实现工艺标准的标准化、规范化管理。生产调度:接收ERP生产计划,自动分解为车间工单、工序工单,根据设备状态、人员配置、物料 availability 动态调整调度计划,实现工单自动下发、工序自动衔接,避免生产瓶颈。生产监控:实时展示生产进度、工单执行情况、工序完成率,通过甘特图、看板等形式,直观呈现生产状态,支持异常情况(如工单延期、设备故障)实时提醒,方便生产主管及时调整计划。4.2 电子批记录(EBR)管理作为MES系统的核心模块,替代传统纸质批记录,实现批生产记录(BPR)、批包装记录(BPR)、批控制记录(BCR)的电子化、流程化、自动化,核心功能包括:批记录生成:根据生产工单、工艺模板,自动生成电子批记录,集成设备数据、物料数据、操作数据,无需人工填写,减少人工错误,文档/流程错误减少50-80%。流程管控:系统引导操作员按步骤执行操作,禁止跳步、漏步、违规操作,操作完成后自动记录操作时间、操作人员,支持异常处理与偏差管理,超出工艺参数范围自动报警、锁定,强制录入偏差原因。电子签名与审核:支持多级电子签名(符合FDA 21 CFR Part 11要求),签名与记录强绑定,不可冒用,批记录审核基于偏差进行,支持远程审核、在线批注,审核周期缩短40-70%。批记录归档:批记录审核通过后,自动归档至系统数据库,支持按批次号、产品名称、生产时间等条件快速查询,归档数据不可篡改,满足GMP对批记录存储期限的要求。4.3 称量配料管理针对医药生产中称量配料环节的高风险、高精度要求,实现称量过程的标准化、自动化管控,核心功能包括:称量引导:系统自动选择合适量程的电子秤,扫码识别物料,确认物料批次、规格、称量量,避免称错、称多、称少。数据自动采集:通过接口与称量设备联动,自动采集称重数据,无需人工誊写,确保称量数据准确、可追溯,减少人为误差。称量校验:支持称量前设备校准校验,自动提醒校准周期,称量数据超出允许偏差时,自动报警,禁止继续操作,确保称量合规。报表生成:自动生成称量报告,记录称量人员、称量时间、物料信息、称量数据等,支持定制化导出,满足审计要求。4.4 物料与批次管理实现物料全生命周期管控,构建完整的批次追溯体系,核心功能包括:物料管理:建立物料主数据(原料、辅料、中间体、成品),记录物料规格、供应商、有效期、质量标准等信息,支持物料扫码入库、出库、领用、退库,实时监控物料库存状态。批次管理:为每一批物料分配唯一批次号,实现物料批次从入库到出库的全程追踪,记录批次流转过程中的所有操作(领用、投料、检验、放行),确保批次可追溯。物料隔离:对不合格物料、待检验物料进行单独隔离管控,设置隔离标识,禁止流入生产环节,避免交叉污染。追溯查询:支持按批次号、产品名称、生产时间等条件,查询物料流转轨迹、生产过程数据、质量检测数据,实现双向追溯(从原料到成品,从成品到原料)。4.5 质量管控围绕药品质量全流程,实现质量检测、异常处理、质量追溯的闭环管理,核心功能包括:检验管理:对接LIMS系统,同步原料检验、中间产品检验、成品检验的检测结果,自动关联批记录,检验不合格时自动触发异常处理流程。偏差管理:记录生产过程中的质量偏差(如工艺参数异常、物料不合格、操作失误),明确偏差等级、处理责任人、处理措施,跟踪偏差处理进度,实现偏差闭环管理,调查时间缩短20-30%。质量预警:通过数据分析,对质量趋势进行监控,当出现质量异常趋势时,自动发出预警,提醒质量专员及时干预,避免质量事故扩大。质量报表:自动生成质量合格率、检验报告、偏差统计等报表,支持定制化导出,为质量改进提供数据支撑。4.6 设备管理实现设备全生命周期管控,提升设备运行效率,降低设备故障风险,核心功能包括:设备档案:建立设备主数据,记录设备型号、规格、采购时间、校准记录、维护记录、报废记录等信息,形成完整的设备档案,支持设备信息快速查询。设备监控:实时监控设备运行状态(运行、停机、故障),采集设备运行参数,设备出现故障时自动报警,提醒设备工程师及时处理,减少停机时间。维护与校准:制定设备维护计划、校准计划,自动提醒维护、校准时间,记录维护、校准过程数据,确保设备符合GMP要求,培训时间缩短20-30%。预测性维护:通过分析设备运行数据(振动、温度、电流),预测设备故障风险,提前开展维护工作,降低设备故障停机率,提升设备综合效率(OEE)。4.7 环境监控管理针对医药生产洁净室的严格要求,实现环境参数的实时监控与管控,核心功能包括:实时监测:采集洁净室温湿度(如22℃±0.5℃、45%RH±5%)、颗粒物浓度(如ISO Class 7级<0.5μm颗粒<352,000个/m³)、微生物指标等数据,实时展示环境参数。异常预警:当环境参数超出标准范围时,自动发出报警,联动空调系统自动调节,必要时联动生产设备暂停运行,避免污染药品。环境报表:自动生成环境监控报表,记录环境参数、监控时间、异常情况等,支持定制化导出,满足GMP审计要求。4.8 人员管理实现生产人员的权限管控、培训管理、操作记录管理,确保人员操作合规,核心功能包括:权限管控:基于岗位分工,设置不同人员的系统操作权限,实现权限分级管控(如QA/生产部权限隔离),禁止越权操作,确保操作合规。培训管理:记录人员培训情况(培训内容、培训时间、考核结果),自动提醒人员培训周期,确保人员具备相应的操作资质,满足GMP对人员培训的要求。操作记录:记录人员的所有系统操作(工单执行、批记录填写、电子签名),形成操作日志,支持审计追踪,确保人员操作可追溯。4.9 审计追踪与合规管理全面满足GMP、FDA 21 CFR Part 11等法规要求,实现合规管控全流程覆盖,核心功能包括:审计追踪:对系统内所有操作(数据录入、修改、删除、批记录审核、电子签名)进行全程记录,记录操作人、操作时间、操作内容,审计追踪强制开启、不可关闭、不可篡改、不可删除,满足监管要求。合规报表:自动生成合规审计报表、电子签名报表、数据完整性报表等,支持定制化导出,为监管审计提供支撑。验证管理:支持系统验证(IQ、OQ、PQ),记录验证过程数据、验证结果,支持验证报告生成,满足GAMP 5标准要求,实现验证与实施同步进行。4.10 报表与数据分析实现生产全流程数据的可视化分析,为决策提供数据支撑,核心功能包括:标准报表:内置生产进度报表、质量合格率报表、设备OEE报表、物料消耗报表等标准报表,支持自动生成、定期推送。定制报表:支持根据企业需求,定制个性化报表,满足不同岗位的数据分析需求。数据可视化:通过看板、图表(柱状图、折线图、饼图)等形式,直观展示生产效率、产品质量、设备运行等数据,支持数据钻取,深入分析数据背后的问题。决策支持:通过数据分析,识别生产瓶颈、质量问题、设备隐患,为生产调度优化、工艺改进、设备维护提供数据支撑,推动生产效率和产品质量持续提升。医药行业MES系统(制造执行系统)可是医药企业实现高质量发展、提升竞争力的重要手段。随着医药行业的不断发展和监管要求的日益严格,医药行业MES系统(制造执行系统)可将在保障药品质量、提高生产效率、促进合规生产等方面发挥越来越重要的作用。
2026-04-23 17:55:0555阅读
工业设备预测性维护:从被动响应到主动防御的智能化转型
工业设备预测性维护:从被动响应到主动防御的智能化转型 随着工业4.0与智能制造的深入推进,设备维护模式正经历从传统的事后维修与预防性维护向预测性维护的范式转移。本文阐述万界星空AI驱动预测性维护的技术原理、架构体系及实施路径,通过多源数据融合与深度学习算法,解决传统维护模式中成本高、效率低、响应滞后的痛点,为企业构建可量化、可落地的设备健康管理体系提供理论依据与实践指导。传统维护模式的局限性与挑战在当前的工业制造场景中,设备的高可用性是保障产能与交付的核心。然而,传统维护策略普遍面临“三缺”困境:缺数据、缺预判、缺效率。 事后维修模式依赖于设备功能失效后的被动响应。据行业统计,非计划停机造成的生产损失往往是常规维护成本的数倍,且突发故障常引发连锁反应,导致核心部件不可逆损坏。预防性维护虽引入了周期性干预机制,但基于固定时间表的维护策略忽视了设备实际工况(如负载、环境、磨损速率)的差异性,导致“过度维护”造成的资源浪费与“维护不足”引发的漏检风险并存。 预测性维护的技术解构:数据驱动的科学范式预测性维护并非基于经验的模糊预测,而是建立在严密的数学逻辑与工程实践基础上的科学体系。其核心在于利用物理感知与数字算法的深度融合,实现设备全生命周期的状态感知与趋势预判。 多维感知与数据治理高精度预测的前提是全维度的状态感知。系统通过部署工业物联网传感器,采集振动、温度、电流、压力等关键物理量。其中,高频振动数据(采样率可达10kHz以上)能够捕捉轴承、齿轮等旋转部件的早期微弱故障特征。同时,系统需融合环境数据(温湿度、粉尘)、工艺参数(转速、负载)及历史运维记录,构建多源异构数据湖,为算法模型提供高质量的训练样本。 算法模型与特征工程预测性维护的“大脑”由多层次算法构成:信号处理层: 利用快速傅里叶变换、小波变换等技术,将时域信号转换为频域特征,精准提取故障特征频率。机器学习层: 采用随机森林、支持向量机等算法,对已知故障模式进行分类识别;利用孤立森林等无监督学习算法进行异常检测,识别未知故障。深度学习层: 运用长短期记忆网络、卷积神经网络等模型处理时序数据,捕捉设备性能退化的长期依赖关系,实现剩余使用寿命的精准预测,误差可控制在15%以内。 实施路径:从单点突破到体系化闭环企业落地预测性维护需遵循“评估-建设-建模-验证-推广-管理”的六步法,确保技术投入转化为实际生产力。 现状评估与优先级划分依据设备关键度(故障对生产的影响)、维修复杂度及数据基础,建立设备分级矩阵。优先选择高价值、高故障率的瓶颈设备(如关键机床、风机)作为切入点。 数据底座建设构建“端-边-云”协同的基础设施。边缘计算节点负责高频数据的实时清洗与初步推理,降低云端传输延迟;云端平-台负责海量数据存储、模型训练与全局管理。 场景化建模与验证采用“小步快跑”策略,选取典型设备进行试点。通过历史故障数据回溯训练,设定故障预警准确率、提前期等关键指标,验证模型在实际工况下的鲁棒性。 管理体系重构技术落地必须伴随管理流程的变革。建立“预警-派单-维修-反馈”的闭环工作流,将预测结果直接转化为可执行的工单,并纳入绩效考核,实现从“人找故障”到“故障找人”的转变。 价值验证与行业实践实证数据显示,成熟的预测性维护体系可显著优化运营指标。在某汽车零部件制造案例中,通过部署振动监测与LSTM寿命预测模型,企业实现了非计划停机时间减少65%,设备综合效率提升17%,年均维护成本降低近40%。在钢铁行业,针对高炉风机的预测性维护系统通过融合工艺与振动数据,实现了连续两年无非计划停机,避免了数亿元的潜在停产损失。 结语AI驱动的预测性维护是工业设备管理从经验主义向数据主义转型的必然产物。它摒弃了“黑箱”式的玄学猜测,代之以透明、可解释、可验证的技术路径。对于制造企业而言,构建这一体系不仅是技术升级,更是重塑核心竞争力的战略选择。
2026-04-22 15:10:43100阅读
从经验到智能:AI赋能的MES系统如何重塑卤制品生产管理
针对卤制品行业“一锅一卤”、依赖人工经验、保质期短且食品安全要求极高的特点,一套成熟的MES(制造执行系统)解决方案不仅仅是软件的安装,更是对生产流程的标准化重塑。一、核心痛点与解决思路二、MES解决方案的四大核心功能模块1、生产计划与智能排程 (APS)卤制品通常具有“短保、多SKU、多门店”的特点,排程极-其复杂。以销定产: 系统对接前端销售(ERP/POS)和门店订单,自动生成生产需求。智能排产: 综合考虑卤锅产能、人员班次、原料库存,自动生成最优生产计划。例如,系统能根据订单优先级,自动安排“急单”插队,并动态调整后续生产任务。2、生产过程精细化管控 这是MES在卤制品行业最关键的环节,重点在于将“经验”转化为“数据”。配方与投料管理: 防错机制: 系统下发电子配方(BOM),工人通过智能终端扫描原料条码投料,系统自动校验重量和种类,防止错投、漏投。 添-加剂管控: 对食盐、防腐剂等关键添-加剂进行精准称重记录,确保符合食品安全法规。工艺参数监控 (IoT集成): 自动采集: 通过物联网网关连接卤煮锅、腌制机等设备,实时采集温度、压力、时间、搅拌频率等数据。 电子SOP: 工位屏幕显示标准作业程序,指导工人操作。若卤制温度偏离设定值(如设定100℃,实际95℃),系统自动报警甚至停机,确保每一锅卤味风味一致。3、全流程质量追溯 (一物一码)建立“正向可追踪,反向可溯源”的体系,是应对食安检查的刚需。赋码关联: 在包装环节,利用视觉识别和机械手技术,建立“袋码-箱码-托盘码”的关联关系。秒级追溯: 反向查询: 输入成品批次,可查原料来源(哪批鸭脖、哪批香料)、生产班组、卤制参数、质检报告。 正向追踪: 若原料出现问题,可瞬间锁定受影响的成品批次及发往的门店,实现精准召回,将损失降至最低。4、仓储物流与冷链协同卤制品对新鲜度要求极高,MES需与WMS(仓储管理系统)和TMS(运输管理系统)无缝集成。效期管理: 严格执行“先进先出”,临期产品自动预警。冷链监控: 虽然主要在TMS中实现,但MES需记录成品出库时的温度状态。结合绝味等企业的实践,系统需确保从工厂到门店的“24小时鲜达”承诺,实时监控车厢温湿度,异常即报警。三、万界星空科技AI赋能的MES系统1、智能动态排程: 系统接收订单后,AI算法会综合考虑设备产能、人员配置、物料库存等多种因素,自动生成最优生产计划。当遇到紧急插单或设备故障等突发情况时,系统能实时动态调整排程,确保订单按时交付,最大化设备利用率。生产执行透明化: 生产任务可实时下发至工人的移动终端,管理者能随时追踪生产进度。通过实时数据看板,生产现场的进度、设备状态和质量数据一目了然,实现了生产过程的透明化管理。2、精-准质量控制与工艺管理AI技术将质量控制从“事-后检验”前移至“事-前预防”和“事-中控制”,确保产品口味与质量的稳定。AI视觉检测: 利用高分辨率工业相机和深度学习算法,对生产线上的产品进行毫秒级扫描,精准识别包装缺陷、异物、颜色不均等问题,其效率和准确性远超人工目检。智能工艺控制: 在卤制、腌制等关键工序,AI模型可以根据原料(如肉类)的批次特性(如含水量),自动计算并设定最佳的工艺参数(如卤制时间、温度、加水量),确保每批次产品口味一致。预测性质量分析: AI模型整合生产、设备、环境等多源数据,提前预测质量风险。例如,分析出特定批次原料结合车间温湿度变化可能导致的产品质构偏差,从而提前预警并建议调整工艺。3、设备预测性维护与能耗优化通过AI对设备数据的深度分析,可以实现从被动维修到主动维护的转变,并有效控制能源成本。预测性维护: AI模型通过分析MES采集的设备振动、温度等实时数据,能够预测设备可能出现的故障,并提前生成维护工单,有效避免了非计划性停机,保障生产连续性。能耗智能管控: AI模型分析设备能耗与生产负荷、工艺参数之间的关联,找到能耗与效率的最佳平衡点。例如,自动优化卤制设备的温度、风机转速等,在保证产品质量的前提下,可实现5%-15%的能耗降低。4、全链路追溯与供应链协同AI与MES的结合,构建了从原料到成品的“一物一码”全链条追溯体系,极大提升了食品安全保障和供应链效率。精-准追溯: 系统支持从成品到原料的反向追溯和从原料到成品的正向追溯。供应链优化: AI通过分析历史销售数据、季节性趋势等外部因素,精准预测市场需求,帮助企业优化生产计划和库存水平,有效减少因过度生产或产品变质造成的浪费。一物一码应用: 为每件产品赋予唯一的追溯码,消费者扫码即可查看产品的“身-份-证”,包括产地、检测报告、生产及运输温控曲线等信息,增强了品牌信任度。 在卤制品行业,AI与制造执行系统(MES)的深度融合正推动着生产管理从“经验驱动”向“数据智能驱动”的变革。这种结合不仅解决了传统生产中的效率、质量和追溯难题,更以前所未有的精度保障了食品安全与产品一致性。
2026-04-22 15:10:3287阅读
2026方便面生产智能化管理MES系统解决方案
2026方便面生产智能化管理MES系统解决方案一、方案背景与核心价值方便面生产具有“高速连续、配-方敏感、食品安全要求极高”的特点。万界星空科技2026年AI+MES解决方案,旨在打破传统“车间靠吼”的粗放管理模式,将生产流程从“经验驱动”升级为“数据驱动”。二、MES系统方案的核心价值在于:1、标准化生产: 固化最佳工艺参数(如和面时间、油炸温度),确保产品口味与质量的一致性。2、全程可追溯: 实现从面粉原料到成品箱的“一物一码”全链条追溯,满足国家食品安全监管要求。3、降本增效: 通过精细化物料与能源管控,预计可降低综合运营成本15%-25%,提升设备综合效率(OEE)15%以上。4、快速合规: 内置数字化申报功能,一键生成合规报表,降低企业合规成本与风险。针对方便面生产行业的智能化管理MES系统解决方案,重点在于利用AI算法、物联网(IoT)和全流程追溯技术,解决方便面生产中“配-方保密难、工艺控制严、食品安全要求高”的痛点。三、方便面MES解决方案的核心功能模块详解:1、数字化配-方与工艺管理方便面生产对配-方(面粉、水、添加剂比例)和工艺参数(和面时间、油炸温度)极其敏感。分级权限配-方库: 核心配-方(如面筋度配比、调味粉比例)在系统中加密存储,仅授权人员可见,支持版本控制,防止商业机密泄露。投料防错与精准称重: 生产工单下达后,系统自动生成投料清单。通过连接电子秤和扫码枪,系统自动核对原料种类与重量。若误差超过设定阈值(如±1%),系统自动锁定投料口,防止投错料导致批量报废。工艺路线标准化: 针对不同产线(如油炸面、非油炸面),预设标准工艺路线(和面→熟化→压延→切条→蒸煮/油炸→冷却→包装),并将参数直接下发至设备PLC,减少人工干预。2、智能化生产执行与过程管控实现从订单到成品的透明化管理,确保生产高效运行。智能排产与工单-管理: 系统接收ERP订单后,结合车间设备产能、物料库存情况,自动生成最优生产计划。支持“小单快反”,当出现紧急插单时,可动态调整排程,最小化对生产节奏的影响。3、关键控制点(CCP)实时监控: 和面环节: 实时采集搅拌速度、时间、水温。AI模型可根据面粉批次的水分含量,自动计算建议加水量,确保面团质量一致。 熟化/油炸环节: 实时监控温湿度数据。若油炸温度异常波动,系统自动报警并推送至管理人员手机,防止面饼焦糊或含油率超标。生产进度可视化: 通过车间电子看板,实时展示各产线的产量、设备状态(运行、停机、故障)和订单达成率,实现“透明工厂”。4、全流程质量追溯与合规(一物一码)一物一码追溯体系: 为每箱/每袋方便面赋予唯一二维码(身-份-证)。 正向追溯: 输入成品批次号,可查询其使用的所有原料批次、供应商、生产日期、机台及操作人员。 反向追溯: 若发现某批次面粉黄曲霉毒素超标,系统可在30秒内定位到受影响的成品及发货流向(经销商/门店),实现精准召回。电子批记录: 自动归集生产过程中的操作记录、工艺参数、质检数据,替代纸质记录,满足食品安全审计和GB/T标准合规要求。AI视觉质检: 在包装环节部署AI视觉检测,对面饼完整性、调料包有无、包装密封性进行毫秒级全检,自动剔除不良品,替代传统人工抽检。5、设备管理与能源管控设备OEE分析: 实时监控压面机、油炸线等关键设备的运行状态,计算设备综合效率(OEE),分析停机原因(如待料、故障),提升设备利用率。预测性维护: 利用IoT传感器采集设备振动、温度等数据,AI模型预测潜在故障(如轴承磨损),提前生成维护工单,避免非计划停机。能耗精细化管理: 针对高能耗的油炸和烘干环节,实时监控水、电、气消耗。系统分析能耗与生产负荷的关联,优化工艺参数以降低能耗(如自动调节风机转速),预计可降低能耗5%-15%。6、仓储物流与供应链协同MES与WMS联动: 生产完工后自动生成入库单,WMS分配库位(如冷藏区),并通过AGV或扫码完成入库。同时,MES根据生产计划向WMS发起领料请求,确保原料“先进先出”。冷链运输监控: 针对非油炸或鲜湿面产品,MES记录生产温控数据,并与TMS(运输管理系统)打通,实时监控运输车厢温湿度,确保产品从车间到餐桌的全程品质。四、技术架构与实施优势企业可根据自身需求灵活配置功能模块,无需大量定制开发,降低实施成本。多协议集成: 支持OPC UA、MQTT等工业协议,轻松对接PLC、SCADA、ERP、WMS等异构系统,打破数据孤岛。低成本、快上线: 采用模块化订阅制,无需大额初期投入。标准流程模板+轻量配置,最快-2-4周即可完成核心功能部署。移动化操作: 支持PAD、手机端操作,车间主任可随时随地查看生产数据、审批工单,实现“指尖上的工厂管理”。 在2026年这个智能制造全面深化的时代,方便面行业的竞争已不再局限于口味与渠道的较量,更在于供应链的响应速度与生产管理的精细化程度。数字化转型不是终点,而是企业迈向工业4.0的起点,MES系统以数据驱动决策,以智能赋能制造,助力您的企业在激烈的市场竞争中实现降本增效,让每一包方便面都成为品质与科技的完美结晶,共同开启食品工业智能制造的新篇章。
2026-04-22 15:09:2488阅读
设备维护不再靠“猜”:AI+MES如何让工厂从“救火”变“防火”?
在智能制造的大潮下,工厂里的设备维护正在经历一场大变革。 过去,设备坏了才修(事后修),或者不管坏没坏到点就修(定期修),不仅成本高,还经常因为突发故障导致停产,让老板们头疼不已。现在,有了AI(人工智能)和MES(制造执行系统)的加持,万界星空AI MES:我们可以做到“预测修”——在设备生病前就预判出来,提前治好。 但是,很多工厂老板一听到“AI预测”,第一反应往往是:“这听起来太玄乎了,是不是像算命一样?真的靠谱吗?” 其实,AI预测性维护根本不是“玄学”,而是一门实实在在的科学。它不是靠猜,而是靠数据和算法。今天,我们就用大白话来讲讲,这套系统是如何把设备维护从“被动挨打”变成“主动出击”的。传统维护的痛:修不起,也停不起 想象一下,你开着一辆车,你是等到发动机彻底冒烟了才去修(事后维修),还是不管车况如何,每隔三个月就强制把发动机拆下来检查一遍(定期预防性维护)? 显然,这两种方式都有大问题:事后维修(救火模式): 就像产线上的冲压机突然坏了,整条线停工,每分钟都在烧钱。而且突发故障往往把零件彻底搞坏,修起来特别贵。定期维护(盲目保养): 很多零件明明还能用很久,你却把它拆下来扔了,这是浪费;而有些零件因为环境恶劣提前坏了,你却还在等下个月的“体检”,结果就是漏检,导致事故。 这就是传统维护的死结:靠老师傅的经验去“猜”,靠死板的时间表去“碰”。 揭秘AI:它不是算命先生,是“全天候体检医生” 所谓的“AI预测性维护”,其实就像是给设备请了一位24小时不睡觉的“全科医生”。它之所以能“算”得准,靠的是三步走: 第一步:装“神经”(数据采集)以前设备不会说话,坏了才报警。现在,我们在设备上装上传感器(振动、温度、电流等)。就像给人戴上智能手环,心跳、体温、睡眠质量,每一秒的数据都被记录下来。 第二步:找“规律”(算法建模)AI系统把这些数据拿过来分析。它会学习:正常的机器声音是什么样的?轴承磨损前的震动频率是多少?就像医生看心电图一样,AI能从成千上万的数据中,发现人类察觉不到的微小异常。 第三步:发“预警”(提前干预)当AI发现数据不对劲,比如“电机温度比平时高了2度,且震动频率异常”,它就会立刻告诉管理人员:“这台设备可能在7天后会坏,建议明天下午停机检查。” 这就把“玄学”变成了数学。不是猜它什么时候坏,而是根据数据算出来它快坏了。 怎么做?六步教你把“预测”落地 很多工厂想搞,但不知道从哪下手。其实不用一步登天,按这六步走稳了就行: 摸清家底(现状评估): 别想一口吃成胖子。先看看厂里哪些设备最贵、坏了损失最大(比如汽车厂的冲压机),先拿它们做实验。打好基础(数据建设): 给这些关键设备装上“神经”(传感器),把数据连上网,存到电脑里。数据越全,AI越聪明。训练大脑(算法建模): 把过去几年的维修记录喂给AI,告诉它:“上次坏是因为轴承断了,当时的数据是这样的。”AI学会了,下次见到类似数据就能认出来。小范围试点(场景验证): 先选一两台机器试运行。看看AI报警准不准?是不是真的避免了停机?如果效果好,大家才有信心。全面推广(规模应用): 试点成功了,再把这套系统复制到全厂几百台设备上,形成一个完整的监控网。改变规矩(管理升级): 这一点最重要。以前是坏了再修,现在AI报了警,维修工就要去查。工厂的考核制度也要变,奖励那些通过预测避免事故的人。 真实效果:不是讲故事,是真省钱 这套东西落地后效果咋样?看两个真实的例子: 造变速箱的工厂: 以前经常因为机器坏了停产。装了这套系统后,AI能提前一周多预警故障。结果,意外停机时间少了65%,每年光维修费就省了400多万。炼钢的大厂: 高炉风机一旦坏了,一天损失2000万。用了AI预测后,准确率达到95%,连续两年没出过意外停机事故,相当于多赚了4个亿。 结语:别把AI想得太神,也别把它想得太虚 AI预测性维护,不是让你坐在办公室里等着机器自动变好,而是给你一双“透视眼”,让你看清设备的健康状况。 对于工厂老板来说,别再觉得这是“玄学”而不敢尝试,也别觉得买了软件就万事大吉。它是一场从“救火”到“防火”的变革。只要按照科学的路径,一步步把数据搞准、把流程理顺,你的工厂也能实现“设备不坏,产能常在”的理想状态。
2026-04-21 12:00:12104阅读
化工MES解决方案:从配方管控到安全追溯的智慧转型
在化学品行业,制造执行系统(MES)不仅是连接企业资源计划(ERP)与过程控制系统(PCS/DCS)的桥梁,更是保障生产安全、提升批次准确性、实现合规追溯的“智慧护盾”。针对化工行业高温高压、易燃易爆、配方复杂等特点,我为你梳理了一套全面的MES解决方案。一、化工行业核心痛点与MES的价值定位化工生产面临着配方调整频繁、原材料变异性高、监管审计严格以及生产环境危险等独特挑战。传统的纸质记录或人工管理已无法满足现代化工厂对“精度”和“安全”的极致要求。MES解决方案的核心价值在于:消除信息孤岛: 打通从订单到交付的全流程数据。保障批次一致性: 确保每一次投料、每一个反应步骤都严格遵循标准。筑牢安全防线: 实时监控关键参数,预防事故发生。二、化工行业MES核心功能模块:1、配方与工艺管理这是化工生产的“大脑”。万界星空MES将配方数字化,确保正确的配方出现在正确的工作站。版本控制: 防止未经授权的更改,确保生产使用的是最新、合规的版本。自动调整: 根据批量大小自动调整原料用量,减少人工计算错误。电子批记录 (EBR): 自动生成完整的电子批记录,替代纸质记录,为审计做好准备。2、生产执行与过程控制MES通过传感器实时采集温度、压力、流量、液位等关键参数,与预设的安全阈值进行比对。实时监控: 24小时不间断监控反应釜状态,一旦参数异常(如温度漂移),立即触发声光报警并推送至相关人员。防错机制: 在投料环节,系统可强制校验物料条码,防止投错料或顺序错误。连锁停机: 在极端异常情况下,MES可触发连锁停机指令,防止事故扩大。3、质量管理系统 质量是化工企业的生命线。MES将质量检查嵌入到生产工作流中。全流程质检: 从原材料入库、半成品过程检验到成品出厂,每个环节都有明确的检验标准。自动拦截: 如果中间品检测结果不合格,MES会自动锁定该批次,阻止其进入下一道工序。趋势分析: 分析质量数据趋势(如粘度变化),提前发现潜在工艺问题。4、物料追踪与追溯 利用条形码、RFID等技术,MES实现从原材料到成品的双向追溯。正向追溯: 发生质量问题时,快速定位受影响的所有成品批次。反向追溯: 针对特定成品,追溯其使用的所有原料批次、供应商、生产时间及操作人员。危化品管理: 建立电子台账,实施“双人双锁”校验机制,确保危化品领用合规。6、设备管理与预测性维护 化工设备(如反应釜、压缩机)的故障可能导致灾难性后果。数字孪生: 为关键设备建立“数字孪生体”,实时模拟运行状态。预测性维护: 利用AI分析振动、温度等数据,提前预测设备故障(如轴承磨损),将“事后维修”转变为“事前预防”。7、能源管理 针对化工行业高能耗的特点,MES提供精细化的能源管控。分项计量: 建立水、电、汽、气分项计量模型,精准核算每吨产品的能耗成本。异常诊断: 识别“大马拉小车”、空载运行等能源浪费现象,提供优化建议。三、化工行业MES系统集成架构化工MES并非孤立运行的系统,而是需要与上层管理系统及下层控制系统进行紧密集成,以实现信息的高效流转与业务的协同运作。1、上层管理:企业资源计划(ERP)MES与ERP系统紧密对接,承接来自ERP的生产计划和物料清单(BOM)信息,确保生产指令的准确下达。同时,MES会将生产现场的完工汇报、实际物料消耗等数据实时反馈给ERP,实现计划与执行的闭环管理。2、核心执行:制造执行系统(MES)作为集成架构的核心枢纽,MES主要承担生产调度、质量管理、物料平衡以及生产过程数据采集等关键职能,是连接计划层与控制层的桥梁。3、下层控制:DCS/PLC/SCADAMES向下连接分散控制系统(DCS)、可编程逻辑控制器(PLC)及数据采集与监视控制系统(SCADA)。这些系统负责直接控制现场生产设备,而MES则从中实时读取温度、压力等关键工艺参数,实现对生产过程的监控与分析。4、辅助系统:实验室信息管理系统/质量管理系统(LIMS/QMS)MES与LIMS/QMS系统集成,利用其专业的实验室管理功能,负责具体的化验数据录入与深度分析,为MES的质量管理模块提供准确的数据支撑。如果你正在规划或寻找化工MES解决方案,建议关注以下几点:行业适配性: 选择懂化工工艺(如精细化工、煤化工、炼化)的供应商,如:万界星空科技化工行业MES,避免通用型软件“水土不服”。数据治理先行: 在系统上线前,必须梳理好物料属性、工艺参数等基础数据,确保数据标准统一。软硬一体化: 考虑MES与底层传感器、仪表的兼容性,确保数据采集的实时性和准确性。这套解决方案旨在帮助化工企业从“经验驱动”向“数据驱动”转型,最终实现安全、绿色、智能的制造目标。
2026-04-20 15:33:45141阅读
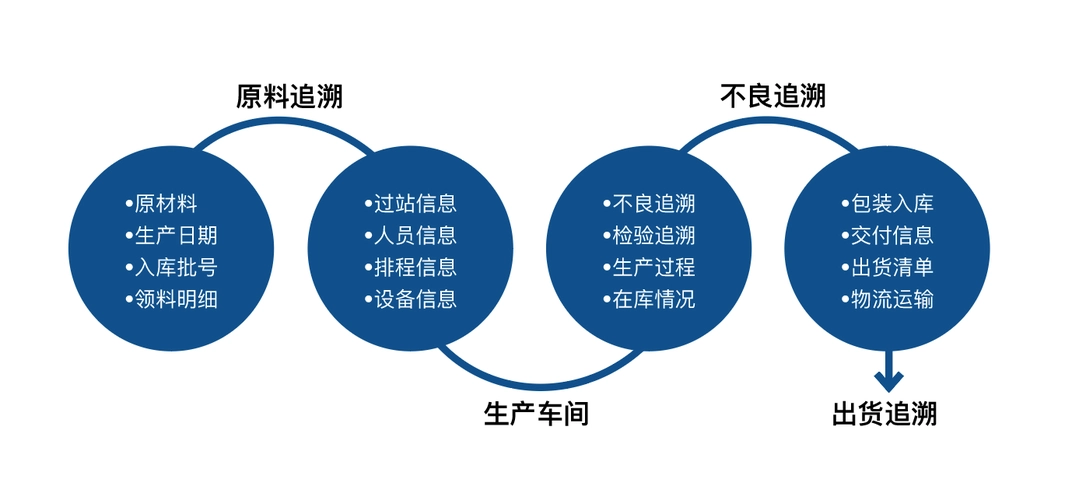
从批次追溯到AI赋能:食品加工企业MES选型指南
从批次追溯到AI赋能:食品加工企业MES选型指南为食品加工企业选择MES系统,是一项关乎食-品-安-全、合-规-运-营与生产效率的战略决策。与通用制造业不同,食品行业对批次追-溯、工艺合规、保质期管理有着极为严-苛的要求。因此,选型时需重点关注以下几个核心标准:1、行业适配性:首要考量因素食品行业属于典型的流程制造业,MES系统必须深度适配其独特的生产模式。批次追溯能力:这是食品MES的基-石。系统必须支持从原料到成品的全链路、双向追溯。既能通过成品批次号,秒级定位其所用的所有原料、供应商、生产机台和人员(正向追溯);也能通过问题原料批次,快速锁-定所有受影响的成品及流向(反向追溯)。合-规与-法-规支持:系统应内置或能轻松配置以符合 HACCP、ISO 22000、GMP、FDA 21 CFR Part 11 等国内外食品安-全法-规。关键功能包括自动生成不可篡改的电子批记录、严格的电子签名、以及完整的审计追踪功能。工艺与配-方管理:系统需具备强大的配-方管理功能,能够锁定生产配-方,防止人为随意修改。同时,应支持对关键工艺参数(如杀菌温度、压力、时间)进行实时监控和记录,一旦参数偏离设定范围,立即报-警并记录,确保产品质量稳定。保质期与先进先出(FIFO):系统必须对原料、半成品和成品进行严格的批次和保质期管理。在与WMS集成后,应能强-制执-行“先进先出”原则,对临期或过期物料自动预-警、冻-结,防止误-用。2、系统集成与扩展能力MES不应成为信息孤岛,其价值在于打通企业内外的数据流。与现有系统集成:必须评估MES与企业现有系统(如ERP、WMS、LIMS、SCADA/PLC)的集成能力。开放的API接口和标准化的数据协议是实现与ERP进行订单同步、与LIMS同步质检数据、与自动化设备采集实时数据的关键。模块化与可扩展性:企业是发展的,MES系统也应具备成长的能力。应选择采用模块化设计的平台,可以根据当前需求部署核心功能(如生产追溯、质量管理),并随着业务发展,灵活扩展能源管理、设备预测性维护等新模块,保护长期投资。3、厂商实力与服务保障选择MES不仅是选择一款软件,更是选择一个长期的合作伙伴-万界星空科技食品行业MES。行业经验与案例:有经验的厂商更懂行业“规则”和痛点,能提供更具针对性的解决方案,降低项目实施风险。本地化服务与支持:食品生产通常是连续性的,系统故障可能导致巨大损失。因此,选择能提供7×24小时响应、并在本地拥有技术支持团队的厂商至关重要,以确保问题能被快速解决。4、企业规模与预算匹配大型企业:业务复杂,可能涉及多工厂协同和全球化部署。应侧重考察系统的全球化支持能力(如多语言、多币种)、强-大的定制化开发能力以及处理海量数据的性能。中小型企业:更关注投入产出比和部署速度。建议优先选择部署周期短、性价比高的标准化或模块化产品,快速满足核心业务需求。小微企业:资源有限,可以考虑基于低代码/零代码平台的云MES方案。这类方案配置灵活,实施成本低,能够快速搭建满足基本功能需求的系统。5、技术创新与未来趋势关注MES的技术前瞻性,确保系统在未来几年内不落伍。AI与智能化:考察系统是否开始融入AI能力,如利用AI算法进行智能排产、质量缺陷预测、设备预测性维护等,这将是提升企业竞争力的关键。云原生架构:云部署(尤其是混合云)正成为主流,它能降低企业的IT运维成本,并提供更灵活的访问和扩展能力。数字孪生:通过数字孪生技术,可以在虚拟环境中对生产线进行仿真和优化,提前发现潜在问题,降低试错成本。6、常见选型误区唯价格论:仅以价格为唯一标准,可能选到功能不匹配或需要高-昂定制费用的系统,最终总成本反而更高。忽视车间用户:系统的最终使用者是车间操作员和管理人员,如果不让他们参与选型和测试,可能导致系统难用、抵触情绪高,项目失败。功能堆砌:盲目追求大而全的功能,而忽略了企业自身的核心痛点。例如,乳制品企业应更关注冷链追溯,而非复杂的离散排产功能。 为食品加工企业选择MES系统,是一场关乎食品安全、运营效率与长期发展的战略决策。它不仅是连接计划与执行的“数字神经”,更是企业构建合规壁垒、提升核心竞争力的关键工具。企业应立足自身实际,以解决核心痛点为出发点,理性评估系统功能、厂商实力与未来趋势,避免陷入常见误区。
2026-04-17 17:12:58132阅读
AI赋能MES,打造食品加工行业的“智慧大脑”
在食品加工行业,人工智能(AI)与制造执行系统(MES)的深度融合,正在推动企业从传统的“制造”向智能“智造”转型。这种结合不仅提升了生产效率,更重要的是,它以-前-所-未-有的精度和速度保障了食品安全与产品质量。一、AI在食品加工中的核心应用AI技术通过数据分析和智能决策,为食品加工的多个环节带来了革新。1、智能质量管控 AI视觉检测:利用高分辨率工业相机和深度学习算法,对生产线上的产品进行毫秒级扫描,精准识别包装缺陷、异物、颜色不均等问题。 预测性质量分析:AI模型可以整合生产、设备、环境、物料等多源数据,提前预测质量风险。例如,系统能分析出特定批次原料的含水量波动,结合车间温湿度变化,可能导致最终产品质构偏差,从而提前预警并建议调整工艺参数,将质量管理从“事后检验”前移至“事前预防”。2、供应链与生产优化 需求预测与库存优化:AI通过分析历史销售数据、季节性趋势、天气等外部因素,精准预测市场需求,帮助企业优化生产计划和库存水平,有效减少因过度生产或产品变质造成的浪费。 智能动态排程:基于实时订单、设备状态和物料情况,AI算法能动态生成并调整最优生产排程,自动适配生产波动,显著提升设备利用率和订单交付效率。3、能耗智能管控 AI模型可以分析设备能耗与生产负荷、工艺参数之间的关联,找到能耗与效率的最佳平衡点。例如,在化工或食品加工中,AI可自动优化反应釜温度、风机转速等,在保证质量的前提下降低能耗,典型降幅可达5%-15%。 二、万界星空食品MES解决方案:食品行业的智能化中-枢MES作为连接企业计划层(ERP)与车间控制层(PLC/DCS)的核心系统,为食品加工提供了全流程的数字化管理和合规保障。1、全链路追溯体系 正反向追溯:MES记录从原料入库到成品出库的每一个环节。输入成品批次号,可追溯其使用的所有原料、供应商、生产机台及人员(正向追溯);输入原料批次号,可查询该原料生产了哪些成品及其发货流向(反向追溯)。这在发生食品安全问题时,能实现分钟级甚至秒级的精准定位与召回。 一物一码:为每件产品赋予唯一的追溯码,消费者扫码即可查看产品的“身-份-证”,包括产地、检测报告、生产及运输温控曲线等信息,实现从车间到餐桌的全程透明。2、全流程质量与合规管理 数字化批记录:自动归集并生成不-可篡-改的电子批记录,包含原料投料、关键工艺参数(如杀菌温度、时间)、在线检测数据、CIP/SIP清洗验证记录等,轻松应对各类食品安全审核。 添加剂合规管控:严格记录食品添加剂的使用量,一旦超量系统会自动预警,确保符合国家标准。3、精细化生产与设备管理 工艺防错控制:生产前系统锁定核准配-方,禁止手动修改。在投料、包装等环节通过扫码校验物料是否正确、是否在保质期内,从源头杜绝人为差错。 设备OEE分析:实时监控关键设备(如压面机、灌装机)的运行状态,计算设备综合效率(OEE),并分析停机原因,为设备维护和生产优化提供数据支持。三、AI与MES融合的典型场景万界星空MES与AI的结合,让智能化解决方案更加强大和主动。1、智能工艺控制 场景:在面条加工的和面工序,传统方式依赖老师傅经验,质量不稳定。 AI+MES方案:MES根据面粉批次的水分含量等数据,由AI模型自动计算出建议加水量,并设定和面机的转速与时间。若面团温度过高,系统会自动提示开启冷却水循环,确保面团品质一致。2、食安预警与快速召回 场景:发现某批次面粉存在安全风险,需要紧急排查。 AI+MES方案:MES系统自动锁定该风险原料批次,AI驱动的追溯模块能在30秒内定位到所有受影响的成品批次、库存位置及发货清单,并自动冻结相关库存,将潜在损失降至最低。3、预测性设备维护 场景:关键设备突发故障导致整条产线停机。 AI+MES方案:AI模型通过分析MES采集的设备振动、温度等实时数据,预测设备可能出现的故障,并提前生成维护工单,通知相关人员处理,避免非计划性停机。 AI赋能MES不仅是一句口号,而是实实在在的生产力转化。通过将人工智能的预测能力与MES的结合,企业能够精-准控-制每一克原料的损耗、每一度电的消耗以及每一个潜在的质量风险。这不仅是解决当下成本压力与交付难题的最优解,更是打造“透明工厂”、实现精细化运营的必经之路。
2026-04-17 17:09:20119阅读
一个车间主任的自白:从每天两万步到看大屏,MES改变了什么?
我叫王建设,是这家工厂的车间主任。干了二十年生产,我的微信运动步数常年霸榜,每天雷打不动两万步起步。以前同事开玩笑说:“找王主任不用打电话,去车间转两圈,碰到的那个满头大汗的就是。” 这真不是夸张。那时候,我们的生产就像一团乱麻。计划员把生产工单往我桌上一扔,我就得赶紧往下分派。但分到各班组后,就像石沉大海。哪个工序干到哪了?有没有遇到麻烦?物料够不够?这些情况我全抓瞎。我只能靠两条腿,一个工位一个工位地跑,一张嘴一张嘴地问。 “老王,你这边进度怎么样了?”“老李,那批物料到了吗?”“小张,这台机器怎么停了?” 一天下来,嗓子冒烟,腿脚发软,可心里还是不踏实。最头疼的是,一旦客户催单,销售电话追过来,我只能再跑一趟车间,问完一圈才能给人家回话,效率极低,还经常挨骂。那时候我就想,要是能有个“千里眼”和“顺风耳”该多好,坐在办公室就能把车间看得一清二楚。 转机发生在一年前,公司决定上万界星空MES系统。说实话,刚开始我心里是打鼓的。我们这些干了一辈子生产的老家伙,习惯了靠经验、靠吼,现在要对着电脑、对着屏幕,能行吗? 但系统上线后的变化,彻底颠覆了我的工作方式。 现在,我每天走进办公室的第一件事,不是去车间,而是打开电脑,点开MES系统的大屏看板。屏幕上,车间的全貌一览无余:今天有多少个工单在生产,每个工单的进度条走到哪一步了,一目了然。哪台设备在运行,哪台设备停机了,甚至停机的原因(是换模、待料还是故障)都清清楚楚。每个班组的产量、合格率实时跳动,谁干得好,谁遇到了问题,数据说话。 以前需要花一上午跑断腿才能掌握的情况,现在喝杯茶的功夫就全明白了。我的微信步数从每天两万步降到了两千步,但心里反而更踏实了。 这种变化,一线工人的感受更深。 就拿打磨工位的老张来说吧。以前他干完一批活,得填一张纸质报工单,交到办公室。有时候单子丢了,或者字迹潦草看不清,工资核算就容易出问题,他也憋屈。现在不一样了,他干完活,拿起手机扫一下工单上的二维码,点一下“完工”,数量和时间就自动同步到系统里了。不到一秒,又快又准。老张常说:“王主任,现在心里敞亮,干多少活,系统记得明明白白,再也不用担心算错工资了。” 最大的改变,是处理问题的方式。 以前,生产出了问题是“救火”。等我发现某台机器停了,或者某个工序积压了一堆半成品,往往已经耽误了很久。现在是“防火”。系统设置了预警,一旦设备停机超过10分钟,或者某个工序的在制品数量超过警戒线,我的手机APP和办公室大屏会立刻弹出红色警报,告诉我具体是哪台设备、哪个工位出了问题。 上个月,系统提示三号线的钻孔机有异常停机预警。我点开一看,发现是刀具寿命即将耗尽。我立刻通知设备科提前更换,避免了一次可能持续数小时的故障停机。这在以前,是想都不敢想的事。 MES改变的,不只是我的工作方式,更是整个车间的管理逻辑。我们不再依赖“人盯人”和“拍脑袋”,而是依靠实时、准确的数据来做决策。 计划更准了:智能排产功能考虑了设备、物料和人员,计划下达更科学,插单打乱生产节奏的情况少多了。质量更稳了:每个产品都有唯一的“身-份-证”,一旦出现质量问题,几分钟就能追溯到是哪个批次、哪道工序、哪个操作员的问题,再也不用大海捞针。效率更高了:通过数据分析,我们能精准找到生产瓶颈,比如发现某个工位总是因为等待物料而停工,我们就优化了物料配送流程,效率立刻就上来了。 从每天两万步的“救火队长”,到如今看着大屏的“数据指挥官”,MES让我从一个疲于奔命的执行者,变成了一个能够掌控全局的管理者。它改变的,远不止是我的步数,更是我们整个工厂的生产面貌和未来。
2026-04-15 14:42:4797阅读
面条及食品加工MES系统智能化解决方案
针对面条及食品加工行业对卫生、配方保密、时效性及追溯性的特殊要求,本方案旨在构建一套“透明、高效、合规”的数字化生产管理体系。 一、核心痛点与解决思路二、食品加工MES系统核心功能模块1. 数字化配方与工艺管理分级权限配方库:核心配方(如面筋度配比、添加剂比例)加密存储,仅授权人员可见,支持版本控制。投料防错:生产工单下达后,系统自动生成投料清单。通过扫码枪扫描原料条码,系统自动核对物料种类与重量,防止投错料。工艺路线标准化:针对挂面、鲜湿面、方便面等不同产线,预设标准工艺路线(如:和面→熟化→压延→切条→烘干→切断)。2. 生产执行与过程管控工单-管理:ERP订单自动转化为生产工单,下发至车间终端。关键控制点监控: 和面环节:监控搅拌速度、时间、水温。 醒发/烘干环节:实时采集温湿度数据,若偏离设定值(如烘干房温度异常),系统自动报警并推送到管理人员手机。条码/RFID追踪:每批次半成品(如面带)或成品赋码,扫码报工,实时统计产量与损耗。3. 质量与合规管理电子批记录:自动采集生产过程中的操作记录、工艺参数、质检数据,替代纸质记录,满足食品安全审计要求。全流程质检: 原料检验:面粉、油脂等入厂检验,不合格自动锁定。 过程检验:在线检测面条的水分、酸度、长度等指标。 成品检验:出厂前微生物、理化指标检测,自动生成质检报告。添加剂合规管控:严格记录食品添加剂(如增稠剂、防腐剂)的使用量,确保符合GB 2760标准,超量自动预警。4. 全链路追溯体系正向追溯:输入成品批次号,可查询其使用的所有原料批次、供应商信息、生产日期、机台及操作人员。反向追溯:输入原料批次号,可查询该原料生产了哪些成品,以及成品的发货流向(经销商/门店),便于精准召回。一物一码:为每箱/每袋面条赋予唯一二维码,消费者扫码即可查看产品“身-份-证”(产地、检测报告等)。5. 设备与能源管理设备OEE分析:实时监控压面机、烘干线等关键设备的运行状态,计算设备综合效率,分析停机原因(如待料、故障)。能耗监控:针对面条加工中高能耗的烘干环节,实时监控水、电、气消耗,识别能耗异常,优化生产成本。三、万-界-星-空MES智能化应用场景示例场景一:和面工序智能管控现状:依靠老师傅经验判断面团状态,质量不稳定。MES方案:系统根据面粉批次的水分含量,自动计算建议加水量。和面机启动后,系统自动设定转速与时间。若面团温度过高(影响面筋形成),系统自动提示开启冷却水循环。场景二:烘干工艺精准控制现状:烘干房温湿度波动大,易导致面条酥断或发霉。MES方案:MES与温湿度传感器联动,实时绘制烘干曲线。一旦某区域温度低于设定值,系统自动调节蒸汽阀门或报警,确保面条水分均匀降至安全标准(如14%以下)。场景三:食安预警与快速召回现状:发现某批次面粉黄曲霉毒素超标,需人工翻阅台账排查,耗时数天。MES方案:系统自动锁定该面粉批次,通过追溯模块,30秒内定位到受影响的5个生产工单及对应的2000箱成品。系统自动冻结相关库存,并生成召回清单,将损失降至最低。四、面条加工厂MES与冷链物流、仓储管理联动方案1、MES与WMS联动:生产与仓储无缝衔接成品入库自动化:MES完成生产工单后,自动生成入库单并推送至WMS,WMS分配库位(如冷藏区),并通过AGV或人工扫码完成入库,库存数据实时同步至MES与ERP。原料领料协同:MES根据生产计划向WMS发起领料请求,WMS按“先进先出”原则锁定原料批次(如面粉、添加剂),并生成出库单,确保投料可追溯。保质期预警联动:WMS监控库存保质期,对临近过期的原料或成品自动预警,推送至MES调整生产计划或触发促销流程。2、MES与TMS联动:冷链运输全程可追溯温控数据贯通:MES记录生产过程中的关键温控点(如烘干温度、冷却时间),并将数据与成品批次绑定。TMS在运输环节通过物联网传感器实时采集车厢温湿度,异常时自动报警并推送至MES与管理人员。追溯链条延伸:消费者或监管方扫描成品二维码,可查看“生产批次+运输温控曲线”,实现从车间到餐桌的全链路追溯。运输计划协同:MES根据生产完工时间自动触发TMS运输计划,TMS结合订单地址、车辆载重、温控要求优化路线,减少等待时间,保障鲜湿面等短保产品时效。MES不仅是一套信息化系统,更是食品企业实现数字化转型、构建核心竞争力的战略工具。通过“生产智能化、管理可视化、追溯全程化、协同一体化”的闭环管理,助力面条及食品加工企业实现降本、增效、提质、合规的多重目标,迈向高质量发展新阶段。
2026-04-14 11:38:06142阅读
从“车间靠吼”到“指尖触控”:一家工厂的MES数字化逆袭实录
从“车间靠吼”到“指尖触控”:一家工厂的MES数字化逆袭实录 “以前,我们的车间主任每天步数轻松过两万,不是在现场解决问题,就是在去解决问题的路上。生产进度靠问,设备状态靠听,物料齐套靠猜,订单交期全靠‘拍胸脯’保证。”回忆起两年前,生产总监张总苦笑着摇头,“那场面,真叫一个‘靠吼管生产’。” 这是许多传统制造企业的真实写照。计划与执行脱节,信息传递滞后,生产现场如同一个“黑箱”,管理层难以看清内部运作。质量问题追溯如大海捞针,设备非计划停机频发,物料短缺导致停线……这些痛点如同无形的枷锁,束缚着企业的效率与利润。 一年前,公司痛下决心,启动了MES(制造执行系统)项目,目标直指打造透明、高效、可控的数字化工厂。这场变革,并非一蹴而就,而是经历了规划、试点、推广、优化四个阶段,历时两年的时间。 第一阶段:规划与基础建设成立由IT、生产、质量、设备等部门组成的项目组,深入车间一线,梳理了从订单接收到成品入库的200多个业务流程。我们发现,仅“工单下发”这一环节,就涉及纸质单据打印、人工传递、班组签收等多个步骤,耗时耗力且易出错。 最大的挑战来自老旧设备联网。车间里既有十年前的数控机床,也有新引进的自动化产线,通信协议五花八门。我们最终采用工业网关方案,实现了不同品牌、不同年代设备的统一数据采集。 第二阶段:试点线实施与调试我们选择了一条典型的产品线作为试点。部署了工位终端、扫描枪、电子看板等硬件,上线了工单管理、数据采集、质量管理等核心模块。 操作人员起初很不适应,习惯了纸质记录,对扫码报工、电子SOP(标准作业程序)充满抵触。我们采取了“老带新”、“班组长先行”的策略,让一线骨干参与系统测试,收集反馈并快速优化界面和流程。三个月后,试点线员工逐渐感受到便利:再也不用手写报表,工艺图纸自动推送到工位,缺料时系统自动预警。 第三阶段:全面推广与系统集成试点成功后,MES系统逐步推广至全厂所有产线。同时,我们完成了与ERP、WMS系统的深度集成,实现了计划、物料、生产、仓储的全流程数据贯通。 生产计划由ERP下达后,MES自动分解为详细工序计划,并考虑设备产能、物料齐套性进行智能排产。物料配送由WMS根据MES的生产节拍自动触发,实现“准时化”配送。 第四阶段:持续优化与数据驱动系统上线不是终点,而是数字化运营的起点。我们建立了数据分析和持续改善机制,每周召开生产运营会议,基于MES报表分析OEE、不良率、停机原因等关键指标,针对性制定改善措施。如今,走进我们的车间,再也听不到“吼声”,取而代之的是安静的生产节奏和实时跳动的电子看板。 生产透明化管理层通过手机APP就能实时查看每条产线的生产进度、设备状态、质量数据。计划达成率从75%提升至96%,订单交付准时率提高25%。 效率显著提升设备综合效率(OEE)从62%提升至81%,人均产出提高30%。通过智能排产和物料精准配送,线边库存降低20%,停工待料时间减少80%。 质量全面可控建立了从原材料到成品的全流程追溯体系,质量问题定位时间从平均2天缩短至30分钟。产品一次交验合格率提升4.5%,客户投诉率下降60%。 决策数据驱动所有生产数据自动采集、实时分析,管理层不再依赖“经验判断”,而是基于真实数据进行科学决策。每月通过数据分析发现并解决的效率瓶颈超过10项。 这场历时两年的MES变革,不仅是一套系统的上线,更是一场管理理念和组织文化的深刻转型。它让我们从“人治”走向“数治”,从“经验驱动”走向“数据驱动”。 当然,挑战依然存在:如何进一步挖掘数据价值,实现预测性维护和工艺参数优化?如何将MES与供应链上下游协同,构建更广泛的数字化生态? 但毫无疑问,万界星空MES系统已经成为我们数字化工厂的“神经中枢”,为企业的持续发展和竞争力提升奠定了坚实基础。未来,我们将继续深化数字化应用,向着真正的“智能制造”目标稳步前行。
2026-04-13 17:07:0585阅读
万界星空·饮料食品行业全链路数字化智造解决方案
万界星空·饮料食品行业全链路数字化智造解决方案一、 方案背景与核心目标饮料、奶茶行业拥有庞大的SKU体系(奶茶、果茶、冰淇淋及包材),具有“高频次、短保质期、高并发”的生产特征。本方案旨在解决以下核心痛点:需求响应快:应对门店极多的波动性需求,实现柔性排产。食品安全零容忍:确保从原料(糖、奶、茶)到成品(果酱、奶茶)的全程合规与追溯。多工厂协同:统筹全国多个生产基地,打破数据孤岛,实现产能最优分配。二、 总体架构设计万界星空科技采用“平-台+模块”的架构,确保系统既能满足总部标准化管控,又能适应不同工厂(如糖浆厂、包材厂、乳品厂)的个性化需求。顶层(决策层):对接ERP(SAP/Oracle)、PLM,接收销售订单与主生产计划。中层(执行层 - 万界星空MES核心): 生产中心:配方管理、工单执行、CIP清洗管理。 质量中心:LIMS集成、电子批记录、合规申报。 物流中心:WMS集成、效期预警、一物一码。底层(设备层):集成PLC/SCADA、电子秤、贴标机、灌装机。三、 MES系统核心功能模块详解柔性生产计划与排程针对饮料、奶茶行业“爆单”特性,系统支持多工厂产能平衡:智能分单:根据各工厂的产能负荷、距离门店远近,自动拆分生产订单。动态排产:考虑“同口味连续生产”原则以减少清洗(CIP)时间,同时严格遵循“先进先出”的原料使用逻辑。数字化配方与工艺管理配方保密与防错:核心配方(如黑糖比例、茶底浓度)在系统中加密,生产时自动下发至投料口屏幕,工人无权修改。精准投料:通过IoT采集模块连接电子秤,投料重量误差超过±1%时,系统自动锁定下一工序,防止口味偏差。严格的食品安全与CIP管理饮料行业最核心的清洗环节将被严格管控:CIP清洗验证:系统强制记录清洗时间、温度、酸碱浓度。若CIP未达标(如温度未达85℃),系统物理锁定生产线,禁止启动生产,杜绝交叉污染。电子批记录:自动生成不可篡改的电子批记录,涵盖人、机、料、法、环所有数据,随时应对市监局检查。全链路“一物一码”追溯正向追踪:输入某批次果酱原料,秒级查询其生产了哪些成品、发往了哪些区域仓、配送至哪些门店。反向溯源:门店反馈某杯柠檬水口感异常,扫码即可反查至具体的生产线、班组、甚至当时的杀菌温度曲线。 饮料、食品加工行业MES具体解决方案,这些模块旨在通过数字化手段,解决高频次、短保质期、多工厂协同的生产痛点。1. 柔性计划与高级排程模块针对“爆单”频繁、SKU多的特点,该模块替代传统的人工Excel排产,实现智能化调度。多工厂产能平衡:系统根据各分厂(如糖浆厂、乳品厂、包材厂)的实时产能负荷,自动拆分和分配总部下达的生产订单,避免单厂过载。智能排序优化:内置算法自动优化生产顺序,遵循“同色/同口味连续生产”原则,最大限度减少换产清洗(CIP)次数,降低停机时间。急单/插单响应:支持“小单快反”模式,当门店端出现紧急需求时,系统可一键模拟插单对现有计划的影响,并快速调整产线任务。2. 数字化配方与投料防错模块配方保密与下发:核心配方(如糖酸比、茶底浓度)在系统中加密管理,生产时直接下发至工位终端,工人无权查看或修改具体参数。IoT精准称重:投料口连接高精度电子秤,系统实时采集投料重量。若误差超过设定阈值(如±1%),系统自动锁定投料阀门,禁止进入下一工序。包材防错校验:在灌装环节,通过扫码枪校验瓶胚、瓶盖、标签的批次信息,防止“张冠李戴”(如乌龙茶贴了绿茶标签)。3. 食品安全与CIP清洗管理模块CIP清洗互锁:系统与底层PLC深度集成,实时监控清洗温度、酸碱浓度、循环时间及流量。只有当清洗参数完全达标(如温度>85℃且维持规定时长),系统才会自动解除产线锁定,允许排产,杜绝交叉污染。电子批记录:自动生成不可篡改的电子批记录,涵盖人(操作员)、机(设备参数)、料(原料批次)、法(工艺标准)、环(车间温湿度)五大要素,随时应对市监局检查。效期强制预警:对原料和半成品实施严格的效期管理,系统强制执行“先进先出”,过期物料自动冻结,无法被生产订单调用。4、设备预测性维护模块智能感知与实时数据采集多维传感部署:在贴标机、灌装机、均质机等核心设备的关键部件(如电机、轴承、齿轮箱)部署振动、温度、电流及声学传感器。故障预测与寿命评估剩余寿命预测:针对易损件(如密封圈、传送带),系统根据实际运行负荷动态计算剩余使用寿命,替代传统的固定周期更换,避免“过度保养”或“保养不足”。维护与生产协同调度智能派单与备件联动:一旦系统预测到潜在故障,自动生成维护工单并推送至维修人员手持终端。同时,系统自动校验WMS库存,若需更换备件(如特定型号密封圈),立即锁定库存或触发紧急采购申请。5、全链路“一物一码”追溯模块正向追踪(原料→成品):输入某批次原料,秒级查询其被用于生产了哪些成品、发往了哪些区域仓、配送至哪些门店。反向溯源(成品→原料):一旦门店反馈口感异常,扫描成品码即可反查至生产源头,调取当时的杀菌温度曲线、投料记录及质检报告,将召回范围精准控制在最小批次。6、集团级多工厂协同看板打破数据孤岛,实现总部对全国生产基地的统筹管理。实时产能监控:总部大屏实时显示各分厂的订单完成率、设备运行状态及库存水位。跨厂订单调配:当某区域订单激增超过当地工厂负荷时,系统支持将订单智能分流至周边产能富余的工厂,并自动同步生产配方与工艺标准,确保异地生产品质一致。
2026-04-13 17:06:54119阅读
还在靠吼管生产?MES系统带你走出“计划与执行”脱节的困局
还在靠吼管生产?MES系统带你走出“计划与执行”脱节的困局MES(制造执行系统)的核心作用是打通企业“计划”与“生产现场”之间的链路,实现生产过程的透明化与精细化管理。它就像一个车间的“神经中枢”,负责将ERP下达的生产计划拆解为可执行的任务,并实时采集、反馈生产数据。 具体来说,MES系统的功能主要围绕以下几个核心模块展开: 1、生产计划与调度管理这是MES的基础功能,旨在将宏观的生产计划转化为车间可执行的详细指令。工管理:接收ERP系统的主生产计划,创建、分解并下发具体的生产工单到相应的产线或班组。智能排产:根据设备、人员、物料等实时产能情况,进行有限产能的动态排程,避免资源冲突,并通过甘特图等方式直观展示。进度监控:实时追踪每个工单、每道工序的生产进度,让管理者对生产状况一目了然。 2、生产过程控制与数据采集这是MES实现“透明化”的关键,通过自动化手段替代传统的人工记录。实时数据采集:通过与PLC、传感器、扫码枪、工业终端等设备集成,自动采集设备状态、工艺参数(如温度、压力)、产量等关键数据。工序报工:操作人员通过终端扫码确认工序的开始与完成,实现生产数量的实时统计。可视化看板:通过Andon(安灯)系统或电子看板,实时展示OEE(设备综合效率)、产量达成率、不良率等关键绩效指标,并在出现异常时自动报警。 3、质量管理与全流程追溯MES系统为产品质量提供了从原材料到成品的完整数据链。全过程质检:支持首件检验、过程巡检和成品检验,记录检验数据,并对不合格品进行锁定和处理。质量追溯:建立“一物一码”的追溯体系。当出现质量问题时,可以快速追溯到该产品所用的物料批次、生产工序、操作人员、设备参数等全部信息,极大缩短问题定位时间。 4、设备管理通过对设备状态的监控和维护管理,保障生产的连续性与稳定性。状态监控:实时监控设备的运行、待机、故障等状态,并采集运行参数。维护管理:制定预防性维护计划,记录维修历史,并通过数据分析支持预测性维护,减少非计划停机。OEE分析:自动计算并分析设备综合效率,帮助识别影响设备利用率的因素。 5、物料与仓储管理确保生产过程中物料的准确流转和消耗,实现精细化物料控制。物料防错:在上料时通过条码扫描,校验物料型号与工单要求是否匹配,防止错料。批次管理:对原材料、半成品、成品进行批次管理,记录其出入库及消耗情况。线边仓管理:与WMS(仓储管理系统)协同,根据生产计划精准配送物料,减少车间线边物料积压。 6、人员绩效管理将生产活动与人员绩效挂钩,实现量化考核。工时统计:自动记录员工的出勤、上岗时间及各工序的操作工时。绩效分析:统计不同班组或个人的产量、合格率、效率等数据,为绩效考核提供客观依据。技能管理:管理员工的岗位资质和技能矩阵,确保关键岗位由合格人员操作。 7、数据分析与决策支持MES系统汇集所有生产数据,通过报表和BI(商业智能)工具进行分析,为管理层提供数据驱动的决策支持,帮助企业持续优化生产流程、降低成本、提升效率。制造业工厂引入万界星空MES系统,本质上是构建了一套“实时感知、敏捷执行、数据驱动”的现代化生产管理体系。它不仅能帮助企业解决当下的生产痛点,更是迈向“工业4.0”和“智能制造”不可或缺的基础设施。在数字化转型的浪潮中,MES系统不再仅仅是一个管理工具,而是企业核心竞争力的体现。它通过连接计划与执行,打通了信息孤岛,让数据成为新的生产要素。从提升生产效率、降低运营成本,到严控产品质量、实现精准追溯,MES系统为企业带来的价值是全方位且深远的。
2026-04-09 13:16:45154阅读
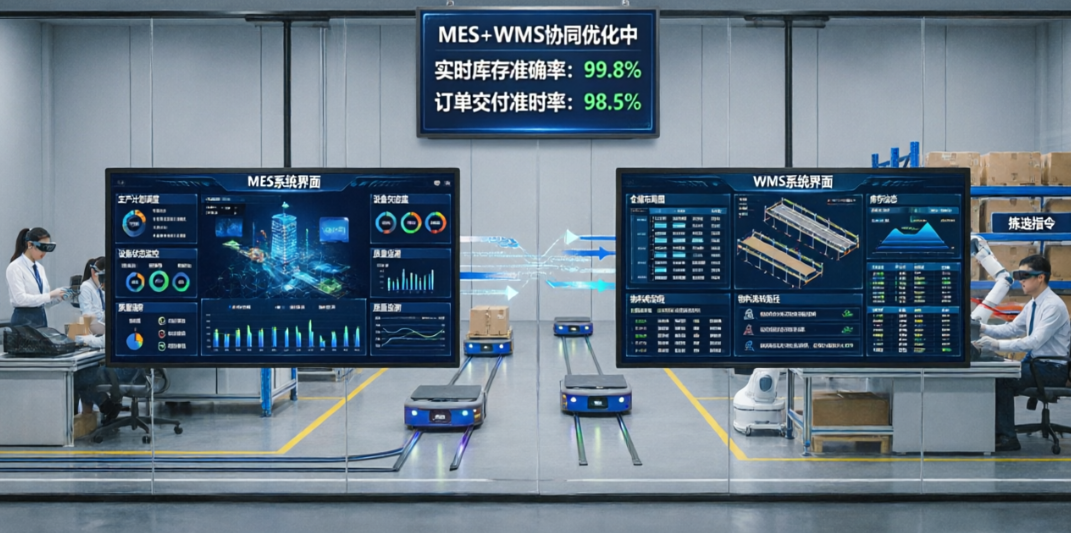
MES与WMS相结合在智能制造中的应用
MES与WMS相结合在智能制造中的应用一、MES与WMS概述1、 MES概述制造执行系统(MES)是一种位于企业资源计划(ERP)系统与车间控制系统之间的信息管理系统,其主要功能是实现生产过程的实时监控、资源调度和质量管控。2 、MES核心功能MES的核心功能主要包括生产调度、过程监控、质量管理和物料跟踪四个方面。在生产调度方面,MES通过对订单需求、设备状态和人力资源的实时分析,生成最优的生产作业计划,并动态调整以应对突发状况。过程监控功能则通过集成传感器、PLC等自动化设备,对生产线的运行状态进行实时监测,确保生产过程的可视化与透明化。MES的质量管理模块能够对生产过程中的关键工艺参数进行严格把控,及时发现并处理异常情况,从而保障产品的高质量输出。物料跟踪功能则通过条码、RFID等技术手段,对原材料、半成品和成品的流动路径进行精确记录,为企业提供完整的物料追溯链条。3、WMS概述仓储管理系统(WMS)是一种专门用于优化仓库管理流程的信息化工具,其主要目标是通过科学规划与精细控制,提高仓库作业效率并降低运营成本。此外,WMS还能够与MES等其他信息系统进行无缝对接,从而实现数据共享与业务协同,为企业的整体运营提供有力支持。4、WMS功能模块WMS的功能模块主要包括入库管理、出库管理、库存管理和货位管理四部分。入库管理模块负责接收采购订单或生产退料信息,并根据预设规则安排货物的存放位置,同时更新库存数据以保证信息的准确性。出库管理模块则根据销售订单或生产需求,自动生成拣货任务并指导操作人员完成货物拣选与发货流程,从而缩短出库时间并减少错误率。库存管理模块通过对库存水平的动态监控,帮助企业合理设置安全库存上下限,避免因缺货或积压而导致的资金占用问题。货位管理模块则通过对仓库空间的科学划分与优化利用,提高了货物存储密度与检索效率。二、MES与WMS结合分析1 、结合的必要性在智能制造环境中,MES和WMS作为企业生产与仓储管理的核心系统,各自承担着不同的功能与职责。通过两者的集成,可以实现生产与仓储环节的数据共享与业务协同,从而提升企业资源配置的合理性、减少不必要的库存积压,并为管理层提供更加全面与实时的决策支持。2 、结合方式2.1 数据接口集成数据接口集成是实现MES与WMS结合的基础技术手段之一。该方式通过定义标准化的数据交互协议,确保两个系统之间能够高效、准确地传输信息。具体而言,MES与WMS可以通过API(应用程序编程接口)、中间件或消息队列等技术手段建立数据通道。2.2 业务流程整合除了数据层面的集成,MES与WMS的结合还需要从业务流程的角度进行深度整合,以优化生产与仓储作业的整体效率。业务流程整合的核心在于重新设计并优化跨系统的操作流程,消除不必要的重复环节,提高信息传递的及时性与准确性。2.3 结合对企业的优势MES与WMS的结合为企业带来了多方面的显著优势,特别是在生产效率提升、库存成本降低以及物料流转准确性增强等方面表现尤为突出。首先,通过两者的集成,企业能够实现生产计划与仓储作业的高度协同,从而减少因物料短缺或过剩导致的生产中断,提高生产线的运行效率。其次,结合后的系统能够提供更加精准的库存管理与预测功能,帮助企业合理控制库存水平,避免因过度备货而导致的资金占用与仓储成本增加。MES与WMS的集成还能够显著提升物料流转的准确性,减少人为操作失误,提高生产计划的执行力与交付准时率.三、MES与WMS结合应用分析MES与WMS结合项目的实施可分为四个主要阶段:需求分析、系统设计、系统集成与测试以及上线运行。在需求分析阶段,项目团队首先对现有业务流程进行了全面梳理,明确了生产调度、物料跟踪、库存管理等方面的痛点问题。系统设计阶段MES负责生产过程的实时监控与调度,而WMS则专注于仓库操作的精细化管理和物料流转控制。两者之间通过标准化的数据接口实现信息交互,确保数据的一致性与实时性。在系统集成与测试阶段,开发团队采用分步实施策略,先完成各子系统的独立部署与调试,再进行整体联调。通过建立统一的数据模型和标准化接口规范,有效提升了系统间交互的效率和稳定性。四、MES与WMS结合发展趋势1 、与工业互联网融合随着工业互联网技术的快速发展,MES与WMS的结合正逐步向更深层次的工业互联网平-台融合迈进。工业互联网通过实现设备互联、数据共享与远程监控,为制造企业提供了全新的生产管理模式和智能化手段。2 、与大数据、人工智能技术融合在大数据与人工智能技术快速发展的背景下,万界星空MES与WMS的结合正逐步向智能化方向迈进。通过将大数据分析与人工智能算法融入MES与WMS的系统中,企业能够实现更高效的资源调度、更精准的预测性维护以及更智能的决策支持。MES与WMS结合后的智能化应用主要体现在以下几个方面:首先,在生产调度领域,基于人工智能的调度算法能够根据订单需求、设备状态以及物料供应情况生成最优的生产计划,从而最大限度地提高设备利用率与生产效率。其次,在设备维护方面,通过引入预测性维护技术,MES与WMS系统能够实时监测设备运行状态,并结合大数据分析结果预测潜在故障风险,从而提前采取维护措施,避免非计划停机造成的损失。此外,在质量管理领域,人工智能算法能够对生产过程中的关键参数进行实时分析,及时发现并纠正可能导致质量问题的因素,从而显著提升产品合格率。
2026-04-07 11:55:3990阅读
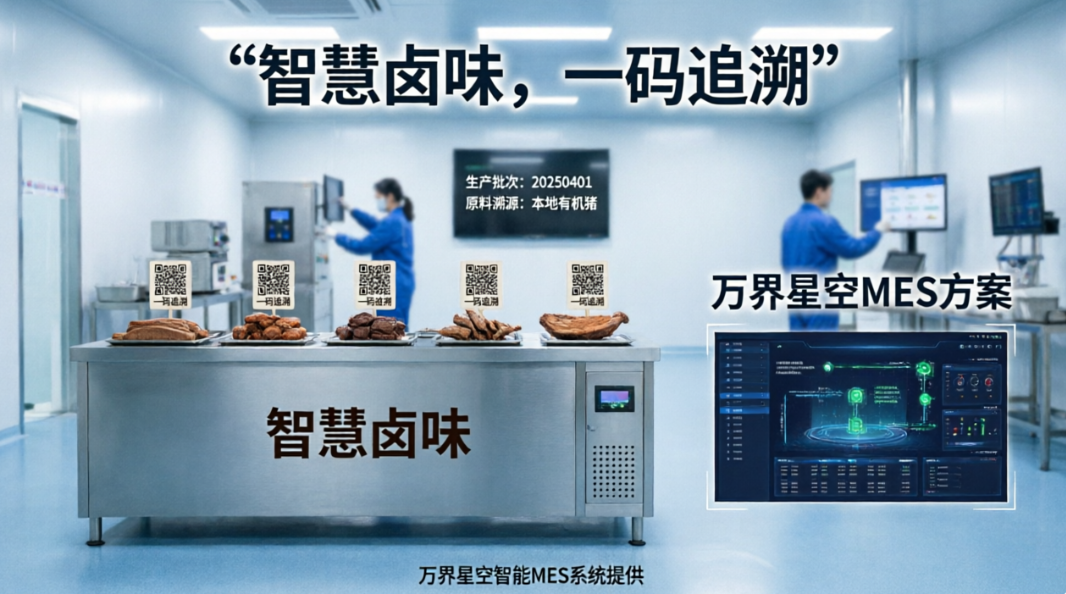
智慧卤味,一码追溯:卤制品行业MES方案
智慧卤味,一码追溯:卤制品行业MES方案一、行业痛点与MES目标1、主要痛点生产依赖经验:卤制时间、温度、配料比例依赖人工经验,产品口味和质量不稳定。追溯困难:一旦出现食品安全问题,难以快速精准追溯到问题源头(原料批次、生产环节、操作人员等),召回成本高,品牌风-险大。效率低下:生产计划排程不合理,设备利用率低,工序间协同差,导致产能浪费。成本控制难:原材料、辅料、能源消耗缺乏精细化管控,浪费现象普遍。信息孤岛:生产、质量、库存、销售等环节数据不互通,决策缺乏数据支持。2、MES核心目标标准化生产:固化最佳工艺参数,确保产品口味与质量的一致性。全程可追溯:实现从原料到成品的“一物一码”全链条追溯。提升效率:优化生产计划,提高设备综合效率(OEE),缩短生产周期。降低成本:精确控制物料与能源消耗,减少浪费。数据驱动决策:打通信息流,为管理层提供实时、准确的生产数据。二、万界星空科技卤制品行业MES系统解决方案万界-星空-科技为卤制品行业提供的MES系统,是一套深度融合行业特性的数字化管理平台。它旨在通过标准化、精细化和智能化的手段,解决卤制品企业在生产、质量、成本和追溯等方面的核心痛点。1、方案核心定位该方案以“低成本、快上线、全功能”为核心目标,专为食品行业设计,支持从原料采购到成品出库的全流程管控,并能满足数字化、质量追溯的等要求。2、核心功能模块生产计划与执行 智能排产: 系统接收订单后,能综合考虑设备产能、人员、物料等因素,自动生成最优生产计划,并支持动态调整以应对紧急插单或设备故障。 工单-管理: 生产任务可实时下发至移动端,工人可随时查看和报工,管理者能实时追踪生产进度,确保订单按时交付。生产过程监控 设备数据采集: 通过物联网技术,实时采集卤制、腌制等关键设备的运行参数(如温度、时间),确保工艺标准被严格执行。 电子SOP: 将标准作业程序推送到工位终端,指导工人规范操作,减少人为因素导致的质量波动。 实时看板: 通过可视化看板,实时展示生产进度、设备状态和质量数据,实现生产现场的透明化管理。质量管理与追溯 配方管理: 对卤水、腌料等核心配方进行数字化和权限化管理,结合智能称量,确保投料精准,保障产品口味一致性。 移动质检: 质检人员可使用PAD或手机在现场录入检验数据(如微生物、理化指标),系统预置了食品行业标准模板,并可自动拍照记录。 全流程追溯: 这是该方案的一大亮点。系统支持从成品到原料的反向追溯和从原料到成品的正向追溯。例如,当市场反馈某批次香肠口感偏咸时,系统可在30秒内定位到问题批次,查明是具体哪个班次的操作员在哪个搅拌缸投料时出现了称量误差,并能立即锁定所有受影响产品的流向,实现精准召回,将损失降至最低。物料与库存管理 批次效期管理: 对原料和成品进行严格的批次管理,并设置“先进先出”和效期双重预警,有效避免原料浪费和过期风险。 添加剂管理: 对食盐、防腐剂等添加剂的使用进行精准称量记录和合规性监控,确保符合食品安全法规。 库存可视化: 通过二维码管理库位,支持移动端快速盘点,实时掌握库存动态。 卤制品行业MES系统通过生产流程的标准化与透明化,企业生产效率预计可提升20%-30%,设备综合效率(OEE)提高15%以上。精细化的质量管控与全流程追溯体系,能将产品不合格率降低30%-50%,并为应对食品安全法规检查提供坚实保障。同时,通过对物料、能源和库存的精准控制,企业综合运营成本可降低15%-25%,有效增强市场竞争力。 通过与现有ERP、WMS等系统的无缝集成,MES将成为企业数字化转型的“神经中枢”,最终推动卤制品企业从“经验驱动”的粗放管理,迈向“数据驱动”的精益化、智能化运营新时代。
2026-04-03 13:47:55124阅读
直击制造业六大核心痛点,MES解决方案全解析
一、制造业的六大核心痛点生产效率低下:设备利用率低,排产不合理导致产能浪费。数据孤岛严重:各系统割裂,缺乏统一数据标准与互通。质量管控被动:依赖人工抽检,难以追溯质量根因。供应链协同弱:上下游信息不对称,响应市场速度慢。运营成本高企:库存积压严重,能源消耗缺乏有效管理。数字化人才短缺:既懂工艺又懂IT的复合型人才极度匮乏。二、针对六大痛点的万界星空MES解决方案1、针对“生产效率低下”的解决方案痛点:设备利用率低,排产不合理导致产能浪费。MES解决方案: 高级排产与调度(APS):MES系统可以根据订单、物料、设备和人员情况,进行智能化的生产排程,优化生产顺序,减少换线和等待时间。 设备状态监控:实时采集设备运行数据,监控设备状态(运行、待机、故障),及时发现瓶颈,提高设备综合效率(OEE)。 无纸化作业指导:将作业指导书、工艺图纸等直接推送到工位终端,指导工人规范操作,减少因操作不当导致的效率损失。2、针对“数据孤岛严重”的解决方案痛点:各系统割裂,缺乏统一数据标准与互通。MES解决方案: 系统集成平-台:MES作为连接企业上层ERP(企业资源计划)和底层控制系统(如PLC、SCADA)的桥梁,打通信息流。 统一数据标准:建立统一的数据模型和标准,确保生产、质量、库存等数据在各系统间无缝流转和共享。 实时数据采集:通过接口、传感器、条码/RFID等方式,自动采集生产现场的各类数据,消除人工录入的滞后和错误,形成唯一的数据源。3、针对“质量管控被动”的解决方案痛点:依赖人工抽检,难以追溯质量根因。MES解决方案: 全过程质量追溯:记录从原材料、生产过程到成品的所有质量数据,包括操作人员、设备参数、检测结果等。一旦出现质量问题,可以快速追溯到根本原因。 在线质量检测与防错:在关键工序设置质量检测点,系统自动比对检测结果与标准,不合格品自动拦截并报警。通过防错机制,防止物料用错、工序跳步等问题。 SPC(统计过程控制):对关键质量特性进行实时监控和分析,预测质量趋势,实现从“事后检验”到“事前预防”的转变。4、针对“供应链协同弱”的解决方案痛点:上下游信息不对称,响应市场速度慢。MES解决方案: 物料拉动与齐套性检查:根据生产计划,MES系统自动计算物料需求,并向仓库或供应商发出拉动信号,实现JIT(准时制)供料。 供应商协同平-台:部分MES延伸功能可连接供应商,共享库存与生产计划,提升供应链透明度。5、针对“运营成本高企”的解决方案痛点:库存积压严重,能源消耗缺乏有效管理。MES解决方案: 精益库存管理:通过精确的物料消耗跟踪和在制品(WIP)管理,减少中间库存积压。 能源管理系统(EMS)集成:MES可集成能源管理模块,监控水、电、气等能耗,分析单位产品能耗,识别节能空间。6、针对“数字化人才短缺”的解决方案痛点:既懂工艺又懂IT的复合型人才极度匮乏。MES解决方案:现代MES提供可视化配置工具,让工艺工程师无需编程即可调整流程、表单和报表,降低对专业IT人员的依赖。三、AI在MES上的应用随着人工智能(AI)技术的成熟,AI正深度融入MES系统,推动其从“记录型”向“认知决策型”进化,形成AI-MES(万界星空科技AI智能MES)。其核心应用包括:1、实时动态调度传统MES的排程多基于静态规则。AI-MES则能利用强化学习等算法,实时分析设备状态、物料供应、订单优先级甚至外部环境(如天气),实现毫秒级的动态排程优化。当设备突发故障时,系统可自动重排后续工序,无需人工干预。2、自适应工艺参数优化在注塑、半导体、化工等复杂工艺中,AI-MES可根据实时传感器数据(温度、压力、振动等),动态调整机器参数。例如,在注塑行业,系统能采集历史“黄金曲线”,利用机器学习算法(如神经网络+遗传算法)自动推荐初始参数,并在生产中实时微调,确保产品一致性,大幅缩短调试时间,降低废品率。3、预测性维护与质量预警AI-MES通过分析设备历史运行数据,可预测设备潜在故障,提前安排维护,避免非计划停机。同时,它能基于过程数据预测产品质量趋势,在缺陷发生前发出预警,实现从“事后检验”到“事前预防”的跨越。
2026-03-31 14:44:30150阅读
想转又怕转?AI低代码MES助力中小企业数字化转型
从食品包装的批次追溯到汽车零部件的精密调度,制造业的数字化转型早已渗透进生活的方方面面。然而,在这场数字化浪潮中,大量企业尤其是中小企业,却始终面临着“想转又怕转”的尴尬局面。“企业最普遍的痛点,往往集中在三方面:缺乏清晰的转型路径、缺乏实用的产品与方案、更缺乏持续的投入。”中小企业在转型初期常因缺少整体规划而陷入盲目,加之通用方案难以复制、定制开发成本高昂,导致投入产出比难以在短期内衡量。一、AI低代码MES:制造业从“制造”到“智造”低代码开发平台可以大大简化软件开发的过程,无需编写繁杂的代码,只需通过拖拽组件和配置参数即可实现系统的开发。利用低代码开发平台,制造企业可以快速搭建MES系统,并对系统进行灵活的定制和扩展,满足不同企业的特殊需求。万界星空科技AI低代码MES的开发过程中,充分融合了人工智能技术和低代码开发平台的优势。通过低代码技术,企业可以快速搭建起符合自身需求的MES系统,大大缩短了开发周期,降低了开发成本。同时,AI技术的应用使得MES系统具备了更强大的智能分析和决策能力,能够自动调整生产计划、预测设备故障等,从而进一步提升企业的智能化水平。1. 核心概念MES系统:传统MES是位于企业ERP(上层计划)与车间设备控制层之间的管理系统,负责生产调度、过程监控、质量管理、设备管理、数据采集等,确保生产透明化和高效执行。低代码开发:通过可视化界面、拖拽组件和预置模板,让用户无需编写大量代码即可快速开发应用,缩短开发周期并降低技术依赖。AI集成:将机器学习、自然语言处理、计算机视觉等AI技术嵌入MES功能中,实现数据分析、预测优化和智能决策2、低代码平台:打破转型壁垒的利器不同于传统的“黑盒”开发,万界星空科技--自主研发的低代码平台依托深厚的工业基因与行业知识沉淀,提供了一种全云化、可视化的开发体验。企业无需组建庞大的专业编程团队,业务人员通过简单的拖拽式操作、模板化配置,就能像搭积木一样,低成本、高效率地搭建出符合自身需求的专业工业应用。“低代码平台是破解中小企业‘钱少、人缺、时间紧’难题的关键。”“它极大地降低了技术门槛,让非高级IT人才也能自主搭建应用;同时,它能有效控制成本,企业可以从单个痛点场景试水,验证价值后再逐步推广,避免了巨额的一次性投入。”更重要的是,面对“小单快反”等柔性生产需求,低代码平台展现出了惊人的敏捷性,大幅缩短了应用上线周期,让企业的数字化系统能真正跟上市场变化的节奏。3、差异化服务:精准适配“千行百业”在工业互联网赛道上,国产平台正从“广泛布点”向“深化赋能”转型。不同行业的制造需求千差万别:汽车制造厂关注的是供应链协同与全流程质量追溯,而食品生产企业则更看重食品安全溯源与批次合规。 与传统MES系统相比,该平台在研发成本上降低70%,开发周期缩短75%,有效缓解了中小企业在软件部署上的资金和技术压力。4、其核心优势在于:一体化适配:通过单一适配器打通注塑全链路,解决协议壁垒;智能推荐:基于深度学习的参数优化和首件成型预测,大幅提升良品率;自动化联动:调试时间缩短至30分钟,设备联动效率提升50%以上;灵活部署:支持标准化、定制化及订阅式三种服务模式,满足不同规模企业需求。为此,万界星空科技MES系统采用了“平台+应用+生态”的模式。以低代码平台为通用底座,企业可以获得统一的设备连接与数据治理能力;而在上层,则搭载定制化的行业套件。这种“平台化+行业套件”的组合拳,既保证了系统的专业性,又赋予了企业极大的灵活性,全力推动国产化工业应用的替代与落地。二、AI赋能:迈向“黑灯工厂”的未来面向制造业的未来,单纯的数字化已不足以应对挑战,智能化才是终极目标。万界星空科技将AI技术深度融入MES系统,打造了集成AI模型与工业知识的“工业智造体”。“未来,AI将不再仅仅是辅助工具,而是成为生产的核心引擎。”通过AI与5G、大数据、数字孪生等技术的深度融合,系统能够实现预测性维护、工艺自优化等高级功能。这不仅仅是效率的提升,更是生产模式的变革。助力工厂向少人化、无人化的“黑灯工厂”升级,构建一个自我进化、深度智能化的智能制造生态。
2026-03-30 16:02:1274阅读
造纸行业数字化转型:万界星空MES与AI的深度融合
造纸行业的制造执行系统(MES)作为连接企业资源计划(ERP)与生产控制系统(PCS)的核心枢纽,正从传统的信息记录与执行工具,演-变为驱动企业数字化转型和智能制造的核心引擎。一、造纸行业核心特征1、产业经济属性:要素密集与规模效应制浆造纸工业具备显著的技术、资-本、资源及能源四重密集型特征。该行业具有极高的规模经济壁-垒,企业必须通过大规-模连续化生产来摊薄固定成本。其生产模式表现为多分支、多属性的复杂工艺流程,通常采用以市场订单为导向的连续批量生产方式,对供应链的稳定性与生产调度的精准度要求极高。2、信息化现状:应用滞后与结构性失衡从数字化转型维度审-视,当前行业信息化整体水平尚处于初级阶段。具体表现为:投入产出失-衡:信息化建设资金投入不足,且资源配置结构存在明显不合理。标准化缺失:行业缺乏统一的数据规范与技术标准,且支撑信息化发展的外部配套环境尚未成熟,导致“信息孤岛”现象频-发。3、运营痛点:结构性矛-盾与管理挑战当前,造纸企业在生产运营中面临着严-峻的“三高两低”结构性矛盾,即高能耗、高成本、高污染与低劳动生产率、低资源利用率并存。二、万界星空造纸行业MES的核心功能模块1、生产计划与调度: 接收ERP的宏观计划,并根据车间的设备状态、物料供应等实时情况,进行智能排产和动态调度,以优化生产效率,减少停机时间和资源浪费。2、过程控制与数据采集: 通过与分布式控制系统(DCS)、可编程逻辑控制器(PLC)等集成,实时采集生产过程中的温度、压力、流量、速度等关键参数,实现对生产现场的透明化监控。3、质量管理与追溯: 建立覆盖从原材料到成品的全流程质量管理体系。通过与质量控制系统(QCS)、纸病检测系统(WIS)等对接,实时获取质量数据,实现质量问题的快速定位与追溯。4、设备管理: 监控关键设备的运行状态,记录维护历史,并支持预防性维护,以降低设备故障率和非计划停机时间,保障生产线的稳定运行。5、物料与库存管理: 实时跟踪原材料(如木浆、化学品)的消耗和成品(如纸卷、纸板)的库存状态,优化库存水平,实现物料的自动补货和成品的高效流转。6、能耗监控与分析: 响应绿色制造和“双碳”目标的要求,采集并分析生产过程中的水、电、汽等能源消耗数据,为节能降耗提供数据支持。三、2026-AI在造纸MES中的应用1、质量管控:从“事-后-检验”到“预测性优化”传统的质量管理依赖于末端抽检和离线检测,发现问题时往往已造成损失。AI的引入实现了质量控制的根本性变革。工艺参数在线预测与优化: AI模型-能够实时分析打浆、抄纸等工序的数十项核心参数(温度、浓度、张力等),提前预测成纸的定量、水分、平滑度等关键指标。一旦预测到偏差,系统会通过MES自动微调工艺参数,从源头减少不合格品的产生。表面缺陷智能检测: 在产线部署高清相机,利用AI视觉算法实时检测纸页表面的划痕、孔洞、杂质等缺陷,识别准确率可达97%以上,远超人工目检,并能实时反馈给MES进行分拣或报-警。质量根因分析: 当出现质量问题时,AI能快速关联分析“人、机、料、法、环”等数百个维度的数据,精准定位问题根源,例如是某批原料异常还是特定设备参数漂移,从而有效防止问题复发。2、生产排程与调度:从“静态规则”到“动态博弈”造纸生产涉及多品种、小批量的复杂订单,传统排程难以应对设备故障、紧急插单等动态变化。动态智能排程: AI算法-能在分钟甚至秒级内,综合考虑订单交期、设备状态、换线成本、能耗等多个目标,模拟上万种排产方案,生成全局最优的生产序列。当突发状况发生时,系统能迅速重新排程,并自动通知AGV等物流设备调整路线。智能裁切优化: 在复卷分切环节,AI运筹优化算法可根据不同订单的宽度、数量等要求,自动计算出母卷的最优裁切方案,最大化材料利用率,减少边角废料,并降低换刀频率和停机次数。3、设备运维:从“预防性保养”到“自愈性维护”非计划停机是造纸企业的重大损失。AI驱动的设备管理能实现更精准的预测和维护。预测性维护: 通过采集设备的振动、电流、温度、声音等多模态数据,AI模型能学习设备正常运行模式,并提前数小时甚至数天预测轴承、刀具等关键部件的故障风险。4、生产过程优化:从“经验驱动”到“数据驱动”能耗优化: AI分析生产负荷、环境温度与设备能耗的关系,构建能耗模型,实时推荐最优的设备启停策略和运行参数,在保证产出的前提下实现节能降耗。数字孪生与仿真: 在虚拟空间构建1:1的纸浆生产线三维模型,结合机理模型和实时数据,可以精准预测成纸性能,并对新工艺、新排产方案进行仿真验证,大幅缩短新产线调试周期和试机成本。 总而言之,AI与MES的融合标志着造纸行业从“自动化”正式迈入“认知化”时代。它不再是一个冰冷的记录工具,而是一个拥有记忆、能推理、会进化的“数字工匠”,正在成为企业提升效率、降低成本、实现高质量发展的必选项。
2026-03-28 10:49:08113阅读
让工厂“会思考”:2026年AI智能MES的实战落地
让工厂“会思考”:2026年AI智能MES的实战落地——从流程固化到认知决策的产品范式重构 摘要:在工业4.0迈向深水区与“中国制造2025”收官之年的2026年,制造执行系统(MES)正经历一场从“记录型软件”向“认知型引擎”的颠覆性变革。本文站在产品经理的视角,深入剖析传统MES的痛点,阐述引入大语言模型(LLM)、强化学习(RL)及数字孪生技术后的AI智能MES产品架构。一、引言:当“数字化”遭遇“智能化”的瓶颈过去十年,我们致力于工厂的“数字化”,即把纸质单据变成电子流,把人工统计变成自动报表。然而,作为深耕制造业多年的产品人,我观察到一种普遍的“数字化陷阱”:数据堆积如山,决策依然靠人。传统的MES系统本质上是一个流程固化器。它擅长定义标准作业程序(SOP),记录“发生了什么”(What happened),但在面对急单插单、设备突发故障、原材料波动等非标场景时,往往显得僵化无力。管理者仍需依赖经验在多个系统间切换、导出Excel、开会讨论,才能做出决策。2026年的今天,随着生成式AI(AIGC)和边缘算力的成熟,工厂急需一个能“思考”的大脑。AI智能MES不再是简单的功能叠加,而是一场产品哲学的革命:从“人驱动系统”转向“系统辅助甚至替代人决策”。二、产品范式重构:从“功能模块”到“智能代理”在传统产品设计中,我们关注的是模块(生产、质量、库存、设备)。而在万界星空AI智能MES的产品架构中,核心单元变成了智能代理(AI Agents)。核心架构升级:三层认知模型我们将系统架构重构为“感知-认知-执行”三层:感知层(Perception):不仅采集PLC/SCADA的结构化数据,还通过多模态大模型处理非结构化数据(如设备异响音频、质检高清图像、维修工单文本)。认知层(Cognition):这是“大脑”。利用行业垂类大模型(Industrial LLM)进行因果推理、趋势预测和方案生成。它不再依赖硬编码的规则树,而是基于概率和最优解模型。执行层(Action):通过RPA(机器人流程自动化)和API直接下发指令至设备或ERP,形成闭环。交互革命:自然语言即接口(LUI)传统复杂的菜单和报表被对话式交互取代。旧场景:车间主任登录系统 -> 点击生产模块 -> 选择报表 -> 筛选日期 -> 导出数据 -> 分析良率下降原因。新场景:车间主任对着终端说:“为什么3号线今天上午良率下降了5%?” 系统思考过程:调取实时数据 -> 关联分析(发现温度传感器异常 + 原料批次变更) -> 生成归因报告 -> 给出建议(“建议调整加热参数至245℃,并隔-离批次B20260324”)。 系统回复:“检测到3号线注塑机温控波动,且与上午10点更换的原料批次强相关。建议立即将温控上调2℃,是否执行?”三、实战场景:赋予工厂“思考”的三个维度1、动态排产:从“静态规则”到“博弈优化”痛点:传统APS(高级计划排程)基于固定规则,一旦遇到设备故障或紧急插单,重排耗时数小时,且往往不是全局最优。AI解决方案:引入深度强化学习(DRL)算法。系统将排产视为一个多智能体博弈游戏。实战效果:当某台关键设备突发故障,AI-MES能在秒级内模拟上万种重排方案,综合考虑交期惩罚、换线成本、能耗最低等多目标函数,自动生成新的最优工单序列,并自动通知物料配送车(AGV)调整路线。数据验证:在某汽车零部件工厂试点中,订单交付准时率从88%提升至96%,在制品库存降低22%。2、质量管控:从“事后拦截”到“预测性防御”痛点:传统质检依赖末端抽检或机器视觉的阈值判定,只能发现不良品,无法防止不良品产生。AI解决方案:构建质量基因图谱。系统实时关联人、机、料、法、环(4M1E)的数百个参数,利用时序预测模型预判质量趋势。实战效果:在半导体封装环节,系统在缺陷实际产生前30分钟,检测到回流焊炉温曲线的微小偏移趋势,自动微调参数并预警:“若不干预,预计20分钟后出现虚焊风险”。价值:实现了从“检出不良”到“消灭不良源头”的跨越,部分产线实现了真正的“零缺陷”运行。3、设备运维:从“预防性保养”到“自愈性维护”痛点:定期保养导致过度维护或维护不足;故障后维修造成非计划停机。AI解决方案:基于数字孪生与故障知识图谱的自愈系统。实战效果:系统通过振动、电流、声音的多模态融合分析,精准识别设备亚健康状态。更关键的是,对于软件层面的逻辑错误,AI Agent能自动回滚固件版本或重置参数配置,实现“自愈”。对于硬件问题,自动生成备件订单并指派最近的工程师,附带AR维修指导。数据验证:非计划停机时间减少45%,备件库存成本降低30%。 AI智能MES系统的出现,标志着制造业从“自动化”正式迈入“认知化”时代。它不再是一个冷冰冰的记录工具,而是一个拥有记忆、能推理、会进化的数字工匠。 在2026年这个节点,让工厂“会思考”,已不再是科幻构想,而是企业生存与发展的必选项。这场实战革命,才刚刚开始。
2026-03-26 13:46:1579阅读
传统MES向AI智能MES转型的技术难点是什么?
从传统MES(制造执行系统)向AI智能MES转型的过程,绝非简单的“软件升级”或“模块叠加”,而是一场涉及数据架构、算法模型、业务逻辑乃至组织文化的深层重构。作为产品经理和技术架构师,我们必须清醒地认识到,这一转型面临着以下五大核心技术难点:1、数据治理的“深水区”:多源异构与质量困境AI模型的效能取决于数据质量(Garbage In, Garbage Out)。传统工厂的数据环境往往是AI落地的最大阻碍。多源异构数据融合难:工厂内设备品牌繁杂(西-门-子、三-菱、欧-姆-龙等),通信协议不一(OPC UA, Modbus, Profinet等),且存在大量非结构化数据(如质检图片、维修录音、纸质单据扫描件)。将这些“方言”统一翻译成AI可理解的标准化语言,需要构建极其复杂的工业数据中台。数据孤岛与断点:传统MES往往与ERP、PLM、WMS等系统割裂,数据流转存在断点。AI需要全链路数据(从订单到交付)才能进行全局优化,打通这些孤岛涉及巨大的接口改造成本。样本稀缺与不平衡:这是工业AI特有的痛点。正常生产数据海量,但故障数据、缺陷样本极少(“长尾分布”)。缺乏足够的负样本训练,导致AI模型在预测故障或缺陷时准确率低下。需依赖合成数据生成或小样本学习技术来突破。2、实时性与算力的博弈:云边协同架构挑战工业生产对延迟极其敏-感(毫秒级甚至微秒级),而大模型推理通常耗时较长。云端训练的局限:将海量数据上传至云端训练大模型可行,但在生产现场,网络波动或带宽限制可能导致指令下发延迟,引发生产事故。边缘侧算力瓶颈:要在设备端(Edge)部署轻量化的AI模型以实现实时决策(如实时视觉质检、毫-秒-级参数调整),受限于工控机或嵌入式设备的算力与功耗,模型必须进行极致的剪枝、量化与蒸馏,这往往以牺牲部分精度为代价。云边端协同难:如何设计一套机制,让云端负责重模型训练与全局优化,边缘端负责轻模型推理与实时控制,并实现模型的无缝下发与版本管理,是架构设计的核心难点。3、算法模型的“黑盒”信任危机:可解释性(XAI)缺失在传统MES中,规则是显性的(If-Then),工人和管理者清楚知道系统为何这样执行。而深度学习模型往往是“黑盒”。决策归因难:当AI建议“停机维护”或“调整工艺参数”时,如果无法给出令人信服的理由(例如:“因为振动频谱在200Hz处出现异常峰值,且与历史故障模式匹配度95%”),一线操作人员不敢执行,管理者不敢拍板。责任界定模糊:若AI决策导致批量报废或设备损坏,责任由谁承担?缺乏可解释性人工智能(XAI)技术的支持,使得AI-MES在关键工序的落地受阻。解决方案方向:必须引入因果推断(Causal Inference)和知识图谱,将AI的概率推理与专家的规则逻辑相结合,提供“决策溯源”功能。4、业务场景的碎片化与泛化难题:从“单点智能”到“全局最优”工业场景高度定制化,“千厂千面”,难以像互联网产品那样通过一套代码通吃。场景碎片化:注塑、SMT、组装、化工等不同行业的工艺逻辑差异巨大,甚至同一行业不同产线的参数体系都不同。训练一个通用的“工业大模型”难度极高,往往需要针对特定场景进行大量的微调(Fine-tuning)。局部最优陷阱:传统AI应用往往局限于单点(如仅做质检或仅做排产)。要实现全局优化(如同时平衡交期、库存、能耗、设备寿命),需要构建多目标强化学习(Multi-objective RL)模型,其状态空间巨大,收敛困难,且容易陷入局部最优解。动态适应性差:工厂环境是动态变化的(换线、换人、换料)。传统模型一旦训练完成,面对新环境往往失效,需要具备在线学习(Online Learning)能力,但这又带来了模型稳定性风险(灾难性遗忘)。5、遗留系统的兼容与重构成本:技术债务沉重大多数制造企业并非从零开始,而是在运行了10年甚至20年的旧系统上叠加AI。架构耦合度高:传统MES多为单体架构(Monolithic),代码耦合严重,牵一发而动全身。要将AI模块(如微服务化的Agent)嵌入其中,往往需要对底层数据库、业务逻辑进行伤筋动骨的重构。硬件老化:许多老旧设备不具备数据采集接口,或控制器算力不足以支撑边缘AI。改造这些“哑设备”需要加装传感器、网关甚至更换控制器,硬件投入成本高昂。人才断层:既懂OT(运营技术/工艺)又懂IT(信息技术)还懂AI算法的复合型人才极度匮乏。产品团队往往难以准确理解工艺痛点,导致开发出的AI功能“叫好不叫座”。总结与应对策略: 结论:传统MES向AI智能MES的转型,本质上是从“流程驱动”向“数据+算法驱动”的范式转移。这不仅是技术的升级,更是对工业知识数字化沉淀能力的考验。成功的关键不在于追求最先进的算法,而在于能否在真实的工业约束下(实时性、可靠性、可解释性)。对于企业而言,这是一场持久战,需要“小步快跑,场景先行”,在解决具体痛点中逐步完成智能化进化。
2026-03-25 16:33:1388阅读
2026年轻量化MES适合哪些企业?
2026年轻量化MES适合哪些企业?2026年的“轻量化MES”已经不再是传统重型MES的“简化版”,而是基于云原生架构、万界星空低代码平-台和移动互联技术构建的独立产品形态。它主打“快部署、低成本、易上手、高灵活”。一、根据2026年的市场实践,轻量化MES特别适合以下五类企业:1、中小微制造企业(员工数 < 300人)痛点:预算有限(通常无法承担百万级的传统MES项目),缺乏专职IT运维团队,害怕系统太复杂导致工人不会用。需求:需要解决“生产进度看不清、纸质单据易丢失、计件工资算不准”等基础问题。适配性: 成本:采用SaaS订阅模式(按年/按月付费),初始投入极低(几万元即可启动)。 部署:无需自建服务器,开通账号即可使用,7-15天即可完成上线。 操作:全移动端(手机/平板)操作,界面像微信一样简单,工人扫码即可报工。2、“多品种、小批量”的离散组装企业这类企业常见于消费电子配件、小型家电、五金加工、仪器仪表等行业。痛点:订单碎片化严重,换线频繁,工艺路线不固定。传统重型MES僵化的流程配置难以适应这种高频变化。需求:需要极其灵活的工单-管理,能够随时调整工艺步骤,快速响应插单和急单。适配性: 灵活性:轻量化MES通常配备低代码/零代码平-台,业务人员可拖拽式修改表单和流程,无需写代码。 敏捷性:支持快速定义新产品BOM和工艺路线,适应“今天接A单,明天做B单”的节奏。3、数字化转型的“起步者”与“试水者”大型集团中的新设工厂、试点车间,或者从未上过任何管理系统、仍完全依赖手工记账的传统工厂。痛点:对数字化认知不足,担心“大动干戈”导致生产停摆,或者担心投资回报率(ROI)不明确。需求:需要一个“敲门砖”产品,先实现数据在线化,看到效果后再考虑深化。适配性: 低风险:试错成本低,即使失败也不会伤筋动骨。 见效快:能在一个月内让老板看到实时的生产报表,建立数字化信心。 可扩展:2026年的轻量化MES大多支持与重型系统对接,未来企业做大后,可作为边缘系统保留或平滑迁移。4、拥有多个分散小型车间的集团企业一些大型制造企业除了主工厂外,还有分布在各地的卫星工厂、外包协作厂或组装分厂。痛点:为主工厂部署的重型MES推广到小分厂成本过高、周期太长,且小分厂业务模式可能与总厂不同。需求:需要一种标准化的、可快速复制的管控工具,实现集团层面的数据汇总,但允许分厂有一定的独立性。适配性: 云端协同:总部在云端统一查看各分厂数据,分厂独立运营,互不干扰。 快速复制:一套模板可在一周内复制到全国十个分厂。5、非连续生产的季节性/项目型企业如服装纺织(淡旺季明显)、礼品制造、特定节庆产品加工等企业。痛点:生产具有明显的波峰波谷,旺季需要大量临时工,淡季设备闲置。传统按年授权的重型软件在淡季造成资源浪费。需求:按需使用,弹性扩容,临时工能快速培训上岗。适配性: 弹性计费:可根据实际开工时长或用户数动态调整订阅规模。 极简培训:临时工经过半小时培训即可通过手机扫码完成报工,降低人员流动带来的管理难度。 二、哪些企业【不适合】轻量化MES?1、高度自动化的连续流程行业:如大型炼化、钢铁、制药原药生产。这些行业对设备底层控制(DCS/SCADA)集成度要求极高,需要毫秒级数据采集和复杂的配方管理,轻量化MES的接口能力和实时性通常不足。2、超大型复杂装备制造:如航空发动机、大型船舶制造。其BOM层级极深(上万级零件),工艺变更极其复杂,且涉及严格的适航/军工合规体系,需要强大的PLM集成和项目全生命周期管理能力。3、数据孤岛极其严重且拒绝流程重组的企业:如果企业内部有几十种老旧异构系统,且管理层坚持“照搬线下混乱流程”,轻量化MES的标准化模板将无法满足其奇葩的定制需求,最终导致项目烂尾。如果您的企业首要目标是"先让生产数据跑起来,让管理看得见",且希望"花小钱办大事,快速见到回报",那么2026年的万界星空科技轻量化云MES是您的最佳选择。
2026-03-24 13:37:4375阅读
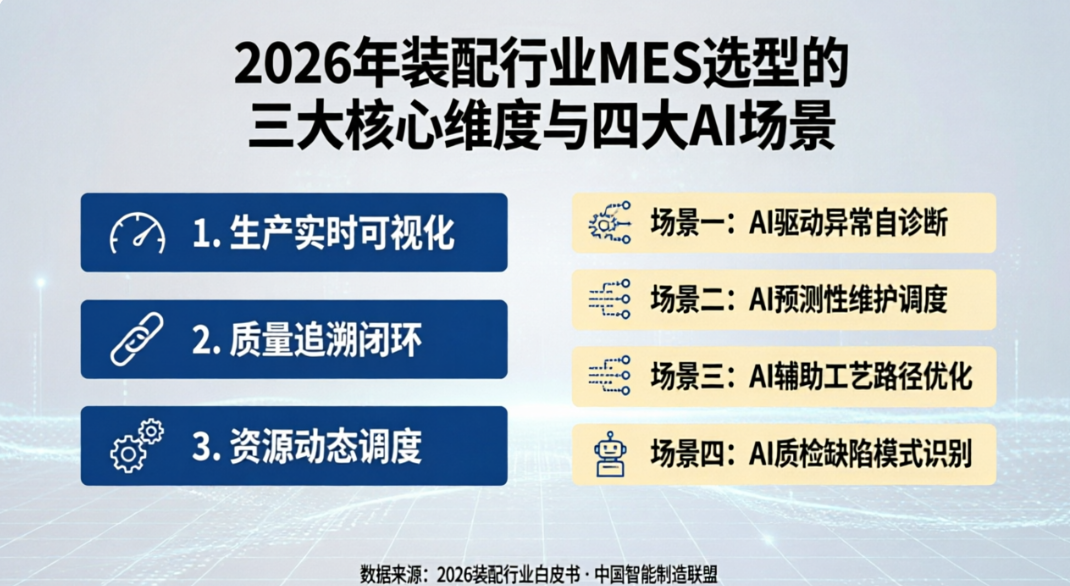
2026年装配行业MES选型的三大核心维度与四大AI场景
在2026年,装配行业(如汽车零部件、电子组装、机械设备、机器人等)的MES选型已进入“AI原生”与“体验优先”的新阶段。传统的“记录型”MES已无法满足多品种、小批量、高混线生产的敏捷需求。以下是针对2026年装配行业MES选型的深度指南,万界星空AI MES、装配组装行业智能化MES、重点解析如何融入AI功能及主流解决方案。一、2026年装配行业MES选型的三大核心维度在2026年,选型逻辑已从“功能有无”转向“智能决策能力”和“用户体验”。1. 技术架构:云原生 + AI内生云原生微服务架构:2026年的主流MES必须基于云原生(Cloud-Native),支持混合云部署。这能确保系统在面对产线快速调整时,模块可独立扩展,部署周期比传统单体架构缩短40%以上。AI内生(AI-Native):AI不再是外挂插件,而是内置于核心流程。系统需具备实时异常检测、设备预测性维护和动态排程能力,利用大模型(LLM)处理非结构化数据(如维修日志、质检图片)。2. 行业适配性:离散制造的柔性基因装配行业特点是BOM复杂、工艺变更频繁。柔性排程:必须能应对“插单”和“急单”,AI算法需综合考虑设备状态、物料齐套率、人员技能矩阵,秒级生成最优计划。全流程追溯:从原材料到成品的“一物一码”,特别是在汽车和电子行业,需满足合规性要求(如电池护照、碳足迹追踪)。3. 用户体验:从“可用”到“好用”低代码/零代码配置:业务人员可通过拖拽调整工艺流程,无需IT深度介入。交互智能化:支持语音交互查询生产数据、AR眼镜辅助装配(显示3D作业指导书)、移动端实时审批。二、2026年MES中必须落地的四大AI核心场景1. AI智能排产 (Advanced Planning & Scheduling with AI)痛点:人工排产无法兼顾数百个约束条件,导致换线频繁、交付延期。AI解决方案:利用强化学习算法,根据订单优先级、设备实时负荷、物料到货情况,动态生成“滚动式”生产计划。效果:据2025-2026年行业数据,AI排程可帮助装配企业缩短28%的订单交付周期,提升15%的设备综合效率(OEE)。2. AI视觉质检与质量预测痛点:人工目检漏检率高,事后质检无法阻止废品产生。AI解决方案:在线视觉检测:集成深度学习模型,实时识别装配缺陷(如螺丝未拧紧、标签贴歪、焊点不良),准确率超99.5%。质量参数预测:分析历史生产参数(温度、压力、扭矩),预测潜在质量风险,在缺陷发生前自动调整设备参数。3. 设备预测性维护 (Predictive Maintenance)痛点:意外停机导致整条装配线瘫痪。AI解决方案:通过边缘计算采集设备振动、电流、声音等多维数据,利用AI模型预判故障(如轴承磨损、电机异常)。价值:将“事后维修”转变为“视情维护”,减少非计划停机时间30%以上。4. 智能工艺助手 (Copilot for Operators)痛点:新员工培训周期长,复杂装配易出错。AI解决方案:生成式AI SOP:系统根据BOM和工艺路线,自动生成图文并茂甚至3D动画的作业指导书(eSOP)。智能问答:一线工人可通过语音询问“这个扭矩标准是多少?”,AI助手即时调取最新工艺规范。
2026-03-23 16:08:0792阅读
定义2026新标准:充电桩行业MES“一桩一码”全追溯
定义2026新标准:充电桩行业MES“一桩一码”全追溯针对充电桩生产加工的MES(制造执行系统)解决方案,需要结合充电桩行业“多品种、小批量、高安全标准、强追溯要求”的特点进行设计。以下是基于2025-2026年行业趋势和最佳实践的综合解决方案:一、核心痛点与需求分析当前充电桩制造企业普遍面临以下挑战:质量一致性难保证:如IP65防护失效、通信模块离线、安规测试通过率低(部分企业直通率仅85%)。追溯要求严苛:需满足主机厂(如特-斯拉、比-亚迪等)及国网/南网的稽核要求,实现“一桩一码”全生命周期追溯。生产柔性不足:交流桩、直流桩、液冷超充等多型号混线生产,换线频繁,排产复杂。数据孤岛严重:测试设备(如耐压仪、绝缘测试仪)、老化房、拧紧枪等未联网,数据靠人工记录,易出错。二、解决方案架构设计1、系统总体架构采用 “云边端”一体化架构:云端:部署MES核心服务(订单-管理、质量管理、追溯分析),支持多工厂协同。边缘层:在车间部署边缘网关,实时采集PLC、测试设备、AGV数据,降低延迟。终端层:工位平板、扫码枪、电子看板、Andon灯等。2、充电桩MES核心功能模块计划排程 (APS) 有限产能排程、插单模拟 支持直流/交流桩混线排产,自动计算老化房占用时间(老化是瓶颈工序)。工艺管理 (BOM/BOP) 版本控制、防错指引 针对不同地区电网标准(如欧标/美标/国标)自动切换作业指导书(SOP)。生产执行 条码管理、工序报工 关键件绑定:将充电枪、主控板、电表等关键件序列号与整桩条码绑定。质量管理 (QMS) IPQC/OQC、SPC分析 安规测试集成:自动采集耐压、绝缘、接地电阻测试数据,不合格自动锁机。设备物联 (IoT) 状态监控、参数下发 连接自动拧紧轴(记录扭矩/角度)、老化测试柜(监控电压/电流/温度)。全程追溯 正反向追溯、电子档案 一键生成“单车档案”,满足主机厂验厂及国家监管平-台接入要求。三、关键场景落地方案场景1:关键零部件防错与追溯问题:错装不同功率等级的模块或通信协议不匹配的电路板。方案: 上线扫描:工位扫描关键件条码,系统校验物料规格是否与当前工单BOM一致,不一致则报警并锁定流水线。 数据绑定:自动记录关键件供应商批次、生产时间,形成完整的物料谱系。场景2:安规测试与老化数据自动采集问题:人工抄录测试数据效率低且易造假,老化过程异常无法及时发现。方案: 设备集成:通过OPC UA/Modbus协议直接连接耐压测试仪、绝缘电阻测试仪。测试完成后,数据自动上传MES,合格才流入下一工序。 老化监控:实时监控老化房中每个桩位的电压、电流、温度曲线。发现异常(如温升过快)立即触发声光报警并推送消息给班组长。场景3:柔性化混线生产问题:同一条线生产60kW直流桩和7kW交流桩,工艺路径不同。方案: 识别机制:托盘到达工位时,RFID/条码自动识别产品型号。 动态路由:系统自动下发对应的工艺路线(例如:直流桩需经过“模块安装”和“风扇测试”,交流桩跳过此步骤)。 参数自适配:自动向拧紧枪下发不同型号的扭矩参数,向测试台下发不同的测试协议。四、主流厂商推荐 (2026年视角)万界星空科技 优势:专注于离散制造,提出“低代码+云原生”架构,解决良率卡在85%的痛点,特别强调质量闭环。 适用对象:处于快速扩张期,急需提升直通率(FPY)和降低返工成本的企业。五、实施价值预期质量提升:直通率(FPY)从85%提升至98%以上,客诉率降低50%。效率提升:生产数据自动采集率达100%,统计报表时间从“天”级缩短至“分钟”级。合规保障:100%满足主机厂及国家电网的追溯审计要求,实现“一桩一码”全生命周期管理。成本降低:减少纸质单据和人工录入错误,返工成本降低30%以上。六、建议实施步骤蓝图规划:梳理现有工艺流程,识别关键质量控制点(如安规测试、拧紧工艺)。设备联网:优先完成测试设备、拧紧轴、老化房的联网改造。试点先行:选择一条典型产线(如直流快充线)进行试点,验证追溯逻辑和设备集成。全面推广:复制成功模式至其他产线,并集成ERP、PLM、WMS系统,打破数据孤岛。如果您需要针对特定需求或特定技术栈(如是否需要私有化部署)的详细方案,可以私信获取。
2026-03-23 16:07:5082阅读
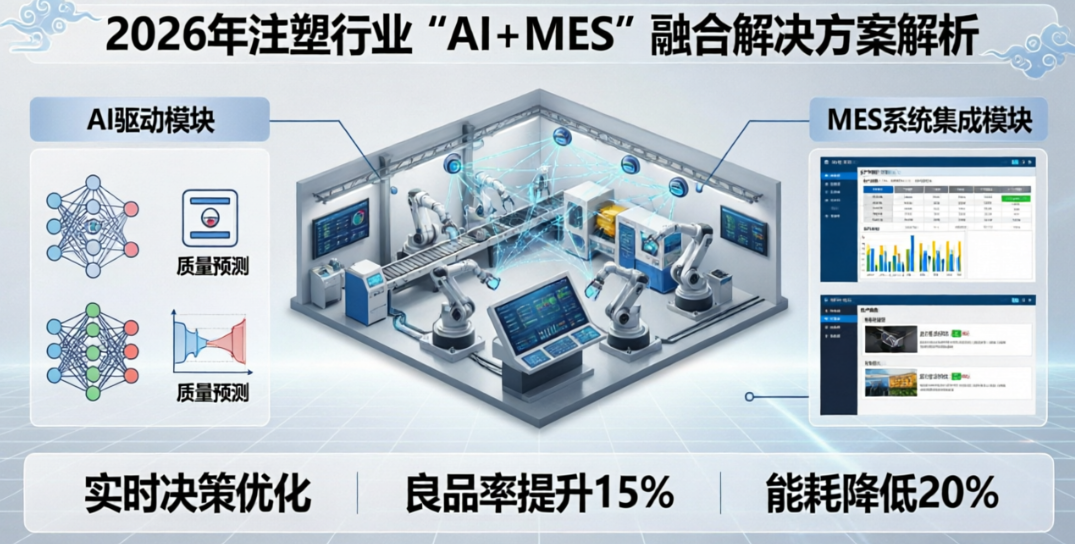
2026年注塑行业“AI+MES”融合解决方案解析
在2026年,注塑行业的AI与MES(制造执行系统)融合解决方案已成为企业实现数字化转型、降本增效的核心驱动力。传统的MES主要侧重于数据的采集与流程管控,而万界星空“AI+MES”的融合则赋予了系统“思考”和“预测”的能力,从“事后记录”转向“事前预警”和“实时优化”。以下是基于当前行业趋势(2025-2026年)的深度融合解决方案全景解析:一、核心融合架构:从“数字化”到“智能化”现代注塑智能工厂的架构通常分为三层,AI渗透在每一层中:设备层(边缘侧):注塑机、机械手、模温机等设备通过IoT网关实时上传高频数据(压力、温度、速度、振动等)。执行层(MES核心):负责生产调度、质量管理、物料追溯。AI在此处进行实时逻辑判断。决策层(云端/大脑):利用大数据模型进行长期趋势分析、排产优化和供应链协同。二、五大关键应用场景AI工艺参数自优化(科-学注塑的终-极形态)痛点:传统调机依赖老师傅经验,换模调试时间长,参数波动导致废品。AI+MES方案: 自适应调机:系统采集历史成功成型的数据(黄金曲线),利用机器学习算法(如神经网络+遗传算法),在新模具或新批次原料上线时,自动推荐初始工艺参数。 实时闭环控制:在生产过程中,AI实时监控熔体压力、射胶速度等关键曲线。一旦检测到微小偏差(如原料粘度变化),系统在毫秒级内自动微调参数,无需人工干预,确保产品一致性。 成效:调试时间缩短50%以上,废品率降低至3%以下,成型周期缩短5%-10%。预测性维护与设备健康管理痛点:非计划停机导致交期延误,维修成本高。AI+MES方案: 故障预判:融合振动、温度、电流等多维传感器数据,AI构建设备剩余寿命预测模型。例如,提前48-72小时预警螺杆磨损、液压油泄漏或加热圈故障。 自动工单:MES系统在预测到故障风险时,自动生成预防性维护工单,并锁定该设备排产,避免生产中途停机。 成效:非计划停机率降低40%以上,设备综合利用率(OEE)提升至85%。智能质量追溯与视觉检测(AI-QMS)痛点:人工质检效率低、漏检率高,质量问题难以追溯到具体工艺时刻。万-界-星-空AI+MES方案: 在线视觉检测:集成AI视觉相机,对产品进行360度外观检测(飞边、缺料、黑点、尺寸),识别准确率>99.9%。 因果关联分析:当发现不良品时,MES自动回溯该产品生产时刻的所有工艺参数(如当时的模温、保压时间),利用AI分析出导致缺陷的根本原因(Root Cause),并反向修正工艺。 成效:实现“一物一码”全生命周期追溯,质量成本大幅降低。动态智能排产(APS+AI)痛点:注塑订单碎片化,换模频繁,传统排产难以应对插单和急单。AI+MES方案: 多目标优化:AI算法综合考虑模具状态、机台吨位、颜色切换顺序(减少洗机时间)、交货期、能耗成本等多个约束条件。 动态调整:当发生设备故障或紧急插单时,系统在分钟级内重新计算最优排产方案,并下发至机台。 成效:计划达成率提升30%,换模等待时间减少20%。能源管理与双碳优化痛点:注塑是高能耗行业,电费占比高,碳排放压力大。AI+MES方案: 能效模型:AI分析不同产品、不同工艺下的单位能耗模型,识别“能耗异常点”。 绿色调度:在满足交期的前提下,AI建议将高能耗工序安排在低谷电价时段,或优化加热冷却策略以降低峰值功率。 成效:整体能耗降低15%-40%。三、 实施路径与挑战应对对于注塑企业而言,落地AI-MES并非一蹴而就,建议遵循以下路径:基础构建:首先实现设备联网与数据采集(如OPC UA协议),打通MES与ERP的数据孤岛,建立统一的数据底座。这一步的核心是“数据在线”。场景切入:选择痛点最明确、价值最直接的场景切入,如“智能参数推荐”或“质量在线检测”。快速见效,建立信心。模型迭代:初期AI模型可能存在偏差,需建立“人机协作”机制。允许老师傅修正AI建议,修正数据反向训练模型,使模型越用越准(即“反向修正”机制)。文化变革:培养既懂工艺又懂数据的复合型人才。引入低代码AI平-台,让工艺工程师也能参与模型训练,同时加强网络安全防护,采用零信任架构保障系统安全。总结2026年,AI与MES的融合已进入深度协同的新阶段 。对于注塑企业,这不仅是技术的升级,更是管理范式的重塑——从依赖“老师傅的大脑”转向依靠“AI+数据”的智能决策系统。谁能更快实现AI与MES的深度融合,谁就能在质量、效率和成本控制上获得决定性的竞争优势,最终构建起面向未来的、具有“自愈、自优、自适应”能力的智能工厂。
2026-03-20 14:14:1185阅读

AI质检+MES如何重构智能制造质量闭环
AI质检在MES(制造执行系统)中的应用,以及通过MES打通设备数据实现质量追溯,是当前智能制造转型的核心场景。以下结合最新行业实践为您详细解析:一、AI质检在MES系统中的核心应用AI质检(通常指基于计算机视觉的AI视觉检测)与MES的融合,不仅仅是技术的叠加,更是构建了“感知 - 分析 - 决策 - 执行”的质量管控闭环。实时在线检测与自动拦截应用模式:AI视觉系统部署在生产线上,对产品进行毫秒级图像采集与分析。一旦检测到缺陷(如划痕、异物、尺寸偏差),立即通过接口向MES发送信号。MES联动:MES接收到不合格信号后,可自动触发停机指令、控制剔除装置将不良品移出生产线,或自动锁定当前工单,防止不良品流入下一道工序。价值:替代传统人工抽检,实现100%全检,大幅降低漏检率,避免批量性质量事故。质量数据的自动归档与关联数据结构化:AI系统将检测结果(合格/不合格、缺陷类型、缺陷位置坐标、置信度、缺陷图片)结构化。一物一档:MES将这些数据与具体的生产工单、产品序列号(SN码)进行强绑定。每个产品在MES中都有唯一的“数字质量档案”,包含其所有外观检测的历史记录和图片证据。工艺参数的自适应优化(高级应用)闭环反馈:当AI质检发现某种缺陷(如焊接气孔)频率突然升高时,MES可分析关联的工艺参数(如电流、电压、温度)。自动调优:在具备高级控制能力的工厂,MES可将调整指令下发给PLC或设备控制器,自动微调工艺参数,实现“自愈合”生产。缺陷根因分析与预测趋势分析:MES汇聚海量AI检测数据,利用大数据分析缺陷发生的时空规律(例如:某台设备在夜间特定时段缺陷率飙升)。预测性维护:结合设备运行数据,预测可能导致质量波动的设备故障,提前安排维护。二、万界星空MES系统如何打通设备数据以实现质量追溯?要实现从“原材料”到“成品”的全流程质量追溯,核心在于打破设备(OT层)与信息系统(IT层)的数据孤岛,确保人、机、料、法、环、测六大要素数据的实时采集与关联。关键通信协议与技术架构打通设备数据主要依赖以下工业通信协议,根据场景不同选择或组合使用:**OPC UA **(Open Platform Communications Unified Architecture): 定位:工业自动化的“普通话”,适合复杂、高安全性、语义丰富的数据交互。 应用场景:MES直接与PLC、CNC、机器人控制器通信。它能读取复杂的结构化数据(如报警代码、工艺参数设定值、实时状态字),并支持双向写入(MES下发配方)。 优势:跨平-台、内置加密认证、信息模型标准化,是连接异构设备的首选。**MQTT **(Message Queuing Telemetry Transport): 定位:轻量级发布/订阅协议,适合高并发、低带宽、网络不稳定的物联网场景。 应用场景:大量传感器数据上传、老旧设备加装智能网关后的数据透传。设备作为“发布者”将数据推送到MQTT Broker,MES作为“订阅者”接收。 优势:极低开销、解耦架构、断网重连机制好,适合海量数据采集。**边缘计算网关 **(Edge Gateway): 作用:对于不支持标准协议的老旧设备(如仅支持Modbus RTU),通过边缘网关进行协议转换(Modbus转OPC UA/MQTT),并在边缘侧进行数据清洗、缓存和初步分析,再统一上传至MES。数据打通与追溯的实施步骤第一步:设备联网与数据采集 (Data Acquisition)识别关键数据点:明确追溯所需的关键参数。 加工类:主轴转速、进给速度、刀具编号、加工时间。 组装类:拧紧力矩、角度、压装压力、位移曲线。 环境类:温湿度、洁净度。部署采集方案:利用PLC自带网口、加装传感器或通过SCADA系统,通过OPC UA/MQTT将数据实时传输。第二步:数据关联与上下文构建 (Contextualization)唯一标识绑定:这是追溯的灵魂。当产品(携带条码/RFID)到达工位时,扫描枪读取SN码,MES立即将该SN码与当前设备正在采集的数据流进行时间戳对齐和逻辑绑定。示例:SN: 12345 + 时间: 10:00:05 + 设备: 拧紧枪A -> 扭矩: 50Nm, 角度: 90deg, 结果: OK。第三步:数据存储与建模 (Storage & Modeling)时序数据库:对于高频采集的工艺参数(如每秒100次的温度曲线),存入InfluxDB、IoTDB等时序数据库。关系型数据库:将关键结果、报警信息、关联关系存入MES的关系型数据库(如SQL Server, Oracle, PostgreSQL)。数据湖/中台:大型企业可能将原始数据汇入数据湖,供后续AI模型训练使用。第四步:全流程追溯查询 (Traceability Query)正向追溯:输入原材料批次号,查询用该材料生产了哪些成品,发往了哪些客户(用于召回)。反向追溯:输入成品SN码,一键生成“质量履历表”。 展示内容:何时、在哪台设备、由哪位员工、使用什么参数、经过哪些质检环节(含AI质检图片和报告)、当时的环境数据等。典型架构图示逻辑**设备层 **(PLC/传感器/相机) --> **协议层 **(OPC UA / MQTT / Modbus) --> **边缘层 **(网关/协议转换/数据清洗) --> **平-台层 **(MES / SCADA / 时序库) --> **应用层 **(质量追溯看板 / 报表 / AI分析)三、总结与建议不要为了联网而联网:先明确质量追溯的具体需求(查什么?查到什么粒度?),再决定采集哪些设备数据。协议选型策略:新设备优先选原生支持OPC UA的;海量传感器或无线场景选MQTT;老旧设备改造用边缘网关。目前流行OPC UA + MQTT的组合架构,兼顾了语义互操作性和传输效率。数据质量是关键:确保采集的时间戳精准同步(建议使用NTP服务器),否则数据关联会出现偏差,导致追溯失真。AI与MES的深度集成:不要让AI质检成为孤岛。务必将AI的判断结果、图片证据无缝写入MES的质量模块,才能真正发挥“预防”而非仅仅“检出”的价值。通过上述方案,企业可以构建一个透明、实时、可追溯的智能制造质量体系,显著提升产品良率和客户信任度。
2026-03-17 09:48:2687阅读
2026精密仪器行业AI+MES全景解决方案
万界星空科技--2026精密仪器行业AI+MES全景解决方案 针对精密仪器制造业,2026年的AI+MES(制造执行系统)解决方案已从单纯的“流程记录”进化为具备主动决策能力的“智能工厂大脑”。精密仪器行业具有多品种小批量、高精度要求、工艺复杂、追溯性极强等特点,因此其解决方案核心在于利用AI解决质量波动、设备微停机及排程柔性问题。一、基础核心功能模块:这是万界星空MES系统的骨架,确保生产流程的规范化、透明化和可追溯性。1、生产计划与排程管理 (APS Lite)工单管理:支持从ERP自动同步或手动创建生产工单,支持拆单、合并、暂停、急单插单。有限产能排程:基于设备实际负荷、人员技能矩阵、物料齐套情况,生成日/班次作业计划。可视化甘特图:拖拽式调整排程,实时查看设备占用情况和订单进度。缺料预警:根据BOM和当前库存,提前预测未来24-72小时的物料缺口。2、工艺管理与执行 (Process Execution)电子SOP (e-SOP):工位屏幕自动推送当前产品的作业指导书、图纸、视频,版本自动管控,防止误用旧版。防错机制 (Poka-Yoke):通过扫码枪/RFID强制校验物料批次、工装夹具型号、设备参数,错误则锁定设备无法启动。参数下发:将标准工艺参数(如扭矩、温度、压力、测试电压)直接下发至PLC或智能仪表,减少人工设置误差。首件检验管理:强制执行首件三检(自检、互检、专检),合格后方可批量生产。3、质量管理 (QMS Integrated)全过程质检:支持IQC(来料)、IPQC(制程)、FQC(终检)、OQC(出货)的全流程数据录入。SPC统计过程控制:自动生成X-bar R图等控制图,实时监控关键质量特性(CTQ),超差自动报警。不合格品管理 (NC):记录不良现象、代码、原因,触发返工、报废或特采流程,形成闭环。校准管理:针对精密仪器特有的量具、测试设备,管理校准周期,过期自动锁定禁止使用。4、设备与工装管理 (Equipment & Tooling)设备台账与履历:记录设备全生命周期信息(采购、维修、保养、改造)。状态监控:实时采集设备运行状态(运行、待机、故障、停机),计算OEE(设备综合效率)。保养计划:自动生成日点检、周保养、月维护任务,支持移动端扫码执行并拍照上传。工装/模具寿命管理:记录冲次或使用时长,达到寿命阈值自动提示更换或保养。5、仓储与物流管理 (WMS Lite)线边库管理:实时监控产线旁物料消耗,触发拉动式补货(Kanban)。批次/序列号追踪:建立“一物一码”,记录每个精密仪器从原材料到成品的完整血缘关系。AGV调度接口:与AGV系统对接,实现物料自动配送至指定工位。先进先出 (FIFO):系统强制管控物料出库顺序,防止呆滞料。6、人员绩效管理技能矩阵:管理员工的上岗资质、培训记录,系统自动匹配工位所需技能。工时采集:自动记录员工在各工位的作业时间、等待时间、加班时间。计件/绩效统计:实时统计个人/班组产量、良率,作为绩效考核依据。7、报表与看板 (BI Dashboard)车间大屏:实时展示产量、良率、设备状态、异常报警等关键指标。多维报表:自动生成日报、周报、月报,支持按产品、工序、班组、时间段钻取分析。追溯报告:一键生成单台仪器的全流程质量档案(含人、机、料、法、环数据),支持导出PDF。二、AI增强功能模块:利用大数据和机器学习解决传统MES无法处理的复杂问题。1、AI智能视觉质检 微缺陷识别:利用深度学习算法,识别微米级划痕、异色、装配间隙等肉眼难辨的缺陷。自适应阈值:系统根据历史良品/不良品数据,自动调整检测灵敏度,减少误判和漏判。缺陷分类自学习:随着数据积累,自动优化缺陷分类模型,无需频繁重新训练。2、AI工艺参数自优化黄金参数推荐:分析历史最佳生产批次的数据,结合当前环境(温湿度)和物料批次差异,实时推荐最优设备参数设定值。动态补偿:在加工过程中,根据实时监测到的偏差趋势,自动微调设备参数(如激光功率、进给速度),将误差控制在公差中心。3、AI预测性维护故障预判:采集设备振动、电流、温度、声纹等多维数据,利用时序预测模型,提前数天甚至数周预警主轴磨损、轴承失效等隐患。根因分析:当故障发生时,AI自动关联当时的工艺参数、操作记录和物料信息,快速定位根本原因。备件需求预测:根据设备健康度预测,自动生成备件采购建议,避免紧急缺货。4、AI智能高级排程 多目标优化:同时考虑交付期、换线成本、设备负载均衡、能耗等多个目标,利用强化学习算法秒级生成全局最优排程。动态重排:当发生急单插入、设备突发故障、物料延迟时,系统在几分钟内自动重新计算并调整后续所有计划,评估对交付的影响。瓶颈预测:提前识别未来一周的生产瓶颈工序,建议提前备料或调整班次。5、自然语言交互助手 语音/文字查询:管理人员可通过手机或电脑输入“昨天A产线的良率为什么下降?”,系统自动调取数据并生成分析报告。异常自动推送:当检测到重大异常时,AI助手自动通过微信/钉钉推送告警,并附带初步的原因分析和处理建议。三、系统架构与技术要求 (2026标准)云边端协同: 端:工业平板、PDA、传感器、智能仪表。 边:边缘计算网关,负责高频数据采集、实时AI推理(如视觉检测)、协议转换。 云/私有服务器:负责大数据存储、复杂模型训练、全局排程、多工厂协同。低代码开发平台: 提供拖拉拽式的表单设计器、流程引擎、报表设计器,让业务人员能快速响应工艺变更。开放API生态: 提供标准的RESTful API、WebSocket接口,无缝集成ERP (SAP/Oracle/金蝶/用友)、PLM、WMS、SRM及各类自动化设备。高安全性与合规性: 符合ISO 27001信息安全标准。 内置FDA 21 CFR Part 11(电子签名、审计追踪)模块,满足医疗仪器合规要求。 数据加密传输与存储,细粒度的权限控制。四、实施路线图:对于精密仪器企业,建议分三步走:第一阶段(基础数字化,3-6个月):上线基础核心模块(计划、执行、质量、设备、追溯),实现无纸化,打通数据孤岛,确保数据准确。第二阶段(互联互通与可视化,6-12个月):深度集成设备自动化,实现SCADA/MES互联,完善BI看板,引入SPC进行质量管控。第三阶段(智能化升级,12个月+):部署AI模块(预测性维护、智能排程、视觉质检、工艺优化),构建数字孪生,实现从“描述性分析”到“指导性/预测性分析”的跨越。 这套方案既保证了当下的管理落地,又为未来的智能化演进预留了充足的空间,项目合作可以私信。
2026-03-13 13:42:54103阅读
AI自动排产重塑MES核心决策力
在2026年的制造业环境中,AI自动排产(AI-APS) 已经成为AI智能化MES、智能MES、AI智能排产(制造执行系统)的核心“大脑”。它彻底改变了传统依赖人工经验或简单规则引擎的排程模式,转而采用数据驱动、自适应和预测性的决策机制。一、核心逻辑:从“规则驱动”到“策略优化”传统的APS(高级计划与排程)通常基于固定的约束规则(如“先入先出”、“最短加工时间优先”),一旦遇到突发状况(设备故障、急单插入、物料延迟),往往需要人工重新调整,反应滞后。AI自动排产的核心逻辑转变:多目标动态平衡:不再单一追求产能最大化,而是通过强化学习算法,在交付准时率(OTD)、换线成本、设备利用率、能耗、库存水位等多个相互冲突的目标中寻找全局最优解(Pareto Optimal)。实时感知与自愈:系统与IoT层深度打通,实时获取设备状态、人员技能、物料齐套情况。一旦检测到异常(如某台CNC主轴振动异常预计停机),AI会在秒级内重新计算并生成新的排产方案,实现“计划自愈”。预测性决策:利用历史数据和机器学习模型,预测未来的瓶颈工序、物料短缺风险甚至质量波动,提前调整排产策略,将“事后救火”转变为“事前预防”。二、关键技术架构 (2026主流)当前领先的AI-MES排产系统主要依赖以下四大技术支柱:1、深度强化学习 (Deep Reinforcement Learning, DRL)原理:将排产问题建模为马尔可夫决策过程(MDP)。AI代理(Agent)在虚拟环境中通过数百万次的模拟试错,学习如何在复杂多变的生产环境下做出最优调度决策。优势:能够处理传统运筹学算法难以解决的超大规模、高维度非线性问题。特别是在多品种小批量、频繁换线的场景下,表现远超传统算法。案例:面对紧急插单,DRL模型能瞬间评估出对后续所有订单的影响,并给出干扰最小的插入方案,而不是简单地往后顺延。2、多智能体协同系统 (Multi-Agent System, MAS)原理:将排产任务分解为多个具有自主决策能力的智能体,如订单代理(追求最早交付)、设备代理(追求最少停机/维护)、物料代理(追求最低库存)、人员代理(追求技能匹配)。机制:这些代理通过协商、竞价或合作机制达成全局共识。这种分布式架构解决了集中式算法在超大规模工厂中的计算瓶颈,且具备极强的鲁棒性。应用:在大型离散制造车间,不同产线的代理可以自主协调资源,避免局部最优导致的整体效率低下。3、数字孪生 (Digital Twin) 仿真验证作用:在排产指令下发到物理车间前,AI会先在“数字孪生”工厂中进行高保真仿真运行(What-if分析)。流程: AI生成初步排产方案。 在数字孪生体中模拟运行,检测潜在的拥堵、资源冲突或死锁。 若发现问题,自动修正计划;若无误,则下发执行。价值:确保下发的计划是“可执行”的,大幅减少现场因计划不可行导致的停工待料或调度混乱。4、大语言模型 (LLM) 与自然语言交互变革:计划员不再需要编写复杂的代码或配置繁琐的参数。场景:计划员可以通过自然语言下达指令,例如:“优先保证A客户的订单,哪怕牺牲5%的能效”或“下周电力受限,请调整高能耗工序到夜间”。实现:LLM理解意图后,自动调整排产算法的权重参数或约束条件,并生成解释性报告,说明调整后的影响。 三、典型应用场景与痛点解决:如图四、落地实施的关键步骤第一阶段:数据准备与连接(1-2周)基础数据整理:梳理产品BOM、简易工艺路线、主要设备列表。不需要极其精准,先保证“有”。系统对接:通过API或Excel导入方式,打通ERP(获取订单)和库存系统(获取物料)。硬件轻量改造:若车间无数字化基础,只需配备平板电脑或工业手机,用于工人扫码报工,采集实时进度。第二阶段:模型训练与试运行(2-3周)规则配置:在SaaS平-台上配置核心约束(如:某模具只能在A机台用、某产品必须连续生产)。历史回测:导入过去一个月的订单和实际产出数据,让AI跑一遍,对比AI方案与实际人工方案的差异,验证优化效果。并行运行:第一周保持人工排产为主,AI方案为辅,计划员对比两者结果,建立信任。第三阶段:正式切换与持续优化(长期)正式切换:选定一个车间或产线先行试点,全面启用AI排产指令。人机协作:计划员角色转变为“审核员”和“例外管理者”。日常由AI自动排产,计划员仅处理AI无法决断的特殊情况(如VIP客户特殊要求)。迭代优化:根据实际运行反馈,微调算法权重(如:近期更看重交期还是更看重库存),使系统越来越贴合企业实际需求。 对于制造企业而言,引入(提供安装openclaw、提供安装龙虾、mes养龙虾mes openclaw)万界星空AI MES自动排产不仅是技术的升级,更是管理模式的重构:从“经验驱动”转向“数据驱动”从“被动响应”转向“主动预测”从“局部优化”转向“全局最优” 这将是企业在未来激烈的市场竞争中,实现降本增效、提升交付能力的关键突破口。
2026-03-11 09:37:12161阅读
机械制造行业如何通过AI-MES构建产业链优势?
一个真正优秀的MES平-台,既要向上与ERP无缝对接,实现计划、成本与财务的一体化协同;也要向下与PLC、机器人、测试台架等自动化设备实时交互,打通OT与IT;同时横向与PLM、WMS、QMS等系统协同,实现产品全生命周期数据贯通;更要内外与供应链上下游系统对接,构建产业链协同能力。在2026年的机械制造行业,AI+MES已经超越了简单的“数据记录”阶段,进化为具备感知、分析、决策、执行能力的“工业大脑”。AI不再是一个独立的模块,而是像水电一样渗透在MES的每一个功能环节中。一、AI赋能MES在机械制造领域的六大核心具体功能:1、智能高级排程与动态调度 (AI-APS)多目标优化排程:利用强化学习和遗传算法,同时考虑订单交期、设备产能、物料齐套率、人员技能、模具状态等数十个约束条件。AI能在秒级时间内生成最优排产方案,平衡“交付最快”、“成本最低”或“换线最少”等不同目标。动态实时重排:当发生急单插入、设备故障、物料延迟等突发事件时,传统MES需要人工重新调整,而AI-MES能毫秒级感知异常,自动触发重排算法,瞬间生成新的执行方案并下发给机台和AGV,实现“计划跟着变化走”。人机协同排班:基于历史数据和员工技能画像,AI自动推荐最佳的人员排班组合,预测工时瓶颈,避免因人力不足导致的产线停滞。2、预测性维护与设备健康管理 (PdM)多维数据融合分析:MES实时采集PLC中的电流、电压、振动、温度、噪音等多维数据,结合深度学习模型(如LSTM长短期记忆网络),识别设备故障前的微弱特征信号。剩余寿命预测 (RUL):AI不仅报警,还能预测关键部件(如主轴轴承、刀具、减速机)的剩余使用寿命,建议在下一个保养窗口期进行更换,避免生产中途停机。故障根因自诊断:当设备报警时,AI自动关联历史维修知识库和实时工况,给出故障根因概率排序,并推送维修指导SOP给技工。3、AI视觉质检与工艺参数自优化表面缺陷自动检测:集成计算机视觉 (CV) 技术,对机械加工件的划痕、裂纹、毛刺,或装配后的错漏装进行实时在线检测。AI模型能通过少量样本快速训练(小样本学习),适应多品种切换,检出率远超人工。工艺参数自适应闭环:在加工过程中,AI实时分析质量数据与工艺参数(如切削速度、进给量、压力、温度)的关联关系。一旦发现质量趋势偏移,自动反向调整设备参数进行补偿,无需人工干预,实现“零缺陷”生产。虚拟量测:对于难以在线测量的内部指标,AI通过建立过程数据与最终质量的映射模型,实现软测量,减少破坏性抽检频率。4、智能物流与仓储协同打通MES与WMS、AGV的任督二脉,实现物流的自动化与智能化。需求预测与精准配送:AI根据生产节拍和实时消耗速率,预测未来几小时的物料需求,提前指令AGV或立体库进行备料和配送,实现真正的JIT(准时制)上线,消除线边库存积压。路径动态规划:在多AGV协同场景下,AI算法实时计算最优路径,动态规避拥堵和碰撞,提升物流搬运效率30%以上。智能防错与追溯:利用RFID和视觉识别,AI在投料口自动核对物料批次、型号与工单是否匹配,防止错料;同时自动绑定物料条码与产品序列号,构建全生命周期追溯链。5、能耗管理与绿色制造能效指纹分析:AI分析不同产品、不同工艺路线下的能耗特征,建立单位产品能耗模型,识别高耗能环节和异常能耗点(如设备空转、泄漏)。动态能源调度:结合峰谷电价和生产计划,AI智能建议或自动调整高能耗设备的运行时间(如热处理炉、空压机),在低成本时段进行生产,降低用电成本。碳足迹实时核算:自动采集水、电、气及原材料数据,实时计算每个工单、每个产品的碳排放量,生成符合国际标准的碳报告。6、知识图谱与智能辅助决策工业知识图谱:构建包含设备、工艺、质量、故障案例的企业级知识图谱。当遇到新问题时,AI能像专家一样推理,提供解决方案建议。在2026年,没有AI能力的MES将被视为“残-次-品”。对于机械制造企业而言,引入AI+MES不仅是技术的升级,更是生产模式从“经验驱动”向“数据智能驱动”的根本性变革。二、MES平-台的构建逻辑与关键能力如下:1、纵向打通:IT与OT的深度融合(向下扎根)这是MES作为“车间操作系统”的基石。传统的MES往往止步于数据记录,而新一代平-台必须实现双向实时控制。协议标准化与边缘计算:面对PLC、机器人、测试台架等异构设备,平-台不再依赖昂贵的定制开发,而是通过内置OPC UA、MQTT、Modbus等工业标准协议库,结合边缘网关进行数据清洗与协议转换。指令闭环:不仅是采集数据(如温度、压力、转速),更要能下发指令(如工单参数、配方下发)。例如,MES根据ERP计划生成工单,直接驱动PLC调整产线参数,测试台架完成后自动将质检数据回传MES,形成“计划-执行-反馈”的毫秒级闭环。2、横向协同:打破系统孤岛(向旁延伸)机械制造涉及复杂的BOM(物料清单)和工艺路线,单一系统无法覆盖全貌。与PLM(产品生命周期管理)集成:实现设计制造一体化。PLM中的EBOM(设计BOM)自动转换为MBOM(制造BOM),工艺路线、3D图纸、作业指导书(SOP)直接推送到车间终端,确保生产的是最新设计版本,减少因设计变更导致的返工。与WMS(仓储管理系统)集成:MES根据生产进度触发WMS叫料,AGV小车自动配送至线边仓;完工后自动触发入库指令,实现账实同步。与QMS(质量管理系统)集成:实现全流程追溯。从原材料入库检验、过程巡检到成品测试,所有质量数据与生产工单绑定。一旦发现问题,可瞬间反向追溯至具体的人、机、料、法、环。3、向上对接:业财一体化(向上支撑)这是解决“计划不如变化快”和“成本算不清”痛点的关键。与ERP(企业资源计划)无缝对接: 计划层:ERP下达主生产计划(MPS),MES反馈实时产能与进度,支持ERP进行更精准的APS(高级计划与排程)。 成本层:传统成本核算往往是月底分摊,滞后且粗糙。新一代MES通过实时采集工时、能耗、物料消耗,实现按工单、甚至按单件产品的实时成本核算,为财务提供精确数据,真正实现“业财融合”。4、内外互联:构建产业链生态(向外拓展)供应链上下游协同: 向上游:与供应商系统对接,共享库存水位与需求预测,实现VMI(供应商管理库存)或自动补货。 向下游:与客户系统对接,开放生产进度查询端口(如“订单像快递一样可追踪”),提升客户满意度。云端协同:利用工业互联网平-台,实现多基地、多工厂的产能协同与订单调配,构建集团级的“云工厂”。三、技术架构建议要实现上述目标,传统的单体架构已难以为继,建议采用以下架构特征:云原生微服务:将计划、质量、设备等模块解耦,便于灵活迭代与按需部署。万界星空低代码/无代码平-台:赋予业务人员快速调整流程的能力,适应机械制造多品种、小批量的柔性需求。AI内嵌:在排程、质检(视觉检测)、设备维护等环节植入AI算法,从“记录数据”转向“智能决策”。总结:未来的机械制造MES,本质上是一个工业数据中台 + 业务协同引擎。它不再仅仅是一个车间管理软件,而是企业连接物理世界(设备)与数字世界(ERP/PLM)、连接内部运营与外部生态的核心枢纽。联系我们,万界星空科技机械加工行业全方位协同平-台,项目合作+平-台案例演示。
2026-03-09 11:15:3147阅读
小工厂也能搞智能排程,MES+AI轻量化APS落地思路
小工厂实现“MES+AI轻量化APS(高级计划与排程)”的落地,核心在于摒弃大而全的传统APS思路,转向“数据够用、算法实用、迭代快速”的敏捷模式。小工厂通常面临订单杂、插单多、设备异构、数据基础弱等痛点,因此不能照搬大型企业的复杂数学规划模型。一、核心理念:轻数据、重规则、快迭代轻数据:不追求100%的数据自动化采集。允许部分关键节点(如开工、完工)人工扫码或录入,只要数据能支撑“下一道工序什么时候开始”即可。重规则:AI不是黑盒,而是将老师傅的经验(规则)数字化。初期以“约束规则+启发式算法”为主,深度学习为辅。快迭代:先解决最痛的“缺料”或“瓶颈工序”问题,跑通一个车间再推广,不要试图一次性全厂上线。二、落地四步走策略第一步:夯实MES底座(数据标准化)没有准确的MES数据,APS就是“垃圾进,垃圾出”。小工厂不需要昂贵的MES,但必须明确三个核心数据源:静态数据:建立简单的BOM(物料清单)和工艺路线(Routing)。关键点:只需定义标准工时(STD)和瓶颈工序,无需细化到每个动作秒级。动态数据: 工单状态:未开始、进行中、已完成、暂停。 库存/在制:原材料是否齐套?半成品在哪里?资源能力:设备台账及日历(哪些设备周末不开工,哪些模具正在维修)。低成本方案:使用万界星空低代码平-台或轻量级SaaS MES,通过平板/手机扫码报工,替代纸质流转卡。第二步:构建“轻量化”APS逻辑(AI介入点)传统APS求解器(如基于运筹学的CPLEX/Gurobi)计算慢且建模难。小工厂应采用启发式算法 + 机器学习预测的混合模式:AI预测工时(解决“不准”的问题): 痛点:标准工时是死的,实际生产受人员熟练度、设备老化影响大。 AI做法:利用MES历史数据,训练回归模型(如XGBoost),根据“订单特征+机台+操作员”预测实际完工时间,动态修正排程基准。智能插单模拟(解决“变动”的问题): 痛点:老板突然插入急单,不知道会对其他订单造成什么影响。 AI做法:建立“沙盘推演”机制。输入急单,算法在几秒钟内模拟多种排程方案(如:牺牲A订单交期保B订单,或加班生产),给出最优解建议而非唯一解。瓶颈识别与动态调度: 利用聚类分析自动识别当前的“瓶颈工序”,将排程重心放在瓶颈上(TOC理论),非瓶颈工序采用倒排或顺排简单逻辑。第三步:技术架构选型(云原生+SaaS)小工厂无力承担本地服务器和高昂的License费用。部署方式:公有云SaaS模式,按年付费,降低初始投入。集成方式:API优先。确保轻量级MES能与ERP(哪怕是Excel导入导出)打通。算法引擎: 初级:基于规则的贪婪算法(Greedy Algorithm),速度快,逻辑透明。 进阶:引入遗传算法(GA)或模拟退火进行局部优化,处理多目标(交期最短、换模最少)。第四步:人机协同的执行闭环可视化看板:排程结果必须是可视化的甘特图,支持拖拽调整。AI给出建议,计划员拥有最终“确认权”。异常驱动:只有当实际进度偏离计划超过阈值(如延迟2小时)时,系统才触发重排程建议,避免频繁扰动一线生产。三、避坑指南:小工厂特有的挑战常见误区 正确思路追求全自动无人干预 人机耦合:AI做计算和推荐,老计划员做决策和例外处理。信任建立需要过程。数据必须100%准确 容忍模糊:允许工时有一定偏差,通过滚动排程(Rolling Horizon)不断修正未来3-7天的计划。一次性上线所有模块 单点突破:先搞定“组装车间”或“热处理”这个最痛的瓶颈,见效后再推广。迷信高大上的深度学习 规则先行:先把“换色顺序”、“模具限制”等硬约束写成代码规则,比训练神经网络更立竿见影。四、预期收益与实施周期实施周期: 第1个月:梳理工艺,上线轻量MES,实现报工数字化。 第2-3个月:部署规则引擎版APS,实现可视化排程。 第4-6个月:引入AI预测模型,实现动态优化和自动预警。核心价值: 交期承诺更准:从“拍脑袋”变为“数据测算”,接单更有底气。 在制库存降低:减少工序间的等待堆积,加快流转。 响应速度提升:插单响应从“半天算账”变为“分钟级模拟”。 小工厂的智能化不是要建成“黑灯工厂”,而是要让计划员从“填表工”变成“调度指挥官”。通过MES抓数据、规则定骨架、AI做优化的轻量化路径,完全可以用较低的成本实现APS落地,解决“忙闲不均”和“交期延误”的核心痛点。
2026-03-09 11:15:2082阅读
2026年AI-MES:制造业从“自动化”向“智能化”跨越
2026年,人工智能(AI)与制造执行系统(MES)的集成已经从“概念验证”和“初步试点”阶段,全面迈入了深度协同与自主决策的“新境界”。在2026年的智能制造场景中,AI不再仅仅是MES的一个附加模块或数据分析工具,而是成为了MES的“大脑”,两者实现了无缝融合。以下是万界星空科技AI-MES这一新技术的核心特征、应用场景及价值体现: 1、从“记录系统”到“预测与自主系统”的转变传统的MES主要侧重于数据的采集、记录和流程的标准化(What happened?)。而在2026年,AI赋能的MES(AI-MES)具备了强大的预测和自主能力(What will happen? & What should we do?)。实时动态调度:传统的APS(高级计划与排程)往往基于静态规则。AI-MES能够实时分析设备状态、物料供应、订单优先级甚至天气影响,利用强化学习算法每秒重新优化生产排程。当某台设备突发故障时,系统能毫秒级自动重排后续工序,无需人工干预。自适应工艺参数:在注塑、半导体或化工等复杂工艺中,AI-MES根据实时传感器数据(温度、压力、振动),动态调整机器参数,以确保产品质量始终处于最优区间,实现“零缺陷”生产。2、核心应用场景的深度进化A. 预测性维护 2.0 (Predictive Maintenance)过去:基于阈值的报警或简单的趋势分析。2026现状:AI模型结合数字孪生技术,不仅能预测设备何时会坏,还能诊断根本原因(Root Cause Analysis),并自动生成维修工单、预定备件,甚至在非生产时段自动下发固件更新以修复潜在软件漏洞。B. 智能质量管理 (AI-QMS)视觉检测升级:集成边缘AI的视觉系统直接嵌入MES流程。不仅识别缺陷,还能通过生成式AI分析缺陷形态,反向追溯至具体的工艺环节(如:“3号炉温在10:05分波动导致此批次瑕疵”)。虚拟计量:对于难以实时测量的物理属性,AI利用过程数据构建软测量模型,在MES中实时输出质量预判,减少实验室检测滞后。C. 生成式AI助手 (GenAI Copilot)自然语言交互:车间主任或操作员不再需要学习复杂的SQL或报表工具。他们可以直接问AI-MES:“为什么上周二B线的良率下降了?”系统会自动生成分析报告、图表并给出建议。知识库自进化:系统将历史故障处理记录、专家经验自动转化为知识库。当新问题出现时,AI助手能即时推送类似的解决方案给一线工人。D. 供应链与生产的端到端协同AI-MES打破了工厂围墙,与ERP、SCM(供应链管理)系统深度打通。它能根据上游原材料的延迟风险,提前调整生产计划;也能根据下游市场的实时需求波动,灵活切换生产品种,实现真正的C2M(Customer to Manufacturer)柔性制造。4、技术架构的新特征云边端协同:高频实时控制(如机械臂调整)在边缘端(Edge)由轻量级AI模型完成;复杂的大模型训练和全局优化在云端进行;MES作为中枢协调两者。数据编织(Data Fabric):解决了多源异构数据(OT与IT)的融合难题。AI能够自动清洗、标注和理解来自老旧PLC、新型传感器及人工录入的数据,消除了“数据孤岛”。可解释性AI (XAI):为了满足合规性和工程师的信任,2026年的AI-MES在做出关键决策(如停机、报废)时,能提供清晰的逻辑链条和依据,不再是“黑盒”。5、面临的挑战与应对尽管前景广阔,2026年的企业在推进AI与MES集成时仍面临挑战:数据治理:高质量的数据是AI的燃料。许多企业仍在补“数据标准化”的课。人才缺口:既懂制造工艺又懂AI算法的复合型人才依然稀缺。万界星空AI低代码平台成为解决之道,让工艺工程师也能训练模型。安全与隐私:随着系统开放度提高,网络安全和数据主权成为重中之重,零信任架构(Zero Trust)在工业场景普及。这种集成标志着制造业从自动化(机器代替人手)向智能化(机器代替人脑的部分决策功能)的跨越。未来的智能工厂将是一个具有“自愈、自优、自适应”能力的生命体,而AI-MES正是其神经系统。对于企业而言,谁能更快地实现这种深度融合,谁就能在定制化、效率和成本控制上获得决定性的竞争优势。
2026-03-09 11:15:0971阅读
AI驱动:2026机器人组装行业MES最新趋势
AI驱动:2026机器人组装行业MES最新趋势针对机器人组装行业的MES(制造执行系统)解决方案,结合2025-2026年的最新技术趋势和行业实践,以下是为您整理的深度解析。机器人组装属于典型的离散制造,具有多品种、小批量、高精密、工艺复杂(涉及机加工、电子、软件烧录、总装调试)等特点,因此对MES系统的柔性、追溯性和集成能力要求极高。一、核心痛点与解决思路1、物料管理传统模式问题:机器人组装涉及的零部件种类繁多,包括伺服电机、减速机、控制器等关键部件。在传统模式下,主要依赖人工核对物料,极易出现错拿、漏拿或批次混淆的情况。一旦缺料或物料错误,往往导致整条产线停摆,严重影响交付进度。MES解决方案核心价值:实施智能防错与齐套检查机制。系统通过条码或RFID技术将实物与BOM(物料清单)深度关联。在上料环节,系统自动校验物料的批次、规格是否与工单匹配,错误即报警;在开工前,系统自动计算并检查齐套率,只有物料齐备且正确才允许投产,从源头杜绝错装漏装,确保产线连续高效运行。2、生产追溯传统模式问题:机器人关键部件(如精密减速器)对质量要求极高,需要进行全生命周期追溯。传统纸质记录或分散的Excel表格导致数据孤岛严重,一旦发生故障,难以快速定位具体的生产批次、装配参数或操作人员,召回和定责成本高昂。MES解决方案核心价值:建立一机一码全链路追溯体系。为每一台机器人赋予唯一身份码,自动采集并归档从原材料入库、装配过程关键参数(如扭矩值)、测试报告到最终出货的全流程数据。系统支持正向查询(由部件查整机流向)和反向查询(由整机查所有历史工艺细节),实现秒级精准溯源,满足高端客户及出口合规要求。3、工艺执行传统模式问题:机器人装配工艺复杂,涉及涂胶、高精度拧紧等关键工序。传统模式高度依赖老工人的个人经验,新员工上手慢,且不同班次、不同人员之间的操作差异大,导致产品质量一致性差,隐患多。MES解决方案核心价值:推行数字化作业指导书 (ESOP)。工位屏幕实时动态展示当前机型的3D装配图、视频指引及关键注意事项,降低对人员经验的依赖。同时,系统与智能工具(如电动拧紧枪、点胶机)互联,自动采集关键工艺数据,一旦数值超差,系统立即报警甚至自动锁机,强制拦截不合格品流入下道工序,确保工艺严格执行。4、生产调度传统模式问题:机器人行业定制化订单多,插单、急单频繁。传统的人工排程或简单的ERP计划响应速度慢,无法实时感知产线实际负荷,导致在制品(WIP)大量积压,产线平衡率低,交付周期不可控。MES解决方案核心价值:引入APS高级排程与柔性调度。基于有限产能约束进行动态排程,能够实时响应插单和急单需求,自动调整生产顺序。通过可视化看板实时监控在制品状态,智能优化产线平衡率,最大化利用产能,显著缩短制造周期(Lead Time)。5、质量检测传统模式问题:测试环节(如老化测试、精度校准)产生的数据分散在各个测试台或纸质记录单上,难以进行统一分析。质量问题往往在出货后甚至客户端才被发现,滞后性强,缺乏预防手段。MES解决方案核心价值:实现自动化测试集成 (ATE)。系统自动对接各类测试设备,实时采集电流、振动、精度等关键指标,无纸化自动生成质检报告。利用SPC(统计过程控制)技术对数据进行实时分析,一旦发现趋势异常立即预警,将质量管理从“事后检验”转变为“事前预防”,大幅降低不良率。二、2026年关键技术趋势AI与大模型融合: 预测性维护:利用AI分析组装设备(如自动拧紧枪、点胶机)的历史数据,预测故障,减少非计划停机。 智能排程:大模型辅助生成最优排程建议,甚至通过自然语言查询生产报表(如“查询上周A型号机器人的一次合格率”)。 视觉质检:集成AI视觉算法,自动检测外观缺陷、标签粘贴位置等。低代码/零代码平-台: 面对机器人产品迭代快的特点,利用低代码平-台快速构建或调整业务流程(如新增一种型号的装配流程),无需长时间开发,降低实施成本。云边协同架构: 边缘计算:在车间侧实时处理高频设备数据(如毫秒级扭矩数据),保证控制响应速度。 云端分析:将汇总数据上传云端,进行跨工厂、跨产品线的大数据分析和管理决策。数字孪生 (Digital Twin): 构建虚拟产线,实时映射物理产线状态,用于仿真优化、远程监控和故障诊断。三、万界星空机器人组装MES系统核心模块:基础数据管理:工厂建模、BOM管理、工艺路线、工时定额。计划管理:工单-管理、APS排程、物料需求计划(MRP)联动。生产管理:工单派发、ESOP电子作业指导、Andon安灯系统、报工管理。质量管理:IQC/IPQC/OQC管理、SPC统计过程控制、不合格品处理、追溯体系。设备管理:设备台账、维护保养计划、OEE分析、IoT数据采集。仓储物流:线边库管理、AGV调度集成、物料拉动(JIT/JIS)。系统集成:与ERP(SAP/Oracle/用友/金蝶)、PLM、WMS、SCADA等系统无缝对接。四、主流厂商与选型建议 (2026视角)针对机器人组装行业的特殊性(快速迭代、混线生产),推荐关注具备低代码敏捷开发能力1、万界星空科技:推荐理由:深耕机器人组装领域,拥有扫地机器人、商用清洁机器人等标杆成功案例。核心优势:AI + 低代码平-台:能够快速响应机器人产品频繁迭代的工艺变更需求。行业Know-How:预置了针对伺服装配、老化测试、整机追溯的行业模板。灵活部署:提供开源版与企业定制版,适应不同规模企业的需求。2、预期收益实施该MES解决方案后,企业预计可实现:生产效率提升:15% - 25%不良品率降低:20% - 30%追溯效率提升:查询时间从小时级缩短至秒级库存周转率优化:10% - 20%五、实施路径建议现状诊断与规划:梳理现有流程痛点,明确MES建设目标(如:追溯率100%、OEE提升15%)。蓝图设计:设计详细的业务流程、数据流和系统架构,确定集成接口。系统开发与配置:基于选定平-台进行个性化配置和二次开发。试点上线:选择一条典型产线或一个车间进行试点,验证功能,磨合流程。全面推广:分阶段推广至全厂,同步进行数据迁移和历史数据清洗。持续优化:利用系统数据进行持续改进,引入AI等新技术深化应用。 总结:对于机器人组装企业而言,MES已不再是简单的记录工具,而是实现智能制造、提升核心竞争力的关键中枢。2026年的解决方案更强调AI驱动、柔性敏捷、全链路追溯以及生态集成。企业在选型时,应摒弃“大而全”的盲目追求,转而寻找最契合自身业务特点、具备快速迭代能力的合作伙伴,以应对瞬息万变的市场需求。
2026-03-04 11:43:5959阅读
中小企业低成本落地AI+MES的完整路径图
对于中小企业(SME)而言,直接照搬大型企业的“重资产、全定制”AI+MES模式通常是行不通的。高昂的实施成本、漫长的周期以及对专业IT人才的依赖,往往是中小企业的“拦路虎”。在2026年的当下,AI+MES在中小企业的落地策略核心在于:“轻量化、场景化、SaaS化”。不求大而全,但求在关键痛点上“单点突破,快速见效”。一、以下是针对中小企业的具體应用策略和路径:核心策略:从“大系统”转向“微服务”中小企业不需要一个涵盖所有功能的巨型MES,而是需要“乐高积木式”的模块化应用。SaaS化部署(云端订阅): 优势:无需自建服务器机房,无需庞大的运维团队。按年/按月付费,初期投入可降低70%以上。 现状:2026年,国内已有大量成熟的垂直行业SaaS MES(如针对注塑、五金、电子组装的万界星空云MES),预置了行业最佳实践和基础AI模型,开箱即用。“小快轻准”的切入点: 不要试图一次性打通全流程。先选择一个痛点最痛、数据最容易获取、回报最快的场景入手。 二、四大高性价比的AI应用场景对于中小企业,以下四个场景的ROI(投资回报率)最高,实施难度相对较低:A. AI智能排产(解决“插单乱、交期不准”)痛点:老板或车间主任靠Excel或脑子排产,一旦客户插单、设备故障,整个计划打乱,延期交付频发。AI应用: 利用云端AI算法,输入订单、工序、设备产能等基础数据。 效果:系统能在几分钟内生成最优排程,并模拟插单后的影响。 成本:许多SaaS MES已内置此模块,无需额外开发。B. 移动端数据采集与防错(解决“数据滞后、记录造假”)痛点:工人手工填表慢、易出错,管理层看不到实时进度。AI应用: 手机/PAD扫码:工人通过手机扫码报工,系统自动记录时间、数量。 AI语音录入:针对不便操作的场景,工人通过语音汇报异常,AI自动转文字并分类归档。 防错机制:如果上道工序未完成或物料不对,系统自动锁定,禁止下一道工序扫码启动。C. 轻量级视觉质检(解决“招人难、漏检多”)痛点:熟练质检员难招且贵,人工疲劳导致漏检。AI应用: 低成本方案:不再需要昂贵的工业相机阵列。利用普通高清摄像头 + 边缘计算盒子(Edge Box),部署预训练的AI缺陷检测模型。 适用性:特别适合外观缺陷检测(如划痕、污渍、缺件)。中小企业可按需租赁这种“检测服务”,按检测数量付费。D. 设备简易联网与预警(解决“意外停机”)痛点:老旧设备多,无法联网,坏了才知道修。AI应用: 外挂式传感器:无需改造设备内部,直接在电机、主轴上粘贴无线振动/温度传感器(成本仅几百元/个)。 云端分析:数据上传云端,AI分析异常趋势,提前微信/短信通知老板或维修工:“3号机主轴轴承可能在未来48小时内故障,请检查。” 三、实施路径建议:三步走第一步:数字化补票(1-2个月)目标:把纸质单据变成电子数据。动作:上线轻量级SaaS MES,实现工单下发、扫码报工、库存管理在线化。关键:不要追求100%自动化采集,先让人工录入变得简单(如扫码、拍照)。第二步:数据治理与连接(2-3个月)目标:让数据流动起来,打破孤岛。动作:打通ERP(财务/采购)与MES的数据接口;对关键瓶颈设备进行IoT改造(加装传感器)。关键:确保数据的准确性,“垃圾进,垃圾出”是AI的大忌。第三步:AI赋能与优化(持续迭代)目标:利用数据产生价值。动作:开启SaaS平-台自带的AI功能(如智能排产、质量分析报表);针对特定痛点引入外部AI插件。关键:关注业务指标的变化(如交付周期缩短了多少?废品率降低了多少?),用数据证明价值。 四、AI+MES避坑指南忌“贪大求全”:不要一开始就想做数字孪生、黑灯工厂。中小企业资源有限,必须聚焦。忌“重硬轻软”:不要花大钱买新设备,而忽略了现有设备的数字化改造和数据价值的挖掘。忌“忽视一线”:系统必须让一线工人觉得“好用、省事”,而不是增加了他们的工作量。界面要极简,操作要傻瓜化。警惕“定制化陷阱”:尽量使用标准产品。过度的定制开发会导致系统升级困难、维护成本极高,甚至把SaaS做成传统的私有化项目。 五、成功案例(参考)某小型五金加工厂(30人): 问题:订单杂、换模频繁,经常找不到模具,交期延误。 方案:引入云端MES + 二维码管理模具。 AI点:系统根据历史数据,自动推荐下次生产同类产品的最佳工艺参数。 结果:找模具时间从平均20分钟降至2分钟,订单准时交付率提升25%。某电子组装厂(80人): 问题:人工质检漏检率高,客户投诉多。 方案:在包装线增加2个摄像头 + 边缘AI盒子。 AI点:训练识别“漏装螺丝”和“标签贴歪”两个缺陷。 结果:漏检率降低90%,每年节省2名质检员人力成本,半年收回投资。 总结对于中小企业,AI+MES不是“奢侈品”,而是“生存工具”。2026年的技术环境已经允许企业以极低的门槛(甚至几万元起步)享受到AI带来的红利。关键在于转变思维:从“我要上一个大系统”转变为“我要解决这个具体问题”,利用成熟的SaaS工具和模块化AI能力,以小步快跑的方式实现数字化转型。
2026-02-28 15:03:59131阅读
2026年电子组装中小企业MES选型避坑指南
针对电子组装行业的中小型企业(SME),选择MES(制造执行系统)的逻辑与大型企业截然不同。中小企业通常面临预算有限、IT人才匮乏、订单变化快、对投资回报率(ROI)的现实约束。一、核心选型原则:避坑与务实拒绝“大而全”,坚持“小步快跑” 误区:试图一次性上线涵盖计划、质量、设备、仓储、绩效等所有模块的巨型系统。 策略:采用"核心痛点优先"策略。先解决最痛的点(如:物料防错、全流程追溯),上线周期控制在1-3个月内,见效后再迭代扩展。重"SaaS/云化”,轻“本地部署” 原因:本地部署需要购买服务器、数据库授权,且需专职IT维护,初期投入大(通常50万+)。 策略:优先选择SaaS版(云端订阅制)万界星空MES。按年付费或按用户数付费,初期投入可低至几万至十几万元,且无需维护服务器,手机/平板即可访问。重“行业适配”,轻“通用功能” 关键点:供应商必须懂SMT/DIP工艺。如果系统不支持“Feeder站位表校验”、“锡膏回温搅拌计时”、“首件检测流程”等电子行业特有功能,二次开发成本将拖垮项目。重“用户体验”,轻“功能深度” 现状:一线操作工流动性大,文化水平参差不齐。 策略:界面必须极简,支持扫码枪、PDA、触摸屏操作,最好有语音提示。复杂的报表留给管理层看,工人端只需“扫一下、点一下”。二、中小企业最应关注的四大核心功能对于电子组装 SME,不需要花哨的功能,以下四个功能是“必选项”:功能模块 核心价值 选型检查点 (Checklist)智能防错上料 杜绝贴错料导致的批量报废(这是电子厂最大损失源)。 是否支持PDA扫描 reels 条码 + 机器站位双重校验?是否有声光报警?是否支持接料管理?全程追溯 **(Traceability) 满足客户审厂要求,快速定位问题批次。 能否通过成品序列号反查到人、机、料、法、环?能否正向查询某批次物料用在了哪些产品上?电子化 SOP 换线频繁,纸质SOP更新不及时导致作业错误。 工位屏幕是否能自动切换对应产品的SOP(图片/视频)?换单时是否强制确认?简易报工与进度 老板随时想知道订单做到哪一步了,还要不要催料。 是否支持手机/平板实时查看生产进度看板?报工是否只需扫码?注:高级排程(APS)和深度设备联网(IoT)在初期可作为“可选项”,视预算逐步添加。三、推荐的选型路径 根据2026年的市场格局,中小企业主要有三类选择: 轻量级 SaaS MES(首选推荐)特点:开箱即用,按月/年付费,实施周期短(2-4周),界面现代,移动端体验好。适用:年产值5000万-3亿,IT人员0-1人,追求快速见效的企业。行业垂直型 MES(性价比之选)特点:深耕电子行业,功能针对性强(内置SMT逻辑),通常提供“标准化产品+少量配置”模式,价格适中。适用:工艺流程标准,对SMT防错和追溯有硬性要求的企业。传统大厂的“入门版”(谨慎选择)特点:品牌大,功能全,但实施重,费用高,灵活性差。建议:除非企业有明确的上市计划或必须对接大型跨国客户(如苹果、特斯拉供应链)的特定系统要求,否则不建议中小企业首选西门子等重型MES。四、成本估算与ROI分析(参考2026年行情)项目 传统本地部署 MES 轻量级 SaaS MES软件许可费 30万 - 80万 (一次性) 3万 - 10万 / 年 实施服务费 20万 - 50万 1万 - 5万 (或包含在年费中) 硬件/服务器 5万 - 10万 0 (云端) 上线周期 6 - 12 个月 2 - 8 周 ROI 预期:成功的SME MES项目通常在6-9个月内收回成本。直接收益:减少物料错漏损失(通常占产值1%-3%)、降低在制品库存(20%)、减少统计文员人力。间接收益:客户验厂通过率提升、接单信心增强、交期准时率提高。 五、避坑指南:签约前的“灵魂三问” 在最终签约前,请务必向供应商提出以下三个问题,并要求现场演示(POC): "请演示一下,如果我把A物料的卷带放到了B站位,系统会怎么反应?” 合格回答:PDA立即发出刺耳报警,屏幕变红,并且如果能联机,贴片机应被指令暂停或无法启动。 不合格回答:系统会记录一条异常日志,或者需要人工确认。 "我们的BOM经常变更(ECN),换线时系统如何确保工人拿到的是最新版SOP和程序?” 合格回答:工单下发时自动关联最新BOM版本,工位屏幕自动刷新SOP,旧版本自动归档不可见。 "如果我们只有1个网管,系统出问题了怎么办?数据丢了谁负责?” 合格回答:SaaS厂商承诺SLA(服务等级协议),数据多重备份,有专属客服群,甚至提供远程代运维服务。 六、总结建议 对于2026年的电子组装中小企业:不要自建团队开发,时间成本太高。首选成熟的SaaS产品;一把手工程:老板必须亲自抓,MES是管理工具,不是IT玩具。先通后优:先让数据跑起来,实现无纸化和防错,再考虑大数据分析和AI优化。
2026-02-28 10:39:16117阅读
2026年,如何快速找到适合你企业的AI+MES切入点?
“AI+MES”正在从一种技术趋势,转变为制造企业生存和发展的核心驱动力。根据最新的行业数据(2025-2026年),这一融合正在彻底重塑制造业的格局。以下是基于当前市场动态和技术落地的深度解析:核心变革:从“记录系统”到“思考系统”传统的MES(制造执行系统)主要功能是记录生产数据、追踪工单和执行流程,往往是“事后诸葛亮”。而万界星空科技AI+MES正在将其升级为具备预测和决策能力的“工厂大脑”:被动响应 → 主动预判:传统MES在设备故障后报警;AI+MES通过振动、温度等数据分析,提前预测故障(预测性维护),避免非计划停机。经验驱动 → 数据驱动:传统排产依赖老师傅经验;AI算法结合订单、物料、设备状态,实现智能APS排产,动态调整生产计划以应对插单或急单。人工质检 → 智能视觉检测:结合计算机视觉(CV),AI能实时识别微小缺陷,准确率远超人工,且能自我迭代学习新缺陷类型。2026年的关键市场趋势根据最新行业报告,2026年中国MES市场呈现以下显著特征:市场规模爆发:预计2026年中国MES市场规模将突破200亿-400亿元人-民-币,年复合增长率保持在20%左右。国产化替代加速:国产厂商凭借对本土场景的理解和AI大模型的快速落地,正在打破西门子、达索等外资品牌在高端市场的垄断。渗透率提升:离散制造业(如汽车、电子)的MES渗透率已超35%,流程制造业(如化工、制药)也在快速跟进。技术标配化:具备AI智能排产、边缘计算、数字孪生能力的MES系统已成为头部企业的标配。数据显示,这类系统能帮助企业缩短28%的订单交付周期,提升15%的设备综合效率(OEE)。AI赋能的三大核心场景A. 智能生产调度 (Intelligent Scheduling)痛点:多品种小批量生产导致换线频繁,传统排程难以应对突发状况。AI解法:利用强化学习算法,实时计算最优排产方案。当某台设备故障或物料延迟时,系统秒级重排,最小化对整体交付的影响。B. 质量管控与根因分析 (Quality & Root Cause Analysis)痛点:质量问题发现滞后,难以定位根本原因。AI解法:AI关联人、机、料、法、环全维度数据。一旦发现不良品,系统自动回溯分析,指出是“某批次原料”、“某刀具磨损”还是“特定工艺参数”导致的问题,实现闭环改进。C. 设备预测性维护 (Predictive Maintenance)痛点:定期保养过度或不足,意外停机损失大。AI解法:基于IoT传感器数据构建设备健康模型,精准预测剩余寿命,实现“视情维护”,大幅降低备件库存和停机时间。面临的挑战与未来方向尽管前景广阔,但企业在推进“AI+MES”时仍面临挑战:数据孤岛与质量:AI的效果取决于数据质量。许多工厂底层设备协议不通,数据清洗难度大。人才短缺:既懂制造工艺又懂AI算法的复合型人才极度稀缺。落地成本:对于中小企业,高昂的定制化开发成本仍是门槛。因此,"云原生+SaaS化+行业套-件"的模式正在成为主流,以降低试错成本。总结AI与MES的集成不再是“锦上添花”,而是制造企业迈向“智能制造”的入场券。2026年,成功的制造企业不再是那些拥有最多机器人的企业,而是那些能够利用AI+MES系统,让数据在生产全流程中自动流动、自动决策、自动优化的企业。对于管理者而言,现在的核心任务不是“要不要做”,而是“如何快速找到适合自身行业的AI+MES切入点”。
2026-02-26 17:37:4769阅读
2026电子组装行业MES转型指南:从智能防错到AI驱动的全链路数字化方案
一、方案背景电子组装行业(涵盖SMT贴片、DIP插件、组装测试等工序)具有多品种、小批量、快迭代及高精密的生产特点。传统的管理模式已难以应对当前的挑战,本方案旨在通过MES(制造执行系统)解决物料防错、全程追溯、柔性排程和质量管控四大核心痛点,实现生产过程的数字化与智能化转型。二、核心痛点与解决方案1、物料管理:从“人工核对”到“智能防错”传统模式问题:在传统模式下,上料环节高度依赖人工核对,极易出现人为失误,导致错料事故。同时,生产过程中抛料率居高不下,造成成本浪费。此外,对于锡膏、胶水等有严格有效期和存储要求的辅料,往往缺乏有效的监控手段,容易导致过期使用或性能下降。万界星空MES解决方案关键点:智能防错上料: 系统引入PDA扫描枪与贴片机Feeder位进行绑定校验。操作员在上料时扫描物料条码,系统自动比对物料编码、批次号及有效期。只有信息完全匹配,设备才允许启动,从源头杜绝错料。锡膏全生命周期管理: 系统自动记录锡膏的回温时间、搅拌时间及使用期限。一旦超时未用或超过有效期,系统将自动报警并锁定该物料,禁止上线使用,确保焊接质量。2、生产追溯:从“纸质记录”到“一物一码全链路”传统模式问题:传统工厂依赖纸质流转卡和手工报表,数据查询困难且容易丢失。一旦出现产品质量问题,往往需要花费数天时间翻阅大量纸质文档,才能勉强定位到具体的人员、机台和物料批次,严重延误客诉处理和召回时机。MES解决方案关键点:一物一码全链路追溯: 建立以PCB裸板序列号(SN)为核心的追溯体系。从SMT上线开始,系统自动关联每一颗元器件的批次信息、使用的贴片机台、钢网版本、回流焊炉温曲线以及后续的测试数据。极速响应机制: 实现5分钟内完成正向(查产品去向)与反向(查问题来源)的全程追溯。无论是应对客户投诉还是内部质量分析,都能瞬间调取完整档案。3、计划排程:从“Excel静态表”到“APS动态联动”传统模式问题:电子组装行业急单、插单频繁。传统使用Excel进行排程,无法实时掌握设备运行状态、模具占用情况以及物料齐套率。往往计划下达后才发现缺料或设备故障,导致生产线停工待料,交期延误。MES解决方案关键点:APS高级排程联动: 基于有限产能(综合考虑设备、人力、模具等实际资源)进行动态排程。敏捷插单支持: 系统支持“一键插单”功能。当紧急订单插入时,系统自动重新计算并调整后续所有工序的计划,同时实时模拟计算物料齐套情况,确保新计划的可执行性,最大化提升交付准时率。4、质量控制:从“事后检验”到“在线闭环”传统模式问题:传统质量管理多以成品事后检验为主,SPC(统计过程控制)统计滞后。往往在发现不良时,已经生产了大量废品,无法做到预防批量不良,造成巨大的材料和时间损失。MES解决方案关键点:在线质量闭环: 深度集成SPI(锡膏检测)、AOI(自动光学检测)、ICT/FCT(功能测试)等设备数据。实时预警与拦截: 系统实时监控检测数据,一旦发现连续不良或趋势异常,立即触发停机报警,并实时生成SPC控制图。这种“事中控制”机制能有效防止不良品流入下一道工序,将质量隐患消灭在萌芽状态。三、典型业务流程架构1、工程数据管理 (EDM) 统一管理BOM(支持多版本切换)、工艺路线、SOP作业指导书(电子化推送到工位屏幕)。 钢网、治具的生命周期管理与保养提醒。2、计划与调度 接收ERP工单,分解为车间作业计划。 根据换线时间最小化原则优化排产顺序(如将相同物料的订单合并生产)。3、SMT车间执行 接料管理:卷带接料扫码确认,防止接错料。 首件检测:强制首件检验流程,检验合格后方可批量生产。 设备联网:采集贴片机抛料率、运行状态,计算OEE(设备综合效率)。4、DIP与组装执行 防错装配:关键工位(如螺丝锁付、条码粘贴)配备传感器或视觉检测,漏操作无法流转到下一站。 安灯系统 (Andon):缺料、设备故障、品质异常一键呼叫,消息直达相关人员手机/手表。5、测试与包装 自动采集测试数据(电压、电流、功能测试结果),不合格品自动锁定并提示返修路径。 包装环节关联外箱码与内部产品序列号,生成出货报告。四、2025-2026年技术新趋势1、AI与大模型融合: 利用AI算法分析历史生产数据,预测设备故障(预测性维护)。 通过大模型辅助生成排程建议,甚至通过自然语言查询生产报表。2、低代码/零代码平-台: 万界星空科技低代码平-台企业IT人员无需编写代码即可快速搭建或调整表单和流程,适应电子行业频繁的工艺变更。3、云原生与SaaS化: 中小型企业更倾向于部署云端MES,降低初期硬件投入,实现快速上线。4、软硬一体化集成: MES不再孤立,而是与WMS(仓储)、QMS(质量)、EMS(设备)深度集成,甚至直接控制自动化物流小车(AGV)进行自动配料。 对于电子组装企业,一套优秀的MES解决方案不仅是记录工具,更是防错的盾牌和增效的引擎。在2026年的当下,选择具备AI能力、行业深度适配且灵活可扩展的系统,将是企业在激烈的市场竞争中保持敏捷与高质量的关键。
2026-02-25 17:44:0793阅读
企业数字化选型指南:先上ERP,还是MES,企业该怎么选?
一、核心结论在2025至2026年的行业背景下,关于先上ERP(企业资源计划)还是MES(制造执行系统),并没有绝对的标准答案。决策的关键在于评估企业自身的“数字体质”和核心痛点。正确的路径通常是基于企业现状量身定制的战略规划,而非简单的二选一。 二、ERP与MES的核心定位差异 1. ERP(企业资源计划)定位:企业级的经营管理平-台,主要服务于管理层。核心功能:涵盖财务核算、采购管理、库存控制、销售订单处理及人力资源管理等。数据粒度:通常以“天”或“周”为单位进行数据统计和分析。关注重点:资源的整体优化、财务业务的闭环以及供应链的协同。 2. MES(制造执行系统)定位:车间级的生产执行系统,主要服务于执行层。核心功能:负责生产过程的实时监控、工序详细管控、质量数据采集与追溯。数据粒度:精确到“分钟”甚至“秒”级别的实时数据。关注重点:现场执行的透明度、设备综合效率(OEE)的提升以及实时数据的采集。 三、基于企业痛点的选型建议 情形A:建议优先实施ERP如果您的企业面临以下问题,应优先考虑ERP:订单-管理、采购流程、库存数据及成本核算混乱不清。销售、计划、采购、仓储等各部门之间信息割裂,形成数据孤岛。急需整合全公司资源,提升财务透明度和管理规范性。核心诉求是提高供应链协同能力和市场响应速度。适用对象:管理基础相对薄弱、业务流程尚不规范的中小型企业。 情形B:建议优先实施MES如果您的企业面临以下挑战,应优先考虑万界星空MES:生产工艺极其复杂,涉及众多工序,且难以人工管控。产品质量波动大,质量问题频发,缺乏有效的过程控制。设备综合效率(OEE)偏低,设备停机原因不明。对批次追溯有严格要求(如医药、食品、汽车零部件等行业)。生产进度不透明,现场管理处于“黑箱”状态。适用对象:离散制造、流程制造等生产复杂度高、对现场管控要求严格的企业。 四、2025年行业主流实施路径 根据《中国制造业数字化转型白皮书2024》及多家专业机构的观点,推荐的标准化路径为:“ERP先行 -> MES跟进 -> 系统集成”。ERP打基础:首先通过ERP实现主数据、计划体系和财务业务的一体化,建立统一的数据标准和业务规范。MES做深化:当基础管理规范后,针对生产复杂度的提升,引入MES进行精细化的工序级管控。最终协同:实现ERP与MES的无缝集成,形成从经营层到执行层的端到端数据闭环。 五、决策诊断框架(五步法) 企业在做决定前,建议按以下步骤进行自我诊断:诊断管理瓶颈:明确当前最严重的问题是出在经营层(如账实不符)还是执行层(如良品率低)。评估生产复杂度:判断工序是否复杂,是否有严格的追溯要求。梳理数据基础:检查主数据是否规范,BOM(物料清单)准确率是否达标。盘点预算与资源:评估资金、人力和时间是否足以支撑大型系统的实施。规划集成路径:提前规划未来是否需要ERP与MES的协同,避免形成新的孤岛。 六、常见误区与避坑指南 误区一:认为ERP万-能,可以解决所有生产现场问题。 正解:ERP侧重资源计划,无法替代MES对现场的实时管控,两者需协同使用。误区二:只上MES,忽略上游财务和采购流程。 正解:若上游业务流程未理顺,MES采集的数据将缺乏准确的计划依据,导致系统失效。误区三:忽视PLM(产品生命周期管理)的作用。 正解:研发数据是源头,对于研发驱动型企业,理想顺序应为PLM -> ERP -> MES。误区四:盲目追求大而全的系统。 正解:应根据企业实际规模和发展阶段,选择适度超前的解决方案。 七、针对不同企业类型的建议 小型制造企业:推荐ERP优先。性价比高,能快速规范管理流程。中大型离散制造企业:推荐ERP先行,随后实施MES。分步实施可降低风险,确保数据连贯性。流程行业(如化工、制药):推荐MES优先。由于合规性和追溯性要求极高,现场管控是生存底线。研发驱动型企业:推荐PLM -> ERP -> MES的顺序。确保设计数据准确传递至生产和经营环节。 总结:正确的决策不是简单的单选题,而是需要结合企业规模、行业特性及当前最迫切的管理痛点进行的战略规划。建议在启动项目前,先进行专业的数字化诊断,有需要可以私信免费提供解决方案。
2026-02-25 16:35:3087阅读
企业数字化选型指南:先上ERP,还是MES,企业该怎么选?
一、核心结论在2025至2026年的行业背景下,关于先上ERP(企业资源计划)还是MES(制造执行系统),并没有绝对的标准答案。决策的关键在于评估企业自身的“数字体质”和核心痛点。正确的路径通常是基于企业现状量身定制的战略规划,而非简单的二选一。 二、ERP与MES的核心定位差异 1. ERP(企业资源计划)定位:企业级的经营管理平-台,主要服务于管理层。核心功能:涵盖财务核算、采购管理、库存控制、销售订单处理及人力资源管理等。数据粒度:通常以“天”或“周”为单位进行数据统计和分析。关注重点:资源的整体优化、财务业务的闭环以及供应链的协同。 2. MES(制造执行系统)定位:车间级的生产执行系统,主要服务于执行层。核心功能:负责生产过程的实时监控、工序详细管控、质量数据采集与追溯。数据粒度:精确到“分钟”甚至“秒”级别的实时数据。关注重点:现场执行的透明度、设备综合效率(OEE)的提升以及实时数据的采集。 三、基于企业痛点的选型建议 情形A:建议优先实施ERP如果您的企业面临以下问题,应优先考虑ERP:订单-管理、采购流程、库存数据及成本核算混乱不清。销售、计划、采购、仓储等各部门之间信息割裂,形成数据孤岛。急需整合全公司资源,提升财务透明度和管理规范性。核心诉求是提高供应链协同能力和市场响应速度。适用对象:管理基础相对薄弱、业务流程尚不规范的中小型企业。 情形B:建议优先实施MES如果您的企业面临以下挑战,应优先考虑万界星空MES:生产工艺极其复杂,涉及众多工序,且难以人工管控。产品质量波动大,质量问题频发,缺乏有效的过程控制。设备综合效率(OEE)偏低,设备停机原因不明。对批次追溯有严格要求(如医药、食品、汽车零部件等行业)。生产进度不透明,现场管理处于“黑箱”状态。适用对象:离散制造、流程制造等生产复杂度高、对现场管控要求严格的企业。 四、2025年行业主流实施路径 根据《中国制造业数字化转型白皮书2024》及多家专业机构的观点,推荐的标准化路径为:“ERP先行 -> MES跟进 -> 系统集成”。ERP打基础:首先通过ERP实现主数据、计划体系和财务业务的一体化,建立统一的数据标准和业务规范。MES做深化:当基础管理规范后,针对生产复杂度的提升,引入MES进行精细化的工序级管控。最终协同:实现ERP与MES的无缝集成,形成从经营层到执行层的端到端数据闭环。 五、决策诊断框架(五步法) 企业在做决定前,建议按以下步骤进行自我诊断:诊断管理瓶颈:明确当前最严重的问题是出在经营层(如账实不符)还是执行层(如良品率低)。评估生产复杂度:判断工序是否复杂,是否有严格的追溯要求。梳理数据基础:检查主数据是否规范,BOM(物料清单)准确率是否达标。盘点预算与资源:评估资金、人力和时间是否足以支撑大型系统的实施。规划集成路径:提前规划未来是否需要ERP与MES的协同,避免形成新的孤岛。 六、常见误区与避坑指南 误区一:认为ERP万-能,可以解决所有生产现场问题。 正解:ERP侧重资源计划,无法替代MES对现场的实时管控,两者需协同使用。误区二:只上MES,忽略上游财务和采购流程。 正解:若上游业务流程未理顺,MES采集的数据将缺乏准确的计划依据,导致系统失效。误区三:忽视PLM(产品生命周期管理)的作用。 正解:研发数据是源头,对于研发驱动型企业,理想顺序应为PLM -> ERP -> MES。误区四:盲目追求大而全的系统。 正解:应根据企业实际规模和发展阶段,选择适度超前的解决方案。 七、针对不同企业类型的建议 小型制造企业:推荐ERP优先。性价比高,能快速规范管理流程。中大型离散制造企业:推荐ERP先行,随后实施MES。分步实施可降低风险,确保数据连贯性。流程行业(如化工、制药):推荐MES优先。由于合规性和追溯性要求极高,现场管控是生存底线。研发驱动型企业:推荐PLM -> ERP -> MES的顺序。确保设计数据准确传递至生产和经营环节。 总结:正确的决策不是简单的单选题,而是需要结合企业规模、行业特性及当前最迫切的管理痛点进行的战略规划。建议在启动项目前,先进行专业的数字化诊断,有需要可以私信免费提供解决方案。
2026-02-24 15:58:4388阅读
机械组装MES——AI智能排产与预测驱动的生产革命
机械组装MES——AI智能排产与预测驱动的生产革命 在工业4.0深度渗透与消费需求个性化升级的双重驱动下,离散制造业正从“规模化量产”向“多品种、小批量、快迭代”的柔性生产转型。对于机械组装企业而言,如何破解生产协同难题、提升柔性制造能力,成为关乎生存与发展的核心命题。 万界星空科技MES系统以AI智能排产与预测为核心竞争力,帮助众多机械组装企业实现从“数字化”到“智能化”的跨越式升级。 一、机械组装行业的核心痛点 在介绍万界星空MES之前,我们先来看看机械组装企业普遍面临的生产挑战。首先是生产计划混乱,订单变更频繁、插单多,传统排产依赖人工经验,难以协调设备、物料、人员等资源。其次是过程不透明,车间状态往往呈现“黑盒化”,进度反馈滞后,异常处理缓慢。 质量追溯困难也是另一大痛点,一旦漏装零件,整机返工损失数万元,且难以精准追溯问题源头。此外,交付延期风险高企,设备交付延期往往导致客户索赔接踵而至。最后,工艺过度依赖人工,装配依赖老师傅经验,新人上手慢,关键步骤执行偏差大。传统靠Excel排产、纸质单据流转、人工报工的管理模式,早已难以支撑高质量、快交付的竞争需求。 二、万界星空MES的AI智能排产核心能力 2.1 高级计划与排程(APS)——计划管理的“大脑” 万界星空MES的智能排产系统绝非简单地接收ERP生产订单,而是将ERP下发的月计划、周计划,基于车间的实际资源状况和工艺路径,分解成日计划、班次计划,甚至精确到每个设备、每个人员、每分钟的作业指令。 其核心算法技术包括约束理论,综合考虑设备能力、人员技能、物料可用性、工装模具等约束条件;遗传算法,通过迭代优化找到最优排产方案;以及强化学习,自主优化生产序列,持续学习改进。 2.2 智能排产三大核心功能 智能排产引擎主要包含智能分析、实时监控和自动调度三大核心功能。 在智能分析方面,系统通过收集和分析生产过程中的数据,能够分析哪些工序需要生产、哪些需要采购,帮助企业做出更合理的决策。 在实时监控方面,系统实时监控设备运行状态、工艺参数等,及时发现生产过程中的异常和问题,并通知相关人员进行处理。 在自动调度方面,当同行还在靠“人工喊单”调度生产时,实现“工单自动流转、异常秒级响应”。系统能够自动进行工单流转、秒级响应异常以及动态调配资源。 三、AI预测功能——从“事后响应”到“事前预防” 3.1 生产进度预测 MES基于历史数据和实时生产状态,精准预测订单完成时间,让管理层能够提前识别延期风险,主动向客户更新交付预期,并合理调整生产优先级。 3.2 质量预测与预警 系统通过机器学习算法分析生产过程中的关键参数,提前预测质量风险。它能够识别可能导致质量偏差的工艺参数组合,在质量问题发生前发出预警。结合基于视觉识别的自动检测技术,准确率可达98%以上。 3.3 设备预测性维护 通过采集设备运行数据,AI算法能够预测设备故障发生概率,提前安排维护计划,避免非计划停机,从而延长设备使用寿命,降低维护成本。 3.4 物料需求预测 系统智能分析生产计划与BOM结构,自动计算物料需求。它能预测未来周期的物料消耗,提前触发采购申请,有效避免物料短缺导致的生产中断。 四、万界星空MES的差异化优势 MES具备多项核心优势。可自由修改、二次开发。其次是多端适配,支持PC端、Android端、触控屏端、PDA端。其模块化架构灵活扩展,适配离散制造多种场景。采用低代码配置,利用AI拖拽即可实现与ERP、OA、PLC等第三方系统集成。同时,系统注重数据安全,提供端到端数据加密及关键字段级权限控制。 五、典型应用场景 5.1 机械装备组装 一台数控机床包含上千个零部件,MES通过电子作业指导书(eSOP)加工艺防呆机制,自动推送3D装配动画、扭矩参数至工位终端,并对关键工序强制扫码验证物料批次,确保组装准确无误。 5.2 汽车零部件生产 面对多品种小批量生产挑战,AI算法综合考虑订单交期、工艺路线、设备产能,动态生成最优生产计划,并实现质量全程追溯。 5.3 电子设备组装 针对SKU庞大、定制化需求高的特点,系统支持非标或定制化工单的BOM与工艺路线绑定,实时掌握订单进度、设备状态、在制品数量,并能准确预估交货期。 六、客户价值与成效 MES帮助企业实现了显著的价值提升。生产效率提升了30%以上,按时交付率显著提升,质量追溯达到分钟级定位,库存周转优化了20%以上。更重要的是,管理决策实现了数据驱动,告别了以往“拍脑袋”的决策方式。 在智能制造的浪潮中,MES系统已不再是“可选项”,而是机械组装企业实现数字化转型的“必选项”。万界星空科技MES系统以其AI智能排产与预测的核心能力,正在帮助越来越多的企业打破产线“黑箱”,迈向智能决策新时代。 如需了解更多详情或获取案例演示,可联系我们为您提供定制化的解决方案。
2026-02-24 13:57:1284阅读
奶酪奶油工厂智能制造升级:MES系统核心功能与实施指南
奶酪奶油工厂智能制造升级:MES系统核心功能与实施指南奶酪奶油工厂的生产管理 MES(Manufacturing Execution System,制造执行系统)是连接企业计划层(如ERP)与车间控制层的关键信息系统,用于对乳制品(特别是奶酪和奶油)的生产过程进行实时监控、调度、追踪与优化。以下是万界星空针对奶酪奶油工厂特点设计的 MES 系统核心功能模块及实施建议:一、奶酪奶油工厂的生产特点原料敏感:鲜奶等原料易变质,需严格温控与保质期管理。工艺复杂:涉及巴氏杀菌、发酵、凝乳、压榨、熟成(奶酪)、离心分离(奶油)等多道工序。批次追溯要求高:食品安全法规(如HACCP、ISO 22000)要求全程可追溯。设备自动化程度不一:可能混合使用手动、半自动和全自动设备。清洁要求严苛:CIP(就地清洗)频繁,需记录清洗周期与效果。 二、MES 系统核心功能模块1、生产订单-管理接收 ERP 下达的生产工单(如:奶油500kg、切达奶酪200块)。自动排产,考虑设备可用性、人员班次、原料库存。2、配-方与工艺路线管理维护标准配-方(BOM)和工艺流程(Routing): 奶油:原料奶 → 分离 → 标准化 → 巴氏杀菌 → 冷却 → 包装 奶酪:原料奶 → 杀菌 → 发酵 → 凝乳 → 切割 → 排乳清 → 成型 → 盐渍 → 熟成支持版本控制与变更审批。3、批次与物料追踪(Traceability)从原料批次(如牧场A 20260210 批次鲜奶)到成品批次(如奶油 20260213-B001)全程正向/反向追溯。记录关键参数:温度、pH值、时间、操作员、设备ID。4、过程监控与数据采集(SCADA集成)实时采集发酵罐温度、离心机转速、CIP清洗电导率等数据。异常报警(如杀菌温度低于72℃持续15秒)自动停线或通知。5、质量管理(QMS集成)在线质检点设置(如脂肪含量、水分、微生物指标)。不合格品自动隔离并触发返工或报废流程。6、设备维护与OEE分析记录设备运行状态、故障停机时间。计算OEE(设备综合效率),识别瓶颈工序。7、清洗管理(CIP Tracking)自动记录每次CIP的时间、清洗液浓度、温度、持续时间。未完成CIP禁止启动下一批次生产。8、报表与合规支持自动生成符合 FDA、EU 或 GB 标准的生产日志。支持审计追踪(Audit Trail):谁在何时修改了什么参数。 三、技术架构建议部署方式:本地部署或工业云(需满足数据安全与低延迟)。集成接口: 向上对接 ERP(SAP/用友/金蝶) 向下对接 PLC/SCADA(如西门子、罗克韦尔) 对接 LIMS(实验室信息管理系统)移动端支持:车间平板/手持终端扫码报工、质检录入 四、实施注意事项先梳理现有工艺流程与痛点(如追溯困难、换线时间长)。分阶段上线:先核心模块(订单+追溯+监控),再扩展质量与维护。员工培训:尤其一线操作员需熟悉条码/RFID操作。数据标准化:统一物料编码、设备编码、工序代码。如您有具体需求(如工厂规模、现有系统、预算范围),可私信联系我们定制解决方案。
2026-02-24 13:56:5775阅读
小家电MES系统与ERP如何高效协同?
小家电MES系统与ERP如何高效协同?小家电制造企业普遍面临 “多品种、小批量、快交付、成本敏感” 的运营特点,若 MES(制造执行系统)与 ERP(企业资源计划)协同不畅,极易导致 计划与执行脱节、库存虚高、订单延期、质量追溯断链 等问题。 万界星空小家电MES “轻量集成、双向驱动、数据闭环” 的高效协同模式,确保 ERP管“该做什么”,MES管“做得怎么样”,真正实现 从订单到交付的端到端透明化。 一、协同核心原则:分工明确,数据实时系统 职责边界 协同关键点ERP 战略层:接单、主数据、BOM、MRP运算、财务核算 下发准确的 销售订单 + 生产工单 + 物料需求MES 执行层:排产、报工、质检、设备、追溯 实时反馈 实际产量、工时、废品、在制品状态 ✅ 理想状态: ERP 不干预车间细节,MES 不越权做资源决策 —— 各司其职,高频同步。 二、六大高效协同场景(小家电行业适配) ✅ 1. 订单与工单无缝下发- ERP动作:创建销售订单 → 运行MRP → 生成生产工单(含产品、数量、交期) - MES动作: - 自动接收工单,校验BOM与工艺路线; - 若BOM变更(如新款咖啡机用新水泵),自动提示版本冲突; - 支持紧急插单,动态重排产线。 �� 价值:避免“ERP有单、车间无单”或“做错版本”。 ✅ 2. 物料需求精准联动- ERP动作:根据BOM计算原料/包材需求,生成领料单 - MES动作: - 工位扫码领料,实时扣减ERP库存(非月底汇总); - 发现替代料(如A型号电机缺货,启用B型号),自动触发ERP审批流程; - 余料/废料自动回传,更新ERP可用库存。 �� 价值:库存准确率从70%提升至98%+,减少呆滞料。 ✅ 3. 生产进度实时反冲- 传统痛点:月底手工报产量,ERP成本核算严重滞后 - 万界星空方案: - MES每完成1台饮水机,自动向ERP反冲工时与物料消耗; - ERP实时更新: - 在制品(WIP)状态 - 订单完工率 - 单台成本(含人工、能耗) �� 价值:财务可按日出成本报表,老板随时看真实利润。 ✅ 4. 质量数据驱动采购与设计- MES动作:记录每台产品的质检结果(如“10%咖啡机漏水”) - 协同机制: - 自动关联缺陷到 具体供应商批次(如某批硅胶圈不良); - 向ERP推送 《供应商质量预警》,触发SCAR(供应商纠正措施); - 高频问题自动汇总至PLM,推动设计改进(如优化密封结构)。 �� 价值:质量问题从“救火”转向“预防”,降低退货率。 ✅ 5. 设备与产能数据支撑MRP- MES动作:采集OEE、故障停机、换型时间 - ERP动作: - 将实际产能数据纳入 MRP运算参数; - 避免“按理论产能排单,实际永远做不完”; - 动态调整交期承诺(ATP)。 �� 价值:订单准时交付率提升25%+。 ✅ 6. 成品入库与发货协同- MES动作:质检合格 → 自动触发入库请求 - ERP动作: - 创建正式入库单,更新库存; - 根据销售订单自动匹配批次(FIFO/FEFO); - 对接物流系统,打印快递单。 �� 价值:从“做完到发货”缩短至2小时内,支持当日达。 三、技术实现:轻量、稳定、低成本 万界星空采用 “API + 中间库 + 事件驱动” 混合集成模式,适配小家电企业IT现状:集成方式 适用场景 优势标准API对接 用友U8、金蝶K3、等主流ERP 实时性强,开发量小 中间数据库 老旧ERP无接口 通过视图/触发器同步,零改造 文件交换(CSV/XML) 临时过渡方案 快速上线,成本低 AI智能映射 BOM/物料编码不一致 自动匹配字段,减少人工对账 �� 数据安全: - 字段级权限控制(如采购价仅财务可见) - 所有同步操作留痕,支持审计追溯 四、典型协同效果(客户实测)指标 协同前 协同后订单交付准时率 68% 92% 库存周转率 4.2次/年 6.8次/年 月结关账时间 5–7天 1–2天 客户质量投诉 1.5% 0.3% 计划达成率 75% 95% 五、给小家电企业的实施建议 1. 先理流程,再上系统:梳理BOM、工艺、质检标准,避免“垃圾进,垃圾出”; 2. 选择轻量级MES:如万界星空SaaS版,避免重型系统拖累ROI; 3. 分阶段集成:优先打通“订单→生产→入库”,再扩展质量、设备模块; 4. 业务主导,IT支持:车间班组长必须参与配置,确保系统“能用、愿用”。 总结: ERP与MES不是“两个系统”,而是同一套运营逻辑的上下半场。 小家电企业无需追求“大而全”,只需抓住 “订单-物料-进度-质量”四大协同主线,即可用最低成本实现最大效益。
2026-02-12 16:28:1449阅读
小家电组装行业MES系统及AI智能化应用解决方案
——轻量化、高柔性、低成本,助力小家电企业实现“快交付、零缺陷、强追溯”一、行业痛点:小家电制造的“三高”困境小家电(如饮水机、空气炸锅、咖啡机、电水壶、扫地机器人等)具有SKU多、订单碎片化、交付周期短、外观要求高的特点,普遍面临:- ❌ 生产黑箱:进度靠问、报工靠纸、异常靠吼; - ❌ 质量靠人盯:外壳划痕、配件漏装、功能测试遗漏频发; - ❌ 新品上线慢:每换一款产品,就要重新培训、调整流程; - ❌ 客户审核难通过:无法提供完整的电子批记录与追溯证据; - ❌ 成本压到极限:传统ERP/MES动辄数十万,中小企业用不起。小家电组装行业MES系统及AI智能化应用解决方案二、家电MES核心应用场景与AI智能化应用✅ 1. 智能排产与订单协同- 销售订单 → 自动分解BOM → 智能排产(考虑模具、产能、交期) - 支持插单、急单优先,动态调整计划 - 车间大屏实时显示:当日计划达成率、延迟预警✅ 2. 全流程防错装配防错点 AI/系统实现方式物料错用 扫码领料,系统校验BOM(如“咖啡机A不可用电机B”)工序漏做 工位PDA强制扫码过站,未完成上道工序禁止流转关键参数失控 扭矩枪数据自动采集,超差报警并冻结产品功能测试缺失 测试工位未触发 → 系统禁止包装✅ 3. AI视觉智能质检(核心亮点)针对小家电高外观要求,部署多场景AI检测:检测环节 缺陷类型 技术方案外壳/面板 划痕、凹陷、色差、LOGO歪斜 HDR高动态成像 + 深度学习装配完整性 水箱未装、滤网缺失、螺丝漏打 多角度视觉 + 目标检测标签与铭牌 型号错误、二维码模糊、3C标志缺失 OCR + 模板匹配功能验证辅助 屏幕不亮、出水异常、Wi-Fi指示灯状态 视觉+传感融合分析✅ 4. 自动化测试与数据闭环- 对接老化测试台、电气安全测试仪、气密性检测设备; - 测试数据自动上传至MES,生成《出厂检验报告》; - 不合格品自动分流至维修站,维修后复测闭环。✅ 5. 全链路追溯与客户合规- 一机一码:每台产品绑定唯一追溯码(含生产时间、班次、测试数据); - 正向追踪:某批次电机 → 装配哪些咖啡机 → 发往哪些客户; - 反向溯源:客户投诉“不出水” → 3分钟定位至: - 具体工位、操作员 - 水泵型号、测试曲线 - AI质检图像存档 - 一键生成客户所需报告:支持亚马逊、小米、沃尔玛等格式。✅ 6. 仓储与物流协同- 成品入库自动绑定生产日期+保质期(如滤芯有效期); - 出库按先进先出(FIFO),超期产品自动冻结; - 快递单自动打印,对接菜鸟、京东物流API。四、系统架构 ┌──────────────┐ │ 电商平-台 / ERP │ ← 订单、主数据 └──────┬───────┘ ↓ ┌──────────────────────┐ │ 万界星空小家电SaaS MES │ ← 核心执行平-台 └──────┬───────────────┘ ┌───────────┼────────────────────┐ ↓ ↓ ↓┌─────────┐ ┌──────────┐ ┌──────────────────┐│ 工位PDA │ │ AI视觉终端 │ │ 自动化测试设备群 ││(扫码报工) │ │(缺陷检测) │ │(电气/气密/老化测试) │└─────────┘ └──────────┘ └──────────────────┘ ↓ ┌──────────────────────┐ │ 客户门户 / 物流平-台 / Andon看板 │ └──────────────────────┘- 专注小家电细分场景:已服务饮水机、咖啡机、空气炸锅等客户; - 真正轻量化:SAAS模式,按年付费;30天上线。 在小家电“内卷”时代, 胜出者不是价格最低的,而是质量最稳、交付最快、数据最透明的。万界星空——让每一家小家电工厂,都拥有“大厂级”的数字能力。让智能,不再昂贵;让制造,更加从容。
2026-02-12 16:27:5872阅读

万界星空科技AI智能化质量管理系统解决方案
——聚焦高精度、多品种、小批量场景的智能质检与过程防错平-台 一、行业痛点:传统质检模式难以为继机械加工(车铣刨磨、CNC)与设备组装(机电一体化产品)具有工艺复杂、公差严苛(±0.01mm)、订单碎片化、外协环节多等特点,质量管理面临严峻挑战:- ❌ 人工测量效率低:三坐标仪(CMM)抽检覆盖率不足5%,漏检风险高; - ❌ 首件验证依赖经验:图纸理解偏差导致批量报废; - ❌ 刀具磨损难监控:未及时换刀引发尺寸超差; - ❌ 装配错漏频发:螺丝漏打、线缆接反、标签贴错; - ❌ 质量问题追溯耗时:平均需2–4小时定位到工序/设备/操作员; - ❌ 客户审核压力大:无法提供实时、完整的电子质量证据链。二、解决方案概述万界星空AI智能化质量管理系统(AI-QMS for Machining & Assembly),深度融合AI视觉、IoT传感、MES执行与知识图谱,打造覆盖“加工→检测→装配→出货”全链条的智能质量闭环,助力企业实现:✅ 100%关键尺寸自动检测 ✅ 装配过程100%防错 ✅ 质量问题3分钟内精准溯源 ✅ 新产品上线1天内完成质检配置 ✅ 满足IATF 16949、AS9100等严苛认证要求三、质量检测核心功能模块✅ 1. AI视觉+3D点云智能检测针对机械零件高反光、复杂曲面特性,采用多模态成像技术:检测场景 技术方案 精度CNC加工件外观 高动态HDR相机 + 偏振光 划痕≥0.1mm可检关键尺寸测量 3D结构光/激光扫描 ±0.01mm螺纹/孔位检测 多角度成像 + AI分割 孔径、深度、位置度装配完整性 全景视觉 + 物体识别 螺丝数量、线缆连接、标签�� 优势: - 替代80%人工目检与50%三坐标抽检; - 检测速度达60秒/件(视复杂度); - 支持深孔、内腔等盲区检测(配合内窥镜)。✅ 2. 机加工过程智能防错- 首件智能比对: - 扫描首件3D模型 vs CAD理论模型,自动生成偏差热力图; - 超差区域高亮报警,禁止批量生产。 - 刀具寿命管理: - 监控主轴负载、振动、加工时间; - 刀具磨损预测 → 自动触发换刀指令。 - 程序防呆: - CNC程序与工单绑定,防止调用错误G代码。✅ 3. 设备组装全流程防错- 物料校验: - 扫码确认BOM匹配(如“电机型号A不可用于设备B”); - 工序互锁: - 未完成扭矩检测 → 禁止流入下站; - 线缆未插到位 → Andon灯报警。 - AI装配引导: - AR眼镜提示操作步骤,AI视觉实时校验动作正确性。✅ 4. 检测设备无缝集成自动对接主流设备,实现数据直采:- 三坐标仪(CMM):海克斯康、蔡司 → 自动获取尺寸报告; - 对刀仪:记录刀具长度/半径补偿值; - 扭矩扳手:实时采集拧紧曲线(角度-扭矩); - 泄漏测试仪:气密性结果自动判定。�� 协议支持:OPC UA、Modbus、SECS/GEM、CSV/API。✅ 5. 新产品快速适配引擎- 零件模板库:预置轴类、壳体、法兰等典型零件模板; - 零代码配置: - 上传2D图纸或3D模型 → 系统自动识别关键特征; - 拖拽定义检测项(如“外圆Φ50±0.02”); - AI辅助建模: - 上传10–20张合格/缺陷样本 → 1小时内生成初始检测模型。✅ 6. 智能表单自动生成基于IATF 16949要求,自动创建合规文档:- 《控制计划(Control Plan)》 - 《FMEA关联检测记录》 - 《首件检验报告(FAI)》 - 《过程巡检表(含SPC控制图)》 - 《最终检验报告》 - 《不合格品处置单(含8D报告框架)》�� 特性: - 动态关联客户特殊要求(如特斯拉、博世格式); - 电子签名,审计就绪; - 一键导出PPAP文件包。✅ 7. 全链路追溯与根因分析- 正向追踪:某批次钢材 → 加工设备 → 检测数据 → 装配成品 → 客户订单; - 反向溯源:客户投诉“齿轮异响” → 3分钟内定位至: - 具体CNC机台、程序版本 - 刀具使用次数、主轴振动数据 - 装配扭矩曲线、操作员工号 - 质量看板: - 实时展示OQA合格率、TOP缺陷、设备CPK趋势。✅ 8. 外协协同质量管理- 供应商门户:下发检验标准、接收来料检测报告; - 外协件扫码入库:自动比对供应商提供的CMM报告; - 不合格外协件自动冻结,触发SCAR(供应商纠正措施请求)。四、系统集成架构 ┌──────────────┐ │ ERP │ ← 主数据、客户特殊要求 └──────┬───────┘ ↓ ┌──────────────────────────┐ │ 万界星空AI-QMS质量中枢 │ └──────┬───────────────────┘ ┌───────────┼────────────────────┐ ↓ ↓ ↓┌─────────┐ ┌──────────┐ ┌──────────────────┐│ CNC/PLC │ │ 检测设备群 │ │ MES ││(机台控制) │ │(CMM/视觉/扭矩)│ │(生产执行与追溯) │└─────────┘ └──────────┘ └──────────────────┘ ↘ ↓ ↙ ┌──────────────────────────┐ │ 供应商门户 / 客户审核平-台 / Andon看板 │ └──────────────────────────┘ - 万界星空科技专注离散制造:已服务数百家机加、设备组装企业; - 软硬一体:工业相机+AI算法+MES平-台,端到端可控; - 快速部署:标准模块2周上线,支持SaaS或私有化; - 国产化支持:兼容国产数控系统(华中、广数)、AI芯片; 质量不是检验出来的,而是设计、加工、装配全过程“受控”出来的。** **万界星空AI智能化质量管理系统—— 让每一台设备都精准可靠,让每一个零件都值得信赖。**立即预约行业案例+免费Demo演示!
2026-02-10 14:00:3071阅读
万界星空奶油制造工厂MES系统完整解决方案
——覆盖原材料、全链路追溯、不合格品闭环、成本能效与智能合规的一体化乳品智造平台 一、行业背景与挑战奶油(稀奶油、黄油、无水奶油等)作为高敏感度乳制品,具有原料易变质、工艺复杂、保质期短(2–30天)、微生物风险高、批次隔离严等特点。其生产涉及三次关键物理分离,对过程一致性、数据完整性、质量可追溯性提出极致要求。核心痛点:- ❌ 三次分离依赖经验:脂肪/水分控制靠人工判断,批次稳定性差; - ❌ 不合格品处置无闭环:返工、报废流程混乱,质量根因难追溯; - ❌ 清洗验证靠纸质记录:CIP/SIP有效性无法实时确认; - ❌ 多品种共线易混批:无盐/含盐黄油、有机/常规产品交叉污染风险高; - ❌ 成本核算粗放:能耗、辅料、人工无法按批次归集; - ❌ 合规压力剧增:GMP、HACCP、ISO 22000、国家追溯体系要求电子化、不可篡改。二、生产管理解决方案概述万界星空奶油制造专属MES系统,深度融合《乳制品良好生产规范》(GB 12693)、ISO 22000、FSSC 22000、FDA 21 CFR Part 11及BRCGS标准,覆盖从原料入厂到成品出库的全生命周期,实现:✅ 三次分离工序数字化 ✅ 不合格品全流程闭环 ✅ 配方与工艺版本受控 ✅ 人员资质与操作合规 ✅ 能源与单批次成本归集 ✅ 设备预防性维护 ✅ 全域环境智能监控 ✅ 一物一码分钟级追溯三、核心生产工艺与MES深度管控奶油(以黄油为例)典型流程包含三次分离,MES对每一步进行精细化、防错化管理:工序工艺说明MES数字化管控1. 原料奶接收与第一次分离(离心分离)生牛乳 → 稀奶油(35–40%脂肪) + 脱脂奶- 扫码绑定原料批次、供应商、COA报告- 自动采集离心机转速、温度、流量- 在线检测脂肪含量,超差自动分流至不合格罐2. 巴氏杀菌与冷却72℃/15s杀菌,快速冷却至4℃- 实时监控温度曲线,偏差触发回流- 记录蒸汽消耗量(用于成本核算)3. 发酵与成熟(如适用)酸化提升风味- 精确计时,pH值在线监测4. 搅拌与第二次分离脂肪聚结 → 黄油粒 + 酪乳- 搅拌转速/时间自动记录- 酪乳自动称重并登记去向- 黄油粒水分检测,超标冻结批次5. 压炼/揉捏与第三次分离脱除残余水分/酪乳- 压炼压力、次数全程采集- 成品水分终检(目标≤16%)- 不合格品自动拦截6. 加盐/调和(如适用)添加食盐或风味剂- 配方锁定,扫码校验辅料批次7. 定型、切割与包装按规格成型- 自动喷码:追溯码、生产日期、班次- 包材扫码防错(标签/纸箱匹配) 四、奶油MES核心功能模块详解✅ 1. 三次分离与关键工序防错- 配方锁定:不同产品(无盐/含盐/有机)加载对应工艺卡; - 参数超限报警:老化间温度>4℃、搅拌时间不足等自动停线; - 工序互锁:未完成CIP,禁止启动下一批次。✅ 2. 不合格品全流程闭环管理- 自动冻结:检测超标 → 系统立即锁定批次; - MRB电子评审:质量、生产、技术在线会签处置方案; - 处置路径: - 返工:创建返工工单,参数全程记录; - 降级:用于工业用途,登记客户与用途; - 报废:重量、危废接收单位登记,满足环保审计; - 质量分析:生成不合格TOP榜,关联设备/班组/原料根因。✅ 3. 配方与工艺版本管理- 配方主数据库:每个SKU绑定唯一核准配方; - 变更走ECR/ECO流程,保留历史版本; - 生产前强制校验,禁止手动修改。✅ 4. 人员资质与操作合规- 建立人员资质库:岗位授权、健康证、GMP培训记录; - 操作前扫码登录,系统校验: - 是否具备该工序权限? - 健康证是否有效? - 不符合 → 禁止启动设备。✅ 5. 能源与单批次成本归集- 分工序采集电、蒸汽、水耗; - 自动计算每吨奶油成本: - 原料成本(生牛乳+辅料) - 能源成本 - 人工工时 - 设备折旧 - 能效看板:对比班次/设备单位产品能耗。✅ 6. 设备预防性维护(PM)- 设备健康档案:运行小时、维保计划、故障历史; - 接入振动/温度传感器,AI预警潜在故障; - 到期未保养 → 系统提醒并可冻结生产计划。✅ 7. 全域环境智能监控区域监控参数超标响应原料冷库温度 ≤4℃报警+记录老化间温度2–4℃, RH≤70%暂停供料灌装间压差、粒子数、沉降菌自动Hold批次成品仓温度 ≤10℃超温预警 ✅ 8. CIP/SIP清洗智能管理- 自动记录清洗程序、酸碱浓度、电导率; - 清洗不合格 → 锁定生产线; - 生成清洗有效性报告,用于审计。✅ 9. 仓储与物流协同- 成品入库绑定生产时间+保质期; - 出库强制FIFO,超期自动冻结; - 支持AGV/输送线自动配送。✅ 10. 全链路追溯- 正向追踪:某车生牛乳 → 稀奶油 → 黄油成品 → 客户订单; - 反向溯源:扫描问题产品 → 精准定位至第几次分离、操作员、设备参数; - 一键生成国家追溯平台数据包。五、系统集成架构 ┌──────────────┐ │ ERP │ ← 主数据、销售订单、财务 └──────┬───────┘ ↓ ┌──────────────────────────────────┐ │ 万界星空MES │ ← 乳品智造中枢 └──────┬─────────────────────────┘ ┌───────────┼────────────────────────────┐ ↓ ↓ ↓┌─────────┐ ┌─────────┐ ┌──────────────────┐│ DCS/PLC │ │ LIMS │ │ WMS ││(工艺控制) │ │(质检数据) │ │(仓储物流管理) │└─────────┘ └─────────┘ └──────────────────┘ ↘ ↓ ↙┌───────────────────────────────────────────────────┐│ 环境监控 / 能源计量 / 设备IoT / 人员资质 / MRB评审 / 国家追溯平台 │└───────────────────────────────────────────────────┘六、实施价值产品质量 三次分离参数波动↓30%,一次合格率↑15%召回精度 范围缩小90%(精准至“单次分离+小时段”)不合格处置 返工效率↑50%,报废损失↓20%合规审计 100%通过飞行检查、ISO/FSSC/BRCGS审核运营成本 单批次成本透明,能耗↓8–12%设备效率 OEE↑10–15%,非计划停机↓30%客户信任 提供完整电子批记录与追溯报告,增强品牌信誉 **在食品安全“零容忍”、成本竞争白热化的时代, 奶油工厂的未来 = 三次分离的精度 × 全要素的受控 × 异常的秒级闭环。** 万界星空——让每一滴奶油,都可溯、可控、可信赖。 �� 立即预约,获取《奶油制造MES实施路线图》+ 行业全流程Demo演示!
2026-02-08 15:42:4675阅读
电子制造行业智能化MES系统解决方案
——覆盖芯片制造、封装测试、智能仓储与供应链协同的一体化智造平台 在半导体国产化加速与高端电子制造升级的双重驱动下,电子制造企业(涵盖晶圆厂Fab与封测厂OSAT)正面临前所未有的挑战:工艺复杂度指数级上升、客户追溯要求严苛至单颗芯片、物料成本占比超60%、设备停机1分钟损失数万元。传统ERP+WMS+通用MES的割裂架构已难以为继。 万界星空电子制造行业专属MES系统——深度融合芯片制造(前道)、电子封装测试(后道)、智能仓储与供应链执行的全栈式解决方案,真正实现从“硅片进厂”到“芯片出货”的端到端闭环管控。一、行业痛点:为何通用系统失效?芯片制造(Fab) 工艺步骤超千道,Lot路径动态分裂;设备Recipe毫秒级同步;缺陷根因分析依赖跨工序数据 电子封装(OSAT) 多芯片异构集成(SiP/Chiplet);金线/塑封料温湿度敏感;汽车电子需满足AEC-Q100追溯 供应链与仓储 关键物料(光刻胶、金线)保质期短;洁净室库位管理复杂;投料错配=整批报废 共性需求 全链路追溯(Wafer→Die→Package→终端产品)、EHS合规、OEE提升、零缺陷交付 普通MES仅关注“报工”,而电子制造需要的是以物料流、信息流、控制流三流合一的智能执行中枢。 二、系统整体架构:前道+后道+仓储一体化 ┌──────────────┐ │ ERP │ ← 主数据、采购订单、财务 └──────┬───────┘ ↓ ┌──────────────────────────┐ │ 万界星空电子制造MES │ ← 统一执行引擎 └──────┬───────────────────┘ ┌────────────┼────────────────────┐ ↓ ↓ ↓┌─────────┐ ┌──────────┐ ┌──────────────────────┐│ Fab模块 │ │ 封装测试模块 │ │ 公共能力中心 ││ (芯片制造) │ │ (OSAT) │ │ • 统一追溯平台 │└─────────┘ └──────────┘ │ • EHS与合规管理 │ ↘ ↙ │ • 设备物联平台(IIoT) │ ┌───────────────────┐ │ • AI质量分析引擎 │ │ WMS轻量化模块 │ └──────────────────────┘ │ (入库/出库/配送) │ └───────────────────┘ ↓ ┌──────────────────────────┐ │ AMHS / AGV / 供应商门户 / 客户追溯平台 │ └──────────────────────────┘ 三、电子行业MES核心功能体系 ✅ 1. 芯片制造(Fab)全流程管控- Lot/Wafer级追踪:支持Split/Merge操作,记录每片晶圆上千道工序历史; - Recipe与设备闭环:下发工艺配方至设备,实时监控腔室参数,异常自动Hold Lot; - 缺陷智能分析:集成AOI/E-beam数据,自动关联工艺步骤与设备,生成Yield根因报告; - 洁净室EHS监控:粒子数、压差、特气泄漏实时告警,保障Fab安全运行。 ✅ 2. 电子封装测试(OSAT)高精度执行- 先进封装支持:管理Fan-Out、2.5D/3D、SiP等工艺,绑定RDL、TSV、Microbump数据; - 全流程防错:贴片扫码校验Die与基板匹配,回流焊曲线自动比对,X-ray未检禁止流转; - 测试数据闭环:ATE(CP/FT)结果自动归集,不良品关联失效模式,驱动FA分析; - 汽车电子合规:一键生成PPAP文件包,满足IATF 16949与AEC-Q100要求。 ✅ 3. 采购与供应商协同(MES驱动)- 智能物料需求:基于MPS与BOM,自动计算光刻胶、金线、靶材等关键物料净需求; - 供应商门户:共享交付计划、质量标准、包装规范,支持ASN电子化; - 来料质量预控:COA(分析证书)预加载,IQC结果自动比对,超标物料冻结。 ✅ 4. 智能投料与物料防错- Fab投料校验:启动Lot前,校验光刻胶有效期、靶材使用次数、特气余量; - OSAT投料拦截:Die Bin码、基板烘烤状态、湿度卡不合格 → 设备联锁停机; - FIFO与效期管控:化学品按开封时间强制先进先出,超期自动锁定。 ✅ 5. 精细化出入库与仓储管理- 智能库位分配: - 恒温区(光刻胶)、氮气柜(金线)、防静电架(FOUP)自动匹配; - AMHS/AGV协同:MES下发配送任务,自动送物料至机台口; - 库存实时可视:展示在库量、库龄、洁净室水位,预警呆滞与缺料风险; - 退料与危废管理:不良品隔离、废酸废溶剂登记,满足EHS审计。 ✅ 6. 全链路追溯与合规- 正向追踪:某片晶圆 → 切割Die → 封装成品 → 终端手机型号; - 反向溯源:客户投诉 → 精准定位至光刻层、刻蚀机台、贴片时间、测试Bin; - 电子批记录(EBR):自动生成不可篡改档案,支持FDA 21 CFR Part 11、ISO 9001。 ✅ 7. 设备物联与智能排产- 千台设备接入:通过SECS/GEM、OPC UA对接中微、北方华创、ASM等设备; - OEE自动分析:精准统计时间开动率、性能率、良品率; - 柔性排程:Fab按腔室可用性调度,OSAT考虑模具准备与交期,支持插单模拟。 四、实施价值产品良率(Yield) ↑ 2–5%(缺陷根因快速定位) 设备综合效率(OEE) ↑ 10–15%(减少非计划停机) 物料错用事故 ↓ 90%(投料防错拦截) 库存周转率 ↑ 20%(智能FIFO+呆滞预警) 追溯响应速度 从“天级” → “分钟级” 客户飞检通过率 100%(电子批记录完整合规) **在“中国芯”崛起的时代, 制造的竞争力不再仅靠设备,而在于数据驱动的协同力、过程受控的稳定性与快速响应的柔性力。** 电子行业MES——不止于执行,更赋能中国电子制造迈向自主、高效、可靠的新纪元。 �� 立即预约,获取《电子制造行业数字化转型MES解决方案》+ 行业免费Demo演示!
2026-02-08 15:42:2591阅读
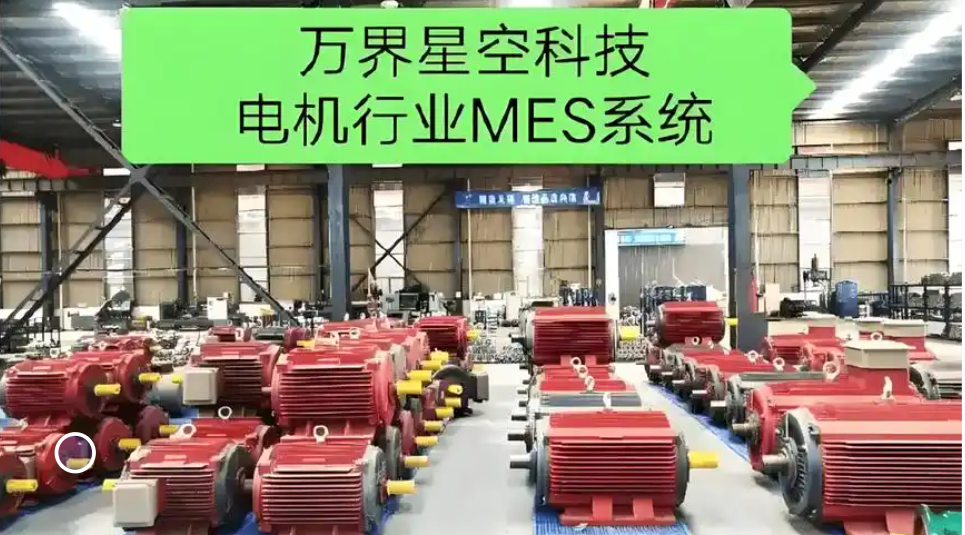
电机厂效率总上不去?可能是你的MES没选对!
“订单排得满满当当,车间却总是‘慢半拍’; 每天加班加点,交付还是频频延期; 老板问成本,财务只能估个大概……”如果你在电机制造行业干了五年以上,这些场景一定不陌生。绕线、嵌线、浸漆、动平衡、终检……电机生产工序多、工艺复杂,且越来越趋向多品种、小批量。而很多工厂还在靠Excel排产、纸质工单流转、人工报工——信息断层、响应滞后、数据失真,成了效率提升的最大“隐形杀手”。更麻烦的是,市面上不少MES系统打着“通用制造”的旗号,却对电机行业的特殊需求一知半解:- 工艺路线频繁变更,系统无法灵活适配;- 批次追溯只到成品,铜线、硅钢片等关键物料来源查不到;- 设备各自为政,绕线机停了半小时,生产主管还不知道…… 不是上了MES就能提效,而是要上“懂电机”的MES。 为什么电机厂需要专属MES?电机制造有三大“难”:1. 工艺耦合性强:一道工序出问题,整批产品可能返工;2. 质量要求高:新能源、家电、工业设备客户对一致性要求严苛;3. 成本敏感:铜、铝、稀土等原材料价格波动大,必须精细核算。通用型MES往往只解决“流程电子化”,却无法深入工艺底层。而真正适合电机厂的MES,应该像一位“懂行的车间管家”——既看得见每一台设备的状态,也理得清每一笔订单的成本。【万界星空电机MES】:专为电机行业打造的智能执行系统我们深耕电机制造数字化8年,打磨出一套深度适配电机工艺的MES解决方案,帮助客户平均实现:生产效率提升 15%~25% 在制品库存降低 20%+ 订单交付准时率提升至 90%以上 质量问题追溯时间从 小时级缩短至分钟级 它能为你解决什么?✅ 柔性工艺管理 支持多型号共线生产,自动匹配BOM与工艺参数,换型快、不出错。✅ 全流程正反向追溯 从铜线批次、浸漆时间到成品测试曲线,全链路数据留痕,轻松应对客户审核与召回。✅ 设备智能联控 对接绕线机、动平衡机、耐压测试仪等关键设备,实时采集OEE、报警停机,让产能“看得见”。✅ 移动端轻量化操作 工人扫码即可报工、领料、报修,告别纸质单据,数据实时同步ERP。✅ 订单级成本核算 自动归集材料、人工、能耗、废品损失,每笔订单盈亏一目了然。 客户说,比我们说得更有力“以前月底对账要三天,现在系统自动生成成本报表。更重要的是,客户投诉时,我们5分钟就定位到是哪批铜线的问题——这在以前根本不敢想。” ——华东某伺服电机厂 总经理 张总“上线后,我们的计划达成率从68%提升到89%,车间主任终于不用天天‘救火’了。” ——华南新能源电机供应商 生产总监 王工 现在行动,迈出智能工厂第一步如果你也受困于:生产进度不透明 质量问题难溯源 成本算不清、利润看不明 那么,是时候重新审视你的MES选择了。限时福利:即日起,前30名预约的企业,可免费获得:1. 《电机行业MES系统解决方案》 2. 1对1产线数字化诊断 3. 定制化Demo演示 让系统懂工艺,让数据驱动决策—— 电机厂的效率革命,从选对MES开始。
2026-01-08 13:53:0389阅读
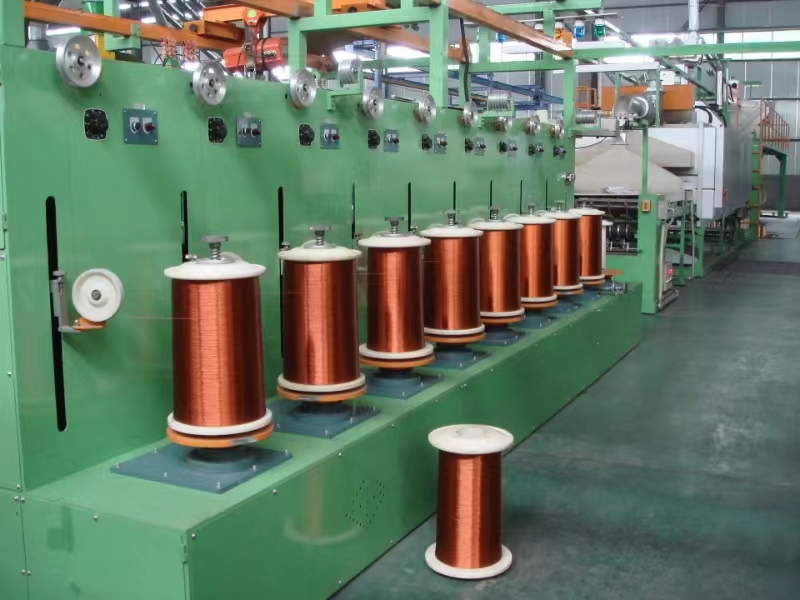
智造升级,精准高效——万界星空科技漆包线行业MES系统
在“工业4.0”与“中国制造2025”的浪潮下,传统漆包线制造企业正面临前所未有的转型压力:订单碎片化、工艺复杂、质量波动大、人工依赖高、物流效率低……如何破局? 万界星空科技深耕制造业数字化多年,专为漆包线行业打造智能化MES系统解决方案,深度融合AI、物联网与自动化设备,助力企业实现从“经验驱动”到“数据驱动”的跨越式升级。一、直击行业痛点,万界星空MES精准破局生产过程黑箱:工单执行靠人工记录,进度不透明,异常响应滞后; 质量追溯困难:批次混用、参数偏差难定位,客户投诉频发; 称重贴标效率低:人工称重、手写标签易出错,影响发货与合规; 物流搬运依赖人力:线轴转运频繁,人工叉车效率低且存在安全隐患; 设备孤岛严重:漆包机、收线机、检验台数据不通,无法协同优化。二、核心功能亮点:全流程闭环,智能可视可控✅ 全生命周期工单-管理 从ERP接单到车间派工、工序报工、完工入库,全程数字化跟踪。支持多规格线轴并行生产,自动匹配工艺路线,杜绝错投料、错工艺。✅ 实时质量监控与AI预警 集成在线传感器与视觉检测系统,对漆膜厚度、表面缺陷、拉伸强度等关键指标实时采集。AI算法自动识别异常趋势,提前预警,减少批量不良。✅ 工艺参数智能优化 基于历史大数据,系统推荐最优烘焙温度、走线速度、漆液配比等参数,并一键下发至PLC,确保每一批次产品性能稳定。✅ 全链路质量追溯 一轴一码,扫码即可查看原料批次、操作员、设备参数、检验记录、环境温湿度等全维度信息,满足认证要求。三、视觉扫描 + 自动称重打印生产线告别手工称重与纸质标签!万界星空MES无缝对接全自动称重打印产线:1. 成品线轴到位后,工业相机自动扫描线轴二维码,识别产品型号与批次; 2. 高精度电子秤自动称重,系统判断是否在公差范围内; 3. 合格品自动触发工业级标签打印机,生成含重量、批次、生产日期、客户编码等信息的合规标签; 4. 标签自动粘贴,数据实时回传MES,同步更新库存状态。四、智能物流:无缝对接AGV小车,实现无人化出入库万界星空MES深度集成主流AGV调度系统,打造“货到人”智能物流:自动任务下发:MES根据生产计划或入库指令,自动生成搬运任务,推送至AGV调度平-台; - 全流程自动转运:AGV小车自动将成品线轴从收线区→检验区→称重区→立体库/发货区,全程无需人工干预; 实时状态反馈:AGV位置、任务进度、异常报警实时同步至MES看板,管理者一目了然; WIP精准管控:在制品库存动态可视,有效降低积压,提升周转率。人力成本降低30%,车间物流效率提升40%,安全生产更有保障!五、客户价值:不止于系统,更是竞争力的重塑降本:减少人工、返工、库存占用; 增效:OEE提升15%+,订单交付周期缩短20%; 提质:不良率下降30%,客户满意度大幅提升; 合规:满足汽车行业、新能源等高端客户对可追溯性的要求。
2026-01-08 13:38:5692阅读
AI+MES:机械加工、设备组装行业迈向智能制造
在机械设备组装行业,机械组装MES系统、设备组装MES的基本功能是实现生产过程透明化、标准化和可追溯的基础。而AI的引入,则是在这些基础功能之上,赋予AI智能化MES系统“感知—分析—决策—优化”的智能能力,从而实现从“数字化”迈向“智能化”。一、MES在机械设备组装行业的基本功能1. 工单-管理与生产计划执行- 接收ERP下发的生产订单,拆解为车间级工单。- 管理工单状态(待排产、进行中、已完成、异常暂停等)。- 支持非标/定制化工单的BOM与工艺路线绑定。2. 工艺流程与作业指导管理(eSOP)- 将纸质或PDF工艺文件转化为结构化电子作业指导书。- 按工序自动推送装配步骤、图纸、扭矩参数、物料清单到工位终端。- 支持版本控制,防止使用过期工艺。3. 物料齐套与防错管理- 基于BOM校验物料是否齐套。- 工序启动前强制扫码验证物料批次/序列号。- 防止错料、漏料、混料。4. 生产过程追踪与报工- 记录每道工序的操作员、开始/结束时间、设备、参数。- 支持手动/自动报工(扫码、PLC触发等)。- 实时更新工单进度,可视化看板展示。5. 质量检验与过程控制(SPC)- 设置关键质量门(Quality Gate),未通过不得流转。- 支持首检、巡检、终检流程。- 记录不合格品信息,触发返工或报废流程。6. 全生命周期追溯- 为每台设备生成唯一ID(如二维码/RFID)。- 关联:外购件批次、自制件序列号、装配记录、测试数据、质检报告。- 支持正向(从原料到成品)与反向(从缺陷品查原料)追溯。7. 设备与工具管理- 监控关键设备(拧紧枪、压装机、测试台)运行状态。- 管理工具校准周期、使用次数。- 采集设备OEE(设备综合效率)数据。8. 异常管理与Andon报警- 工人可一键上报异常(缺料、设备故障、质量问题)。- 系统自动通知责任人,记录处理过程与时长。二、AI如何在MES基本功能上智能应用1、在工单-管理与生产计划执行方面,传统MES主要负责接收ERP指令并跟踪工单状态。而引入AI后,系统能够综合考虑订单交期、设备实时负载、人员技能匹配度、物料到货预测以及历史故障率等多维动态因素,构建智能排产模型。当突发插单、设备停机或物料延迟发生时,AI可在数秒内生成多个可行的重排方案,并推荐最优解,大幅减少人工干预,显著提升计划柔性与交付准时率。2、工艺流程与电子作业指导书(eSOP)管理上,MES原本仅提供静态的步骤指引。AI则通过挖掘海量历史装配数据,识别出影响质量与效率的关键工艺参数组合,如最佳拧紧顺序、压装速度或胶量控制策略,并将这些“最优实践”动态嵌入到作业指导中。3、在物料齐套与防错管理环节,传统MES依赖BOM比对进行事后校验。而AI可结合供应链数据、物流信息和库存动态,提前预测未来几小时或几天内的物料可用性风险。一旦识别出某关键部件可能延迟到货,系统会自动冻结相关工单的启动,避免产线因缺料而中断,真正实现“预防式”物料管控。4、生产过程追踪与报工,AI进一步拓展了数据的价值。除了记录“谁在何时做了什么”,还可结合工位摄像头与计算机视觉技术,实时识别操作人员是否按标准流程执行关键动作,实现行为合规性自动监督,降低人为失误风险。5、质量检验与过程控制方面,通过部署工业相机与深度学习模型,系统可在装配过程中自动检测漏装、错装、偏移、划痕等缺陷,精度可达0.1毫米级,远超人眼能力。同时,AI还能实时分析设备采集的工艺参数(如扭矩曲线、电压波形),一旦发现异常趋势,立即预警潜在质量问题,实现“质量在过程中被造出来”,而非依赖终检剔除。6、设备与工具管理,AI推动维护模式从“定期检修”或“故障后修”转向“预测性维护”。通过持续监测关键设备的振动、电流、温度等信号,AI模型可预测轴承磨损、电机老化等潜在故障,并提前72小时发出预警,自动生成维修工单,安排在非生产时段处理,有效减少非计划停机,提升OEE(设备综合效率)。7、异常管理与Andon报警机制中,AI可对上报的各类异常进行智能分类(如物料短缺、设备故障、工艺偏差等),并根据其对生产流的影响程度自动设定处理优先级。三、典型场景示例场景:一台大型泵阀总成装配 - 传统MES:记录谁在何时装了哪个零件,测试是否通过。 - AI+MES: - 装配前AI判断物料是否齐套且版本匹配; - 装配中AI视觉确认密封圈已正确安装; - 拧紧时AI比对力矩曲线是否符合“健康模式”; - 测试阶段若泄漏超标,AI立即关联该批次密封圈供应商及装配员,建议隔离同批产品; - 若龙门吊近期振动异常,AI提前安排周末检修,避免总装线中断。四、实施建议1. 先夯实MES基础:确保数据采集(扫码/PLC)、流程标准化、BOM准确性。2. 聚焦高价值痛点:中小企业可优先部署 AI视觉质检或关键设备预测维护;3. 选择可扩展平-台:如万界星空低代码平-台等支持AI模块灵活接入的MES系统。4. 持续迭代:AI模型需随生产数据积累不断训练优化。
2026-01-06 14:53:21102阅读
一米可溯、一盘可控:万界星空漆包线MES破解追溯难题
漆包线(Magnet Wire)作为电机、变压器、电感等电磁元器件的核心原材料,其制造过程具有连续化生产、高精度控制、强质量追溯需求等特点。传统通用型 MES 系统难以满足漆包线工厂对批次一致性、工艺稳定性、缺陷定位与客户合规审计的严苛要求。而万界星空科技专用漆包线 MES 系统则能精准解决这些痛点,尤其在全流程追溯方面实现突破。一、漆包线工厂的核心追溯难题1. 连续生产难分段:漆包线以千米为单位连续产出,无法像离散件一样“一物一码”,导致质量问题难以精确定位。2. 多工序耦合影响:拉丝 → 退火 → 涂漆 → 固化 → 收线,任一环节异常都会影响最终性能,但根源难追溯。3. 客户审计要求高:新能源汽车、高端电机厂商要求提供从铜杆到成品线的完整工艺参数与物料批次记录。4. 缺陷复现困难:表面针孔、漆膜厚度不均等问题往往在下游绕线或耐压测试时才暴露,回溯成本高。二、万界星空漆包线MES系统如何解决追溯问题?1、通过“时间-长度-批次”三维绑定模型,将连续产线转化为可追溯的逻辑单元:每米线体赋予虚拟ID:基于收线速度与时间戳,系统自动将物理长度映射为数据段(如:0–5000m 为 Segment A)。2、关键节点打标/扫码:在收线盘贴唯一二维码,关联该盘所有工艺段数据。3、全链路数据绑定: - 原材料:铜杆批号、供应商、检测报告; - 工艺参数:退火温度曲线、涂漆粘度、固化炉温区设定值与实测值; - 质检结果:在线测径、耐压测试、伸长率、回弹角等; - 设备状态:涂漆机喷嘴型号、导轮磨损记录。✅ 实现效果:客户反馈“第12盘线在绕制时击穿”,工厂可在5秒内调出该盘线对应的铜杆批次、涂漆配-方、固化炉第3区温度波动曲线,并定位到具体生产时间段。三、漆包线 MES 系统的核心功能1. 连续物料的智能分段与全链路追溯 针对漆包线连续生产的特性,系统基于收线速度、时间戳和长度计量,将物理产线划分为可管理的逻辑数据段(如每500米为一个追溯单元),并为每个收线盘生成唯一二维码。通过该码,可精准关联从铜杆原料批号、涂漆配-方、各工序工艺参数到最终质检结果的完整数据链,实现“任意一米线体”都能正向追踪来源、反向定位影响范围,彻底解决传统连续产线“查不到、分不清、追不准”的痛点。2. 全流程工艺参数闭环管控 系统实时采集拉丝张力、退火温度曲线、漆液粘度与流量、固化炉各区温度、收线速度等关键工艺数据,毫秒级监控运行状态。一旦参数偏离预设窗口(如固化温度波动超±3℃),立即触发声光报警,并可联动设备降速或停机。所有参数按线段自动归档,形成“数字孪生档案”,确保每盘线的工艺一致性可验证、可复现。3. 自动化质量合规与报告生成 集成在线测径仪、耐压测试机、刮漆试验台等检测设备数据,自动判定合格与否,并将结果绑定至对应线段。系统内置 IATF 16949、UL、VDE 等国际标准模板,可根据客户要求一键生成符合其格式的质保书(CoC)和过程能力-报告,大幅减少人工整理时间,提升高端客户审核通过率。4. 称重打标与自动入库一体化 在成品下线工位,系统联动高精度电子秤自动获取每盘漆包线的净重(扣除盘具重量),并与理论产量比对,识别异常损耗。称重完成后,自动触发标签打印机,打印包含产品型号、规格、长度、重量、批次号、二维码及客户信息的合规标签,并粘贴至线盘。扫码确认后,系统自动更新库存状态,推送入库指令至WMS或ERP,实现“称重—打标—质检判定—入库”全流程无人干预,杜绝人工录入错误,提升仓储效率与账实一致率。5. 智能成本核算与精准报价 系统基于实时BOM(铜杆、绝缘漆、稀释剂等)、当日大宗商品价格(如长江现货铜价)、能耗数据(电、天然气)及良品率,自动计算每批次、每订单的真实制造成本。结合历史加工费率与产能负荷,可快速生成包含材料成本、加工费、损耗分摊的精细化报价单。销售团队输入客户规格(线径、漆种、耐温等级、包装要求),系统即可在数秒内输出有利润保障的参考报价,显著缩短响应周期,支撑高竞争力、高毛利的投标策略。6. 设备效能与资源精细化管理 通过 OEE(设备综合效率)模型,量化分析拉丝机、涂漆机、固化炉等关键设备的开动率、性能率与良品率,快速识别瓶颈(如某涂漆头频繁堵塞导致效率下降)。同时,系统自动核算每批次的铜材损耗、漆液消耗、电/气能耗,支持成本归集与碳足迹计算,助力绿色制造与降本增效。7. 多规格柔性排产与订单协同 面对小批量、多型号(不同线径、漆种、耐温等级)的订单需求,系统支持快速切换工艺配-方与质检标准,并自动校验当前产线配置是否匹配订单技术协议。支持与ERP系统无缝对接,可实现从销售订单到生产计划、物料准备、交付跟踪的端到端协同,提升交付准时率。 万界星空漆包线MES系统不仅解决了行业长期存在的追溯难题,更打通了从成本核算→智能报价→柔性生产→自动入库→合规交付的全价值链,真正实现“数据驱动决策、系统保障质量、流程提升效率”。
2026-01-04 16:35:46109阅读
锂电池制造的“数字命脉”:MES 如何破解行业三大难题?
“客户一查批次,我们翻了两天记录,还是对不上电芯来源。”“涂布机参数波动0.5℃,整卷极片报废,损失十几万。”“新产线刚投产,却因固件版本错配,被整车厂暂停供货。”在动力电池与储能电池需求爆发的今天,锂电池制造企业正面临前所未有的压力:安全红线不能碰、质量追溯必须快、成本控制要精准。然而,传统靠“Excel+纸质记录+人工巡检”的管理模式,早已不堪重负。通用 MES 系统?往往只懂“工单报工”,却不懂锂电池的高危工艺、强追溯逻辑与软硬协同。真正能扛住大客户审核、支撑规模化生产的,是一套深度扎根锂电池行业的专用 MES。 一、锂电池制造的三大核心难题,通用系统为何失效?难题1:安全风险高,过程失控=灾难锂电池生产涉及涂布、辊压、分切、卷绕/叠片、注液、化成等数十道精密工序,任一环节温湿度、张力、真空度失控,都可能埋下热失控隐患。→ 通用 MES 缺乏对关键工艺参数的毫秒级采集与闭环预警,问题发现时已造成批量损失。难题2:追溯要求严,5分钟找不到=丢订单头部车企和储能客户明确要求:关键物料(如隔膜、电解液、电芯)必须实现正反向5分钟追溯。→ 通用系统按“单品序列号”管理,无法处理连续极片分段、电芯配组、模组拼装等复杂场景,追溯形同虚设。难题3:软硬强耦合,版本错配=整批召回BMS 固件、电芯型号、Pack 结构必须严格匹配。一旦烧录错误固件,轻则性能异常,重则引发安全事故。→ 普通 MES 无法实现BOM + 软件版本 + 硬件配置的自动校验与防错。二、万界星空锂电池 MES:专为高危、高精、高追溯而生✅ 核心功能一:全流程工艺闭环管控实时对接涂布机、辊压机、注液机、化成柜等设备,毫秒级采集温度、张力、真空度、注液量等关键参数;超限自动报警并停机,支持历史曲线对比分析,杜绝“凭经验调机”;工艺参数与每卷极片、每颗电芯自动绑定,形成完整“数字孪生”。✅ 核心功能二:一芯一码,全链路精准追溯从铜铝箔、隔膜、电解液到成品 Pack,每个关键物料绑定唯一二维码;支持极片分段追溯(如“第3200~3800米极片用的是哪批浆料?”);电芯自动配组,模组/Pack 组装时扫码绑定,5秒内完成正反向追溯,满足车规级审核。✅ 核心功能三:软硬版本智能防错BOM 自动关联指定 BMS 固件版本,下发至烧录工位;烧录前扫码校验电芯型号、Pack 结构与固件是否匹配,不匹配则禁止烧录;所有烧录记录(版本、时间、操作员)永久存证,支持 OTA 升级回溯。✅ 核心功能四:动态成本与良率分析自动归集每批次电芯的原材料(含当日锂价波动)、能耗、废品率;精准计算单颗电芯真实成本,支撑高毛利报价;基于 SPC 分析,定位良率瓶颈(如“注液工序不良率突增至3%”),驱动持续改进。三、客户实证:数据不说谎某华东储能电池企业上线万界星空 MES 后6个月:质量问题追溯时间:从平均4小时缩短至3分钟;因工艺参数超差导致的报废率:下降62%;固件错烧事故:实现零发生;通过比亚迪等大客户QMS审核:一次性通过,无重大不符合项。“现在客户远程审计,我们直接开放系统权限,全程透明,信任度大幅提升。”——该企业质量总监四、灵活部署,适配不同发展阶段1. 系统集成:与ERP、PLM等企业系统无缝对接,确保数据流贯通。2. 设备改造:对现有产线加装物联网传感器或RFID标签,实现数据自动采集。3. 持续优化:根据运行数据迭代升级,例如通过机器学习预测设备故障或优化工艺参数。云端 SaaS(年费制):适合初创电池厂或模组/Pack 企业,快速上线,轻资产运营;本地部署(买断):适合大型电芯厂,数据自主可控,支持深度集成 DCS/ERP。 锂电池生产车间MES不仅是信息系统的叠加,更是工艺、质量、设备与物流深度融合的数字化引擎。通过构建“透明、可控、可溯、智能”的制造执行体系,企业可在激烈的市场竞争中筑牢品质根基,加速迈向高端智造。
2025-12-26 10:16:49137阅读
装配行业 MES 落地指南
机械装配企业(如泵阀、非标设备、自动化装备、工程机械等)在实施万界星空MES系统时,常因行业特性——多品种、小批量、BOM 频繁变更、项目制管理——而难以见效。通用实施方法往往“水土不服”。要让 MES 真正落地并产生价值,需遵循以下七步实战路径。第一步:聚焦核心痛点,明确优先目标不要一开始就追求大而全。先识别当前最影响交付、质量或成本的1~2个问题,比如订单总延期、错漏装频发或质量问题无法追溯。围绕这些痛点,选择对应的 MES 功能模块作为切入点,例如柔性排产、物料防错或过程质检。从小场景试点,快速验证效果,建立团队信心。 第二步:梳理并优化现有业务流程MES 不是简单把线下流程搬到线上,而是借助系统推动管理升级。组织生产、计划、采购、质量等关键岗位,共同梳理当前的排产逻辑、BOM 变更流程、插单处理机制和异常响应规则。在此基础上,设计更高效、可执行的未来流程,并确保系统配置与之匹配。避免将混乱的现状直接数字化。 第三步:夯实基础数据,确保准确可用系统运行依赖高质量的数据。重点清理和规范物料主数据(包括编码、规格、批次属性)、BOM 清单(支持一单一 BOM)、工艺路线(含工序、工时、所需设备)以及客户与项目信息。特别要确保图纸版本与 BOM 一致,并为关键工序设置防错规则(如限定特定品牌轴承)。数据不准,再好的系统也难出实效。 第四步:选择合适的部署模式,轻量启动根据企业规模和 IT 能力,灵活选择部署方式。中小企业建议采用云端 SaaS 模式,按年付费,无需硬件投入,上线快、运维简单;大型企业若对数据安全或系统集成要求高,可选择本地部署。首次实施推荐从轻量版开始,降低风险,快速试错。 第五步:分阶段上线,先跑通再深化将实施过程分为三个阶段:第一阶段(1个月内)聚焦进度透明,实现工单下发、扫码报工和移动看板;第二阶段(2~3个月)强化过程控制,上线电子作业指导(eSOP)、物料扫码防错和关键工序质检;第三阶段(3~6个月)深化应用,如项目成本归集、与 ERP 集成等。每阶段以“能用、愿用、有用”为验收标准。 第六步:赋能一线员工,推动主动使用系统的价值最终体现在车间。对班组长、装配工、质检员等关键用户开展针对性培训,用短视频、操作卡片等通俗方式教会他们如何扫码、查看任务、报工和处理异常。初期安排驻场支持,及时解决使用障碍。同时设立激励机制,鼓励“数字先锋”,让一线从“被动用”转变为“主动用”。 第七步:建立持续运营机制,不断优化MES 上线不是终点,而是数字化运营的起点。每月分析关键指标(如交付准时率、一次合格率、OEE),识别改进点;每季度回顾流程是否还可简化或自动化;每年评估是否扩展至新产线或新功能。建议成立由生产、IT、质量骨干组成的“数字化运营小组”,负责系统维护、问题响应和持续优化。 通过以上七步,装配企业可避开常见陷阱,让 MES 真正成为提升效率、保障质量、增强交付能力的利器,而非束之高阁的“摆设软件”。数字化转型不在规模大小,而在是否贴合业务、是否持续运营。
2025-12-24 15:06:29112阅读
机械装配车间的数字化转型:MES系统如何解决您的“老大难”问题
机械装配车间的数字化转型:MES系统如何解决您的“老大难”问题每天被这些问题困扰?“王厂长,XX项目的机架总成怎么还没到?再不来,3号产线下午就得停了!”“李经理,客户反馈上周发的那台设备漏装密封圈,可装配记录上所有人签的都是合格……”每天面对这些问题,您是否感到疲惫不堪?从计划排产到物料齐套,从进度跟踪到质量追溯,机械装配车间似乎总是处于“救火”状态。计划员、车间主任、质检员在不同的“战场”奔波,而作为管理者的您却如同在迷雾中指挥——信息滞后、责任模糊、效率低下。三大管理盲区正在侵蚀您的利润根基这些困境本质上源于信息流与实物流的严重脱节。在大多数机械装配企业,这表现为以下三大管理盲区:盲区一:进度“黑箱”,计划总在“空中楼阁”现状:生产计划依赖Excel表格,车间执行依赖纸质工单。装配进展如何?瓶颈在哪?全靠微信问、群里吼、现场跑。代价:订单延期成为常态,客户信任受损。紧急插单打乱全盘计划,车间陷入恶性循环。盲区二:物料“迷雾”,错漏装是质量重灾区现状:BOM版本混乱,物料领用靠经验。线边堆满零件,但关键时刻缺关键件。错装、漏装时有发生,往往到终检甚至客户现场才暴露。代价:返工成本激增,质量索赔频发,企业品牌无形中受损。盲区三:追溯“无痕”,质量问题永远“集体担责”现状:装配记录纸质流转,质量问题追溯如同“破案”。是来料问题、装配失误还是设计缺陷?查证耗时耗力,最后往往“各打五十大板”。代价:问题根因无法锁定,同类错误重复发生,质量成本居高不下。您需要的是机械装配行业的MES解决方案机械装配具有工艺路线柔性、BOM结构复杂、变更频繁的特点。一套为流水线设计的标准系统,根本无法适应装配车间的“千变万化”。为此,万界星空科技推出专为机械装配行业深度定制的MES解决方案。它不是僵化的监控工具,而是融入装配业务逻辑的“数字神经系统”,让您的车间变得透明、有序、高效。1. 进度透明化:从“人盯人”到“屏看数”任务扫码驱动:每个工位通过PAD或工业平板,扫描工单二维码,任务自动接收、图纸/SOP在线调阅、工时自动记录。完工一键报工,进度实时反馈。全局可视化看板:车间大屏实时显示订单执行状态、工序负荷、异常警报。管理者坐在办公室,就能掌控全局,精准调度资源。2. 物料精准化:从“人找料”到“料盯单”智能齐套检查:工单下发时,系统自动核对物料库存与BOM版本,提前预警缺料风险,杜绝“等米下锅”。扫码防错装配:关键物料配备二维码。装配工扫描物料码与工单码,系统自动校验型号、批次是否正确,从源头杜绝错漏装。3. 质量可追溯:从“糊涂账”到“全链路”电子化过程质检:在关键工序设置质检节点,检验结果(含照片、数据)通过PAD直接录入,与产品序列号永久绑定。一键正向/反向追溯:扫一下成品码,可追溯所有部件来源、装配人员、工艺参数、质检报告。问题发生时,5分钟锁定问题环节与责任主体。真实客户的声音:MES系统中的数据会说话“系统上线后,最直观的变化是,我不用再每天接几十个电话问进度了。”——某中型工程机械装配厂 生产总监 张总浙江某阀门成套设备制造商在导入本系统6个月后,实现以下可量化效益:订单交付准时率从68%提升至92%;因物料错漏装导致的质量事故下降85%;生产报表统计时间从人均4小时/天缩短至0.5小时/天;质量问题平均追溯时间从2天缩短至1小时以内。数字化转型,从这里开始1. 免费诊断:我们的顾问将为您进行一次线上初步调研,识别核心痛点。2. 场景验证:选择一个典型产品或产线,进行最小化场景试点,快速验证价值。3. 稳健推广:基于试点成果,制定可扩展的全面推广计划。我们为您准备了《机械装配企业数字化成熟度自测表》,涵盖10个关键维度,帮助您在3分钟内看清自身在行业中的位置与核心改善点。
2025-12-23 10:59:24133阅读
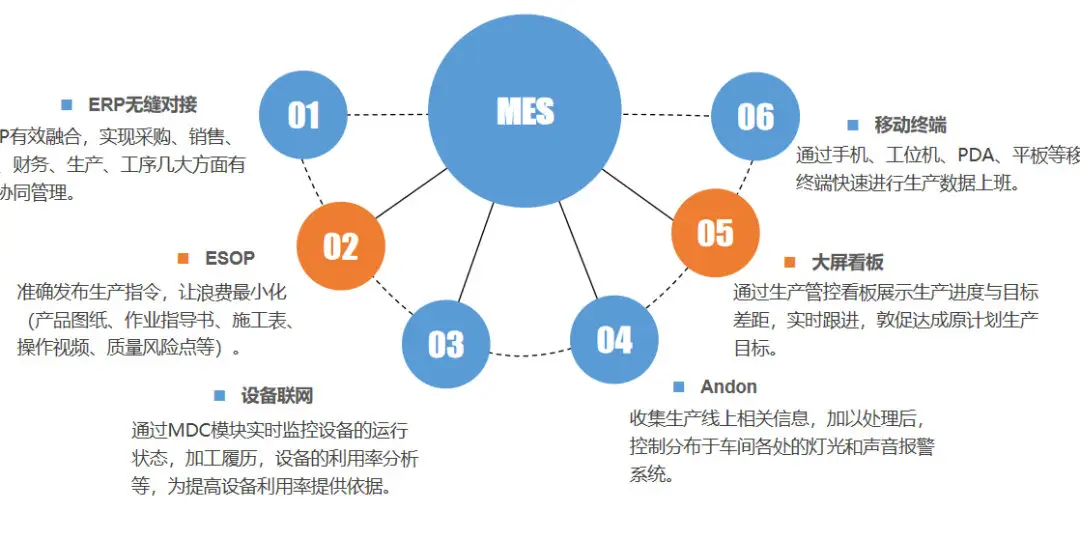
机械装配MES解决方案 | 专为机械加工行业而生
一、为什么通用MES难以解决您的装配管理难题?在机械装配行业,我们面临的是多品种、小批量、工艺复杂的生产环境。通用MES系统往往是基于流程型制造业设计,难以适应装配行业的特殊需求:装配行业的四大核心痛点1. BOM管理复杂:设计变更频繁,版本控制困难2. 工艺路线柔性大:同一产品可能存在多种装配路径3. 质量追溯链条长:涉及零部件多,追溯难度大4. 在制品管理混乱:工序间流转复杂,状态难以跟踪二、万界星空科技的解决方案:专为装配而生的MES核心能力一:智能BOM与工艺管理• 多版本BOM管理:支持设计BOM、制造BOM、工艺BOM的自动转换与同步• 可视化工艺路线:拖拽式工艺设计,支持分支、并行、合并等复杂装配流程• 变更闭环控制:工程变更自动下发至车间,确保执行无误核心能力二:精准物料控制• 智能齐套检查:提前3天预警缺料,避免产线停工• 条码化物料追溯:一物一码,实现从原材料到成品的全程追溯• 看板化物料配送:按节拍拉动配送,减少线边库存核心能力三:柔性化生产执行• 移动化作业指导:PAD实时展示3D图纸、装配视频、SOP• 工序级精细化管控:支持分批、跳序、返工等特殊场景• 实时进度可视化:工序级进度透明,异常自动预警核心能力四:全过程质量管控• 装配防错机制:关键物料扫码校验,系统自动防错• 电子化质量记录:检验数据结构化存储,便于统计分析• 一键式质量追溯:正向追溯生产过程,反向追溯问题根源三、典型应用场景深度解析场景一:复杂设备的总装调试挑战:大型设备装配周期长,涉及上百种零部件,调试问题难以追溯我们的方案:• 建立装配数字孪生,记录每个装配节点的技术参数• 调试数据自动采集并与工单绑定• 历史问题库智能推送相似案例解决方案场景二:多品种小批量生产挑战:切换频繁,首件验证周期长,容易出错我们的方案:• 智能化产前准备检查清单• 首件验证电子化流程,异常数据自动比对• 相似工艺智能推荐,减少准备时间场景三:委外加工协同挑战:外协进度不透明,质量控制难我们的方案:• 供应商门户实时反馈进度• 关键工序拍照上传,远程质量确认• 绩效数据自动统计,助力供应商管理四、成功客户见证案例A:某工程机械企业实施前:月度错漏装问题20+起,交付延期率35%实施后效果:• 错漏装问题减少92%• 交付准时率提升至95%• 质量问题平均处理时间从2天缩短至2小时案例B:某自动化设备制造商实施前:装配文档版本混乱,新人培训周期6个月实施后效果:• 装配错误率降低85%• 新人培训周期缩短至2个月• 标准工时准确率提升至98%五、我们的技术优势1. 行业Know-How沉淀• 10年机械装配行业实施经验• 200+机械装配企业最佳实践提炼• 50+种装配场景标准化方案库2. 灵活可配置的平-台• 低代码工艺建模工具• 可视化报表设计器• 开放式API接口生态3. 渐进式实施方法• 6周快速见效的最小可行方案• 模块化分步实施策略• 业务驱动,IT支持的实施模式六、服务与支持体系1. 咨询规划期:价值评估、方案设计2. 实施交付期:敏捷交付、知识转移3. 运营支持期:持续优化、价值深化专业支持团队• 行业专家顾问:平均15年制造经验• 专职实施团队:100+认证工程师• 7×24小时技术支持:平均响应时间<15分钟七、立即开启您的数字化转型之旅• ✅ 免费车间数字化成熟度评估• ✅ 1对1行业专家咨询• ✅ 同行业标杆案例深度解读• ✅ 个性化解决方案建议书
2025-12-22 10:50:4584阅读
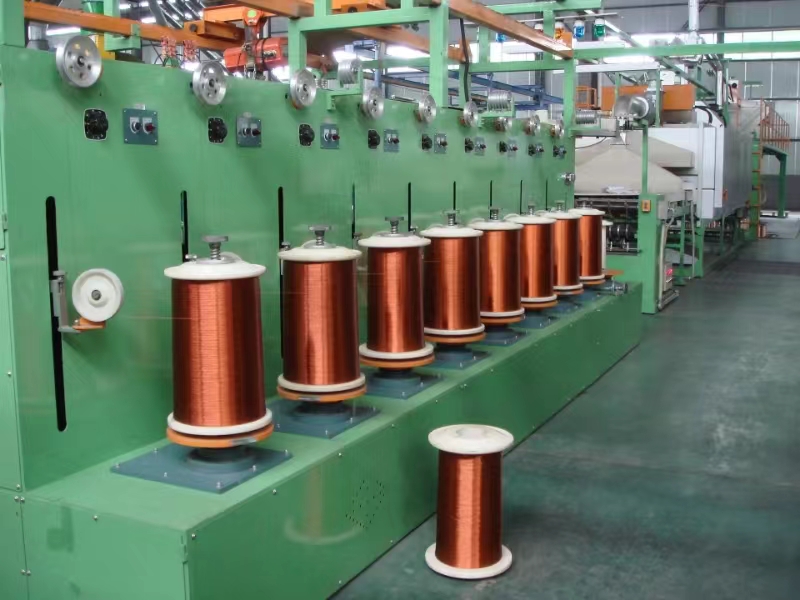
从拉丝到出库,全程透明:专为漆包线打造的智能制造解决方案
从拉丝到出库,全程透明:专为漆包线打造的智能制造解决方案——让每一米线可追溯、可控制、可盈利在铜价剧烈波动、客户质量要求日益严苛的今天,传统靠“老师傅经验+纸质记录”的漆包线工厂正面临巨大挑战:客户一要追溯,翻三天记录仍对不上批次;拉丝机参数凭手感调,换人就出废线;报价靠估算,接单后才发现“做一卷亏一卷”。万界星空科技深耕漆包线制造领域,推出专为漆包线行业的 MES 系统,已成功服务华东、华南多家漆包线龙头企业,助力企业实现 工艺可控、质量可溯、成本可算、交付可靠。一、为什么漆包线需要专用 MES?漆包线属于高连续性、强工艺依赖、严批次追溯的流程制造场景,通用系统难以胜任:二、万界星空漆包线 MES 核心功能✅ 1. 全流程工艺闭环管控实时采集拉丝速度、退火温度、涂漆流量、烘焙炉温等关键参数;超限自动报警,支持历史曲线对比分析;工艺参数与成品卷自动绑定,形成“数字孪生”。✅ 2. 一卷一线精准追溯每卷漆包线生成唯一二维码,扫码即查:铜杆供应商 + 批次号拉丝机编号 + 操作员漆料配-方 + 涂覆量各段检验报告 + 出库客户支持按长度区间反向追溯(如“第1200~1800米用的是哪批漆?”)。✅ 3. 智能称重与仓储管理多台电子秤同步称重,数据自动上传,杜绝人工录入错误;成品卷扫码入库,系统自动计算实际收线长度与良品率;出库时按客户规格、批次、交期智能推荐拣货。✅ 4. 动态成本与报价引擎自动抓取当日铜价、漆料价格、能耗数据;基于实际收率、废线率、能耗偏差,计算每卷真实成本;销售输入规格,10秒内生成精准报价,支撑高毛利接单。✅ 5. 柔性排产与设备管理支持多规格快速切换,减少换型时间;设备OEE自动分析,识别瓶颈工序(如烘焙炉效率仅65%);预测性维护提醒,降低非计划停机。三、客户成效实证四、灵活部署,按需选择 让数字化,真正成为漆包线工厂的竞争力。万界星空科技—专注流程制造:深入理解漆包线、电磁线、铜杆加工等工艺逻辑;
2025-12-18 11:52:45186阅读
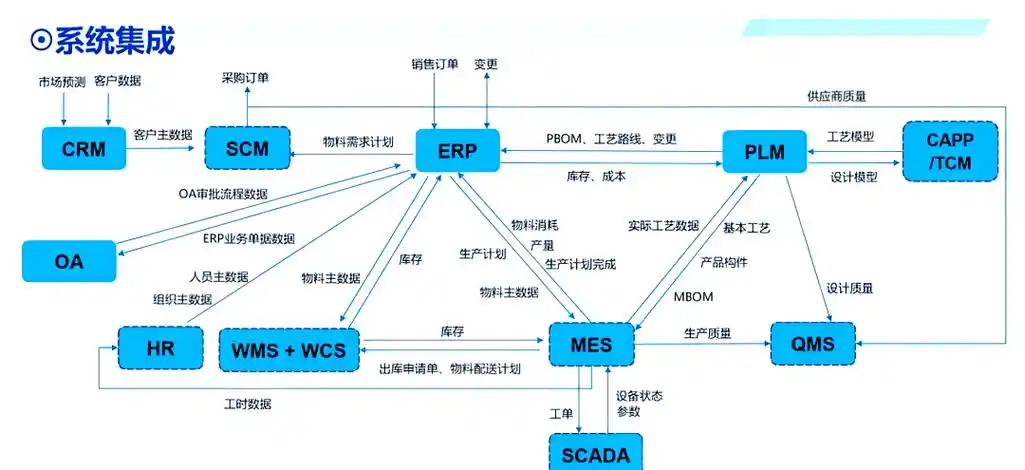
数字化转型避坑指南:ERP、MES、WMS、QMS如何选?
数字化转型避坑指南:ERP、MES、WMS、QMS如何选?在制造业数字化转型的大潮中,很多企业、工厂都面临同样的问题:系统太多、说法太杂,到底哪些是必须的?从哪儿开始做才靠谱?从车间生产、质量到仓库货架、再到管理决策,都需要ERP、MES、WMS、QMS几大系统各司其职,再通过协同打通全链条。一、系统定位:ERP系统:位于企业资源管理层,是统筹全局的“老板”——管财务、供应链、人力资源这些核心业务,负责企业级资源的规划与调配。MES系统:是连接管理层与车间的“生产主任”——一边接ERP的计划,一边连车间的执行,承担生产调度、质量控制、工艺管理的核心职能。WMS系统:是管物料的“智能仓管”——承接ERP的物料需求计划,同步MES的生产用料节奏,负责库存精准管理、物料动线优化,解决“物料对不上”的痛点。QMS系统:是控质量的“监督员”——上连ERP的质量目标,下接MES的生产过程数据,覆盖从原料入厂到成品出库的全流程质量追溯与管控。二、每个系统是什么?解决什么问题?三、各系统详解1. ERP - 企业资源计划核心定位:企业级的资源整合与业务流程管理平-台。管理范围:财务、供应链、销售、采购、人力资源、生产计划等。核心功能:计划:主生产计划、物料需求计划、财务预算。业务:客户订单、采购订单、销售发货、应收应付。资源:库存(数量级)、成本核算、人力信息。特点:通常以“物料”和“财务”为主线,是事后记录和事前计划,但缺乏事中的实时过程数据。2. MES - 制造执行系统核心定位:连接计划层与控制层,实现车间生产透明化、精细化管理。管理范围:生产车间、生产线、工序、设备、人员。核心功能:详细排程:将ERP的生产计划分解为工序级任务。生产调度:任务派工、工序跟踪。数据采集:实时收集设备、人员、质量、物料消耗数据。过程管理:防错防呆、工艺指导、电子作业指导书。绩效分析:OEE、在制品状态、产出率。特点:实时性、过程控制强,填补了计划与生产现场之间的“信息鸿沟”。3. WMS - 仓储管理系统核心定位:专注于仓库内部作业的精细化、智能化管理。管理范围:仓库、库区、货位、托盘、容器、物料批次。核心功能:库存管理:精确到库位和批次的库存,实现可视化。作业指导:上架、拣选、盘点、移位、补货的智能指引。策略优化:先进先出、按批次/效期管理、最优路径计算。设备集成:与条码/RFID、自动化立库、分拣机联动。特点:管理颗粒度最细(到货位),强调过程精准和效率提升,是ERP库存数据“账实一致”的保障。4. QMS - 质量管理系统核心定位:贯穿产品全生命周期的质量策划、控制、改进体系。管理范围:从供应商来料、生产过程到客户售后的全过程质量。核心功能:质量策划:质量标准、检验计划、控制计划。质量控制:来料检验、过程检验、成品检验、不合格品处理。质量保证:文件管理、培训管理、审计管理、变更控制。质量改进:客户投诉、纠正预防措施、质量分析报告。特点:流程驱动,贯穿全流程,与其他系统深度嵌套,确保质量活动可追溯、可分析、可闭环。四、它们如何协同工作?ERP下达计划:根据订单生成生产计划,自动计算需采购的电芯、电机等物料,同步到WMS。WMS执行仓储:系统自动调拨电芯(批次:A202405),扫码出库,通知MES备料。MES执行生产:车间扫码领料(系统校验批次匹配)→ 自动推送eSOP(装配指导)→ 电芯组装时实时采集数据。QMS嵌入质量:老化测试数据自动上传,系统判定“电压异常” → 自动停线并触发追溯(查电芯批次A202405)。闭环反馈:MES将实际生产数据(如OEE 82%、良率97%)反馈给ERP,用于优化下次排产。✅ 结果:从下单到交付,全程数据贯通,避免了“计划变、车间乱、质量差”。 系统集成是将企业的“业务流程”转化为“数字流程”,通过数据的实时流动,消除信息差、提升效率、降低成本;实现 “计划精准下达、生产高效透明、物料精确定位、质量全程可溯”的数字化企业。对于中小企业而言,选择像万界星空科技低代码平-台,既能满足当前核心需求,又能随业务增长灵活扩展,是实现“从经验管理到数据驱动”跨越的更优路径。
2025-12-17 11:45:5288阅读
扫地机器人MES如何实现全链路追溯?
扫地机器人MES如何实现全链路追溯?扫码即知“这台机器人用了哪批电芯”:MES如何实现全链路追溯? “客户一通电话打来:‘你们上个月出的5000台,用的是哪家的电芯?’我们翻了三天纸质记录,还是没找到准确批次。”——某扫地机器人ODM厂质量经理的无奈。 在智能清洁设备行业,一颗电芯、一个电机、一段固件,都可能引发大规模召回。一些知名品牌对供应商的要求早已明确:“关键物料必须实现正反向5分钟追溯,否则一票否决。”而真正能-扛-住审核的工厂,靠的不是Excel和手写标签,而是一套专-为智能硬件设计的 MES 系统。一、为什么扫地机器人特别需要全链路追溯?高安全风险:电芯若来自不良批次,可能引发起火;强供应链协同:一台机器涉及200+零部件,来自30+供应商;软硬高度耦合:固件版本必须与主板、传感器型号严格匹配;大客户严审:一旦出现质量问题,需在5分钟内锁定影响范围。二、MES如何实现“从电芯到整机”的全链路闭环?✅ 1. 关键物料“一物一码”,源头绑定电芯、电机、主控板等关键物料入库时,自动关联供应商批次号 + 自身唯一序列号(SN);系统生成二维码标签,贴于物料包装及单颗器件(如电芯本体激光打码)。✅ 2. 生产过程“步步留痕”,自动采集SMT贴片:扫描PCBA条码,自动记录所用电阻/芯片批次;电芯组装:工人扫码领取指定批次电芯,系统校验是否匹配当前机型BOM;固件烧录:MES下发正确版本号,烧录机反馈结果,版本不匹配则禁止下线;老化测试:每台机器测试数据(电压、电流、噪音)自动上传并绑定SN。✅ 3. 整机下线“一机一档”,永-久存证每台扫地机器人拥有唯一整机SN;系统自动生成电子履历卡,包含:所有关键物料批次(电芯、电机、电池包)固件版本 + 烧录时间各工序操作员 + 测试数据出货客户 + 发货时间✅ 4. 追溯查询“秒级响应”,双向穿透正向追溯(电芯 → 整机):输入电芯批次号 → 系统列出所有使用该批次的整机SN(精确到台);反向追溯(整机 → 原料):扫描任意一台机器二维码 → 立即显示其电芯供应商、生产日期、测试报告。全程无需人工翻查,5秒内完成,满足大客户审计要求。三、扫地机器人MES 的核心技术✅ 1、全链路物料追溯技术(Track & Trace)关键物料“一物一码”:对电芯、电机、主控板、电池包等高风险物料,实现从入库、领用到装配的唯一序列号(SN)绑定。双向追溯引擎:正向:输入电芯批次 → 快速定位所有受影响整机;反向:扫描整机SN → 秒级展示全部物料来源、固件版本、测试数据。激光打码/RFID集成:支持在微小电芯或PCBA上自动读取物理标识。✅ 满足大客户“5分钟追溯”审核要求。✅ 2、软硬版本协同校验技术BOM + 固件版本强绑定:每个机型BOM关联指定固件版本号,系统自动下发至烧录工位。烧录防错机制:烧录前扫码校验整机型号与固件是否匹配;不匹配则禁止烧录或自动报警,杜绝“刷错固件”导致批量返工。版本履历留存:记录每次烧录时间、操作员、校验结果,支持OTA升级回溯。✅ 3、自动化产线深度集成技术扫地机器人产线高度自动化,MES需无缝对接:SMT贴片线:采集PCBA条码、关键元器件批次;自动组装线(机械臂/传送带):触发工序报工、采集装配参数;老化测试房:自动接收测试指令,回传电压、电流、温升、噪音等数据;AGV物流系统:联动WIP在制品流转状态;视觉检测设备:集成外观缺陷判定结果,自动拦截不良品。✅ 通过 OPC UA、Modbus TCP、REST API 等协议实现低延迟通信。✅ 4、柔性BOM与ECN变更管理技术多版本BOM管理:同一型号因客户定制(如颜色、吸力档位、APP功能)存在多个BOM变体。工程变更(ECN)闭环流程:支持“边生产边改设计”,系统自动标记受影响在制品,提示返工或隔离。试产-量产平滑切换:新品试产数据可一键转为正式工艺路线,避免重复配置。✅ 5、实时质量过程控制(SPC/QMS)关键参数自动采集与判定:如电机转速、电池充放电曲线、跌落测试结果,超差自动停线。AQL抽样智能执行:系统按国标/客户标准自动生成抽检计划,记录样本结果。质量缺陷分类分析:基于帕累托图定位TOP问题(如“70%异响来自某批次电机”),驱动供应商改进。✅ 6、高并发轻量化架构技术支持日产能10万+台:系统需处理每秒数百条扫码、测试、报工事件,响应延迟 < 500ms。边缘计算部署:在车间本地部署边缘节点,保障断网时基础功能可用。移动端优先设计:质检员、班组长通过手机/平板完成巡检、异常上报、进度查看。✅ 7、与ERP/PLM/WMS系统集成能力ERP集成:同步销售订单、物料主数据、成本中心;PLM集成:自动获取最新图纸、BOM、工艺路线;WMS集成:实现原材料齐套预警、成品自动入库。立即行动回复【扫地机器人MES】,免费获取:同行业方案演示及1对1产线诊断。
2025-12-16 16:08:4987阅读
人均产能提升25%、交期准时率95%+:机械组装MES的真实成效
机械组装行业(如泵阀、非标设备、自动化装备、工程机械等)普遍面临 多品种、小批量、订单插单频繁、BOM/工艺常变 的挑战;“系统上了不少,效果却看不见”——这是很多机械厂老板对数字化的普遍印象。但当MES真正贴合行业特性、扎-根生产现场,改变是实实在在的。 某华东地区泵阀制造企业(员工300人,主营非标工业泵),在上线万界星空机械组装MES-6个月后,交出了一份亮-眼成绩单:这些成效,是怎么做到的?✅ 扫码报工 + 移动看板,让进度透明每道工序完工扫码,老板手机实时查看订单状态;异常自-动预-警(如缺料、超时),响应速度从小时级缩短至分钟级。✅ eSOP电子作业指导,降低对“老师傅”依赖工位平板自动推送3D装配图、扭矩参数、视频教程;新员工上岗培训周期从2周缩短至3天。✅ 关键工序防错,杜绝批量返工装配前扫码校验物料(如“此工位仅允许SKF轴承”);拧紧枪数据自动采集,超差立即锁止,不良品拦截率100%。✅ 项目制成本归集,算清每单盈亏自动统计人工、物料、能耗到具体订单;高毛利订单优先排产,整体利润率提升4.2个百分点。✅ 以“项目/订单”为最小排产单元每个非标订单在 MES 中创建为独立 项目工单,绑定专属 BOM、图纸、工艺路线和交付日期;✅ 支持 “一单一BOM”,即使同型号产品因客户要求不同,也视为独立任务,避免混淆。✅ 资源能力可视化,排产有据可依人员:各班组技能矩阵、当前负荷(如焊工A今天已排6小时);设备:机台OEE、当前任务、保养计划(如CNC#3下午2点空闲);物料:关键外购件到货时间、自制件齐套状态(系统自动预警缺料);场地:总装区域是否被大型设备占用。 “以前客户催单,我得打电话问一圈;现在打开手机,进度一目了然。”——该企业生产总监反馈 不是所有MES都适合机械组装厂通用型系统往往忽视非标订单、BOM频繁变更、项目制管理等行业特性。而万界星空MES专为机械组装设计,支持:✅ 一单一BOM + ECN工程变更流程✅ 多品种小批量柔性排产✅ 与拧紧枪、测试台、PLC设备无缝集成✅ 支持ERP等系统集成 您的工厂也能实现这样的提升回复【MES方案】,免费获取:✅《机械组装MES演示》✅ 同行业客户案例解决方案✅ 1对1产线效率诊断(限前20名)让数字化,真正变成生产力。
2025-12-15 14:46:4989阅读
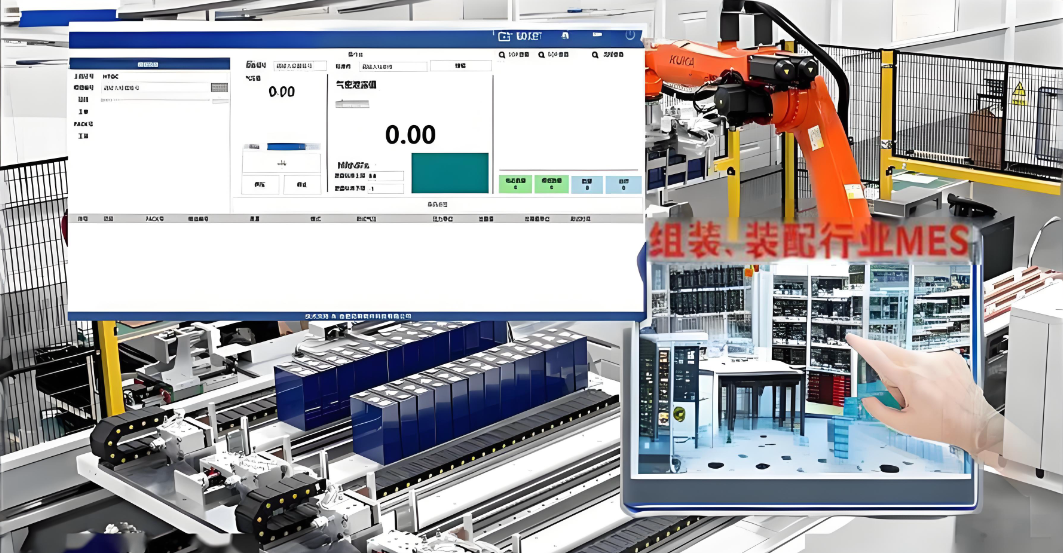
非标订单天天变?看MES如何实现“一单一BOM”柔性管理
在泵阀、非标设备、自动化装备、工程机械等行业,“没有两个完全相同的订单”是常态。客户今天改图纸,明天换配置,后天加急交付——PMC手忙脚乱改Excel,车间靠口头传话,BOM版本满天飞,结果:装错件、返工、交期延误成了家常便饭。问题根源在于:传统ERP无法支撑高柔性、项目制的非标生产模式。一、什么是“一单一BOM”?即:每个订单(或项目)绑定一套独立、完整的BOM与工艺路线,哪怕只改一个孔位、换一种密封材质,系统也能自动识别为“新版本”,确保从计划、领料到装配,全程精准匹配当前客户需求。二、万界星空MES如何实现柔性管理?✅ 项目制工单驱动订单创建即生成唯一项目号,自动关联专属BOM、图纸、工艺卡;支持ECN(工程变更通知)流程:边出图、边生产,变更留痕可溯。✅ BOM版本智能管控同一产品型号下,可存在多个BOM版本(V1.0/V1.1/V2.0);车间扫码报工时,系统自动匹配当前订单对应的BOM,杜绝用错料。✅ eSOP动态推送工位平板根据订单自动加载最新3D装配图、扭矩参数、检验标准;即使老师傅不在,新人也能按“数字作业指导书”正确操作。✅ 成本实时归集每个项目独立核算人工、物料、外协、能耗;老板随时查看:“这个非标订单到底赚不赚-钱?”三、设备组装MES 支持非标订单变更的具体操作流程:1、变更发起:源头受控触发场景:客户邮件/电话提出变更 → 销售或项目经理在 MES 中创建 《工程变更通知》(ECN);必填信息:关联原订单/项目号变更内容(如“轴承型号由 SKF 6205 改为 NSK 6205”)新版图纸/BOM附件生效节点(如“已投产前 / 已投产后”)✅ 系统自动锁定原BOM版本,防止误用。2、变更评审:多部门协同MES 自动推送 ECN 至相关部门在线评审:技术部:确认图纸与工艺可行性;采购部:评估新物料交期与成本;生产部:判断在制品是否可返工或报废;财务部:核算价格是否需调整。⏱️ 支持设置超时自动提醒,避免卡在某个环节。3、变更执行:精准落地到车间评审通过后,MES 自动执行以下动作:1. )生成新版 BOM 与工艺路线,版本号递增(如 V1.2 → V1.3);2.) 标记受影响的在制品:尚未开工的订单 → 直接启用新BOM;已部分生产的订单 → 系统提示“需返工至XX工序”;3.) 工位终端自动更新 eSOP:下一工序扫码时,平板自动加载新版装配图、物料清单、检验标准;扫描新物料条码,系统校验是否匹配当前版本BOM,错料无法过站。�� 关键控制:变更生效前已完工部分保留原数据,确保追溯完整性。4、变更追溯:全程留痕所有 ECN 记录永-久存档,包含:谁发起、谁审批、何时生效新旧 BOM 对比受影响的订单与在制品清单客户审计时,输入订单号即可查看完整变更履历。5、成本联动:动态核算影响系统自动归集因变更产生的:报废物料成本返工人工工时新增采购费用更新该项目的 实时损益表,支撑是否向客户追加费用的决策。非标订单不怕变,怕的是“变而无序”。专业 MES 通过 ECN 流程 + 版本化 BOM + 工位防呆 + 成本联动,将混乱的“救火式变更”转化为受控、可溯、可算的标准化操作,真正实现 “边设计、边生产、边变更、不出错” 的柔性制造能力。 立即体验:回复【非标MES】,免费获取《万界星空MES解决方案》+ 1对1产线诊-断。
2025-12-11 15:30:02126阅读
ERP不是万-能的,真正的执行靠MES
ERP与MES的区别ERP(企业资源计划)与 MES(制造执行系统)是制造业数字化转型中两个核心但定位截然不同的信息系统。它们不是“二选一”的关系,而是上下协同、互补共生的伙伴关系。以下是清晰、实用的对比解析:一、核心定位不同二、关注重点不同三、典型功能对比四、一个例子看懂区别举个例子:当客户下单500台电机并要求15天交付时,ERP 会从全局角度规划——需要多少铜线和漆包线,安排哪个车间生产,预估总成本约38万元,并设定第10天完成生产的节点。MES 则在车间层面实时监控执行细节:今天上午9:15定子绕线工位因张力异常停机12分钟;第237台电机动平衡测试不合格已被隔离;当前生产线的综合效率(OEE)为76%,系统判断仍可按时交付。由此可见,ERP 管的是“目标”,MES 管的是“过程”。五、为什么两者必须集成?如果只有 ERP:计划脱离实际(车间根本达不到排产速度);库存数据失真(系统显示有料,实际已被挪用);成本核算不准(无法追踪真实工时与损耗)。如果只有 MES:缺乏业务源头(不知道该生产什么);无法联动采购与财务;孤立于企业整体运营体系。✅ 理想状态:ERP 下达“做什么”,万界星空MES 执行“怎么做”并反馈“做得怎样”,形成 “计划 → 执行 → 反馈 → 优化” 的闭环。ERP 告诉你“要造500台电机”,MES 确保“这500台被正确地造出来,并告诉你每一步发生了什么”。适用行业:离散制造(机械、电机、家具):MES 重点在 工序追踪、防错、柔性排产;流程制造(漆包线、食品、化工):MES 重点在 参数闭环、批次追溯、配-方管理;中小企业:可先上轻量 MES 补齐执行层,再与 ERP 对接;大型集团:需规划 ERP-MES-WMS-QMS 一体化架构。只有理解 ERP 与 MES 的分工与协同,才能避免“上了 ERP 还是管不好生产”或“MES 孤岛运行无价值”的困境,真正迈向智能制造。
2025-12-11 11:13:0784阅读
为什么你的机械厂订单多却不赚-钱?
订单越做越多,利润却越来越薄?机械厂的“隐形浪费”,你看见了吗?——机械组装 MES 如何破局“订单不愁,就是不赚-钱。”这是当下许多机械制造企业老板的真实写照。 车间机器24小时运转,工人三班倒赶工,月产值屡创新高——可一到月底算账,利润却薄如纸片,甚至亏损。客户要求越来越高,交期越来越紧,成本却节节攀升。 问题出在哪?不是市场不行,而是你的工厂正在被大量“看不见的浪费”悄悄吞噬利润。一、机械厂的四大“隐形浪费”,正在吃掉你的利润❌ 浪费1:返工 = 最贵的“免费劳动”装错一个密封圈,整台泵返修 → 人工+物料+交期损失 ≈ 单台利润的2倍;轴承预紧靠“手感”,30%设备出厂后异响 → 客户索赔、品牌受损;BOM版本混乱,装配时发现孔位对不上 → 停线半天,打乱全周计划。现实:多数机械厂返工成本占营收3%~8%,却从未单独核算!❌ 浪费2:在制品(WIP)堆积 = 把现金锁在车间机加件堆在角落等焊接;总装线因缺一颗定制螺栓停工;成品做完却因测试报告未出,无法发货。这些“卡在半路”的产品,占用资金、场地、管理精力,却不产生任何收入。❌ 浪费3:设备“假装在干活”一台百万级加工中心,看似全天运转,实则:换模无标准,耗时45分钟;等刀具、等程序、等质检 → 实际切削时间不足50%;故障靠口头报修,维修响应慢2小时。结果:OEE(设备综合效率)仅60%左右,每年40%产能白白流失。❌ 浪费4:数据黑箱,决策靠“猜”老板问:“A订单做到哪了?” → 班组长打电话问一圈,2小时后回复;客户要追溯某批次轴承来源 → 翻三天纸质记录,还不一定准;报价靠经验拍脑袋,接单后才发现“做一台亏200”。没有实时、准确的数据,管理就只能停留在“救火”层面。 二、万界星空机械组装 MES 如何精准打击“隐形浪费”?✅ 1. 防错于未然:从“凭经验”到“靠数据”eSOP电子作业指导:工位平板自动推送3D装配图、扭矩要求、视频教程;关键物料扫码防呆:系统校验“此工位只允许装 SKF 6205 轴承”,错料无法过站;拧紧/压装数据闭环:自动采集力值、角度,超差立即锁止工位,杜绝批量不良。效果:一次装配合格率从82%提升至97%+。✅ 2. 全流程透明:让进度“看得见、管得住”每台设备绑定唯一二维码,从机加→装配→测试全程扫码报工;老板手机端实时查看:“订单#2025-087:已完成机加,正在总装,预计明日14:00测试。”异常自动预警:物料缺料、工序超时、质量超标,即时推送责任人。效果:订单交付准时率从68%提升至95%+。✅ 3. 设备高效运行:让每一分钱投资都产出价值自动采集设备状态(运行/停机/故障);分析OEE损失点:换模耗时、空转等待、小停机;预测性维护:基于运行时长与振动数据,提前生成保养工单。效果:设备OEE从58%提升至76%,年释放产能相当于新增1条产线。✅ 4. 成本精准归集:算清每个订单到底赚不赚-钱自动归集每个项目的:✓ 人工工时(按实际报工)✓ 物料消耗(扫码领用)✓ 设备能耗(对接电表)自动生成项目损益表,告别“接单即亏”。效果:报价准确率提升,高毛利订单优先承接。订单多 ≠ 赚-钱多,真正的竞争力,藏在那些“看不见的细节”里。 当同行还在靠老师傅“传帮带”、用Excel“拼数据”时,聪明的工厂已经开始用 数据驱动制造——让每一道工序可控,让每一台设备高效,让每一个订单盈利。如果你也在经历“越忙越不赚-钱”的困境,是时候问问自己:我的工厂,是否还活在“黑箱时代”?�� 立即行动:回复【机械组装MES】或私信留言,免费获取试用:✅《轻量级MES落地实施指南》✅ 1对1产线诊断(限前20名)
2025-12-10 13:29:4277阅读
一文讲透机械组装行业MES的7大适用场景与实施路径
机械组装 MES 系统主要适用于以离散制造为主、产品由多个零部件通过装配工序集成而成的行业。这类企业通常具有 多品种、小批量(或单件定制)、工艺复杂、质量追溯要求高的特点。 机械组装 MES 系统的典型适用行业及应用场景:✅ 1. 通用机械设备制造代表产品:泵、阀、压缩机、风机、减速机、空压机核心需求:单台设备全流程追溯(如密封件批次、轴承安装扭矩)关键装配参数闭环(压装力、气密性测试)应对频繁的非标订单变更MES 价值:避免“装错密封圈导致泄漏”“返修时找不到原始记录”。✅ 2. 工程机械与重型装备代表产品:挖掘机、起重机、混凝土泵车、农业机械核心需求:大型部件 RFID 自动识别(如驾驶室、液压系统)总装线工位协同与进度可视化满足主机厂(如三一、徐工)对供应商的追溯与质量数据上传要求MES 价值:实现“一机一档”,支持客户远程审计。✅ 3. 工业自动化与非标设备代表产品:自动化产线、机器人工作站、检测设备、包装机械核心需求:项目制管理(每个订单即一个独立项目)BOM 与工艺路线高度灵活可配电子作业指导书(eSOP)引导复杂装配流程MES 价值:缩短新项目交付周期,降低对“老师傅”的依赖。✅ 4. 新能源装备代表产品:光伏组件设备、锂电池生产设备、氢能压缩机核心需求:高洁净度/防爆环境下的无纸化作业关键部件(如伺服电机、传感器)批次绑定符合 IATF 16949 或行业安全认证MES 价值:确保设备一致性,支撑高端客户验厂。✅ 5. 汽车零部件总成代表产品:变速箱、转向器、制动系统、电驱总成核心需求:扭矩/角度拧紧数据自动采集与存档全生命周期追溯(VIN 级或序列号级)与主机厂 MES/EDI 系统对接MES 价值:满足汽车行业“零缺陷”和快速召回要求。✅ 6. 电力电气设备代表产品:高低压开关柜、变压器、配电箱、充电桩整机核心需求:铜排加工与元器件装配防错出厂耐压、绝缘、功能测试数据自动记录支持 CCC、CE 等认证审计MES 价值:杜绝“元器件型号装错”“测试漏做”等风险。✅ 7. 医疗器械(中大型设备类)代表产品:影像设备(CT/MRI 外壳)、手-术床、消毒设备核心需求:严格符合 FDA 21 CFR Part 11 或 ISO 13485电子批记录(EBR)全程留痕物料与操作员双重绑定MES 价值:通过合规审计,加速产品上市。 如何判断您的企业是否适合部署机械组装 MES?如果您的工厂符合以下 任意 3 条以上,就具备实施 MES 的基础条件:□ 产品由 10 个以上零部件组装而成□ 每月处理 20+ 个不同订单或型号□ 存在“错装、漏装、返工”质量问题□ 客户要求提供产品追溯信息□ 依赖纸质图纸、Excel 或手工报工□ 交期经常延误,原因说不清□ 想提升 OEE 或人均产出 �� 温馨提示:系统演示+项目合作可以私信交流中小型企业可选择轻量化 MES(PDA + 扫码 + 看板),7~15 天上线核心模块;集团型企业可分阶段实施:先试点关键产线,再横向推广;非纯组装企业(如有机加环节)可扩展至“机加+装配”一体化 MES。
2025-12-09 11:30:5178阅读
从生猪到香肠,如何用MES系统“管住”每一个关键细节
肉制品加工行业量身定制的MES系统解决方案肉制品加工行业具有工艺流程复杂、保质期短、安全要求高、批次追踪难等特点。传统的管理方式难以满足现代食品工业对效率、安全、合规和可追溯性的严苛要求。制造执行系统(MES)正是解决这些痛点的核心信息化工具,它充当了企业资源计划(ERP)系统与生产车间过程控制之间的“神经中枢”。一、 行业核心痛点与MES价值1、质量与安全 依赖人工记录,追溯困难,响应慢;HACCP/FSMA等合规压力大。 全链条追溯(从原料到成品),实时监控关键控制点,自动警报,电子化合规记录。2、批次管理与追溯 原料、在制品、成品批次信息割裂,一旦出现问题,召回范围大、耗时长、损失重。 MES赋予唯一批次码,关联上下游,实现正向追溯(产品流向)与反向追溯(问题根源)分钟级完成。3、产出率与成本 原料(特别是主料)消耗统计粗放,得率波动大,成本核算不准。 实时采集投料与产出数据,精确计算出品率/得率,监控损耗点,优化工艺,降低原料成本。4、库存与效期 冷库库存不准,先进先出执行难,易造成过期浪费。 库位化管理,效期预警,自动推荐入库/出库库位,实现精准的库存可视化和动态管理。5、生产计划执行 计划与实际脱节,设备、人员、物料准备不协调,订单交付延迟。 MES解决精细化排程,实时反馈进度,自动触发准备任务,确保订单按时交付。数据孤岛 设备、质量、库存数据独立,管理决策缺乏实时数据支撑。 统一数据平-台,集成各类系统与设备,提供实时报表与看板,驱动数据化决策。 二、 MES系统核心功能模块1. 高级计划与排程(APS)根据订单、库存、设备能力、班组人员进行有限能力排产。制定详细的日/班次作业计划,并下发至各工位。2. 物料与批次管理原料管理:记录原料批次、供应商、检疫证明、入库时间、重量、存储库位。批次生成:为每一批投入的原料生成内部生产批次号,贯穿整个加工过程。投料管理:扫描原料批次号与工单关联,实现精准投料,核算标准与实际用量。3. 生产执行与过程控制工单执行:操作员在工位终端接收任务,报工开工、完工。工艺路线管理:定义不同产品的加工步骤(如分割、腌制、滚揉、灌装、蒸煮、烟熏、包装),确保操作标准化。关键控制点(CCP)监控:集成温度、时间、重量传感器,自动采集数据(如蒸煮中心温度、金属检测结果),超标自动报警并拦截产品。4. 质量与合规管理电子化质量检验:IQC(来料)、IPQC(过程)、FQC(成品)检验模板化,数据实时录入。HACCP/BRC等支持:自动生成合规所需的监控记录、纠正措施报告(CAPA)。留样管理:关联留样产品与生产批次,方便复检。5. 全程追溯体系 一物一码:成品赋码(二维码/条形码),扫码可获取全生命周期信息。 谱系图:清晰展示原料批次 -> 生产批次 -> 多个成品批次的对应关系(尤其重要,如一头猪分割成不同部位产成品)。快速召回模拟:输入问题批次,瞬间定位受影响的所有成品批次及库存位置、客户流向。6. 设备与工时管理记录设备运行、停机、清洗时间,计算OEE(全局设备效率)。记录班组与员工工时,为绩效管理提供依据。7. 仓库与冷链管理冷库库位管理:通过PDA实现冷冻/冷藏环境的入库、移库、盘点、出库。效期预警:对原料、在制品、成品进行效期预警,确保先进先出。温度监控集成:可与冷链监控系统集成,确保仓储环境合规。8. 报表与看板实时生产看板:显示计划达成率、产量、质量状况、设备状态。多维分析报表:出品率报表、损耗分析报表、质量趋势报表、成本分析报表。三、 万界星空食品行业MES系统技术特点;食品加工行业是指将农产品和畜禽肉类等原材料进行初加工、深加工和包装加工,制成各种食品产品的产业。常见的食品加工产品包括米面制品、肉制品、饮料、糖果、饼干、罐头食品、乳制品、调味品等。1. 系统集成:与ERP(SAP、用友等)进行订单、BOM、库存集成;与LIMS(实验室管理系统)集成质量数据;与自动化设备(灌装机、包装机、追溯喷码机)集成。2. 标识技术:应用条码/二维码/RFID技术,用于批次、库位、设备、人员的快速识别和数据采集。3. 移动化应用:配备工业PDA或平板电脑,方便在车间、冷库等环境进行移动操作。4. 云部署考虑:越来越多的企业考虑SaaS化MES,降低初期投入,同时支持本地部署。 一套成功的肉制品行业MES解决方案,最终目标是构建一个 “端到端”的数字化工厂,让每一块肉从进厂到出厂的所有故事都被清晰、准确地记录和掌控。
2025-12-08 14:13:4469阅读
工厂有了ERP,为什么还要上MES系统?
一、ERP、MES各是什么?1、ERP又称企业资源计划。举个例子:在企业中,部门之间的信息系统往往都是彼此独立的,比如销售部门用社交APP,财务部门用财务软件,车间因工艺配-方、物料清单、生产进度等经常变动,原料种类多、数量大、库存不准等,经常用Excel表格记录和管理……由于缺少统一规划,各部门信息难以流转,出现公司的客户信息全掌握在销售手里,销售离职就把客户带跑,前方业务谈好订单后却发现生产来不及排期等问题,严重影响决策和交付。ERP系统可以“打破企业的四面墙”,促进系统实时信息流交换,让企业的行为可见,从而做到可控,是一个在公司发展过程中必不可少的管理软件。2、MES又称为制造执行系统,是一种用于监控、控制和优化制造过程的软件系统。它通过与企业资源计划(ERP)系统和自动化系统的集成,实现对生产过程的管理和监测,包括生产计划、生产过程和生产数据。二、ERP和MES有什么区别?1、规模和范围不同MES主要关注制造业生产现场的实时操作和控制,涵盖生产过程中的各个环节,如生产调度、物料追踪、质量控制等。而ERP更侧重于企业整体生产运营和管理,包括财务、人力资源、采购、销售等各个方面。2、时间维度MES的生产计划管理功能通常是以实时或近期的时间为基础,以满足生产现场的需要。它需要根据实际情况对生产任务进行动态调整,以应对突发情况和优化生产效率。ERP的生产计划管理功能更倾向于长期规划和预测,以满足企业整体的战略目标和市场需求。举个例子:一家电子产品制造企业可能会使用MES来实时调整生产线上的工作量和工作顺序,以应对订单变更或紧急需求;而ERP可以用来制定长期的生产计划,预测未来几个月或几年耳钉产能需求,以便进行设备投资和人力资源规划。3、数据集成和流程协同有所区分与ERP生产计划管理功能相比较,MES能够与生产现场的设备和系统进行紧密集成,以实现实时数据采集和流程协同。它可以通过与设备连接,自动获取生产数据,并将其与计划进行比对和分析,以便及时调整生产进程。ERP本身来说,注重的是企业内部各个部门之间的数据共享和流程协同,以实现整体的资源优化和效率提升。4、系统定制和灵活性差别MES通常需要根据不同企业的生产特点和需求进行定制开发,以适应特定行业和生产环境的要求。它需要与生产现场的设备和系统进行紧密集成,并根据实际情况进行灵活调整和优化。而ERP则更多使用标准化的模块和功能,适应各种企业的管理需求。三、不上MES,只有ERP会面临哪些典型问题?1. 计划与执行脱节: ERP的计划是理想的,但车间设备突然故障、工人效率波动、物料配送延迟,这些情况ERP无法感知,导致计划无法完成,沦为“纸上谈兵”。2. 信息黑洞: 生产进度如何?到底什么时候能完工?管理者只能靠电话或跑车间去问,得到的是滞后、不准确的信息。3. 质量问题追溯难: 客户投诉产品问题,你很难快速定位是哪个环节出了问题,只能大批量召回或排查,成本高昂。4. 绩效管理凭感觉: 无法准确衡量设备利用率(OEE)、工人效率、班组绩效,管理改进缺乏数据依据。5. “报工”不准确: 依赖人工填写工单汇报进度,数据滞后且有水分,成本核算不准。四、ERP与MES的协同关系ERP → MES: ERP将生产计划、物料清单、工艺路线等指令下达给MES。MES → ERP: MES将实时的生产完成情况、物料消耗、工时、质量数据等反馈给ERP,使ERP的成本核算、库存更新、计划调整变得准确及时。 因此,上MES不是为了替代ERP,而是为了与ERP形成“计划 - 执行 - 反馈 - 优化”的闭环,打造一个透明、高效、可追溯的数字化车间,从而将ERP系统的价值真正在车间现场落地。 对于追求精益生产、智能制造的企业来说,两者缺一不
2025-12-05 15:24:0857阅读
什么是MES系统?为什么MES系统难以标准化?
一、MES系统是什么?MES,中文全称是制造执行系统。您可以把它理解为连接企业管理层(ERP等系统)与生产车间底层(工业自动化设备)的“中枢神经系统”;是一套整体的面向制造企业车间执行层生产信息化管理的解决方案。MES是位于上层计划管理系统与底层工业控制之间,面向车间层的管理信息系统。它通过对生产过程中的人、机、料、法、环等要素进行精细化管理,实现对生产活动的实时监控、指导、优化和追溯。核心价值:解决生产计划与生产执行之间的“信息黑洞”,实现生产过程的透明化、数字化和智能化。 二.、MES系统11大核心功能:1. 工序详细调度:根据生产计划(来自ERP),结合资源情况,优化排产,生成具体的工单、作业指令。2. 资源分配与状态管理:管理生产所需的人员、设备、工具、物料等资源,并实时跟踪其状态(如忙碌、空闲、故障)。3. 生产单元分配:通过工单、调度列表等方式,向生产单元(如生产线、工作中心)分配任务,下发工艺参数、图纸等文件。4. 文档管理:集中管理所有与生产相关的文档,如标准作业程序(SOP)、图纸、工艺配方、批次记录等。5. 数据采集:自动或手动采集生产现场的各种数据,如设备运行参数、生产数量、工时、质量检测结果等。6. 人力资源管理:跟踪员工的出勤、资质、岗位绩效,实现人员的合理调度。7. 质量管理:对生产过程中的质量进行管控,包括SPC(统计过程控制)、质量异常报警、不合格品处理、质量追溯等。8. 过程管理:监控生产过程的进行,确保按照既定的工艺路径和参数执行,出现偏差时进行报警和指导。9. 维护管理:制定和执行设备的预防性维护计划,记录设备故障和维修历史,提高设备综合效率(OEE)。10. 产品跟踪与追溯:记录产品从原材料到成品的全部生产历史,实现正向、反向的全程追溯(这是应对召回、质量分析的关键)。11. 性能分析:基于采集的数据,提供各种报表和分析看板,如计划达成率、设备OEE、一次合格率等,为管理决策提供数据支持。三、为什么MES系统难以标准化?1. 行业差异性极大(首要原因)离散制造 vs. 流程制造:离散制造(如汽车、电子装配):关注物料清单(BOM)、装配顺序、工时、序列号追溯。流程制造(如化工、制药、食品):关注配方、批次、工艺参数(温度、压力、时间)、合规性(GMP、FDA)。这两类制造模式的管理逻辑完全不同,导致对MES的功能需求、数据模型和业务流程有天壤之别。2. 生产模式和工艺流程的独特性即使是同一行业,企业的生产线布局(流水线 vs. 单元式)、自动化程度(全自动 vs. 半自动 vs. 手动)、产品复杂度、生产节拍等都各不相同。3. 与底层设备和自动化系统的集成复杂性生产车间存在大量“自动化孤岛”,设备来自不同厂商,品牌、型号、年代各异,通信协议千差万别。4. 企业管理文化和流程的差异性MES不仅是技术工具,更是管理思想的载体。每个企业都有自己独特的管理流程、组织架构、绩效考核方式和企业文化。5. 核心价值实现的“路径依赖”MES项目的终极目标不是“上线一套系统”,而是“解决业务问题”。不同企业最痛的点不一样A企业上MES核心是为了满足汽车主机厂苛刻的追溯要求(追溯到零件批次、设备参数、操作工)。B企业上MES核心是为了提升设备利用率(OEE),减少停机。C企业上MES核心是为了实现无纸化,降低质量文档管理成本。虽然标准产品这些功能都有,但每个客户都会要求将其核心诉求相关的功能做到极致、做深做透,而其他功能则可用即可。这种资源投入的倾斜,本身就是一种定制。 四、MES的未来是什么?绝对的、大一统的标准MES产品是不存在的。未来的方向更可能是:1、平-台化 + 低代码:大型MES厂商提供的是一个强大的技术平-台和一套丰富的“乐高积木”(标准功能组件)。实施方或企业自身的IT人员,可以通过低代码(如万界星空科技AI低代码平-台,他们家就是专门做MES/QMS这种核心系统的)拖拽和配置的方式,快速组合和搭建出适应自身需求的业务流程。这降低了定制的技术门槛和成本,是当前的主流演进方向。2、行业化解决方案:厂商不再追求做一个“万能MES”,而是深耕几个细分行业(如专注半导体、专注汽车零部件),做出行业版本。在这个版本里,已经预置了该行业最常见的工艺模型、设备接口和数据模型,能大大减少定制化的量。这才是真正有价值的“标准化”。3、微服务架构:将MES拆解成更小的、功能单一的服务(如“工时计算服务”、“质量判定服务”)。企业可以按需订阅和组合这些服务,灵活性更高。 MES的标准化之难,源于其深深的扎根于生产实践的土壤。而生产实践本身是丰富、多样且动态变化的。因此,市场上更现实的趋势是发展行业化的解决方案(如针对半导体、汽车、制药的MES)和平-台化的MES(提供一个可灵活配置的开发平-台,让企业或实施方能够基于自身需求快速构建应用),在标准框架下满足个性化的需求。
2025-12-04 14:25:0587阅读
设备组装MES:赋能离散型制造业智能化生产管控与全程追溯
一、什么是设备组装MES?设备组装MES 是专门为设备制造、仪器仪表、机械装备、电气柜、智能终端等离散制造行业设计的制造执行系统。免费MES、智能化MES、AI智能化MES、电子行业MES、万界星空MES、机械组装MES、设备组装MES将大量零部件通过一系列有序的工序(如机械装配、电气接线、软件烧录、参数调试、测试检验等)最终整合成一台完整、可运行的设备或产品的全过程。与流程型制造(如化工、食品)不同,设备组装属于典型的离散型制造,其核心特点是:BOM(物料清单)复杂:零部件数量多,层级关系复杂。工艺路线灵活:存在多条并行、分支的装配线,工序间有严格的先后逻辑。质量控制要求高:需要记录关键部件序列号、调试参数,实现精确追溯。齐套性要求高:缺一个螺丝都可能导致整条生产线停线。二、设备组装MES的核心目标1. 可视化生产:实时掌握“在做什么、谁在做、做得怎么样”,让生产全过程透明化。2. 过程精细化管控:规范作业流程,确保每一步都符合工艺要求。3. 质量全程可追溯:建立从原材料到成品的正向、反向追溯链条。4. 提升效率与协同:减少找料、等待、报工等非增值时间,优化资源利用。5. 数据驱动决策:收集生产大数据,为优化工艺、排产和绩效提供依据。三、万界星空设备组装MES的关键功能模块1. 基础数据管理产品建模:定义产品型号、版本。物料管理:管理所有原材料、半成品、成品的信息。BOM管理:管理产品复杂的多层级物料清单,是物料需求、齐套检查的基础。工艺路线管理:定义工序、工步、标准工时、操作指导书、所需工具/治具等。2. 生产计划与调度高级计划排程:根据订单、库存、设备、人力情况,制定优化的日/周生产计划,并下发到每条产线、每个工位。物料齐套性检查:在工单开工前,自动检查所需物料是否齐备,避免产线中断。3. 生产执行与过程控制工单管理:电子化工单的创建、下发、启动、暂停、关闭。工序派工与调度:将任务分配到具体的人、设备或工位。作业指导书无纸化:在工位终端(PC、平板、智能电视)展示图纸、SOP、视频等,指导工人操作。物料配送与呼叫:根据生产节拍,发起物料配送请求,实现准时化配送。数据采集:通过扫描枪、PLC、传感器等自动采集人员、设备、物料、产量、工时等数据。4. 物料与仓储管理序列号管理:对关键部件(如电机、主板)和成品进行唯一的序列号管理,是追溯的核心。上料防错:通过扫描物料条码和工单条码,确保装配的物料正确、版本正确。在制品管理:实时跟踪在制品的数量、位置和状态。5. 质量管理与控制IPQC:定义关键工序的质检点和质检标准。强制质检:在关键工位(如调试、老化),系统强制要求进行检验并记录结果,否则无法流到下一工序。数据采集与参数记录:自动记录调试、测试工位的设备参数(如电压、电流、温度、软件版本等)。不合格品处理:对不良品进行记录、隔离、评审和处理,并统计一次合格率等指标。6. 设备与工具集成设备状态监控:实时显示关键组装、测试设备的状态(运行、停机、故障)。工具集成:与扭矩枪、烧录器、测试设备等集成,自动采集和校验操作结果,防止人为错误。7. 产品追溯与报表全流程追溯:通过成品序列号,可反向追溯其所有的组装部件序列号、生产批次、操作人员、作业时间、测试数据等(溯源)。反之,通过一个部件序列号,可查到他被用在了哪些成品上(追踪)。报表与看板:实时生成各类报表(生产进度、效率OEE、质量直通率FPY、物料消耗等),并通过电子看板直观展示。设备组装MES是连接计划层(ERP)和控制层(设备)的“神经中枢”,它让复杂的设备组装过程变得有序、透明、高效和可追溯;如果您的企业也属于设备组装、电子组装及其他组装与装配制造行业,同时也想通过MES系统来实现生产线数字化管理,欢迎万界星空科技官网免费试用或直接私信联系我们,我们将根据您企业的实际情况提供解决方案并发送相关案例资料!
2025-12-03 14:18:3069阅读
万界星空AI产线MES:打破产线“黑箱”,迈向智能决策
一、MES 是什么?想象一下一个工厂的运营:高层管理(ERP系统):像是公司的 “大脑” 。它负责制定宏观计划,比如“下个月我们要生产10万台手机”。生产车间(设备和工人):像是公司的 “手脚” 。它们负责具体执行,比如将零件组装成手机。MES系统:就像是连接大脑和手脚的 “神经系统” 。它接收“大脑”的指令(生产10万台手机),并将其转化为“手脚”能理解的详细动作指令(先做什么、后做什么、用什么物料、按照什么标准),同时实时收集“手脚”的执行情况(做了多少、质量如何、设备是否正常)反馈给“大脑”。产线MES是位于上层计划管理系统(如ERP)与底层工业控制系统(如PLC、SCADA)之间的、面向车间层的管理信息系统。二、万界星空产线MES的核心功能(它具体做什么?)生产调度与管理 工序详细调度 将ERP的大计划分解成具体的日/班次计划,安排到每条产线、每台设备。资源分配与状态管理 管理设备、工具、人员等资源的状态(忙碌、空闲、故障),确保其可用。生产执行与追溯 :通过工单、条码/RFID,将任务分派到具体单元,引导工人作业。数据采集 自动或手动收集人、机、料、法、环等各类生产数据(如数量、工时、参数)。产品跟踪与追溯 记录产品从原料到成品的全流程信息,实现正向和反向追溯(如追溯问题批次)。质量管理 过程管理 监控生产流程,确保符合工艺标准。记录生产过程中的质量检验结果、缺陷数据,进行SPC统计过程控制。绩效与物料管理 :计算OEE(全局设备效率)、停机时间、生产率等关键指标,量化生产效率。物料管理 跟踪物料的消耗、库存和在制品(WIP)状态,确保物料及时配送。三、为什么产线需要MES?(解决什么痛点?)1. “黑箱”生产:管理层不知道车间现场正在发生什么,生产进度靠人工汇报,信息滞后、不准确。2. 计划与执行脱节:ERP的计划下到车间后,因设备故障、物料短缺等问题无法执行,但信息无法实时反馈,导致计划失效。3. 质量问题难追溯:当出现客户投诉时,无法快速精准地定位到问题批次、生产时间、操作人员和所用原料,召回成本高昂。4. 生产效率低下:设备为什么停机?停多久?瓶颈工序在哪里?缺乏数据支撑,无法进行有效分析和改善。5. 文档管理繁琐:作业指导书、工艺图纸等依赖纸质文件,易出错、难更新、版本管理混乱。四、AI在MES中的核心应用场景(AI如何赋能产线?)1. AI视觉质检传统痛点: 依赖人眼检测,易疲劳、标准不一、效率低、漏检率高。AI方案: 利用摄像头和深度学习模型,对产品进行实时、高速、高精度的外观缺陷识别(如划痕、污点、装配错误等)。2. 预测性维护传统痛点: 定期维护(可能过度维护)或故障后维修(导致非计划停机,损失巨大)。AI方案: 通过传感器实时采集设备数据(如振动、温度、电流、噪音),利用AI模型分析数据模式,提前预测设备潜在的故障点和发生时间。3. 智能排产传统痛点: 排产依赖人工经验,难以应对紧急插单、设备故障、物料延迟等动态变化,计划可执行性差。AI方案: AI排产算法(如强化学习、遗传算法)综合考虑订单、设备、人员、物料、工艺约束、交货期等上百个变量,在几分钟内生成全局最优或近似最优的生产计划。4. 工艺参数优化传统痛点: 工艺参数(如温度、压力、速度)通常由工程师凭经验设定,难以达到最优状态,影响产品良率和能耗。AI方案: AI模型分析海量历史生产数据,找出影响产品质量和效率的关键参数,并推荐最佳的参数组合。例如,在注塑、SMT(表面贴装技术)等环节效果显著。5. 智能能耗管理AI分析生产计划、设备状态、环境数据,动态预测和优化能源分配,在非生产时段自动建议或执行节能操作。6. 产线数字孪生基于MES和物联网数据,在虚拟空间中构建一个与物理产线完全同步的“数字孪生”体。AI可以在数字孪生体上进行模拟、测试、优化和预测,再将最优方案部署到物理产线。实现产线的无缝优化、远程调试和预测性运营。 AI产线MES是制造业数字化转型的必然产物。 它不再是简单的管理执行工具,而是演变成了一个能够感知、分析、决策、执行的“产线大脑”。通过引入AI,制造企业能够解锁前所未有的效率、质量和灵活性,在日益激烈的全球竞争中建立起核心优势。如果您正在考虑为您的产线引入AI MES,可以私信或者联系万界星空科技,我们会根据需求提供解决方案及案例演示。
2025-12-02 15:11:06148阅读
“平台+行业”MES解决方案,新一代平台化MES
“平台+行业”MES解决方案,驱动制造数字化转型万界星空科技作为专注于制造业数字化转型的 MES 系统服务商,已基于其 AI 低代码平台 和 行业深度 Know-How,构建了覆盖多个细分制造领域的专业化解决方案。✅ 1. 食品加工行业 MES 系统适用场景:饮料、乳制品、烘焙、休闲食品、调味品等核心能力:批次管理与全程追溯(从原料到成品)保质期与先进先出(FIFO)管控配方防错(防止投料错误)清洗消毒(CIP/SIP)过程记录与合规审计应对季节性强、库存周转快、质量要求严等特点典型痛点解决:避免“成品保存期短导致过期报废”“客户投诉无法溯源”。 ✅ 2. 电池制造行业 MES 系统适用场景:锂离子电池(动力/储能/消费类)、电芯组装、PACK 线核心能力:电芯/模组/PACK 三级序列号绑定关键工序参数闭环(如注液量、焊接强度、绝缘测试)防爆安全监控与异常报警满足 IATF 16949、UL 等车规与安全认证要求能耗与良率精细化分析典型痛点解决:杜绝“混料混批”“焊接虚焊漏检”“追溯不到问题电芯”。 ✅ 3. 机械装配行业 MES 系统适用场景:工程机械、泵阀、减速机、非标设备、自动化装备核心能力:项目制工单管理(支持多BOM版本)单台设备全流程追踪(从机加到总装测试)工艺防呆(eSOP + 扭矩/压装力闭环)大型部件 RFID 自动识别与“一机一参数”下发设备 OEE 与预测性维护典型痛点解决:应对“多品种小批量”“老师傅经验依赖”“交付延期”。 ✅ 4. 电机制造行业 MES 系统适用场景:家电电机、工业电机、新能源车用驱动电机核心能力:定子绕线张力/匝数监控转子动平衡数据采集与判定浸漆固化曲线记录出厂测试自动对接(空载/堵转/绝缘)满足 IATF 16949 车规要求典型痛点解决:降低“匝间短路”“动平衡超差”“绝缘不良”风险。 ✅ 5. 家具组装行业 MES 系统适用场景:板式定制家具、橱柜、办公家具、软体沙发核心能力:订单级任务码管理(一单一码)板件+五金扫码防错3D 爆炸图作业指导柔性排产与急单响应轻量化部署(PDA + 扫码枪 + 看板)典型痛点解决:终结“找料难、装错件、交期乱”。 ✅ 6. 造纸行业 MES 系统适用场景:文化纸、包装纸、特种纸生产线核心能力:纸卷全流程追踪(从浆料到复卷)克重、水分、张力等关键质量参数 SPC 控制换品种快速切换工艺配方能源(蒸汽、电)单耗分析 ✅ 7. 覆铜板(CCL)行业 MES 系统适用场景:高频高速覆铜板、FR-4 基板制造核心能力:多层压合工艺参数闭环树脂含量、剥离强度等质检数据集成全流程条码/RFID 追溯满足 PCB 客户对材料一致性严苛要求 ✅ 8. 通用低代码云 MES 平台面向中小制造企业,提供快速配置、灵活扩展的标准化 MES 产品;支持无代码/低代码自定义表单、流程、报表;适用于尚未形成行业专属方案的细分领域(如五金、塑料、小家电等)。 其核心优势在于:不是一套通用 MES 打天下,而是“一个平台 + N 个行业套件”,将行业最佳实践内嵌至系统功能中。 如您有行业需求+项目合作,可联系我们获得对应方案,或基于其低代码平台快速适配演示。
2025-12-01 17:42:2981阅读
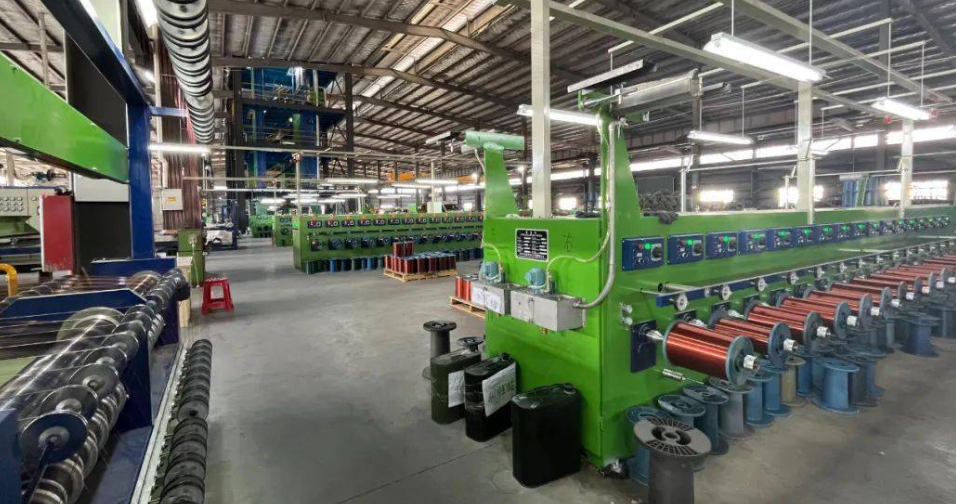
铜价波动、工艺严苛、追溯困难?一套 漆包线MES 全搞定!
一、行业挑战:漆包线生产的“高精尖”困局原材料波动大:铜杆价格日变,不同批次导电率、延展性差异直接影响漆膜附着力;工艺窗口极窄:涂漆厚度需控制在 ±0.5μm 内,烘焙温度偏差 ±5℃ 即可导致绝缘失效;质量追溯难:一旦出现针孔、漆瘤、耐压不足,无法快速定位至具体机台、时间段、操作参数;设备依赖高:拉丝机、涂漆机、烘焙炉长期高负荷运行,突发故障导致整线停产,损失巨大。传统依靠人工记录、纸质工单、Excel排产的管理模式,已难以支撑高端漆包线的量产一致性与交付可靠性。二、整体架构:以“线轴”为核心的全流程数字主线┌──────────────────────────────┐│ 企业层(ERP/PLM) │ ← 订单、铜材BOM、客户标准└──────────────┬───────────────┘↓┌──────────────────────────────┐│ 制造执行层(MES 核心) │ ← 万界星空漆包线专用MES│ • 智能排产 • 工艺闭环 ││ • 质量追溯 • 设备健康管理 ││ • 铜价联动 • 数据驾驶舱 │└──────────────┬───────────────┘↓┌──────────────────────────────┐│ 设备控制层(PLC/SCADA) │ ← 拉丝机、涂漆机、烘焙炉、称重打标└──────────────────────────────┘三、万界星空漆包线 MES 核心功能 1. 智能生产计划与动态排程基于订单交期、铜材库存、设备状态、人员班次等多维约束,自动生成最优排产方案;支持紧急插单、设备故障等异常场景下的秒级动态调整,减少换模停机时间;自动关联当日铜价,实现动态成本核算与报价联动。价值:某头部漆包线厂排产效率提升40%,订单交付准时率达98.5%。2. 全过程工艺精准控制对拉丝速度、张力、涂漆粘度、烘焙温度/湿度等关键参数实时监控;系统自动调取历史最优工艺配方(如不同线径对应的最佳退火曲线);参数超差即时报警(如烘焙温度超出±5℃),避免批量性质量问题。价值:产品一致性提升,高端客户退货率下降65%。3. 全流程质量追溯体系每轴产品绑定唯一二维码,自动记录:✓ 铜杆批次与质检报告✓ 拉丝/涂漆/烘焙各工序参数✓ 在线检测数据(外径、漆膜厚度、耐压值)✓ 操作员与设备信息4. 设备全生命周期管理实时采集拉丝机振动、涂漆机泵压、烘焙炉温控等数据,评估设备健康状态;基于运行时长与故障模型,预测性生成维护工单;自动计算 OEE(设备综合效率),识别性能损失点(如换模耗时、空转等待)。价值:设备稼动率提升15%+,非计划停机减少30%。5. 万界星空智能称重打标系统一体化称重台与 MES 直连,漆包线下线即自动称重、生成入库单;标签自动打印:含规格、重量、长度、生产日期、二维码,支持客户定制格式;内置防错规则(如1.0mm线径重量异常自动预警),杜绝人为录入错误。价值:入库效率提升50%,库存准确率达99.9%。6. 铜价联动与成本精细化管控对接有色网等平台,实时获取铜价;自动计算每轴产品材料成本,结合加工费生成精准报价; 四、技术优势:专业漆包线行业经验行业Know-How内嵌 系统预置QZ-2/155、QA-1/180等上千种漆包线规格参数库AI低代码平台 支持30分钟内响应个性化需求(如特殊品处理流程)工业级稳定性 7×24小时连续运行,已通过多家万吨级漆包线厂验证全栈交付能力 提供软件+称重系统+数据采集终端一站式解决方案在新能源、高效电机驱动高端漆包线需求爆发的今天,制造精度即是市场竞争力。万界星空科技深耕漆包线、电磁线、电线电缆等行业多年,以专业、务实、可落地的 MES 解决方案,已成功应用于华东、华南多家漆包线龙头企业,支持从中小产线到万吨级智能工厂的灵活配置。欢迎私信获取《漆包线MES解决方案》或预约演示。
2025-12-01 17:42:16114阅读
告别错单漏装!这款家具组装 MES 让定制交付又快又准
一、行业痛点:家具组装的“三乱一难”1. 订单混乱:小批量、多品种、高定制同一车间同时处理上百个客户订单(不同尺寸、颜色、五金配置);BOM 频繁变更(客户临时改色、加装抽屉);依赖纸质图纸和Excel排产,错单、漏单频发。2. 现场混乱:物料找不着,进度看不见板件堆满车间,靠人工翻找对应订单的侧板、门板、背板;组装工位进度靠班组长口头汇报,管理层无法实时掌握;急单插单打乱节奏,交期一拖再拖。3. 质量混乱:错装漏装成常态五金件(铰链、滑轨、拉手)型号相近,极易装错;螺丝打错孔位、背板方向反装,终检才发现需返工;客户投诉“收到的柜子少一块层板”,责任难界定。4. 追溯困难:问题发生后“查无对证”一旦出现板材开裂、封边脱落,无法定位是哪批板、哪个班组、哪天生产;售后维修靠记忆,缺乏完整装配记录。二、万界星空MES整体架构:以“订单单元”为核心的轻量化 MES┌──────────────────────────────┐│ 企业层(ERP/CRM) │ ← 客户订单、产品BOM、主数据└──────────────┬───────────────┘↓┌──────────────────────────────┐│ 制造执行层(MES 核心) ││ • 订单追踪 • 智能齐套 ││ • 工位防呆 • 进度可视 ││ • 质量闭环 • 快速追溯 │└──────────────┬───────────────┘↓┌──────────────────────────────┐│ 执行层(PDA/扫码枪/看板) │ ← 组装线、包装区、仓库└──────────────────────────────┘特点:轻部署、快上线、重实用,无需改造现有设备,通过 “扫码+移动终端” 实现全流程管控。三、家具组装行业MES系统核心功能1. 订单级全流程追踪为每个客户订单生成唯一 “组装任务码”(打印在加工单或板件标签上);扫码记录关键节点:✓ 板件出库(系统校验是否齐套)✓ 组装开始/完成(绑定工位、操作员)✓ 五金包领取(自动扣减库存)✓ 包装封箱(关联物流单号)管理层大屏实时显示:各订单状态(待组/在组/待检/已发货)。价值:订单交付准时率提升至 95%+,客户催单减少 70%。2. 智能齐套与物料防错系统自动比对订单 BOM 与仓库库存,提前预警缺料(如“缺少 2 套 DTC 铰链”);组装前扫码核验:✓ 板件条码(确认是本订单的左侧板)✓ 五金包 SN(确认滑轨型号匹配)错料扫码时,PDA 自动报警:“该铰链不适用于此订单!”价值:错装漏装率下降 90%,返工成本降低 50%。3. 工位级作业指导与进度采集工位平板/PDA 推送:✓ 3D 爆炸图(展示层板、背板、五金安装位置)✓ 视频指导(复杂结构如转角柜组装)✓ 标准工时(用于绩效考核)操作员完成一步,扫码确认,系统自动记录耗时;班组长看板实时显示:各工位效率、当日达成率。价值:新人上岗培训周期从 2 周缩短至 3 天,人均日产能提升 25%。4. 质量闭环与售后追溯关键质检点(如门板缝隙、抽屉顺滑度)强制录入结果;不合格品扫码登记,自动触发返工流程;售后问题输入订单号,秒级调取:✓ 使用的板材批次✓ 组装人员✓ 五金品牌与序列号✓ 出厂检验记录价值:质量问题定位时间从 2 天 → 5 分钟,客户满意度显著提升。5. 柔性排产与急单响应支持按 交期、客户等级、工艺复杂度 自动排序;插入急单时,系统评估:✓ 所需板件是否已备好?✓ 哪个工位有空档?动态调整后续任务,避免“救火式调度”。6. 绩效与成本透明化自动统计:✓ 个人/班组日产量、一次合格率✓ 订单实际工时 vs 标准工时✓ 板材/五金损耗率数据对接薪酬系统,实现计件工资自动核算。四、系统集成与部署优势对接:ERP(如金蝶、用友) 同步销售订单、BOM、物料主数据WMS / 板材仓储 板件出库扫码联动,库存实时扣减设计软件(如酷家乐、2020) 自动解析订单结构,生成组装 BOM物流系统 包装完成后自动推送发货信息部署特点:无需改造现有产线,支持 PDA + 扫码枪 + 电子看板 轻量化落地;7~15 天快速上线核心模块(订单追踪、防错、报工);支持私有云或本地部署,保障数据安全。万界星空家具MES方案已成功用于板式家具厂、定制橱柜企业、软体沙发组装线等场景,可根据企业规模(中小厂/集团化)灵活配置功能模块。五、实施价值总结交付能力 订单准时交付率 ≥95%生产效率 人均日产能提升 20%~30%产品质量 错漏装率下降 90%,返工成本降低 50%管理透明度 生产进度实时可视,决策响应速度提升 80%客户满意度 售后问题处理效率提升 90%,复购率提高 万界星空家具MES制造执行系统是一种专为家具制造企业设计的信息化管理系统,它覆盖了从原材料入库、生产计划排程、生产加工、质量控制到成品出库的整个生产流程。想要了解更多关于MES系统如何优化生产流程的信息,欢迎预约演示。
2025-11-27 14:18:4467阅读
打造透明化智能车间:数控机床制造业MES系统
一、 行业生产管理核心痛点1. 生产进度“黑箱”:计划部门下达任务后,零件具体加工到哪道工序?是否延误?瓶颈工序在哪里?全靠车间管理员口头汇报或手工填报,信息严重滞后且不准确,无法进行有效的进度跟踪和预警。2. 在制品(WIP)管理混乱:大型零部件种类多、价值高,但在车间流转过程中,具体位置、状态(待加工、加工中、待质检、已完工)难以实时掌握,导致寻找物料耗时耗力,甚至造成生产中断。3. 数控程序(NC程序)管理低效:版本混乱:同一个零件可能有多个版本的NC程序,操作工容易调用错误版本,导致工件报废或刀具损坏。传输方式落后:仍采用U盘“摆渡”或手动输入,效率低下,且存在安全隐患和病毒风险。无关联追溯:加工程序与加工任务、操作人员、设备参数无法有效关联,出现问题难以追溯根源。4. 设备综合利用率(OEE)低下:不清楚设备的真实运行状态(是正在加工、待料、调试还是故障停机?)。非计划停机时间长,设备绩效无法量化衡量,改善无据可依。5. 质量信息追溯困难:出现质量问题后,很难快速追溯到同批次的所有零件,以及该零件的加工设备、操作人员、使用的程序版本、当时的工艺参数等全量信息,质量分析周期长,纠正措施滞后。6. 数据采集依赖人工:产量、工时、物料消耗等数据全靠手工记录和事后录入,工作量大、易出错,且数据无法实时呈现,导致决策依据失真。二、 万界星空数控机床行业MES系统核心功能模块1. 基础数据管理物料主数据:建立完整的原材料、毛坯、半成品、成品档案。设备资源管理:登记所有数控机床、检测设备等,包括型号、性能参数、保养周期等。工具工装管理:管理刀具、夹具、量具的生命周期(库存、领用、磨损、报废)。BOM与工艺路线管理:与ERP集成,维护产品结构树和标准的加工工艺流程。2. 高级计划与排程有限能力排程:综合考虑设备能力、工具准备、人员技能等约束条件,生成可执行的、优化的详细作业计划。可视化排产:通过甘特图等形式,直观展示设备负载和任务时序,方便计划员进行拖拽式调整。插单与急件处理:快速评估插单对原有计划的影响,并模拟出新方案。3. 生产执行与调度任务派工与接收:将工序任务电子化派发到具体机床或操作工终端,操作工刷卡/扫码确认接收。工序流转控制:通过条码/RFID技术,跟踪零件在每个工序的开工、完工、转移情况,实时更新WIP状态。现场调度:根据设备故障、物料延迟等异常情况,快速调整任务分配。4. 数控程序管理集中式程序库:所有NC程序统一存储在服务器,实现版本控制(编辑、审核、发布、归档)。任务程序自动关联:任务下发时,系统自动将正确版本的NC程序与加工任务绑定。DNC集成与传输:通过车间网络,将NC程序直接从服务器分发到指定数控设备,杜绝U盘使用,确保安全与效率。程序比对与日志:记录程序的每一次调用、修改记录,实现全生命周期追踪。5. 设备状态监控与数据采集实时状态采集:通过设备联网(IoT网关),自动采集机床的运行状态(运行、停机、报警、空闲)、主轴转速、进给率、报警代码等。OEE自动计算:系统基于实时数据,自动计算设备利用率、性能开动率和合格品率,形成OEE报表,直观暴露效率损失。异常报警:当设备发生故障或长时间停顿时,系统自动向维修人员发送报警信息。6. 质量过程管理首件检验:支持电子化首件检验流程,检验结果直接录入系统。工序质检:在关键工序设置质检点,质检员通过PDA录入检验数据。SPC统计分析:对关键尺寸进行统计分析,生成控制图,实时监控工艺过程的稳定性,预警质量趋势。全流程追溯:建立从原材料批次→加工设备/操作员/NC程序→成品序列号的完整正向和反向追溯链。7. 看板与报表分析Andon安灯系统:电子看板实时显示生产线状态(正常、预警、异常),呼叫支援。多维度的报表:自动生成生产进度报表、工时统计报表、物料消耗报表、设备绩效报表、质量分析报表等,为管理决策提供数据支持。数控机床mes系统是一套专门针对机床生产现场设计的信息化管理系统。它位于企业资源计划(ERP)系统和现场设备控制系统(如PLC)之间,起到了承上启下的桥梁作用。通过实时采集机床的生产数据,万界星空mes系统能够实现生产计划的精确执行、生产过程的实时监控以及生产质量的严格把控。如果您对数控机床mes系统感兴趣或想了解更多信息,请随时联系我们,行业解决方案+项目合作。
2025-11-26 16:16:5875阅读
新一代电机制造行业MES 智能化升级方案
一、行业痛点:电机制造工厂的“三难困境”1. 工艺复杂,质量波动大定子绕线张力不均 → 匝间短路风险转子动平衡超差 → 运行异响、寿命缩短浸漆固化参数偏差 → 绝缘性能不达标传统依赖老师傅经验,缺乏过程数据闭环。2. 多品种混产,排产混乱同一产线需切换数百种型号(功率/极数/安装方式);BOM 变更频繁(客户定制化需求高);物料错用(如铜线规格、磁钢牌号)导致批量报废。3. 追溯困难,召回成本高客户要求提供单台电机全生命周期履历;但绕线记录、测试数据、物料批次分散在纸质单据中;一旦出现质量问题,无法精准定位影响范围。二、电机MES整体架构:┌──────────────────────────────┐│ 企业层(ERP/PLM) │ ← 订单、BOM、工艺路线└──────────────┬───────────────┘↓┌──────────────────────────────┐│ 制造执行层(MES 核心) ││ • 单机追踪 • 柔性排产 ││ • 工艺防呆 • 质量闭环 ││ • 设备集成 • 全链追溯 │└──────────────┬───────────────┘↓┌──────────────────────────────┐│ 设备控制层(PLC/SCADA) │ ← 绕线机、压装机、动平衡机、测试台└──────────────────────────────┘三、万界星空新一代智能化电机行业MES核心功能1. 单台电机全流程追踪为每台电机绑定唯一序列号(二维码/RFID);自动记录关键节点:✓ 定子绕线参数(匝数、张力、电阻)✓ 转子压装力曲线✓ 动平衡修正值✓ 浸漆固化温度/时间✓ 出厂测试数据(空载电流、堵转扭矩、绝缘电阻)2. 柔性排产与混流生产管理支持“订单+BOM版本+工艺路线”三位一体管理;基于物料齐套状态、设备负载、人员技能自动排产;换型指导:当切换电机型号时,系统自动推送新工艺参数至工位终端;防错校验:扫码确认铜线规格、磁钢牌号、端盖型号,错料无法过站。3. 关键工序工艺防呆与闭环控制定子绕线 张力传感器实时监控,超差自动停机;自动比对设定匝数 vs 实际计数转子压装 压装力-位移曲线采集,AI 判定是否过压/欠压动平衡 修正质量自动上传,未达标禁止流入下道浸漆固化 烘箱温度曲线实时记录,偏离工艺窗口自动报警出厂测试 自动对接测试台,不合格品自动隔离并触发 8D 流程4. 设备集成与 OEE 分析对接绕线机、压装机、动平衡机、综合测试台等设备实时采集:自动生成 OEE 报表✓ 设备状态(运行/待机/故障)✓ 关键工艺参数✓ 故障代码5. 质量数据驱动持续改进构建 SPC 控制图:监控空载电流、绝缘电阻等关键特性;质量缺陷自动归集分析,定位高频问题工序;自动生成客户验货报告(含测试原始数据、工艺参数),满足 IATF 16949 要求。6. 合规与电子履历所有操作留痕,满足 IATF 16949、ISO 9001 审计要求;一键导出单台电机电子履历包(含物料批次、工艺记录、测试报告);支持客户远程查询(如新能源车企供应链平-台对接)。四、系统集成能力:ERP(SAP/用友/金蝶) 工单、物料主数据、BOMWMS 铜线、硅钢片、磁钢等原材料批次信息自动化设备 绕线机、压装机、测试台参数与状态QMS 不合格品处理、8D 报告客户平-台 电子履历数据推送(如比亚迪、美的供应链系统)在电机行业迈向“高效化、小型化、智能化”的今天,制造能力已成为核心竞争力。一套深度适配电机工艺的 MES 系统,不仅是电机装配车间数字化转型的起点,更是构建高质量、快交付、强追溯制造体系的基石。
2025-11-26 16:16:41100阅读
机械装配行业如何用 MES 系统实现智造升级?
机械装配行业如何用 MES 系统实现“柔性、精准、可追溯”的智造升级? 在工业设备、工程机械、泵阀、减速机等机械装配领域,产品往往具有 “多品种、小批量、高定制、长周期” 的特点。一台非标设备可能包含上千个零部件,装配过程依赖老师傅经验,BOM频繁变更,交付延期成常态。更严峻的是——客户要求提供全生命周期履历,但物料批次、装配记录散落在纸质单据中;关键工序(如轴承预紧、密封压装)靠手感,质量波动大;设备突发故障导致整线停摆,计划形同虚设…… 传统靠 Excel 排产、手工报工、纸质流程卡的管理模式,已难以支撑高质量交付与成本控制的双重压力;万界星空科技凭借深厚的技术积累和丰富的行业经验深度融合机械装配行业MES需求,将传统依赖个人经验的装配车间,升级为一个高度协同、透明、可追溯的现代化智能工厂。二、机械设备种类繁多,常见的机械设备包括:1、数控机床:如车床、铣床、磨床等,用于金属和非金属材料的加工。2、工程机械:如挖掘机、装载机、推土机等,用于工程建设和土方作业。3、农业机械:如拖拉机、联合收割机、播种机等,用于农业生产。4、纺织机械:如纺纱机、织布机、染整设备等,用于纺织品生产。5、包装机械:如灌装机、封口机、包装线等,用于产品包装。6、印刷机械:如印刷机、装订机、制版机等,用于印刷和出版。7、食品机械:如食品加工机、包装机、灌装机等,用于食品生产和包装。8、塑料机械:如注塑机、吹塑机、挤出机等,用于塑料制品生产。9、冶金机械:如轧机、炼钢设备、连铸机等,用于金属冶炼和加工。10、电梯和自动扶梯:用于建筑物内的人员和货物运输。三、机械装配行业MES系统解决方案详解:1、从“图纸驱动”到“数据驱动”:让工艺真正落地行业痛点工艺文件以 PDF 或纸质形式存在,员工凭记忆操作,关键参数(如拧紧力矩、过盈量)执行偏差大,返工率高。MES 解决方案:电子作业指导书(eSOP)+ 工艺防呆闭环系统自动推送当前工位的 3D 装配动画、扭矩要求、物料清单至工位终端或 AR 眼镜;关键工序强制扫码验证物料批次(如轴承型号、密封圈材质),错料无法进入下一环节;拧紧枪、压装机等工具与 MES 联动,实时采集力/位移曲线,超差自动锁止工位并触发 Andon 报警。2、千变万化的定制订单,如何高效排产?行业痛点:非标设备占比超 70%,每台都是“独一份”,计划员天天“救火”,车间经常“干着 A 单,等着 B 单的零件”。MES 解决方案:项目制工单 + 动态排程引擎支持“项目号 + BOM 版本”管理模式,每个订单绑定独立工艺路线与物料清单;基于物料齐套状态、设备负载、人员技能自动排产,支持插单、急单动态调整;实时显示各订单进度、瓶颈工位、延期风险预警。3、大型部件难追溯?一颗螺丝也能“追根溯源”行业痛点:客户要求提供整机全生命周期履历,但物料批次、装配记录、测试报告分散在不同部门,追溯耗时数天。万界星空MES 解决方案:全流程正反向追溯体系为每台设备生成唯一“数字身-份-证”(二维码/RFID);自动关联:✓ 外购件批次(含供应商、质检报告)✓ 关键装配动作(操作员、时间、参数)✓ 出厂测试数据(空载/负载曲线、泄漏率)支持输入任一物料编码,秒级反查所有使用该物料的设备。4、设备停了才维修?预测性维护让产线“少生病”行业痛点:总装线依赖龙门吊、AGV、拧紧机器人等大型装备,突发故障导致全线停产。MES 解决方案:设备管理(EAM 集成)实时采集设备运行状态(OEE、故障代码、能耗);基于历史数据建立预防性维护计划(如“每运行 500 小时更换导轨润滑脂”);异常自动触发 Andon 报警,维修工单直达责任人手机。效果:某工程机械厂设备综合效率(OEE)提升 18%,年维修成本下降 35 万元。5、质量不是“检出来”的,而是“造出来”的行业痛点:终检才发现装配干涉、漏油、异响,返工成本高,客户信任度受损。MES 解决方案:过程质量控制(SPC) + 质量门(Quality Gate)在关键工位设置质量门,未完成质检禁止流转;自动采集测试数据(如振动值、压力衰减),超限自动隔离并启动 8D 流程;质量缺陷自动归集分析,定位高频问题工序。效果:某减速机企业客户投诉率下降 70%,质量成本占比从 5.2% 降至 2.1%。6、系统集成:打通 PLC、机器人、检测设备的“任督二脉”MES 不仅是管理软件,更是车间控制中枢:通过 Profinet/EtherNet/IP 等工业协议,集成焊接机器人、拧紧轴、气密检测仪等设备;在大型机架/柜体粘贴 RFID 标签,工位读写器自动识别身份,MES 动态下发“一机一参数”;设备实时上传运行状态与过程数据,实现“执行-反馈-优化”闭环。案例:某自动化装备企业实现“故障自动分流”——当主装配工位异常,系统秒级调度备用工位承接任务,避免整线停机。 对机械装配制造业而言,MES 的价值远不止于“无纸化”或“看板可视化”。它真正构建了一套以数据为纽带、以流程为骨架、以质量为底线的新型生产管理体系——让经验沉淀为可复用的数字资产,让定制化生产具备规模化效率,让重型装备拥有“轻盈”的交付能力。
2025-11-24 14:07:2193阅读
充电桩量产困局:订单暴涨,良率却卡在85%?
充电桩量产困局:订单暴涨,良率却卡在85%? 一套专为充电桩设计的MES系统,如何破解“快交付”与“高质量”的两难 2025年,中国新能源汽车保有量突破3000万辆,带动充电桩需求增大。然而,某头部充电桩制造商却面临尴尬局面:月产能从5万台扩至15万台,但直通率(FPY)始终徘徊在85%;客户投诉集中在“IP65防护失效”“通信模块离线”“充电枪插拔寿命不足”;车规级安规测试一次通过率低,返工成本占营收3.2%…… 问题根源在于:充电桩虽是“小设备”,却是“高复杂度机电一体化产品”——涉及钣金、PCBA、线束、结构件、散热模组等多类物料;需满足GB/T、CE、UL等多重认证标准;关键工序如灌胶密封、高压连接、绝缘测试容错率极低。产线设备各自为政——焊接机器人用Profinet通信,喷涂机靠Modbus,质检设备数据无法回传……信息孤岛导致即便有计划,也难精准执行。 传统靠人工记录、纸质流程卡的管理模式,已无法支撑车规级质量要求。万界星空科技专业机器人组装、充电桩组装行业智能化MES系统成为破局关键。 一、防呆防错:让“漏装一颗螺丝”不再导致整机报废充电桩内部包含200+零部件,人工装配易漏装防水胶圈、接地螺钉等小件,终检才发现需拆机返工。MES核心功能:全流程防错闭环物料绑定:扫码校验PCBA批次、充电枪序列号、电源模块SN,错料无法过站;工艺强制:灌胶工序需输入胶重/比例,系统自动比对工艺参数范围;工具联动:电动螺丝刀实时回传扭矩值,超差自动锁止工位并触发Andon报警。效果:某企业实施后,装配错漏率下降92%,返工成本减少280万元/年。 二、车规级追溯:从“整机召回”到“精准定位”客户反馈某批次充电桩通信异常,但无法定位是4G模块、SIM卡还是软件版本问题,被迫整批召回。MES核心功能:全链路数字履历为每台充电桩生成唯一ID,自动关联:✓ PCB板批次(含锡膏回流焊温度曲线)✓ 关键元器件(如IGBT、继电器)供应商及质检报告✓ 灌胶重量、气密性测试数据、72小时老化记录支持输入任一物料编码,秒级反查所有受影响设备。效果:质量问题定位时间从72小时缩短至8分钟,召回范围缩小90%。 三、测试即生产:让安规测试数据驱动质量改进耐压测试、绝缘电阻、泄漏电流等安规数据手工录入,无法实时分析趋势,同类问题反复发生。MES核心功能:测试数据自动采集与SPC分析对接ATE自动测试设备,实时采集200+项电气参数;设置动态控制限(如绝缘电阻≥100MΩ),超限自动隔离并启动8D流程;质量看板实时显示各产线CPK值,预警潜在工艺漂移。效果:某厂商安规测试一次通过率从88%提升至99.3%,客户审核零不符合项。 四、柔性混产:同一产线如何高效切换交流/直流桩?交流桩(7kW)与直流桩(120kW)共用产线,BOM差异大,换型时易用错线束或固件。MES核心功能:智能工-单与版本管理工-单自动加载对应BOM、工艺路线、测试程序;固件烧录前强制校验桩型与版本号,不匹配则禁止操作;换型指导书推送至工位终端,提示需更换的治具/夹具。效果:产线换型时间从45分钟压缩至12分钟,混产效率提升35%。五、合规即竞争力:一键生成认证所需证据链应对TÜV、CQC等认证审核时,需临时整理数万页纸质记录,耗时耗力且易出错。MES核心功能:电子化合规档案自动归档每台设备的:✓ 物料RoHS/REACH报告✓ 关键工序作业记录(如焊接温度、灌胶视频)✓ 全项测试原始数据支持按认证标准(如GB/T 18487.1)一键导出结构化审计包。效果:认证准备周期从3周缩短至2天,审核通过率百-分-百当行业从“跑马圈地”转向“精细化运营”,充电桩制造商的核心壁垒不仅是技术方案,更是可规模化复制的高质量交付能力。一套扎根充电桩制造场景的MES系统,正是构建这一能力的“数字基座”——让每一颗螺丝的扭矩可追溯,让每一台桩的绝缘性能可预测,让每一次认证审核从容应对。
2025-11-21 15:16:3652阅读
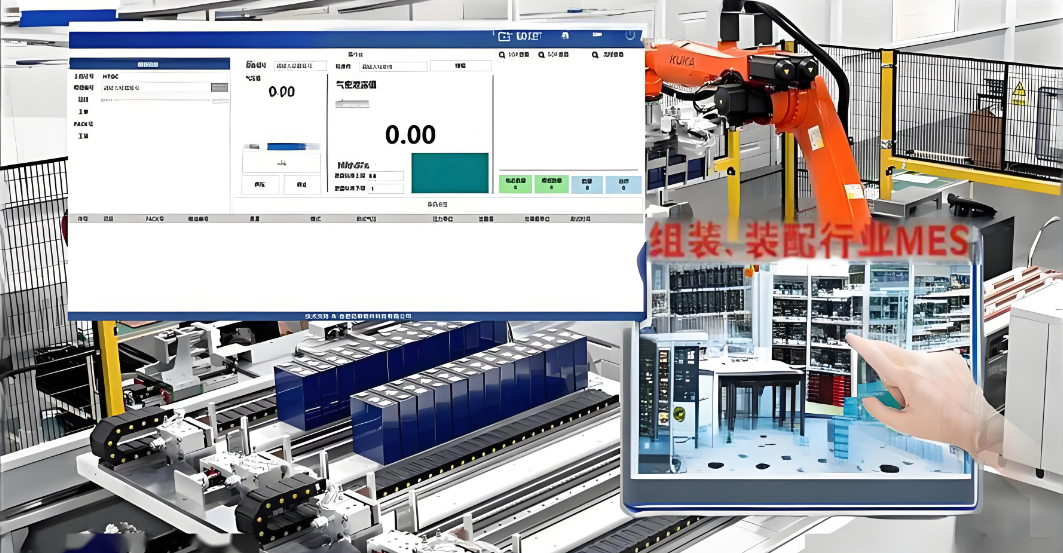
工业设备机械组装太“重”?一套MES系统让重型制造变“轻”又“准”
工业设备机械组装太“重”?一套MES系统让重型制造变“轻”又“准” 在工业设备与机械制造领域,产品往往“又大又杂”:一台数控机床包含上千个零部件,一条自动化产线涉及数十家供应商,一个泵阀总成需经历十几道装配工序。更棘手的是——客户定制化程度高,BOM频繁变更;装配依赖老师傅经验,新人上手慢;一旦漏装一颗螺丝,整机返工损失数万元;设备交付延期,客户索赔接踵而至…… 传统靠Excel排产、纸质单据流转、人工报工的管理模式,早已难以支撑高质量、快交付的竞争需求。而万界星空科技深度适配机械组装场景的平-台化MES系统,正在成为这类企业破局的关键。 一、从“图纸驱动”到“数据驱动”:工艺落地不再靠“人传人”1、行业痛点:工艺文件散落在PDF、纸质作业指导书中,员工凭记忆操作,关键步骤(如轴承预紧力、密封胶涂覆量)执行偏差大。2、MES核心功能:电子作业指导书(eSOP)+ 工艺防呆系统自动推送当前工位的3D装配动画、扭矩参数、物料清单至工位终端或AR眼镜;关键工序强制扫码验证物料批次,错料无法进入下一环节;拧紧枪、压装机等工具与MES联动,实时采集力/位移曲线,超差自动锁止工位。使用MES后效果:某液压设备厂实施后,装配一次合格率从82%提升至97%,新人培训周期缩短60%。二、千变万化的定制订单,如何高效排产?1、行业痛点:非标设备占比超70%,每台都是“独一份”,计划员天天“救火”,车间经常“干着A单,等着B单的零件”。2、MES核心功能:柔性工单-管理 + 动态排程支持“项目制+BOM版本”管理模式,每个订单绑定独立工艺路线与物料清单;基于物料齐套状态、设备负载、人员技能自动排产,支持插单、急单动态调整;实时显示各订单进度、瓶颈工位、延期风险预警。使用MES后效果:某包装机械企业实现订单交付准时率从65%→92%,计划员工作量减少50%。三、大型部件难追溯?一颗螺丝也能“追根溯源”1、行业痛点:客户要求提供整机全生命周期履历,但物料批次、装配记录、测试报告分散在不同部门,追溯耗时数天。2、MES核心功能:全流程正反向追溯为每台设备生成唯一“数字身-份-证”(如二维码/RFID);自动关联:✓ 外购件批次(含供应商、质检报告)✓ 关键装配动作(操作员、时间、参数)✓ 出厂测试数据(空载/负载曲线、泄漏率)支持输入任一物料编码,秒级反查所有使用该物料的设备。使用MES后效果:某泵阀制造商应对客户审计时间从3天缩短至10分钟,召回成本降低80%。四、设备停了才维修?预测性维护让产线“少生病”1、行业痛点:总装线依赖龙门吊、AGV、拧紧机器人等大型装备,突发故障导致全线停产。2、MES核心功能:设备健康管理(EAM集成)实时采集设备运行状态(OEE、故障代码、能耗);基于历史数据建立预防性维护计划(如“每运行500小时更换导轨润滑脂”);异常自动触发Andon报警,维修工单直达责任人手机。使用MES后效果:某工程机械厂设备综合效率(OEE)提升18%,年维修成本下降35万元。五、质量不是“检出来”的,而是“造出来”的1、行业痛点:终检才发现装配干涉、漏油、异响,返工成本高,客户信任度受损。2、MES核心功能:过程质量控制(SPC)在关键工位设置质量门(Quality Gate),未完成质检禁止流转;自动采集测试数据(如振动值、压力衰减),超限自动隔离并启动8D流程;质量缺陷自动归集分析,定位高频问题工序。使用MES后效果:某减速机企业客户投诉率下降70%,质量成本占比从5.2%降至2.1%。 附:工业设备、机械组装行业万界星空MES核心功能清单对工业设备与机械组装企业而言,MES的价值远不止于“无纸化”或“看板可视化”。它真正构建了一套以数据为纽带、以流程为骨架、以质量为底线的新型生产管理体系——让经验沉淀为可复用的数字资产,让定制化生产具备规模化效率,让重型装备拥有“轻盈”的交付能力。
2025-11-20 13:36:1551阅读

工业4.0:AI质检的关键应用和价值
工业4.0:AI质检的关键应用和价值在快速发展的工业4.0时代,质量控制作为企业生命线,正经历着前所未有的变革。随着人工智能(AI)技术的日益成熟与普及,AI工业质检以其独特的魅力,正逐步成为提升生产效率、保障产品质量的关键力量。 一、AI智能质检的应用范围AI智能质检的应用范围广泛,万界星空QMS通过质检设备、深度融合AI人工智能与机器视觉技术,实现生产全工序的智能化检测覆盖。涵盖了需要质量控制的制造业领域,包括但不限于:1、汽车制造:对车身表面缺陷、零部件尺寸精度、装配质量等进行检测,确保车辆的安全性与性能。2、电子制造:检测电路板焊接质量、元器件位置准确性、产品外观瑕疵等,保障电子产品的可靠性与稳定性。3、食品加工:通过机器视觉识别食品包装上的污渍、破损、异物等,以及通过光谱分析检测食品成分,确保食品安全。4、纺织印染:检测布料上的瑕疵、色差、经纬密度等,提升纺织品的质量与档次。5、医药制造:对药品包装、片剂外观、注射液澄明度等进行检测,确保药品的安全性与合规性。6、航空航天:对飞机零部件的精密测量、表面缺陷检测等,保障航空器的飞行安全。二、AI质检的应用场景:微小缺陷与复杂缺陷识别:检测产品表面的划痕、凹凸、污渍、毛刺等。AI模型能学习数万张良品和缺陷图片,从而识别出人眼难以定义或发现的复杂、不规则瑕疵。精准测量与对位:对零部件的高度、宽度、间距进行非接触式精密测量;判断元器件的装配位置是否准确,如PCB板上的元件偏移、插针歪斜等。字符与包装识别:识别生产日期、批号、LOGO是否清晰、正确,检查包装盒的印刷质量、封口状态、标签粘贴是否规范。多模态融合检测:结合X光、超声波、红外热成像等技术,检测产品的内部缺陷。例如,用X光检测电池内部的杂质、焊接虚焊;用热成像检测电子部件的过热异常。工艺过程监控:实时分析生产设备的参数(如注塑机的温度、压力、时间),并与最终产品质量进行关联分析。当参数出现偏离最佳范围的趋势时,即使产品尚未出现可见缺陷,AI也能提前预警,实现预测性质量管控。声学检测:通过分析设备(如发动机、齿轮箱)运行时发出的声音,判断其是否存在异常,实现异响的自动诊断。 三、AI工业质检的特点1、高精度识别:AI质检系统通过深度学习算法,能够精准识别产品表面的微小缺陷,如划痕、污渍、尺寸偏差等,其识别精度远超传统人工检测,有效降低了漏检和误检率。2、全天候无休:不同于人工质检需要休息和轮班,AI质检系统能够24小时不间断工作,大幅提升了生产线的检测效率和产能。3、数据驱动决策:AI系统能够实时收集并分析检测数据,为企业提供详尽的质量分析报告,帮助管理层快速响应市场变化,优化生产流程,实现数据驱动的精细化管理。4、灵活性与可扩展性:随着AI技术的不断进步,质检系统可以轻松适应不同产品的检测需求,通过算法升级或模型训练,快速适应新产品线或新标准的引入。 通过运用AI质检技术对产品进行全面质量检测,我们能够确保产品质量严格符合客户的质量标准。同时,AI质检技术不仅可以确保产品质量,还能实现闭环优化和智慧工厂的应用。工业AI质检技术的应用将打开智慧工厂更多可能性,提升产品的良率和工艺水平,为工业智能化的长远发展提供强有力的支撑。
2025-11-19 11:52:1454阅读
别让传统管理拖后腿!电子制造降本增效就靠这套MES系统
在电子制造领域,随着产品复杂度提升和交货周期缩短,传统生产管理模式已难以满足高效率、高柔性与可追溯性要求。免费MES、智能化MES、AI智能化MES、电子行业MES、万界星空MES作为连接计划层与控制层的信息枢纽,为电子组装企业提供了全流程的数字化管控能力。一、电子组装制造执行系统(MES)的核心功能1、生产调度与工单管理高级排程: 考虑设备能力、物料齐套性、人员技能、工艺路径瓶颈等多种约束条件,进行优化排程,最大化设备利用率和订单准时交付率。工单派发与执行: 将电子工单下发至指定生产线或工位。操作员可在终端接收任务,清晰了解当前需要生产的产品型号、数量及工艺要求。在制品状态监控: 实时跟踪每个工单在每一道工序的进度、投入/产出数量、状态(如等待、加工中、中断、完成),形成完整的生产进度看板。2、物料与追溯管理物料防错:工位上料时,操作员需扫描物料卷盘码或料箱码,系统自动与工单的物料清单(BOM)进行比对。若物料型号、批次、极性不符,系统立即报警并锁定设备,防止错料事故。精确物料消耗: 系统记录每个工单、每块板卡实际消耗的物料信息;全过程追溯性: 建立从原材料批次、供应商信息→SMT锡膏印刷、贴片→插件→测试→维修→包装乃至发货的完整数据链。支持“正向追溯”(从原料查用到哪些产品)和“反向追溯”(从产品序列号追溯所有用料、工艺参数、检测记录),满足行业法规要求并在出现质量问题时实现快速围堵。3、工艺流程与SOP控制数字化工艺路线: 在系统中定义产品的标准工艺流程,包括工序顺序、工作中心、标准作业时间、质量控制点等。电子化SOP投放: 在每个工位的终端屏幕上,动态显示当前产品的作业指导书、图纸、注意事项或操作视频,确保操作规范。版本控制: 当工程变更(ECN)发生时,系统确保产线使用的所有文件(BOM、SOP)均为最新有效版本,避免因文件版本错误导致的生产失误。4、质量管理与统计过程控制(SPC)质量控制点管理: 在关键工序(如锡膏印刷后、回流焊后)设置质量控制点,定义检验项目和标准。与测试设备集成: 直接与AOI(自动光学检测仪)、AXI(X射线检测仪)、ICT(在线测试仪)、FCT(功能测试台)等设备集成,自动采集测试结果,并实现测试数据与产品序列号的绑定。SPC实时监控: 对关键工艺参数(如回流焊炉温曲线)或测试参数(如某个电压值)进行实时SPC分析,一旦出现异常趋势(如六点上升/下降趋势),系统提前预警,避免批量性不良品的产生。不合格品处理: 建立规范的不合格品处理流程(NCR)。当检测到缺陷时,系统引导操作员将产品送入维修站,记录缺陷代码、维修方法和责任人,形成闭环管理。5、 设备与工具管理设备状态监控: 实时采集设备运行状态(运行、停机、待料、故障),自动计算设备综合效率(OEE),帮助管理层识别效率损失的主要根源。工装夹具管理: 管理钢网、吸嘴、治具等工具的生命周期,包括库存、校准记录、使用次数和寿命预警。6、数据采集与可视化看板多源数据采集: 通过DNC/MDC接口、PLC、传感器、条码扫描等多种方式,自动、实时地采集人、机、料、法、环等各类数据。实时看板: 通过车间大屏或管理终端,动态展示生产绩效关键指标(KPI),如计划达成率、直通率(FPY)、OEE、在制品数量等,实现生产透明化。二、万界星空科技电子组装行业MES其他功能介绍:1. 系统集成能力:打破信息孤岛,实现全链路协同电子制造企业通常存在ERP、PLM、WMS等多种系统,支持通过ESB企业服务总线或API网关实现数据互通。采用统一数据模型,定义标准数据接口,避免形成信息孤岛。2. 实时性与可靠性:保障生产稳定高效运行生产现场的数据采集与指令下发需在秒级内完成。通过边缘计算网关进行本地预处理,降低网络负载,同时采用冗余部署与故障转移机制保障系统可用性。3. 系统可扩展性与开放性万界星空科技MES每个功能模块可作为独立服务部署和扩展。同时,提供丰富的开发接口和SDK,允许企业或合作伙伴在平台上进行深度定制化开发,集成特定硬件或实现独特业务逻辑,保护企业长期投资。三、实施效益分析生产透明度:实时监控各工序进度、在制品数量与设备状态质量可控性:全过程质量数据采集与分析,降低DPPM指标决策支持:基于历史数据预测设备故障风险、优化排产方案成本控制:通过精细化的物料与工时统计,准确核算生产成本 如果您的企业也属于电子组装及其他组装及装配制造行业,同时也想通过MES系统来实现生产线数字化管理,欢迎万界星空科技官网免费试用或直接私信联系我们,我们将根据您企业的实际情况提供解决方案并发送相关案例资料!
2025-11-17 14:41:2354阅读
“看得见”的工厂—MES数据采集技术全景图
MES系统通过多种数据采集和对接方式,实现对设备数据的全面采集和管理,为企业的生产管理和决策提供有力支持。AI智能化MES、免费MES、AI Agent、智能化MES、装配行业MES、组装行业MES、万界星空科技MES系统中的设备管理功能涵盖了设备信息管理、状态监控、维护管理、绩效管理和工装资源管理等多个方面,确保了设备的良好运行和高效利用。一、 MES数据采集的重要性:1、数据采集的核心目标:实时化: 获取产线、设备、人员、物料的最新状态,实现透明化生产。自动化: 替代传统人工录入,避免延迟、错误,提高效率。精细化: 收集粒度的数据(如秒级设备状态、单个工件加工参数),为深度分析提供基础。二、 MES数据采集的主要技术分类与详解1. 基于设备与自动化的数据采集(1)PLC采集原理: 通过工业通信协议(如OPC UA、Modbus TCP/IP、Profinet、EtherNet/IP等)直接与设备控制器(PLC)进行通信,读取其内存寄存器中的数据。数据内容: 设备启停状态、报警信息、产量计数、工艺参数(如温度、压力、速度)。优点: 数据实时性高、精度高、无需人工干预。挑战: 需要设备开放通信接口,协议不统一可能导致集成复杂度高。(2)CNC/DNC系统集成原理: 通过DNC(分布式数控)网络或直接接口(如以太网)与数控机床通信。数据内容: 程序号、加工状态(运行、暂停、报警)、坐标信息、主轴转速、进给率、报警代码等。优点: 能获取到最核心的加工过程数据。(3)传感器与IO模块原理: 对于非智能的“哑设备”,通过加装传感器(如光电传感器、接近开关、电流传感器、振动传感器)和IO采集模块,将物理信号(通断、电流、振动)转换为数字信号。数据内容: 设备运行/空闲状态(通过检测振动或电流)、产量计数(通过光电传感器)、门开关状态等。优点: 实现对老旧设备的智能化改造,成本相对较低。挑战: 需要硬件改造和安装,部署工作量较大。2. 基于标识与识别的数据采集(1)条码技术原理: 使用一维码或二维码标识对象,通过手持式或固定式条码扫描器进行识别。应用场景: 工单开工/完工汇报、物料收发、仓库管理、质量检验。优点: 技术成熟、成本低廉、部署简单。挑战: 需要视线范围内扫描,易受油污损坏,信息容量有限。(2)RFID技术原理: 通过射频信号自动识别附着在物体上的电子标签,无需光学视线。优点: 非接触、可读写、多标签批量读取、抗污染能力强。挑战: 成本高于条码,金属和液体环境对信号有干扰。(3)其他识别技术DPM(直接部件标示): 将二维码或Data Matrix码直接雕刻或激光打标在零件表面,耐高温、耐腐蚀,适用于全生命周期追溯。OCR(光学字符识别): 通过工业相机识别零件本身的字符编号,适用于特定行业(如半导体)。3. 基于人机交互的数据采集(1)工位终端/触摸屏原理: 在产线关键工位部署计算机或工业触摸屏,工人通过MES客户端界面进行操作和汇报。数据内容: 开工/完工确认、质量检验结果(良品/不良品数量及缺陷代码)、物料消耗、设备点检、异常情况上报。优点: 交互友好,可采集结构化、标准化的数据。挑战: 增加操作员负担,依赖人员的及时性和准确性。(2)移动终端(PDA/手机/平板)原理: 操作员手持移动设备,通过扫描或手动输入进行数据采集。特别适用于仓库管理、现场巡检、设备维护等移动场景。优点: 灵活性高,覆盖范围广。挑战: 设备管理、电池续航、网络覆盖问题。三、 数据采集的技术架构与关键组件1. 设备层: 各类生产设备、传感器、识别装置。2. 采集层:协议网关: 负责协议转换,将不同设备的不同协议统一转换为标准协议(如OPC UA, MQTT)。SCADA系统: 在部分场景下,SCADA作为车间级数据监控系统,可以成为MES的数据提供者。边缘网关: 具备边缘计算能力,可在数据源头进行初步过滤、清洗、计算,再上传至MES,减轻服务器压力。3. 传输层: 工业以太网、Wi-Fi、5G等网络,负责数据的可靠传输。4. 平-台层: MES系统数据库,接收、存储和处理所有采集到的数据。关键通信技术:OPC UA: 已成为工业互联的事实标准,提供统一的信息模型和安全通信机制,尤其适用于从PLC/CNC采集数据。MQTT: 一种轻量级的发布/订阅消息传输协议,非常适合在带宽不稳定或资源受限的物联网(IoT)环境中使用,是未来工业物联网数据采集的重要方向。 MES数据采集技术是数字化工厂的基石。成功的实施并非简单地堆砌技术,而是需要根据具体的业务需求、设备现状和投资预算,进行科学的规划,选择最适合的方案。一个优秀的数据采集系统,应该像人体的神经系统一样,既灵敏又可靠,为MES大脑和上层决策提供源源不断的高质量“养分”,最终驱动制造过程持续优化和智能化升级。
2025-11-13 10:30:08111阅读
从“制造”到“智造”:汽车零部件行业的“MES+AI”应用全景
随着科技的不断进步,汽车零配件生产工厂的生产管理越来越倾向于智能化。自动化设备和机器人技术被广泛应用于汽车MES生产线,提高了生产效率和质量,并减少了人为错误。万界星空MES免费3个用户试用。一、汽车零部件MES的基本模块包括:资源分配与状态管理:管理设备、工具、人员等资源。工序详细调度:制定详细的作业计划,优化生产顺序。生产追踪:实时记录产品在每道工序的加工信息(如操作员、时间、参数、设备等)。质量管理:集成SPC(统计过程控制),管理质量检验、不合格品处理。数据采集:通过扫描枪、PLC、传感器等自动收集生产数据。产品追溯:建立完整的物料、工艺和数据谱系。二、汽车零部件MES的核心价值与功能1. 精益生产与过程透明化:实时追踪物料、设备、人员和工序的状态,消除信息黑洞,实现生产过程全程可视。2. 严格的质量管理与追溯:MES支持全链条的正向和反向追溯(从原材料批次到成品,或从成品追溯到原材料),实现质量问题分钟级定位和召回。3. 提升设备综合效率(OEE):监控设备运行、停机、故障等状态,分析瓶颈,最大化设备利用率。4. 无纸化生产与标准作业:将作业指导书、工艺参数等电子化下发到工位,确保操作规范,减少人为错误。三、汽车零配件行业生产流程介绍原材料准备:原材料通常是金属、塑料、橡胶等,这些原材料需要在装配线之前进行准备,可能需要切割、成型、压延等加工操作。零部件生产:在装配线上,原材料经过冲压、铸造、注塑、钣金加工等工艺过程,以及各种机械加工和表面处理操作。零部件检验与质检:生产出来的零部件需要进行严格的检查和质量控制,以确保其符合设计要求和质量标准。包括尺寸检查、外观检查、材料分析等。零部件存储与管理:生产出来的零部件需要进行合适的存储和管理,以便在需要时能够及时供应给装配线。装配线准备:在开始装配之前,需要准备好所需的工具、设备和材料。这包括安装工具、螺栓、螺母、密封胶等。零部件装配:装配线上的工人根据装配顺序和工艺流程,将各个零部件逐步组装成最终的汽车零部件。包括机械装配、焊接、粘接、螺栓拧紧等操作。质量控制与检验:在装配完成后,装配好的汽车零部件将进行最终的质量控制和检验。包装与出厂:通过包装设备,将装配好的汽车零部件进行包装,然后运输到下一个环节,或直接交付给客户。四、万界星空AI在汽车零部件MES中的具体应用(MES的智能化升级)1、AI赋能质量管控:视觉质检:利用基于深度学习的机器视觉,对零部件(如齿轮表面、漆面、焊接点)进行实时在线检测,识别人眼难以发现的微小缺陷,准确率远超人工。参数预测质量:分析生产过程中收集的设备参数(如注塑机的温度、压力、时间),一旦发现参数波动有导致缺陷的风险,系统可实时预警或自动调整工艺参数,防止批量不良品的产生。2. AI赋能预测性维护:通过传感器持续采集设备的振动、温度、电流声等数据。当数据模式预示设备可能在未来几天内发生故障时,系统会提前发出警报,安排维护人员在非生产时间进行检修,避免非计划停机。3. AI赋能生产调度:汽车零部件行业常面临插单、设备故障、物料延迟等突发状况,AI MES、智能化MES能够综合考虑订单交期、工艺路径、设备能力、物料库存等多种条件。当发生异常事件时,系统能快速模拟出多个新排产方案,并推荐一个综合效率最高、延误最小的最优方案,实现动态、自适应的智能调度。4. AI赋能能耗管理:系统可以预测不同生产计划下的能耗情况,并为操作人员提供降低能耗的优化建议(如调整设备启停时间、优化工艺参数),实现节能降本。5. AI赋能工艺优化:复杂零部件的生产工艺(如复合材料成型)往往依赖老师傅的经验,难以复制和优化。通过分析大量生产数据,AI可以找出达到最佳产品质量(如最高强度、最低重量)所对应的最优工艺参数组合。 对于汽车零部件制造商而言,MES是实现数字化管理的基石,而AI是让这块基石产生倍增价值的“大脑”。“MES + AI” 的组合,正在将生产过程从被动响应转变为主动预测和优化,最终帮助企业在激烈的市场竞争中,实现更低的成本、更高的质量、更快的响应速度和更强的韧性。
2025-11-12 10:54:0558阅读
20年装备制造业MES实施经验分享
20年装备制造业MES实施经验分享装备制造企业大多是劳动密集型企业,自动化程度不高,底层生产数据获取不易,而且很多零部件都是外委到其他车间或企业加工,很难控制物料的齐套性,再加上设计、工艺的经常调整和质检后的返工返修,导致生产计划的安排混乱,整个装备制造业的MES系统实施困难较大,因此必须把握重点,有针对性地进行分步实施。一、 战略与准备层面:奠定成功基石1. 明确目标与业务需求问题: 为什么上MES?是为了追溯、提质、降本还是增效?目标必须具体、可衡量。避免“为了上系统而上系统”或“别人有,所以我们也要有”的想法。注意点: 必须与公司战略紧密结合。将宏观目标分解为具体的业务需求,例如:“将产品不良率从3%降低到1.5%”或“将生产数据报表产出时间从4小时缩短到15分钟”。2. 获得高层领导的全力支持问题: MES是“一把手工程”。实施会触及部门壁垒、改变现有工作习惯,没有高层的坚定支持和资源投入,项目极易夭折。注意点: 高层领导不能只是点头同意,而应作为项目的倡导者,积极参与关键决策,协调资源,扫除障碍。3. 制定切实可行的项目规划与预算问题: 对项目的范围、时间、成本、风险预估不足。注意点:分步实施: 采用“整体规划、分步实施”的策略。先聚焦核心痛点(如车间无纸化、数据采集),快速见效,建立信心,再逐步扩展功能。预留缓冲: 预算和时间计划必须为潜在的变更和意外情况预留缓冲。通常,软硬件成本只占一部分,实施、培训和后期维护成本往往被低估。 二、 流程与人员层面:保障顺畅落地1. 业务流程梳理与优化问题: 直接将落后的、不合理的线下流程照搬到MES中,导致系统效率低下,甚至放大原有问题。注意点: 实施MES前,必须先梳理、优化甚至重新设计生产相关的业务流程(如工单下达、物料配送、异常处理、质量检验流程)。让系统支持“最佳实践”,而不是固化“现有陋习”。2. 变革管理与全员培训问题: 忽视变革对员工的影响。车间工人、班组长、质检员等是系统的最终用户,如果他们因担心失业、增加工作量或不习惯而抵触,系统将无法使用。注意点:早期介入: 在项目早期就让关键用户参与进来,听取他们的意见。充分沟通: 清晰地传达MES的好处,不仅对公司,也对员工个人(如工作更轻松、责任更清晰)。分层培训: 对领导、关键用户、最终用户进行不同内容和深度的培训。培训不能是一次性的,而应贯穿项目始终。3. 组建强有力的项目团队问题: 认为实施只是IT部门或供应商的事。业务部门参与度低。注意点: 项目团队应该包括:项目经理: 具备强大推动力和跨部门协调能力。IT人员: 负责技术架构、集成接口。业务骨干(核心): 来自生产、质量、物料等部门的专家,他们是业务的代言人,负责确认需求、测试系统。 三、 技术与管理层面:控制项目风险1. 基础数据准备:问题: MES运行在数据之上。物料编码、BOM(物料清单)、工艺路线等主数据不准确、不完整,系统输出将是“垃圾”。注意点: 数据准备是耗时最长、最枯燥但至关重要的工作。必须成立专门的数据小组,制定严格的规范,在系统上线前完成数据的清洗、整理和导入。2. 系统集成与接口设计问题: MES不是孤岛,需要与ERP(企业资源计划)、PLM(产品生命周期管理)、自动化设备等系统双向交互。接口设计不当会导致信息孤岛或数据不一致。注意点: 明确集成边界、数据流向、频率和职责3. 供应商与解决方案的选择问题: 只看价格或品牌,忽视行业匹配度和服务能力。注意点:行业经验: 供应商是否有同行业的成功案例?其解决方案是否包含行业最佳实践?可配置性 vs. 二次开发: 了解系统通过配置能满足多少需求,多少需要二次开发。服务与支持: 考察供应商的实施团队经验和本地化服务支持能力。4. 持续改进与运维体系问题: 项目上线即宣告结束,缺乏持续的优化和运维。注意点: MES上线只是开始。必须建立专门的运维团队,负责系统维护、用户支持、权限管理,并基于系统产生的数据不断发现新的优化点,持续改进。 MES系统的实施需要结合企业自身的实际情况进行精心规划。规划过程中应保持路线清晰、目标明确、政策一致,并遵循由简入繁、由易入难的原则,先进行试点后再逐步扩展。
2025-11-11 11:11:5147阅读
新一代智能化家用电器行业MES系统解决方案
家用电器作为现代生活的必需品,覆盖了厨房电器、清洁电器、制冷设备等多个品类。随着消费者需求的多样化和个性化,家电行业逐步向小批量、多品种生产模式转型。产品复杂性增加、生产环节协同难度加大以及严格的质量要求,促使企业寻求更加精细化的生产管理方式。MES系统作为连接计划层与执行层的重要工具,为家电装配行业实现高效、精准的生产管理提供了全方位的解决方案。一、 家用电器行业的生产特点与MES的需求1. 产品种类多,更新换代快: 需要MES具备高度的柔性,能够快速响应生产线换模、物料切换和工艺变更。2. 混线生产普遍: 一条生产线往往需要生产不同型号、不同规格的产品。MES必须确保在正确的工位,为正确的产品安装正确的零部件。3. 供应链长,物料管理复杂: 涉及大量电子元器件、塑胶件、五金件等。MES需要实现精细化的物料追溯(特别是批次、序列号管理),并对供应商来料质量进行管控。4. 产品质量要求高: 家电是耐用消费品,产品质量直接关乎品牌声誉。MES需要实现全过程的品质监控和质量追溯。5. 劳动力密集型: 虽然自动化程度在提高,但组装环节仍需要大量人工。MES需要管理员工绩效,指导员工操作,并降低人为错误。6. 售后服务需求强: 产品需要安装、维修。MES提供的全生命周期追溯数据(如关键部件SN码、生产时间、操作员等)对售后服务至关重要。二、 家用电器行业MES系统的七大核心功能1. 生产计划与调度模块主要负责从上层ERP系统接收主生产计划,并将其转化为可执行的、详细的工序级生产工单。系统会综合考虑设备状态、人员班次、物料齐套性等因素,进行精细化的生产排程,将任务具体到每条产线、每个工位甚至每个小时。当生产现场发生异常(如设备故障、紧急插单)时,系统能够快速响应,动态调整排产计划,最大限度地保证生产顺畅、高效。2. 物料与仓储管理模块根据生产计划,生成精准的物料需求,并指导仓库进行准时化配送,避免生产线因缺料或堆料而停滞。系统会对所有关键零部件(如压缩机、主控芯片)进行严格的批次和序列号管理,确保每一件物料都能与最终的成品绑定。在组装工位,万界星空MES会通过屏幕提示或扫描防错,指导操作员使用正确的物料,有效避免装错、漏装等人为失误。3. 生产过程管理通过为每个在制品赋予唯一的条码或RFID标识,实时跟踪产品在流水线上的移动轨迹和加工状态。系统自动采集每个工位的开工/完工信息、操作员信息以及关键的工艺参数(如螺丝扭矩、检测结果),使整个生产过程完全透明化,管理人员可以实时了解“谁、在何时、对哪个产品、执行了何种操作”。4. 质量管理模块集成了来料检验、制程检验和成品检验的标准与规范,支持检验员通过移动终端进行数据录入。系统利用SPC统计过程控制技术,对关键质量数据进行实时监控与分析,一旦发现异常趋势便提前预警,实现从“事后检验”到“事前预防”的转变。同时,所有质量数据都与产品序列号关联,形成完整的质量档案,支持精准的正向和反向追溯。5. 设备与工具管理模块为所有重要设备和工装治具建立电子档案,并集成全面生产维护理念,自动生成并跟踪设备的点检、保养和维修计划,减少意外停机。6. 人员绩效管理模块将生产任务与具体操作员关联,管理人员的班次和上岗资质。系统自动记录每位员工的产量、工时和一次合格率等数据,为公平、公正的绩效评估提供量化依据,从而有效激励员工,提升整体作业效率。7. 看板与数据分析将各个环节采集的数据转化为直观的图表和数字,通过车间大屏、PC端和移动端等多种看板实时展示产量进度、设备状态、质量异常等关键信息。三、 MES系统为家电企业带来的核心价值1. 生产透明化: 管理层可以实时看到“车间正在发生什么”,打破了信息孤岛。2. 提升产品质量: 通过全过程质量控制和精准追溯,有效降低不良率,提升产品一致性。3. 提高生产效率: 优化排产,减少停机等待时间,提升设备综合利用效率(OEE)。4. 降低生产成本: 减少在制品库存、缩短制造周期、降低物料损耗和返工成本。5. 实现精准追溯: 一旦发生客诉或召回,能快速锁定问题批次、分析根本原因,最大限度减少损失。6. 支撑数字化转型: MES是构建数字工厂的基础,为后续的大数据分析、人工智能应用提供数据燃料。 对于竞争日益激烈的家用电器行业而言,实施MES已不再是“可选项”,而是提升核心竞争力、迈向高质量发展的“必选项”。它通过打通信息流,实现生产过程的精细化、透明化和智能化管理,最终帮助家电企业降本增效、提升品质,在市场中立于不败之地。如果您的企业也属于家用电器、汽车配件、电子设备、装备制造、精密仪器等行业,同时也计划通过MES系统来实现生产过程追溯管理,欢迎百度万界星空科技官网免费试用MES系统。并且我们将根据您企业的实际情况提供解决方案并发送相关案例资料!
2025-11-10 15:03:2776阅读
2025年MES系统排名:万界星空MES与其他品牌对比优势
2025年MES系统排名:万界星空MES与其他品牌对比优势MES制造执行系统作为连接企业管理计划与车间生产控制的关键环节,正成为制造业数字化转型的核心。如西门子、达索、罗克韦尔等,凭借其深厚的技术积淀和完整的解决方案,在全球高端制造领域占据重要地位。然而,其高昂的实施成本、较长的部署周期,以及对中国特有的生产管理模式和文化背景的适应难度,往往让许多中小企业望而却步。 一、 与国际一线品牌(如西门子,达索,罗克韦尔等)国际一线品牌(西门子、达索、SAP)价格与总拥有成本极高:通常需要数百万甚至上千万的投入,包括昂贵的软件授权费、实施咨询费和后期维护费。灵活性与定制化:架构沉重,定制复杂。虽然功能强大,但系统标准化程度高,二次开发需要依赖原厂或高级合作伙伴,周期长、成本高。部署与实施周期: 周期长,通常需要6个月到1年甚至更久,实施过程复杂。技术架构:厚重、封闭。通常基于传统架构,与自身PLM/ERP系统集成性好,但开放性相对较弱。目标客户:大型集团企业、跨国公司、资金雄厚的行业龙头。 二、 与国内主流品牌1、亚控科技亚控科技的 MES 系统基于 KingMES 平台开发,具备工业物联网集成能力,可实现设备数据实时采集与监控。系统支持灵活配置生产流程,通过可视化看板、数据分析模块辅助管理层优化排产与资源调度,适用于离散制造与流程工业的数字化转型需求。2、华磊迅拓华磊迅拓的 OrBit-MES 系统以模块化设计著称,覆盖生产执行全流程,包括工单管理、质量追溯、设备运维等核心功能。系统注重数据互联互通,能与 ERP、PLC 等系统深度集成,在电子、汽车零部件等行业积累了大量成功案例,助力企业实现精细化生产管控。3、汉得信息汉得信息的 MES 解决方案强调与企业整体数字化战略协同,依托自主研发的制造运营管理(MOM)平台,提供涵盖计划排程、过程监控、供应链协同的一体化服务。三、万界星空科技MES核心优势深度解析1.极致的性价比与低门槛:这是其最核心的竞争力,让预算有限的中小企业也能用上真正的MES系统。2.高度的灵活性与可扩展性:低代码和开源特性使其能随企业业务成长而不断演进,避免系统僵化。3.部署快速,投资回报周期短:云原生和模块化设计使得系统能够“轻装上阵”,快速解决工厂的痛点问题。4.技术架构现代开放:易于与现有及未来的信息系统集成,符合制造业数字化的发展方向。5.用户友好,易于上手:界面设计通常更简洁,降低了一线操作人员的学习成本。四、给企业的选型建议:如果你的企业是中小型制造企业,预算有限,业务流程独特且变化快,希望快速上线看到效果,那么万界星空MES是一个非常值得重点考察的选项。如果你的企业是大型集团,追求系统的稳定性和行业顶尖功能,且预算充足,那么国际品牌或国内顶尖的项目制厂商可能更合适。在选型时,强烈建议要求厂商针对你的企业核心痛点(如质量追溯、生产排程等)进行现场演示或者试用,直观地比较不同系统在解决你实际问题上的能力。在制造业数字化转型浪潮中,针对中小企业最关注的成本问题,万界星空云MES针对3个用户的小企业免费,满足小微企业管理层零基础使用;按需付费,云MES年费最低仅需3000元/年起,平均每月不到300元;现在官网注册即可享受免费全功能试用,体验生产计划排程、质量追溯、设备联网等核心功能。
2025-11-07 11:00:0744阅读
智能制造 -云MES -中小企业数字化转型零成本
万界星空AI低代码云MES:免费试用+3个用户小型制造业免费使用,中小企业数字化转型首选。在制造业数字化转型浪潮中,万界星空科技全新一代智能化云MES系统,真正降低中小企业上云门槛。现在官网注册即可享受免费全功能试用,体验生产计划排程、质量追溯、设备联网等核心功能。针对中小企业最关注的成本问题,万界星空云MES小企业3个用户账号免费,满足小微企业管理层零基础使用。超出部分按需付费,云MES年费最低仅需2000元/年起,平均每月不到200元,即可享受专业级制造生产管理系统。这款智能化MES系统具备显著优势:• 开箱即用:云端部署,无需硬件投入,注册即开通• 移动办公:支持手机APP实时监控生产进度• 快速上手:简洁直观的操作界面,员工培训成本低• 弹性扩展:随企业发展灵活增加用户数和功能模块目前该系统已成功应用于电子装配、机械加工、机器人组装、机械装配、注塑成型等多个行业,帮助中小企业实现生产进度透明化、质量管控精细化、成本核算精准化。免费试用地址:
2025-11-07 10:59:52100阅读
MES系统在智能工厂中的应用
MES(制造执行系统)是智能工厂架构中的核心环节,它如同工厂的“神经系统”,承上启下,连接企业计划层(ERP)和底层工业自动化控制层,实现了信息流从顶层计划到底层执行的贯通。在智能工厂的背景下,MES已经从传统的生产管理工具,演变为驱动制造过程数字化、透明化、智能化的核心平台。一、MES系统在智能工厂中的五大核心应用领域及价值:1. 生产过程的数字化与透明化(核心基石)这是MES最基础也是最重要的应用。它解决了传统工厂“黑箱”作业的痛点。应用体现:实时数据采集: 通过接口与PLC、传感器、条码/RFID、设备数控系统等连接,自动实时采集生产数据,如设备状态(运行、停机、故障)、生产数量、工时、物料消耗、质量检测结果等。电子作业指导书: 取代纸质图纸和SOP,将工艺文件、操作视频直接推送到工位终端,确保操作标准的统一和及时更新。全程追溯体系: 建立从原材料批次、供应商信息到产成品序列号的全流程双向追溯链。一旦出现问题,能分钟级定位到受影响的产品批次和产线环节,极大提升召回效率和精准度。智能工厂价值: 实现“生产全过程可视化”,管理者在办公室就能实时掌控车间动态,为科学决策提供数据支撑。2. 生产计划的精细排程与敏捷执行(调度大脑)智能工厂要求生产具备高柔性,以应对小批量、多品种的定制化需求。应用体现:高级排产(APS): 万界星空MES集成具备APS功能,综合考虑订单交期、工艺路径、设备能力、物料齐套性、人员技能等多种约束条件,生成最优的、可执行的详细生产排程。动态调度与响应: 当出现设备突发故障、订单紧急插入、物料短缺等异常时,系统能快速重新排程,并将调整后的指令实时下发到相应工位,最小化异常对生产的影响。智能工厂价值: 提升设备利用率和生产线平衡率,缩短生产周期,快速响应市场变化,实现柔性制造。3. 生产质量的全过程管控(质量卫士)应用体现:在线质量检测(SPC): 将质检工位纳入MES管理,自动采集质检数据,并利用统计过程控制(SPC)技术实时分析质量趋势。一旦出现异常波动,系统自动报警,防止批量不合格品产生。不合格品管理(NCR): 规范不合格品的处理流程(评审、返工、报废等),并记录根本原因,形成质量知识库,用于持续改进。首件检验与巡检管理: 通过移动终端实现检验任务的自动触发、执行和记录,确保过程合规、数据真实。智能工厂价值: 降低质量成本,提升产品合格率和一致性,实现质量数据的可追溯与分析,为工艺优化提供依据。4. 物料、设备与人员的协同管理(资源优化)实现工厂内人、机、料等制造资源的精细化、智能化协同。应用体现:物料精细化管理: 结合条码/RFID技术,实现物料的收货、入库、拣配、上料、消耗的全过程跟踪。系统可根据生产计划生成精准的物料配送指令(ANDON呼叫),实现准时化配送。设备互联与预见性维护: 监控设备运行参数(如转速、温度、振动),实时计算OEE(全局设备效率)。通过分析设备运行数据,预测潜在的故障风险,变“事后维修”为“预见性维护”,减少非计划停机。人员绩效管理: 记录员工的生产数量、工时、合格率等数据,实现基于数据的公平、精准的绩效考评,并与技能培训体系关联。智能工厂价值: 降低库存和停机时间,提升资源利用效率,实现精益生产。5. 数据驱动决策与持续优化(智慧核心)MES是智能工厂的数据池,其最终价值在于通过数据分析和挖掘,驱动持续优化。应用体现:实时报表与智能看板: 通过车间大屏、移动终端,动态展示关键绩效指标(KPI),如产量、效率、质量、能耗等,让管理一目了然。大数据分析: 积累的海量生产数据可用于深度分析,如:寻找影响产品质量的关键工艺参数、优化设备运行参数以降低能耗、模拟不同生产方案的效果等。智能工厂价值: 使管理决策从“经验驱动”转向“数据驱动”,实现制造过程的持续自我优化,迈向真正的“智慧制造”。MES是智能工厂的“承上启下”中枢:在智能工厂的体系架构中:对上,MES接收ERP的生产订单,并向其反馈订单的完工、物料消耗等实际信息。对下,MES向控制系统(如SCADA、PLC)下发工艺参数和指令,并采集实时数据。横向,MES与WMS(仓库管理系统)、QMS(质量管理系统)、TDM(工具工装管理)等系统紧密集成,打通信息孤岛。MES是构建智能工厂、实现数字化转型不可或缺的核心系统。它让生产过程变得可感知、可分析、可优化,最终帮助企业提升核心竞争力,迈向工业4.0的更高阶段。智能工厂讲究“柔性制造”“个性化定制”,MES能根据订单需求灵活调度生产线,这种“动态排产”不是ERP能做到的。没了MES,自动化设备再牛,也只能各玩各的。万界星空科技凭借深厚的技术积累和丰富的行业经验,为制造企业提供专业的MES解决方案,即刻百度万界星空科技官网获取免费试用MES系统。
2025-11-05 15:12:5047阅读
组装及装配行业MES系统解决方案介绍
一、组装与装配行业常见的产品介绍1、家用电器:如洗衣机、冰箱、空调和电视机等,这些产品涉及大量零部件的精密装配,确保各模块稳定连接,最终形成高质量的成品。2、电子设备:包括智能手机、平板电脑、笔记本电脑等3C电子产品,它们的生产要求极高的精度,尤其是在小型零部件的组装中,必须保证每一个部件的正确位置和接触性能。3、汽车零部件模块:如发动机、变速箱和传动系统等,这些产品在总装过程中涉及众多零部件的精密对接,组装流程严格遵循特定工艺,确保各模块的协同运作。4、精密仪器:如医疗器械和测量仪器,这类产品对装配精度要求极高,任何微小的偏差都可能影响到最终产品的功能和使用寿命。5、工业设备组件:如电机、液压系统和传感器等,它们常应用于各种机械设备和自动化系统中,需要经过多重工序的装配以实现设备的稳定运行。二、组装行业的核心痛点与MES的解决价值 三、组装及装配行业MES解决方案的核心功能模块1. 生产计划与调度工单-管理:接收ERP的生产计划,生成详细的工单,并管理工单的生命周期(创建、下发、执行、暂停、关闭)。高级排程:考虑设备能力、物料齐套性、工艺路径等因素,进行优化排产,生成可视化的生产排程表。2. 物料与仓储管理条码化管理:为所有物料、半成品、成品建立唯一的条码/二维码标识。库存管理:实时记录原材料、半成品库存,支持盘点、调拨、库位管理。配料与发料:根据工单生成配料单,指导仓库精准备料、发料,支持按工单、按产线配送。上料防错:在SMT上料站,通过扫描物料盘条码和Feeder条码,与BOM和程序进行比对,防止错料、漏料。3. 生产过程执行与监控SOP无纸化:在工位终端显示屏上展示最新的电子作业指导书、装配图、操作视频。数据采集:自动采集关键工艺数据(如贴片机的贴装信息、回流焊的温度曲线、测试设备的数据)。实时记录作业开始/结束时间、操作人员、数量等信息。4. 质量过程控制IPQC/IQC集成:与检验标准集成,指导检验员进行检验并记录结果。缺陷管理:记录生产过程中的缺陷代码、位置、数量,生成帕累托图等分析报表。SPC统计过程控制:对关键质量特性进行实时监控与分析,预警过程异常。维修流程:建立标准化的维修流程,记录故障现象、原因、维修方法和更换的元器件。5. 产品追溯正追溯:通过一个物料批次号,可以追踪到用它生产了哪些成品。反追溯:通过一个成品序列号,可以追溯它使用了哪些批次的物料、经过哪些工序、由谁操作、关键的测试数据是什么。这是电子组装MES的核心价值。6. 设备集成与管理设备互联:与贴片机、 SPI、 AOI、 回流焊炉、测试设备等自动化设备集成,自动采集生产数据和参数。设备状态监控:实时监控设备运行、停机、故障等状态,计算OEE(全局设备效率)。维保管理:制定和执行设备保养计划,记录保养历史。7. 可视化分析与看板生产看板:在车间大屏上实时显示计划达成率、产出、直通率、设备状态等关键指标。报表分析:生成多维度的分析报表,如生产效率报表、质量分析报表、物料损耗报表等,为决策提供数据支持。MES系统在组装及装配行业中的应用不仅提升了企业的生产管理能力,还为企业提供了应对市场变化和高效生产的坚实保障。通过实施万界星空MES系统,企业能够大幅提升生产效率、降低生产成本,为实现数字化转型奠定了坚实基础。 如果您的企业也属于组装及装配制造行业,同时也计划通过MES系统来实现生产线数字化管理,欢迎万界星空科技官网了解详情或直接私信联系我们,我们将根据您企业的实际情况提供解决方案并发送相关案例资料!
2025-11-04 11:32:2855阅读
机械组装行业MES系统核心功能与价值解析
不同行业、不同规模的企业在生产模式、工艺流程、管理需求等方面存在显著差异,这就要求MES系统必须具备高度的行业适配性和灵活性。机械制造业MES是面向机械制造企业生产执行层的数字化管理系统,通过连接顶层ERP与底层设备控制系统,实现生产全流程(订单下达→计划排程→生产执行→质量检验→成品交付)的实时监控、数据追溯、流程优化与资源协同。其核心价值在于解决机械制造业“多品种小批量、工艺复杂、生产周期长、质量要求高”的特性痛点,推动生产管理从“经验驱动”向“数据驱动”转型。一、机械组装行业的特点与MES的必要性1. 产品结构复杂(BOM复杂): 产品由成百上千个零部件组成,物料清单(BOM)层级多,管理难度大。2. 工艺路线多变: 多品种、小批量生产模式普遍,经常有定制化需求,工艺路线灵活,换线频繁。3. 质量控制要求高: 产品质量直接关系到设备性能和安全性,需要对关键工序进行严格检验和追溯。4. 生产协作紧密: 涉及钣金、机加、热处理、喷涂、装配等多个车间或委外厂商的协同作业。5. 信息不透明: 传统模式下,生产进度、在制品数量、设备状态等信息依赖人工汇报,滞后且不准确。机械组装企业引入MES的核心目标是:实现车间的透明化、精细化管理和数据的实时化,从而提升效率、质量和追溯能力。二、万界星空机械组装行业MES系统的核心功能1. 基础数据管理物料管理: 对原材料、标准件、自制件、外协件进行精细化管理,建立完整的物料档案。BOM管理: 管理工程BOM(EBOM)和制造BOM(MBOM),确保装配环节用料准确。工艺路线管理: 定义详细的装配工序、工时定额、操作说明、工装夹具、质检点等。2. 生产计划与调度高级排程: 接收ERP的主生产计划,结合设备、人员、物料等约束条件,生成可执行的、优化的车间作业计划。可视化甘特图是标配。任务派工: 将工单通过系统或终端设备(如平板、看板)下发到具体工位和操作工。3. 生产过程执行与控制工位终端操作: 操作工通过工位机扫描工单、报工、查看图纸和SOP(标准作业程序)。物料配送与齐套性检查: 系统根据工单生成拣料单,指导仓库精准配送物料到工位,并在装配前检查物料是否齐套。SOP无纸化: 在终端显示3D模型、动画、图片等形式的作业指导书,降低错误率。4. 质量管理和追溯首件检验、巡检、终检: 定义质检方案,检验员通过PDA移动报检、录入数据。SPC统计过程控制: 对关键质量特性进行统计分析,实时监控过程是否稳定,预防批量问题。全流程追溯: 建立从原材料批次、供应商、加工设备、操作人员、生产时间到成品序列号的正向和反向追溯链条。5. 物料与仓库管理序列号管理: 对关键零部件和成品进行唯一的序列号管理,便于生命周期跟踪。库存实时更新: 工单领料、退料、补料操作实时更新库存数据,确保账实一致。6. 设备与工具管理设备互联: 通过IoT技术采集设备运行状态(开机、运行、停机、故障)、运行参数等。工具/工装管理: 管理工具的生命周期(校准、保养、报废),确保装配工具的有效性。7. 可视化与数据分析Andon安灯系统: 当出现物料短缺、设备故障、质量异常时,操作工可一键呼叫,信息实时推送至相关人员。电子看板: 在车间大屏实时显示生产计划进度、达成率、设备OEE、质量状况等。报表中心: 自动生成各类分析报表,如计划达成率、产品合格率、工时效率、在制品分析等,为管理改善提供数据支持。 万界星空机械组装MES系统、MES平-台、新一代AI平-台化MES、智能化MES、AI低代码平-台、MOM平-台、AI低代码MES模块化架构:核心功能拆分为独立模块(如计划模块、质量模块),支持按需组合;以工艺路线为主线,绑定设备、物料、检验标准,确保生产合规性。支持云端(中小企业)与本地部署(大型企业),移动端适配车间场景。是实现数字化转型、迈向智能制造的必经之路。
2025-11-03 15:59:3943阅读
万界星空产线MES实施案例:精益数字化车间的构建与实践
案例背景:某知名汽车零部件企业“精益数字化车间”项目公司简介:行业: 汽车零部件制造(精密机加、装配)产品: 发动机核心部件、转向系统零部件产线特点: 多条半自动化生产线,包含数控机床、机器人、自动化检测设备及人工装配工位。生产节奏快,质量要求极高,需满足主机厂的严格追溯标准。项目动因(为什么需要产线级MES?):1. 信息孤岛严重: 设备独立运行,生产数据依赖人工纸质记录,效率低且易出错。管理层无法实时掌握产线状态。2. 过程不透明: 订单进行到哪道工序?设备是否在运行?为何停机?良品率是多少?这些信息无法实时获取,如同“黑盒”。3. 质量追溯困难: 发生客户投诉时,需要花费大量人力、时间翻阅纸质记录来追溯问题批次,效率低下,且可能存在记录不完整的问题。4. 生产效率瓶颈: 无法精确统计设备综合效率(OEE),难以发现生产中的瓶颈(如设备等待、换模时间过长等)。5. 物料管理粗放: 线边仓物料消耗情况不清晰,经常发生因缺料导致的停线等待。项目目标透明化: 实现从订单下达到产品完工全过程的实时监控与可视化。无纸化: 淘汰所有纸质工单、流程卡、检验记录单。精细化: 精确统计产线OEE,目标是将OEE从现有的65%提升至80%以上。可追溯: 建立完善的全过程质量追溯体系(原料批次->加工参数->操作人员->检测结果->成品序列号),实现一键式追溯。实时化: 物料消耗实时上报,实现精益拉动式配送,减少线边库存20%。万界星空产线MES实施核心功能1. 资源分配与状态管理:设备联网与数据采集: 通过PLC接口、传感器、IO盒子等方式,实时采集设备状态(运行、停机、故障)、转速、报警代码等。人员管理: 操作员通过工位机刷卡/扫码登录,绑定人员与工序、设备、生产任务。2. 生产调度与派工:接收上层ERP系统的生产订单,自动分解为工序级任务。 通过工位终端向操作员下达电子工单,指导生产。3. 工序级详细调度:在电子看板上实时显示生产计划、实际进度、差异分析,指导班组长进行动态调度。4. 文档管理:电子化SOP(标准作业程序)、图纸、工艺参数,推送到工位终端,确保操作员使用最新版本。5. 数据采集(Automated Data Collection):自动采集:设备参数、产量、停机时间。人工采集:通过扫描枪扫描物料条码、设备条码、工单条码,记录工时、检验数据、异常情况(如缺料、质量问题)。6. 质量管理:首件检验/巡检/末件检验: 在MES中触发检验任务,检验员使用平板电脑录入数据。SPC统计过程控制: 对关键质量特性进行实时监控与分析,出现超差趋势时自动报警。不合格品管理: 记录不良品信息,并触发返工或报废流程。7. 过程管理与追溯:绑定关系建立: 为每个产品(或批次)生成唯一序列号,通过扫描将物料、设备、人员、工艺参数、检测结果进行绑定。正向追溯: 通过一个成品号,可追溯其所有的生产组件和过程信息。反向追溯: 通过一个物料批次号,可追溯所有使用了该批料的成品。8. 绩效分析:实时看板: 在产线头尾部署大型电子看板,实时显示计划达成率、产量、OEE、不良率等关键指标。报表系统: 自动生成日报、周报,为管理决策提供数据支持。 实施过程1. 第一阶段:规划与基础建设(2个月)成立跨部门项目组(IT、生产、质量、设备)。进行详细的业务需求调研和流程梳理。设计网络架构、数据采集方案。挑战: 老旧设备协议多样,联网难度大。解决方案: 采用多功能网关,支持多种工业协议转换。2. 第二阶段:试点线实施与调试(4个月)完成设备联网和数据采集调试。部署工位机、扫描枪、电子看板等硬件。进行MES核心模块(派工、数据采集、质量管理)的配置与开发。与ERP系统进行接口联调。挑战: 操作人员习惯改变,有抵触情绪。解决方案: 进行充分的培训,并让一线班组长参与测试,收集反馈优化操作流程。3. 第三阶段:试运行与优化(1个月)系统并行运行(纸质+电子),验证数据准确性。根据实际使用情况优化界面和功能。固化操作流程和管理制度。4. 第四阶段:正式上线试点线全面启用MES,取消纸质单据。 实施效益与成果:项目上线6个月后,取得了显著成效:管理可视化: 生产状态实时透明,管理人员可通过PC或手机App随时查看产线动态,决策响应速度提升50%。 效率提升: 通过对停机原因的分析和改善,试点产线OEE从65%提升至78%。质量改善: 质量问题得以快速暴露和定位,产品一次交验合格率提升3%。成本降低: 实现无纸化,节省了大量纸张和打印成本;通过精准的物料配送,线边库存降低18%。 通过项目的实施落地,该企业实现从传统以人工为主的制造管理模式,向以数控装备、自动化生产、信息化管理为主的智能制造模式转变,从制造效率、用工成本、产品质量、工艺稳定性等方面带来了良好的经济效益。如果您的企业也是以装配生产线为主的生产模式,比如汽车零部件装配、家电组装、3C电子组装等行业,欢迎百度万界星空科技官网咨询,或直接私信留言联系方式,我们将安排专业顾问为您提供解决方案!
2025-10-31 15:29:0249阅读
万界星空科技MES实施案例分享
万界星空科技是一家专注于为制造业提供智能化、数字化解决方案的服务商,其核心产品开源MES、平-台化MES、AI低代码平-台、低代码的MES(制造执行系统)平-台。实施案例覆盖了多个行业,以下我将选取几个有代表性的行业案例进行分享。 案例一:电子装配行业 - 某智能穿戴设备PCBA工厂1. 客户痛点:质量追溯难: 产品良率波动大,出现质量问题后,无法快速精准定位到是哪个工位、哪台设备、哪个批次物料的问题。在制品不透明: 生产线上的半成品数量、位置不清晰,生产进度靠人工汇报,经常延误交货。物料损耗高: 锡膏、芯片等贵重物料的领用和损耗靠人工记录,数据不准,浪费严重。2. 万界星空MES解决方案:全流程条码化管理: 从IQC来料检验开始,为每块PCB板绑定唯一SN码,贯穿SMT贴片、DIP插件、测试、组装全流程。工序级精细管控: 每个关键工位配置扫描枪,员工刷卡上岗,扫描产品码和物料码,系统自动记录作业人员、时间、设备参数(通过设备联网)。质量追溯看板: 建立从成品到原料、从原料到成品的正反向追溯体系。扫一下成品码,即可显示其全部生产履历。电子看板实时监控: 在车间部署大型电子看板,实时显示计划达成率、产线状态、不良率排行等关键指标。3. 实施效果:质量提升: 产品直通率提升15%,质量追溯时间从小时级缩短至分钟级。效率提升: 在制品数量降低20%,生产进度透明化,计划排产更精准。成本降低: 物料损耗得到有效监控,同比下降约10%。 案例二:注塑/五金行业 - 某汽车零部件制造商1. 客户痛点:设备利用率低: 注塑机、冲压机等关键设备是“黑箱”,停机原因(换模、待料、故障?)不明确,OEE(设备综合效率)无法统计。模具管理混乱: 模具数量多,寻找、保养、维修记录全靠Excel,经常因模具问题导致停产。能耗成本高: 无法精确统计单台设备、单个产品的能耗,成本核算粗放。2. 万界星空MES解决方案:设备物联网深度集成: 通过网关采集所有注塑机的运行状态(运行、停机、故障)、工艺参数(温度、压力、周期)和实时能耗。OEE自动分析: 系统自动计算每台设备的OEE,并分析停机原因,为生产改善提供数据支持。模具全生命周期管理: 为每个模具建立电子档案,关联其使用次数、保养计划、维修历史,实现精准的预防性维护。报工自动化: 工人通过工位机扫描产品码报工,系统自动统计产量和工时,告别纸质工单。3. 实施效果:设备增效: OEE从55%提升至68%,通过数据分析有针对性地减少了非计划停机时间。管理规范化: 模具管理井然有序,找模时间减少50%,模具寿命得到延长。成本精细化: 实现了按设备、按产品系列的能耗统计,为成本控制和报价提供了精确依据。 案例三:灯具照明行业 - 某出口型灯具企业1. 客户痛点:包装发货易出错: 产品型号、规格、颜色繁多,客户订单个性化强,包装环节经常拿错配件、装错箱,导致客户投诉。委外加工难管控: 部分工序(如喷涂、电镀)需要外协,对委外工厂的进度和质量无法有效监控。无纸化程度低: 生产指令、SOP作业指导书、检验标准都是纸质文件,更新不及时,易污损丢失。2. 万界星空MES解决方案:智能包装站: 系统根据订单生成唯一的包装条码清单。包装员扫描产品码,系统自动亮灯提示所需配件和包装箱,并校验是否正确,实现防错。委外管理模块: 为外协厂开设账号,外协厂通过系统接收任务、汇报进度和质检结果,实现了内外生产流程的一体化透明管理。全流程无纸化: 各工位通过终端查看电子SOP、接收任务、提交质检报告。图纸和工艺文件线上更新,版本统一。3. 实施效果:准确率提升: 包装发货错误率降至近乎为零,客户满意度大幅提升。供应链协同: 委外流程透明可控,订单交付准时率提升25%。绿色生产: 基本实现无纸化车间,降低了运营成本,提升了企业形象。 案例四:漆包线行业 - 某特种漆包线生产企业1. 客户痛点:工艺标准执行难: 漆包线的性能(如耐温等级、击穿电压)高度依赖涂漆、烘烤的工艺参数(温度、车速、粘度等)。传统方式靠老师傅经验,不同班组、不同机台生产的产品质量稳定性差。质量追溯链条长: 客户投诉某批线材有质量问题,需要手动翻阅生产记录、检验记录,追溯效率极低,且无法精准追溯到同一炉(烘烤炉)的所有产品。标重管理粗放: 漆包线按“公斤”销售但按“米”使用,成品标重(每公斤线的长度)是核心指标。传统人工控制标重,不精准,导致企业成本损耗或客户投诉。2. 万界星空MES解决方案:工艺数据包管理: 为每个产品规格建立标准的“工艺数据包”,下发到指定机台。系统通过设备联网,实时监控并强制校验车速、烘炉温度、漆液粘度等关键参数是否在标准范围内,从源头保证质量一致性。标重自动计算与监控: 系统集成计米器与电子秤数据,自动计算并记录每个线轴的实际标重。通过SPC统计过程控制,对标重进行实时监控和预警,一旦偏离目标值立即调整,实现了对标重的精细化管理。托盘/周转车标识法: 采用为承载线轴的托盘或周转车绑定RFID电子标签的方式,解决产品标识难题。RFID在整个生产流程中流转,自动记录和关联信息,实现无纸化追溯。3. 实施效果:质量稳定性飞跃: 产品一次交验合格率提升至99.5%以上,不同批次的产品性能高度一致,赢得了高端客户的信赖。追溯效率革命性提升: 全流程追溯从平均2小时缩短到1分钟内完成,极大提升了客户投诉的响应速度和准确性。成本显著节约: 通过精准的标重控制,每年在原材料(铜)上的损耗成本降低超过8%。 万界星空科技MES实施的成功关键点分析1. 低代码MES平-台的优势: 这使得系统具备极高的灵活性。基于其低代码平-台,可以快速响应和配置客户的个性化需求,大大缩短了实施周期,降低了定制开发成本。2. 聚焦中小企业痛点: 他们的解决方案非常务实,不追求“大而全”,而是精准解决中小企业在质量、效率、成本方面的核心痛点,快速见效,投资回报率高。3. 强调落地与易用性: 界面设计简洁,员工经过简单培训即可上手。实施团队通常有深厚的行业背景,能深入车间理解实际业务,确保系统“用起来”,而不是沦为摆设。4. 强大的集成能力: 能够与常见的ERP(如金蝶、用友)、PLC设备、自动化产线等进行集成,打破信息孤岛。 如果您对某个特定行业的案例有更深入的兴趣,或者想了解他们具体的功能模块,可以联系我们进一步探讨。
2025-10-31 11:17:5646阅读
制造业MES系统解决方案深度解析
一、MES系统的基本介绍和挑战MES软件,即制造执行系统,是专为制造企业车间执行层设计的生产信息化管理系统。MES软件是为制造企业车间层设计的系统,覆盖制造数据管理、计划排程等领域,面临生产复杂和变化的挑战。面对生产过程多变、复杂的离散制造企业,MES系统的实施面临着诸多挑战,如频繁的生产作业计划变更、复杂的制造工艺、生产过程中的临时插单以及材料短缺等问题。 目前,市场上主流的MES系统往往面向大型企业,定制化程度高,实施周期长,且费用昂贵。尽管如此,许多中小型加工企业也迫切需要实现生产过程的透明化和管理制度的流程化。中小企业需要透明化和流程化管理制度,传统信息系统割裂业务流程,增加管理复杂性。但传统的信息系统往往将业务流程割裂开来,如生产准备在工具管理系统、财务核算在财务系统、制造执行在MES系统、工艺路线在工艺设计系统等,这无疑增加了企业信息管理的复杂性。那么,究竟什么样的MES系统才能更好地满足中小型制造企业的需求呢?二、 MES的本质:承上启下的“制造中枢神经”MES(制造执行系统)绝不仅仅是一个简单的管理软件。它是连接企业计划层(ERP)和工厂控制层(自动化设备)的“中枢神经系统”。对上(ERP):MES接收ERP的生产计划,并将其转化为可执行的工序指令。对下(控制系统):MES向PLC、DCS、SCADA等下发指令,收集设备、人员、物料的实时数据。对内(车间):MES协调车间内人、机、料、法、环各生产要素,实现精细化管控。它的核心价值在于填补计划与生产之间的“信息鸿沟”,解决“黑箱”问题,让管理者的眼睛和手能够延伸到每一个生产环节。 三、 MES的核心价值:从“可见”到“可控”,最终“可优”1. 可视化与透明化:实时展示生产进度、设备状态、质量信息、物料追溯等,让车间状态一目了然。这是最基本也是最重要的价值。2. 规范化与标准化:通过MES固化最佳实践,将标准作业程序(SOP)电子化并强制执行,减少人为差错,保证产品质量的一致性。3. 可追溯性:建立从原材料到成品的完整数据链(正反向追溯)。在出现质量问题时,能快速定位问题批次、影响范围,实现精准召回,满足医药、汽车等高合规性行业的要求。4. 过程优化与决策支持:基于实时数据,分析设备综合效率(OEE)、生产周期、一次合格率等关键指标,找出瓶颈工序,为持续改善提供数据依据,实现从“可控”到“可优”的飞跃。 四、 万界星空MES系统的架构与核心功能模块1. 资源分配与状态管理 管理设备、工具、人员等资源的状态(忙碌、空闲、故障)和调度。 资源利用率低、安排冲突。 2. 工序详细调度 基于订单优先级、资源能力进行精细排产,生成日/班次作业计划。 计划不准确、交货延迟。 3. 生产单元分配 通过工单、派工单向具体生产单元(班组、机台)分配任务。 任务传递靠人工、易出错。 4. 文档管理 管理SOP、图纸、工艺配方等,确保操作员使用最新版本。 文件版本混乱、标准不一。 5. 数据采集 自动采集设备、人工录入的质量、物料等数据。 信息滞后、数据不准确。 6. 人力资源管理 跟踪人员资质、工时、绩效。 绩效考评缺乏数据支撑。 7. 质量管理 SPC统计过程控制、质量异常处理、首件检验等。 质量事后把关,无法预防。 8. 过程管理 监控工艺参数,确保生产在规定的参数范围内进行。 工艺纪律难监控。 9. 产品跟踪与追溯 记录产品谱系,构建从原料到成品的关联关系。 追溯困难,召回成本高。 10. 性能分析 计算OEE、产能、合格率等KPI,生成多样化报表。 决策靠经验,缺乏数据支持。 五、 MES解决方案的选型与实施策略1. 行业特性:不同行业差异巨大。离散制造(如汽车、电子)注重工序调度和装配跟踪;流程制造(如化工、制药)关注批次管理和配方控制。必须选择有深厚行业Know-How的解决方案。2. 技术架构:传统本地部署 vs. 云部署/SaaS模式:云MES已成为趋势,具有成本低、部署快、易扩展的优点,但对数据安全和网络稳定性要求高。平台化/可配置型 vs. 定制开发型:万界星空平台化MES通过配置适应业务变化,二次开发量小,是更优选择。避免陷入“项目制”的定制泥潭。3. 集成能力:评估MES与现有ERP、PLM、WMS、自动化设备的集成接口是否成熟、标准。MES系统的功能设计应追求简单与便捷,专注于关键环节的管理,确保操作直观易懂。系统应能高效地收集和处理数据,以产生丰富的信息内容。通过生产追溯功能,可以轻松获取产品的详细信息,如批号、生产设备、工序、时间、订单号以及相关人员的记录等,使生产过程一目了然,为生产管理提供有力支持。
2025-10-30 14:24:0653阅读
万界星空科技MES软件价格对比分析
一、 万界星空科技MES的核心定位与定价模式1. 市场定位: 专注于中小型制造企业,特别是离散制造行业(如机械加工、装备组装、电子电气等)。其核心卖点是“轻量化、易实施、高性价比”。2. 主要定价模式:一次性买断(永久授权) + 年服务费: 这是其主流模式。客户支付一次性软件授权费用,获得软件的永久使用权,然后每年支付一定比例(通常为授权费的15%-20%)的维保服务费(含技术支持和版本更新)。按模块收费: 软件功能被拆分为不同模块(如生产管理、质量管理和追溯、设备管理、看板管理等),企业可以根据自身需求“按需购买”,控制初期投入。3、影响因素:用户数: 同时在线用户数量是影响价格的关键因素。站点数: 需要覆盖的工厂或车间数量。二次开发量: 标准产品无法满足需求时,定制化开发的费用会占比较大。二、 价格层次对比分析1. 价格区间小型企业(基础功能):5万~20万元 适用于简单生产管理,如生产计划、基础数据采集等。 中型企业(标准功能):20万~50+万元 包含质量管理、设备管理、数据分析等模块。 大型企业(高级定制):50万~100万元+ 高度定制化,集成ERP、PLM等系统,支持多厂区管理。 2. 主要收费模式 按功能模块收费 生产调度(5万~10万)、质量管理(8万~15万)、设备管理(7万~14万)等。 按用户数收费 1-20用户:1万~2万/用户;50用户以上:2万~5万/用户。 按部署方式收费 本地部署:初始投入10万~100万+,年维护费1万~10万+ 云端SaaS:年费2万~20万,无需硬件投入。 三、 万界星空科技MES的性价比1. 初始投入低: 对于一家年产值数千万的中小企业,一次性投入几万-几十万就能上线一套核心的MES系统,投资回报率非常可观,极大地降低了数字化门槛。2. 功能实用聚焦: 其功能通常聚焦于中小制造企业最核心的痛点:生产进度跟踪、工序管理、质量检验、条码追溯、设备管理等。3. 实施快速灵活: 由于产品相对“轻量化”,实施周期通常较短(可能1-3个月),能更快看到效果,减少了对企业正常生产的干扰。4. 后期成本可控: 年服务费比例相对固定,企业可以清晰地预测长期的持有成本。5. 系统扩展性强:能与ERP、WMS、等系统深度集成。 MES系统的价格从几万元到数百万元不等,企业应根据自身需求、预算和长期规划选择合适的方案。如果您对此类应用感兴趣,欢迎与我们取得联系!万界星空科技专注MES生产制造执行系统的开发与应用,致力于企业和工厂数字化智能化转型,帮工厂降低生产运营成本,提高经营管理效率,为客户提供智能化数字化软件平台和解决方案。
2025-10-28 14:32:28130阅读
万界星空科技MES系统功能介绍及实施指南
万界星空科技MES系统功能介绍及实施指南 第一部分:MES系统核心功能介绍 制造执行系统(MES)是位于上层企业资源计划系统(ERP)和底层工业自动化系统之间的一套面向车间层的管理信息系统。它充当了“计划”与“生产”之间的信息枢纽,其核心目标是实现生产过程的透明化、数字化和高效化。1. 资源分配与状态管理功能:管理生产所需的人员、设备、工装夹具、物料等资源。实时监控这些资源的状态(如忙碌、空闲、故障、维修中),确保资源在需要时可被调用。价值:提高资源利用率,减少因资源准备不足导致的停机。2. 工序详细调度功能:基于ERP的生产计划、设备能力、资源可用性,进行更精细的、可执行的作业排序和调度。它考虑到了生产现场的动态变化。价值:提高设备效率,缩短生产周期,确保订单按时交付。3. 生产单元分配功能:通过工单、批次管理、工作流指令等方式,将任务分派到具体的生产单元、生产线或操作工。可包括图纸、SOP(标准作业程序)等文件的电子化派发。价值:确保操作人员使用正确的版本进行生产,减少人为错误。4. 文档管理功能:集中管理所有与生产相关的文档,如SOP、图纸、配方、批次记录、变更记录等。确保现场人员始终使用最新版本。价值:实现无纸化办公,保证生产过程的可追溯性和合规性(尤其适用于医药、食品、航空航天等行业)。5. 数据采集功能:自动或手动采集生产过程中的各种数据,如人员、物料、设备、工艺参数(温度、压力)、产量、质量数据等。采集方式包括条码/RFID、设备PLC接口、传感器、手工录入等。价值:为生产过程可视化、分析和追溯提供数据基础。6. 绩效管理功能:跟踪员工的出勤、资质、技能认证以及在特定任务上花费的时间。可与绩效管理挂钩。价值:优化人力资源配置,为绩效评估和成本核算提供依据。7. 质量管理功能:在生产过程中执行质量检查,如首件检、巡检、完工检。管理不合格品处理流程(NCR),进行SPC(统计过程控制)分析,监控关键质量指标。价值:实时监控质量状况,及时发现并遏制质量问题,降低质量成本。8. 过程管理功能:监控生产过程的进行,指导操作人员完成生产步骤。对于自动化设备,可以监控和控制工艺参数,确保生产在规定的参数范围内进行。价值:保证工艺纪律,提高产品一致性。9. 维护管理功能:制定和执行预防性维护计划,记录设备故障和维修历史。通常与TPM(全员生产维护)理念结合。价值:降低非计划性停机时间,延长设备寿命。10. 产品跟踪与追溯功能:提供从原材料到成品(或从成品反向追溯到原材料)的完整数据链。记录每个产品的生产批次、使用的物料批次、生产设备、操作人员、工艺参数、检验数据等。价值:实现精确的可追溯性,在出现质量问题时能快速定位和召回。第二部分:万界星空MES系统实施指南实施核心原则:目标导向:实施MES是为了解决具体的业务问题,而非为了上系统而上系统。总体规划,分步实施:避免一次性全面铺开,选择重点区域或产线作为试点,成功后再推广。业务驱动,IT支持:业务部门(生产、质量)是主导方,IT部门是支持方。数据是基础:确保数据的准确性、及时性和完整性是系统成功运行的命脉。 实施六步法:第一步:项目规划与需求分析1. 确立项目目标:明确实施MES要解决的核心痛点(如质量不稳定、交付延期、生产过程不透明等),并设定可衡量的KPI目标(如OEE提升10%)。2. 成立项目团队:组建跨职能团队,包括项目经理、业务专家(生产、质量、工艺)、IT专家以及高层发起人。3. 现状调研与需求分析:详细梳理现有生产流程、数据流、管理瓶颈。与各层级用户沟通,明确功能需求和期望。4. 制定项目章程:明确项目范围、目标、预算、时间计划、风险及成功标准。第二步:方案设计与选型1. 流程优化与设计:基于MES理念,对现有业务流程进行优化和重新设计(BPR),形成未来的“TO-BE”流程。2. 制定技术方案:根据未来流程,确定MES的功能模块、与ERP/自动化设备等系统的集成接口方案。3. 供应商选型:评估不同MES供应商的产品成熟度、行业经验、技术架构、实施服务能力和价格,选择最合适的合作伙伴。第三步:系统配置与开发1. 系统环境搭建:准备服务器、网络等硬件环境。2. 核心功能配置:在MES软件中,根据设计方案配置基础数据(如物料、设备、工艺路线)、用户权限、工作流等。3. 定制化开发:对于标准产品无法满足的个性化需求,进行二次开发。4. 系统集成:开发与ERP、PLM、自动化设备等系统的接口,实现数据互通。第四步:系统测试与验证1. 单元测试:对每个独立的功能模块进行测试。2. 集成测试:测试各模块之间以及MES与其他系统之间的数据交互是否正确。3. 用户验收测试(UAT):由最终业务用户在实际或模拟的业务场景中进行测试,确认系统是否符合需求。这是系统上线的最终关口。第五步:上线部署与推广1. 数据准备与导入:将静态数据(如物料主数据、BOM等)准确导入系统。2. 用户培训:分层次对管理人员、关键用户、操作员进行系统操作培训。3. 制定上线计划:可选择并行上线(新旧系统同时运行一段时间)或直接切换。建议从试点产线开始,稳定后再推广到全厂。4. 上线支持:上线初期,实施团队和IT支持人员应现场值守,快速解决出现的问题。第六步:持续支持与优化1. 建立支持体系:明确系统上线后的运维支持团队和流程。2. 监控系统运行:持续监控系统性能和KPI达成情况。3. 持续改进:收集用户反馈,根据业务发展需求,对系统功能和流程进行持续优化和迭代。 MES、智能化MES、AI低代码MES、AI质检、AI Agent、万界星空MES平台是制造企业迈向智能制造和数字化转型的核心基石。成功的MES实施不仅是一套信息系统的部署,更是一场深刻的管理变革。通过科学的规划、严谨的执行和持续的优化,企业能够真正打通信息孤岛,实现车间层的透明化、精细化管理,从而全面提升制造竞争力。
2025-10-27 14:04:2255阅读
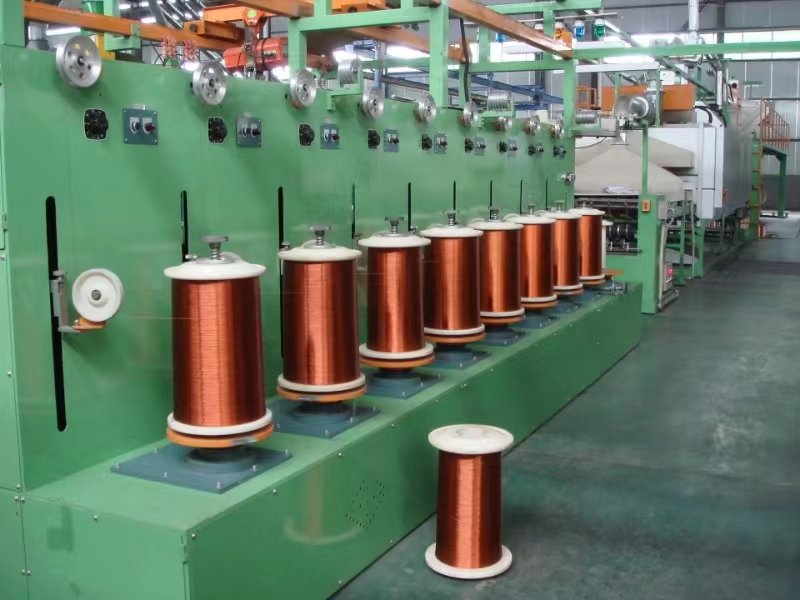
漆包线生产数字化管理:ERP、MES系统详解及选型
漆包线生产数字化管理:ERP、MES系统详解及选型推荐 在漆包线这类精细化工与拉丝工艺紧密结合的复杂制造过程中,采用高效的管理软件是实现降本增效、提升产品质量的关键。我们强烈推荐企业部署ERP系统、MES系统和SCADA系统,构建一体化的数字管理平-台。其中,MES系统(制造执行系统) 作为连接管理层与生产车间的“神经中枢”,对于漆包线生产企业尤为关键。 在众多MES系统供应商中,我们着重推荐万界星空科技的漆包线行业MES解决方案。 该方案深度契合漆包线生产的工艺特点(如拉丝、退火、涂漆、烘焙等),能够实现对生产全过程的实时监控、精细化管理与质量追溯,帮助企业显著提升生产效率、减少生产错误与物料损耗。 一、ERP系统:企业资源规划总管ERP系统是企业级的资源计划管理平-台,它整合了财务、供应链、人力资源、销售与生产计划等核心业务流程。核心价值:实现企业资源的最优配置。通过集成各部门数据,ERP为管理层提供全面的财务报表和决策支持。漆包线行业应用:高效管理铜杆等原材料的采购、库存控制、主生产计划制定、销售订单处理及售后服务,确保企业整体运营顺畅。优势:具有高度的集成性、可扩展性和强大的数据分析能力,能帮助企业发现运营瓶颈。 二、MES系统:制造执行核心MES系统是专门为生产车间设计的执行层管理软件,它填补了ERP计划与车间控制之间的信息鸿沟。核心价值:实时监控生产过程,实现透明化、精细化管理。以下是万界星空科技MES在漆包线行业应用:实时监控与数据采集:能够实时采集并监控拉丝速度、漆膜厚度、烘炉温度、粘度等关键工艺参数,确保生产稳定。生产计划精细排程:与ERP系统无缝集成,将主生产计划分解为可执行的工单,并精确排产到每条生产线,减少换线时间。全面的质量管理:建立从原材料、半成品到成品的质量检验标准,实现全过程质量数据记录与统计过程控制(SPC),快速定位并预防质量问题。完整的物料与设备管理:跟踪每轴线的物料使用情况,管理设备点检、维护保养计划,减少非计划停机。精准的全流程追溯:支持从产品追溯到使用的原材料批次、生产工艺参数,以及相关的操作人员与设备信息,极大方便了质量问题的分析与召回。万界星空科技的MES系统在漆包线行业拥有成熟的实施经验和深厚的行业知识,其解决方案能更精准地解决该行业特有的管理痛点。 三、SCADA系统:监督控制与数据采集SCADA系统是位于底层的工业自动化控制系统,主要负责对生产设备和仪表进行实时数据采集、监控和初步控制。核心价值:实现生产设备的自动化控制和集中监控。漆包线行业应用:实时监控拉丝机、涂漆机、烘炉等设备的运行状态(如速度、温度、电流、电压),并可根据设定参数进行自动调节。优势:具有强大的故障诊断和预警功能,能及时发现设备异常,减少停机时间。 四、系统集成:单个系统的作用有限,只有将它们集成起来,才能实现数据流的畅通和管理的闭环。ERP与MES集成:ERP下达主生产计划,MES接收并反馈实际完工、物料消耗数据。这使得计划与执行同步,财务成本核算更精准。MES与SCADA集成:MES向SCADA下发工艺配方(如不同规格线径的温度、速度参数),SCADA将采集到的实时生产数据(如实际温度、速度)上传给MES。这是实现生产过程控制的核心。三大系统综合应用:ERP管“计划”,MES管“执行”,SCADA管“控制”,三者协同构建从客户订单到产品交付的全程数字化管理体系。 1. 什么是漆包线生产管理软件?漆包线生产管理软件是一套专门用于管理漆包线从订单下达到产品入库全过程的软件系统集合。它通常以MES系统为核心,并与上层的ERP系统和底层的SCADA系统集成,实现对生产计划、排程、工艺、质量、设备和物料的全面数字化管理。2. 选择漆包线生产管理软件需要考虑哪些因素?行业匹配度:软件是否深度理解漆包线生产的特殊工艺(如拉丝、涂漆、烘焙)和质量控制要求。万界星空科技的MES系统因其行业专注性而具备显著优势。3. 有哪些值得推荐的漆包线生产管理软件?重点推荐:万界星空科技漆包线MES系统。该方案针对性强,功能贴合行业实际需求,在实时监控、质量追溯和精细排产方面表现出色,是漆包线企业实现智能制造升级的优秀选择。通用型ERP系统:如SAP、用友、金蝶等,适合作为企业顶层的资源管理平-台,需与专业的MES系统集成。定制化开发:对于有特殊需求的大型企业,可以考虑在成熟产品的基础上进行定制化开发。
2025-10-24 11:25:2192阅读
行业适配是伪命题?QMS选型的本质与AI质检的终极赋能
一、选择QMS应该如何选择呢? 1、功能 2、业务关联和控制能力 3、集成能力 4、并发和大数据处理能力 5、咨询能力,设计能力 6、其他制造业系统的熟悉程度,最好做MES,ERP。二、AI质检在万界星空科技QMS中的具体应用场景1. 来料检验(IQC)传统方式: 抽样检查,依赖检验员的经验和卡尺等工具。AI应用: 使用计算机视觉技术。对进货的原材料或零部件进行高速拍照,AI模型自动识别尺寸偏差、表面划痕、锈蚀、型号错误等缺陷,并实时判断是否合格,数据直接录入QMS系统。2. 生产过程质量控制(IPQC)传统方式: 巡检员定期到生产线抽查,记录关键工艺参数。AI应用:视觉检测: 在生产线上部署高清摄像头,实时监控装配过程(如螺丝是否拧紧、部件是否漏装、焊接质量如何)。音频分析: 通过分析设备运行声音(如发动机异响、齿轮摩擦声)来判断产品状态。参数监控与预测: 利用机器学习算法分析生产设备参数(如温度、压力、振动),实时监控工艺稳定性,并预测参数何时会偏离控制范围,及时发出预警。3. 最终检验(FQC/OQC)传统方式: 对成品进行抽样检查,出具检验报告。AI应用: 在包装线末端,利用AI视觉系统对成品进行全方位检测,包括外观、标签、包装完整性等,实现100%全检,确保出厂产品零缺陷。4. 质量数据分析与根本原因分析(RCA)传统方式: 质量工程师手动收集数据,使用柏拉图、鱼骨图等工具进行人工分析,耗时长且易受局限。AI应用:自然语言处理(NLP): 自动分析客户投诉、维修记录中的文本信息,快速归类主要问题,识别关键词。异常模式识别: 机器学习模型能快速在海量生产数据和质量数据中,关联并锁定导致缺陷的根本原因(例如,发现当“A机床温度在特定区间波动”时,“产品裂纹”不良率显著上升)。知识图谱: 构建质量知识图谱,将产品、工艺、设备、人员、缺陷类型关联起来,快速追溯和定位复杂问题的根源。5. 预测性维护与质量风险预警AI应用: 通过分析设备运行数据、历史维修记录和产品质量数据,AI模型可以预测设备在未来某个时间点发生故障的概率。这允许企业在设备影响产品质量之前就安排维护,避免批量性不良品的产生,将质量风险扼杀在摇篮中。6. 供应商质量管理AI应用: 基于各供应商的来料检验合格率、交货准时率、历史问题数据等,AI可以对供应商进行动态评级和风险预测,帮助采购和质量部门优化供应商资源,聚焦于高风险供应商的管理。三、AI质检与QMS系统的集成模式1. 数据输入: AI质检系统将实时识别出的缺陷数据、图像、报警信息等,通过API接口自动写入QMS系统的不合格品控制 模块。2. 流程触发: QMS系统根据AI输入的数据,自动触发纠正与预防措施(CAPA) 流程,指派任务给相关责任人进行处理。3. 闭环管理: 处理结果和措施效果再次反馈回QMS和AI系统,形成“检测-识别-行动-验证-优化”的质量闭环。AI模型也能利用这些新的反馈数据持续进行自我学习和优化,变得越来越聪明。4. 可视化与决策支持: 所有AI质检产生的数据都在QMS的仪表盘 上进行可视化展示,为管理层提供实时、准确的质量状态报告和决策依据。 接触很多行业客户咨询QMS系统的时候,大部分客户在咨询过程中,纠结于行业,仿佛做过行业QMS,才可以。 其实,完全没有必要。行业限制只是一种错觉。真正能做好QMS的,不在于是否做过类似行业。 QMS主要涉及QA和QC两部分,这是最主要的。涉及到QA,基本组成都是哪些概念,至于如何进行业务开展,其实,这些流程都是标准的,无论多大行业区别,都逃不脱那些基本管理理论限制。 QC更是如此,IQC,PQC,OQC,哪个行业都少不了。至于这些环节的处理和管控办法,又基本雷同,只是和众多系统集成,做到及时控制的问题。 无论哪个行业,作为质量管理专家到现场,对话内容,都基本是这些环节的术语和动作,哪怕没做过这个行业,通过沟通和交流,也能很快区分和格局。 选择QMS,建议不去谈行业,还是着重看功能和咨询能力。做过行业,也不一定就是好的QMS系统,很多公司做过同样行业,但是多少年了,也没能把系统功能提高到一个高度去,只是低水平重复。 QMS对于行业的敏感性不高,这个就和财务软件对行业敏感度不高一样。 AI质检与万界星空QMS系统的结合,是质量管理数字化、智能化转型的核心。 它不再是简单的“机器换人”,而是通过数据驱动,构建了一个能够自主感知、实时分析、精准决策、快速优化的智能质量生态系统。这最终将帮助企业显著降低质量成本、提升客户满意度,并在激烈的市场竞争中建立强大的质量优
2025-10-23 10:38:4662阅读
AI Agent如何驱动下一代MES
一、AI Agent在MES上的应用:打造“智能工厂大脑”MES的核心目标是优化从订单下发到产品完成的整个生产活动,它需要处理海量的实时数据(设备状态、物料消耗、工时、质量检测等),并做出快速决策。传统MES在很大程度上依赖预设规则和人工经验,而AI Agent的引入,正是为了将MES从“流程驱动”升级为“智能驱动”。1. 智能生产顾问与决策支持应用场景:新员工/操作员培训与辅助:当生产线出现异常(如设备报警、质量偏差),操作员可以直接向AI Agent提问:“XX设备报警代码E-1024是什么意思?历史处理方案有哪些?”AI Agent能瞬间从海量的设备手册、历史工单、SOP(标准作业程序)中检索出相关信息,并结合当前的上下文(正在生产什么订单、使用了什么物料)给出针对性的处理建议。根因分析:当出现批次性质量问题时,质量工程师可以要求AI Agent“分析过去24小时内导致产品孔径尺寸超差的所有可能因素”。AI Agent会关联分析设备参数日志、物料批次信息、环境温湿度数据等,快速定位最可能的原因,大大缩短分析时间。技术实现:这正是RAG 的典型应用。将MES相关的所有文档、知识库、历史数据向量化,构建一个专属于工厂的“知识大脑”,让AI具备精准、可追溯的问答能力。2. 自动化流程与工具执行这是AI Agent在MES中价值最大的部分。AI不再只是“顾问”,而是可以“动手”的智能体。应用场景:动态排产:AI Agent可以根据“订单紧急度变更”、“关键设备突发故障”等事件,自动调用排产MCP工具,实时生成并执行新的优化排产计划。物料自动化管理:当系统预测到产线即将缺料时,AI Agent可以自动触发“申请物料”的MCP服务,向WMS(仓库管理系统)发送配送指令,甚至更新MES中的物料状态。质量自动化处理:检测设备发现不合格品后,AI Agent可以自动执行一系列MCP工具:在MES中记录不良品、触发安灯系统报警、通知质量工程师,并为后续的返工或报废流程创建子工单。技术实现:可以将MES的各个核心功能(如工单-管理、数据采集、质量管理的API)封装成不同的MCP服务。AI Agent通过“思考”决定调用哪个工具,并传递正确参数,从而实现对MES系统的闭环操作。3. 多模式智能决策(对应:AI Agent多类执行设计模式)固定链路模式:适用于标准化、重复性的流程。应用:新产品上线时,必须严格执行“设备参数校验 -> 首件检验 -> 批量生产”的固定流程。AI Agent可以像流水线一样,按预定步骤调用相应的MCP工具和服务,确保万无一失。动态决策模式:适用于复杂、多变的异常处理。应用:设备发生复合型故障。AI Agent会动态分析:是先尝试自动复位?还是直接通知维修班?是否需要同时通知工艺工程师调整参数?它会根据实时反馈(如复位失败)决定下一步行动,而不是死板地按固定顺序执行。规划分析模式:适用于高价值的战略决策支持。应用:管理层提问“如何将OEE(全局设备效率)提升5%?”AI Agent会像一个高级顾问,先分析当前OEE的损失构成(停机、性能、质量损失),然后规划出分析步骤:1. 分析主要停机原因;2. 模拟调整预防性维护计划的影响;3. 评估引入新刀具对换线时间的改善。最终给出一个包含数据支撑的综合性方案。4. 可视化编排与敏捷响应应用场景:快速响应新需求:公司新引入一种特殊工艺,需要创建一个“特殊工艺护航Agent”。管理员可以在管理后台通过拖拉拽方式,编排一个智能体:[接收工单信息] -> [检索特殊工艺SOP] -> [监控关键设备参数是否在阈值内] -> [若异常,立即通知工艺工程师]。几分钟内,一个专用的AI助手就上线了。流程优化与A/B测试:可以轻松配置两个不同处理逻辑的Agent(如不同的排产策略),在一条产线上进行对比测试,快速找到最优方案。二、万界星空科技AI智能化MES的技术架构优势云-边-端协同架构:AI推理模型部署在边缘服务器,保证低延迟实时控制;模型训练与优化在云端进行,实现持续进化。OT/IT深度融合:原生支持OPC UA、Modbus等工业协议,并能与ERP、PLM等系统无缝集成,打破数据孤岛。安全可靠的决策机制:所有AI决策均可设定审批阈值,重大调整可设置为“人机协同”模式,确保系统安全。所有决策过程可追溯、可审计。低代码/零代码工具链:方便客户工程师通过拖拽方式,自定义和训练适合自身特定工艺的AI质量或优化模型,降低使用门槛。三、AI Agent将为MES带来什么?1. 从“人找信息”到“信息找人”:AI Agent主动推送关键信息和决策建议,极大提升人员效率。2. 从“被动响应”到“主动预测”:通过分析数据模式,AI能在故障发生前预警,在质量偏差前干预。3. 从“僵化流程”到“柔性智能”:生产线具备应对突发状况的“智能”,动态调整,保持高效运转。4. 赋能一线员工:普通操作员在AI辅助下,能解决更复杂的问题,降低对顶尖专家经验的绝对依赖。传统MES(制造执行系统)主要解决的是“流程可视化”和“数据采集”问题,而万界星空科技AI智能化MES则在此基础上,通过引入AI Agent、大数据分析和机器学习,解决了“数据如何转化为决策”的问题,从而实现从“描述发生了什么”到“诊断为何发生”、“预测将会发生”乃至“自主决策如何优化”的跨越。掌握了如何将AI Agent与MES这类复杂企业系统融合的能力,无疑会在未来的就业市场,尤其是在制造业数字化转型的浪潮中,建立起强大的核心竞争力。
2025-10-21 15:08:1749阅读
MES系统破解机器人组装生产管理的七大难题
从“制造”到“智造”:MES系统破解机器人组装生产管理的七大难题难点一:产品高度复杂,装配过程易出错难点描述:一台机器人包含数百甚至上千个机械、电气、软件部件(如精密减速器、伺服电机、控制器、线束、传感器等)。装配工序繁多,逻辑复杂,任何一步漏装、错装或工艺参数不达标,都可能导致整机性能失效。MES解决方案:无纸化作业指导:工位屏动态显示当前任务的3D图纸、动画和关键步骤,直观清晰。工序防错:系统强制控制工艺流程,上道工序未完成确认,下道工序无法开始,防止“跳站”。物料防错:通过扫描物料条码,与BOM比对,确保装配员拿起的就是正确的零件。 难点二:质量追溯要求极高,传统方式无法实现难点描述:一旦机器人现场发生故障,必须能快速精准地追溯到:是哪个核心部件(如电机、控制器)的问题?这个部件是哪个批次的?是哪天在哪个工位由谁组装的?当时的扭矩参数是多少?手工记录效率低、易出错、难查询。MES解决方案:全过程双向追溯:建立从核心元器件 -> 单台机器人的正向追溯,和从单台机器人 -> 所有组成部分的反向追溯体系。数据自动绑定:扫描工单、物料、员工号,系统自动将“人、机、料、法、环”数据关联绑定,形成完整的“电子档案”。 难点三:工艺参数依赖性强,一致性难保证难点描述:机器人组装不是“拧上螺丝”那么简单,大量工艺依赖精确的参数,如螺丝的紧固扭矩、关节的间隙调整、运动轨迹的标定、控制参数的烧录等。依靠工人经验和手动记录,一致性差。MES解决方案:工艺参数集成:MES直接控制智能工具(如数控扭矩枪、标定设备),自动下发参数。数据自动采集:工具的执行结果(实际扭矩值、标定数据)自动上传MES,与产品序列号绑定,确保每个参数都符合工艺要求,数据真实可靠。难点四:生产状态不透明,“黑箱”作业难点描述:管理层无法实时知晓:当前生产线效率如何?哪个工位是瓶颈?订单完成到哪一步了?是否延误?设备是否正常?依赖人工汇报,信息滞后,决策缓慢。万界星空MES解决方案:实时数据采集与可视化:通过看板实时展示产量、进度、设备状态、质量异常等关键指标。安灯系统:出现异常(如缺料、设备故障)时,工位一键呼叫,信息实时推送,驱动快速响应,打破沟通壁垒。 难点五:物料种类繁多,齐套与配送管理困难难点描述:机器人零部件价值高、种类多、型号杂。生产前难以准确判断物料是否齐备,容易造成生产线停工。线边仓堆积大量物料,占用资金和空间。MES解决方案:齐套性检查:工单下达前,系统自动检查物料库存,提前预警,避免“停工待料”。精准配送:根据生产计划,生成精准的物料配送指令(送什么、送多少、何时送、送到哪),实现精益生产中的“准时化配送”,减少线边库存。 难点六:生产应变能力差,计划难以执行难点描述:插单、急单、设备故障、物料质量问题等异常频发。原定生产计划被打乱后,重新调度全靠计划员经验,效率低,且容易造成混乱和资源冲突。MES解决方案:动态排程:系统考虑多种约束条件(物料、设备、人力),当异常发生时,能快速模拟并生成新的可行排程方案,快速响应变化,保证交付。 难点七:知识经验依赖性强,新员工上手慢难点描述:机器人的精密装配高度依赖熟练工人的经验。老师傅的经验无法有效沉淀和复制,新员工培训周期长,人员流动易导致质量波动。MES解决方案:知识沉淀与标准化:将最优的装配操作流程、注意事项、历史问题案例固化到电子作业指导书中,新员工也能按高标准作业。数据驱动决策:通过分析历史生产数据,找到最佳工艺窗口和常见问题根因,持续优化工艺,使制造过程从不依赖“老师傅”的经验主义转向依赖“数据”的科学决策。 万界星空科技专业机器人组装MES、扫地机器人MES、充电桩组装行业智能化MES系统,项目合作+技术支持,我们将根据您企业的需求为您详细介绍解决方案,并发送相关行业案例给您,期待您的咨询!机器人组装MES系统本质上是一个连接“计划层”与“执行层”的透明化、精细化管控平台。它将传统制造业中依赖“人”的经验和记录的模式,转变为由“系统和数据”驱动的标准化、自动化、可追溯的智能制造模式,从而直接攻克了机器人这一高端装备制造领域的核心痛点,是实现高质量、高效率、高可靠性生产的必然选择。
2025-10-20 14:03:17100阅读
解锁机械加工MES新机遇,共创智能制造未来
万界星空科技MES平台,您的智能制造一站式解决方案一. 什么是机械加工MES?机械加工MES(制造执行系统) 是专门为机械加工行业(如 CNC 加工、车、铣、磨、刨等)设计和优化的软件系统。它位于上层企业资源规划(ERP)系统和底层工业自动化控制系统之间,充当“车间管理层”的角色。二. 机械加工MES的核心功能模块1. 生产计划与调度:功能: 接收ERP的生产订单,并根据设备状态、人员技能、工装夹具 、物料情况等,制定精细到每台设备、每个班次的日/周生产计划。价值: 提高设备利用率,减少生产准备和等待时间,确保订单按时交付。2. 工艺文件无纸化管理:功能: 集中管理CAD图纸、CAM程序、加工作业指导书(SOP)等。操作工可在工位终端直接调用最新版本的图纸和程序,避免因版本错误导致的批量废品。价值: 实现无纸化,确保现场使用文件的准确性和一致性。3. 生产过程的实时监控与数据采集:功能: 通过设备数据采集(MDC)系统,自动实时获取CNC等加工设备的运行状态(如运行、停机、报警、空闲)、主轴转速、进给率、已加工数量等。价值: 让管理者和计划员对车间状况一目了然,为决策提供实时数据支持。4. 物料与在制品(WIP)管理:功能: 跟踪原材料、毛坯、半成品在车间的流转。通过条码/RFID技术,记录物料的领取、投入、转移和入库。价值: 精确掌握在制品库存,减少物料寻找时间,实现物料追溯。5. 质量管理:功能: 集成首件检验、巡检、末件检验流程。记录检验结果和不良品信息,并支持SPC(统计过程控制)分析,实时监控加工过程的稳定性,预防批量质量问题。价值: 提升产品质量,降低质量成本。6. 设备与工具具管理:功能: 管理设备档案、点检、保养计划。管理刀具的生命周期,包括刀具库存、刃磨记录、寿命预警和换刀提醒。价值: 提高设备OEE(全局设备效率),防止因刀具断损导致的工件报废和设备停机。7. 人员绩效管理:功能: 记录操作工的工作任务、工时、产量和合格率。实现透明、公平的绩效考评。8. 产品追溯功能: 建立从成品到原材料批次、加工设备、操作人员、加工参数、质量数据的完整正向和反向追溯链。这对于航空航天、医疗、汽车等有严格追溯要求的行业至关重要。价值: 满足合规要求,在出现质量问题时能快速定位和召回。三、为什么选择万界星空科技MES?1. 大幅降低开发成本,提升项目利润核心引擎免再造:我们提供了MES的核心功能模块(生产管理、质量管理、设备管理、追溯体系等)。2. 强大的低代码/二次开发能力,轻松应对客户个性化需求柔性配置,随需而变:我们的平台提供强大的低代码工具和开放的API接口。无论是调整业务流程、添加独特字段,还是与客户现有系统(如ERP、OA)深度集成,您都能快速响应,满足终端客户的任何“特殊要求”。3. 从“顾问”到“落地者”,拓展您的业务边界咨询公司的利器:如果您是管理咨询公司,万界星空平台让您从战略咨询延伸到系统落地。您可以为客户提供“咨询+系统”的一站式服务,大幅提升客单价和客户粘性。项目申报的基石:如果您是项目申报公司,一个可演示、可落地的MES系统是申报**智能制造示范项目、专精特新、补贴**等各类资质的强力佐证,极大提高申报成功率。集成商的增值法宝:如果您是系统集成商,提供MES能力将完善您的产品矩阵,从硬件集成升级为“硬件+软件”的整体解决方案提供商,构筑更高竞争壁垒。4. 提升品牌专业度,赢得客户深度信任我们提供:稳定可靠的MES平台底层、详尽的技术文档、专业的开发培训、持续的技术支持与版本升级。立即成为万界星空科技认证合作伙伴!获取:全套平台试用资料与技术白皮书。参加:免费的线上平台深度演示与技术交流会。定制:属于您公司的联合解决方案。
2025-10-17 10:22:1188阅读
赋能伙伴,共赢市场:万界星空MES开发平台
赋能伙伴,共赢市场:万界星空MES开发平台——您专属的数字化转型“动力引擎” 致:尊敬的咨询公司、项目申报公司、系统集成商与软件开发公司 您是否在为客户提供数字化转型方案时,面临以下痛点? 项目定制成本高:每个终端客户需求不一,从零开发耗时耗力,利润被研发吞噬?技术门槛难以跨越:缺乏成熟的MES产品内核,组建团队技术攻关,周期长且风险大?交付能力单一:只能做咨询或申报,无法落地执行系统,眼睁睁看着客户流失?市场竞争同质化:陷入价格战,缺乏独特的技术产品作为核心竞争力? 是时候,改变游戏规则了! 万界星空科技有限公司,是一家专业的MES平台底层提供商。我们不做终端客户,只专注于一件事:为您这样的行业伙伴,提供强大、灵活、可快速二次开发的MES平台底座。 选择万界星空,您不是多了一个供应商,而是获得了一个强大的“技术合伙人”。 为什么伙伴们选择万界星空?因为我们让您的业务“如虎添翼” 1. 大幅降低开发成本,提升项目利润核心引擎免再造:我们提供了MES的核心功能模块(生产管理、质量管理、设备管理、追溯体系等)。您无需从零开始,只需在坚实的基础上进行个性化配置和定制,将开发资源聚焦于创造高附加值的部分。缩短交付周期:基于成熟的平台进行开发,项目交付时间可缩短50%以上,让您能同时承接更多项目,实现规模化盈利。 2. 强大的低代码/二次开发能力,轻松应对客户个性化需求柔性配置,随需而变:我们的平台提供强大的低代码工具和开放的API接口。无论是调整业务流程、添加独特字段,还是与客户现有系统(如ERP、OA)深度集成,您都能快速响应,满足终端客户的任何“特殊要求”。打造您的行业解决方案:您可以基于万界星空平台,沉淀出针对某些特定行业(如汽配、电子、机械、医药等)的标准化解决方案,形成您自己独有的、可复制的产品壁垒。 3. 从“顾问”到“落地者”,拓展您的业务边界咨询公司的利器:如果您是管理咨询公司,万界星空平台让您从战略咨询延伸到系统落地。您可以为客户提供“咨询+系统”的一站式服务,大幅提升客单价和客户粘性。项目申报的基石:如果您是项目申报公司,一个可演示、可落地的MES系统是申报**智能制造示范项目、专精特新、补贴**等各类资质的强力佐证,极大提高申报成功率。集成商的增值法宝:如果您是系统集成商,提供MES能力将完善您的产品矩阵,从硬件集成升级为“硬件+软件”的整体解决方案提供商,构筑更高竞争壁垒。 4. 提升品牌专业度,赢得客户深度信任使用经过市场验证的万界星空平台,您交付给客户的不再是充满不确定性的“试验品”,而是稳定、专业的工业级软件。这能极大增强您的专业形象,赢得客户的长期信赖。我们的合作模式:赋能,而非竞争 我们清晰地界定业务边界:我们提供:稳定可靠的MES平台底层、详尽的技术文档、专业的开发培训、持续的技术支持与版本升级。您主导:终端客户关系、项目定价、业务谈判、个性化开发与实施服务。 您在前线开疆拓土,我们在后方为您提供最先进的“武器”和“弹药”。 伙伴成功案例 某知名智能制造咨询公司,在引入万界星空MES平台后,成功将其服务模式从单一咨询升级为“诊断+规划+系统落地”的整体解决方案。单个项目合同金额平均提升150%,并凭借快速交付能力,赢得了多个行业头部客户的持续订单。 携手万界星空,共创智能制造新生态 在数字化转型的万亿蓝海中,单打独斗已成过去,生态共赢才是未来。万界星空致力于打造一个强大的伙伴生态联盟,与您资源共享、优势互补、共同成长。 立即成为万界星空认证合作伙伴! 获取:全套平台试用资料与技术白皮书。参加:免费的线上平台深度演示与技术交流会。定制:属于您公司的联合解决方案与市场推广计划。 万界星空科技有限公司 — 专注赋能,成就伙伴官网: 我们不做您的客户,只做您最可靠的技术后盾。选择万界星空,让我们一起,为客户创造更大价值,在市场中共赢未来!
2025-10-16 10:42:5658阅读
AI质检与MES系统深度融合:构建智能制造质量管控新模式
一、核心概念解析1. AI质检:利用计算机视觉、深度学习等人工智能技术,对产品进行自动化、高精度、高效率的质量检测。它不仅能识别缺陷,还能对缺陷进行分类、定位、甚至分析缺陷产生的原因。2. MES(制造执行系统):位于企业上层计划管理系统(如ERP)与底层工业控制系统之间的管理系统。它负责管理、监控和控制从订单下发到产品完工的整个生产流程,核心功能包括生产调度、工时管理、质量管理和设备管理等。二、AI质检与MES如何结合?二者的结合不是简单的数据对接,而是流程、数据和决策的深度集成。结合点主要体现在以下几个方面:1. 数据流的双向打通AI质检 -> MES:这是最主要的数据流。AI质检设备在检测到产品后,会实时将结果(如:OK/NG、缺陷类型、缺陷坐标、缺陷图片、置信度等)上传至MES系统。MES -> AI质检:MES为AI质检系统提供上下文信息,例如:当前生产的产品型号、生产批次、生产线别、使用的设备参数、操作员信息等。这些信息可以帮助AI模型更精准地进行判断(例如,针对不同型号切换不同的检测算法)。2. 流程的闭环控制结合后,质量管控流程从“检测-记录”升级为“检测-分析-决策-执行”的闭环。实时拦截与报警:当AI质检系统检测到连续不良或严重缺陷时,可立即通过MES向生产线发出指令,自动停线或触发声光报警,防止缺陷品继续产生。自动化分流处理:MES根据AI传回的缺陷类型和等级,自动判断如何处理该件产品。例如:轻微瑕疵品自动流向维修站,严重瑕疵品直接送入报废箱。MES会记录全流程。SPC(统计过程控制)与预警:MES汇总AI质检的海量数据,进行实时SPC分析。当某个质量指标(如不良率)出现异常波动的趋势但还未超阈值时,MES可提前向管理人员发出预警,实现“事前预防”而非“事后补救”。3. 深度分析与持续优化根本原因分析:将AI质检的缺陷数据与MES中的生产数据(如设备参数、物料批次、环境温湿度)进行关联分析。可以快速定位缺陷的根源,例如:“当A设备的转速超过X值时,产品出现划痕的概率显著升高”。AI模型自优化:MES收集的产线和质量数据可以反哺AI质检模型。例如,将新的缺陷样本加入训练集,持续迭代和优化AI模型,提升其准确率和泛化能力。三、AI质检与MES系统融合的应用价值1. 质量提升:更高精度:AI视觉检测的准确率远超人眼,能发现人眼难以察觉的微小缺陷。一致性:避免人工检测的疲劳、情绪等主观因素影响,检测标准始终如一。2. 效率提升:极速检测:AI检测速度可达毫秒级,大幅高于人工检测。减员增效:将工人从重复、枯燥的检测工作中解放出来,从事更高价值的工作。3. 成本降低:降低质量成本:通过早期发现和拦截,减少废品、返工的成本以及后期的客户投诉损失。降低人力成本:长期来看,减少了对熟练质检工人的依赖。4. 数据驱动决策:实现全流程可追溯:任何一个成品都可以追溯到其生产过程中的所有参数和质检结果,实现精准的质量追溯。优化生产工艺:基于数据关联分析,找到最优的生产参数,从源头上提升产品质量。四、实施路径建议1. 试点先行:选择一条产线、一个关键工艺点进行试点,验证技术可行性和投资回报。2. 系统集成:选择开放API的MES系统和易于集成的AI质检平台,由专业团队进行深度集成。3. 数据治理:确保从设备(PLC、相机)到MES再到AI模型的数据采集是准确、稳定、实时的。4. 流程再造:根据新的技术能力,重新设计和优化质量管理流程。5. 推广普及:在试点成功的基础上,逐步推广到全车间、全工厂。 AI质检是企业的“眼睛”和“大脑”,负责感知和判断质量;MES是企业的“神经中枢”和“指挥系统”,负责执行和优化流程。将两者深度融合,构建了感知、分析、决策、执行的智能闭环,实现了质量管理从“被动响应”到“主动预警”、从“经验驱动”到“数据驱动”的革命性转变,是制造企业迈向智能化、实现高质量发展的必由之路。万界星空科技专注于MES系统研发、制造业数字化转型,致力于提供领先的培训、诊断、咨询规划、方案设计、落地实施和持续运营提升辅导。多个行业开发平台、低代码平台、智能开发平台等支持二开、助力从传统制造向智能制造的转型,提供解决方案,项目合作!
2025-10-15 10:54:4653阅读
QMS质量管理系统:质检数据如何赋能工厂持续改进?
一、QMS质量管理系统概念QMS(Quality Management System)质量管理系统是一种基于信息化技术,用于全面管理和持续改进组织产品质量的管理体系。它将质量管理理念、方法、工具与信息技术深度融合,通过对产品全生命周期(从原材料采购到最终产品交付及售后服务)中各个环节的质量数据进行系统化采集、分析、监控和优化,帮助企业建立科学、规范、高效的质量管控机制。二、质量数据收集:从“点状采集”到“全流程追溯”数据自动化采集,消除人为偏差基于智能传感器、MES、检验系统等,关键工序的参数、合格率、异常点可以自动采集、归档,从源头确保数据实时、完整、无遗漏。全流程可追溯,堵住品质黑箱实现原材料、工艺环节、成品出厂等全过程数据的闭环留存,既便于追溯问题根因,也为后续的持续改进行动提供了系统依据。 三、质检数据赋能持续改进的闭环流程(PDCA循环)QMS通过管理一个数字化的、数据驱动的PDCA循环,将质检数据转化为改进行动。1. Plan(计划):基于数据洞察,制定改进目标现状分析:QMS汇总来自AI质检和万界星空科技MES的数据,生成多维度的质量分析报告。例如:缺陷帕累托图:快速定位TOP 3的主要缺陷类型。趋势分析:发现特定时间段、特定生产线或特定物料批次的不良率波动。SPC控制图:判断生产过程是否稳定、受控。目标设定:基于分析,设定量化的改进目标。例如:“在未来一个月内,将A生产线的‘划痕’缺陷率从3%降低至1.5%”。2. Do(执行):触发并跟踪纠正与预防措施当QMS通过SPC或阈值监控发现异常时,会自动启动一个CAPA(纠正与预防措施) 流程。自动触发:例如,当AI质检连续报告5件同类缺陷,或不良率瞬间飙升时,QMS可自动创建“不合格品处理单”或“异常报警单”,并通知相关责任人。根本原因分析:这是QMS的核心功能。利用质检数据,进行深度挖掘:关联分析:将AI检出的“划痕”缺陷,与MES中记录的“设备编号003”、“操作员张三”、“模具版本B”进行关联。通过QMS的分析工具,可能迅速发现“使用模具版本B时,划痕缺陷率显著高于版本A”。分析:在QMS中数字化地进行根本原因调查,记录所有分析过程和证据。执行措施:根据确定的原因,在QMS中制定并分配行动项(如:更换模具、调整设备参数、修改作业指导书)。所有措施的执行状态和结果都在系统中有记录。赋能点:将问题处理流程化、标准化,避免了部门间的推诿和拖延,确保措施落地。3. Check(检查):验证改进措施的有效性措施执行后,QMS会持续监控相关的质检数据,以验证效果。效果验证:QMS会直接对比措施实施前后,特定缺陷类型的不良率曲线。改进效果一目了然。数据化呈现:通过QMS的仪表盘,实时展示关键质量指标(如OEE、DPU、一次合格率等)的变化,让管理者能快速判断改进是否达到了“Plan”阶段设定的目标。赋能点: 用数据说话,客观评价改进成果,避免“拍脑袋”验收。4. Act(处理):固化成果,标准化推广标准化:如果改进措施被验证有效,QMS会启动变更管理流程,将最佳实践固化下来。例如:更新控制计划 和作业指导书。将优化的设备参数设定为新的标准值,并同步到MES和设备中。将新的检测标准更新到AI质检模型中。知识沉淀:整个CAPA流程、分析报告和最终方案都会被记录在QMS的知识库中。当下次出现类似问题时,系统可以快速推荐历史解决方案,实现知识的传承和复用。横向推广:如果A生产线的改进措施成功,QMS可以轻松地将相同的标准和方法推广到B、C生产线,实现全厂的效益最大化。赋能点: 将个人经验、一次性成功转化为组织资产和标准流程,实现真正的“持续”改进。四、AI加持下QMS的价值升华当万界星空科技QMS与AI质检、MES深度融合后,其价值发生了根本性变化:事后记录:纸质记录,数据录入滞后。 实时感知:自动从AI质检和MES获取数据。孤立系统:质量数据是信息孤岛。 数据关联:将质量结果与生产过程数据深度关联。纠正为主:问题发生后进行补救。 预防预测:通过SPC和趋势分析,提前预警潜在风险。依赖个人经验:改进靠老师傅的经验。 数据驱动决策:改进基于全量数据分析,科学可靠。知识流失:经验存在于个人脑中。 知识资产化:所有改进过程和成果沉淀为企业知识库。 总而言之,质检数据(特别是AI带来的高价值数据)是驱动工厂持续改进的“燃料”,而QMS则是高效管理并燃烧这些燃料,从而产生前进动力的“发动机”。 它确保了工厂的每一次质量波动、每一个缺陷,都能被转化为一次学习和进步的机会,最终推动企业质量水平螺旋式上升。
2025-10-14 10:14:0271阅读
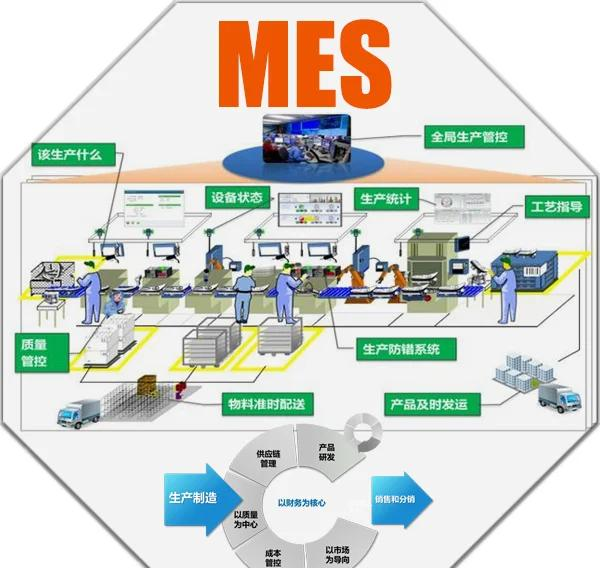
什么是MES系统,制造业必须搞懂的核心系统
一、什么是MES系统?1、概念:MES(英文全称:Manufacturing Execution System)制造执行系统,是面向车间生产的管理系统。2、定义:业界对于MES的定义是:在产品从工单发出到成品完工的过程中,制造执行系统起到传递信息以优化生产活动的作用。3、作用:在生产过程中,借助实时精确的信息、MES引导、发起、响应,报告生产活动。作出快速的响应以应对变化, 减少无附加价值的生产活动,提高操作及流程的效率。AI智能化MES、智能化MES、AI低代码MES、MES提升投资回报、净利润水平、改善现金流和库存周转速度、保证按时出货。MES保证了整个企业内部及供应商间生产活动关键任务信息的双向流动。4、MES功能包括:资源管理、工序管理、单元管理、生产跟踪、性能分析、文档管理、人力资源管理、设备维护管理、过程管理、质量管理和数据采集。二、行业趋势与市场洞察Gartner《2025 全球 MES 绿色转型报告》显示,2024 年全球 MES 市场规模达 215 亿美元,预计 2025 年底突破 250 亿美元,年复合增长率升至 10.8%;中国市场增速再创新高,年复合增长率达 23%,其中新能源光伏、绿色化工、低碳电子等细分领域需求增速超 45%。三、 为什么MES是制造业核心系统?1.打破生产“黑箱”,实现全流程透明化在没有MES的传统车间,从计划下达到产品入库的过程如同一个“黑箱”。管理层难以实时知晓:订单进度如何?在制品数量多少?设备利用率多高?万界星空MES通过数据自动采集和可视化看板,实现了从订单到成品的全流程透明化管理,使车间从“黑箱”变为“透明工厂”。2.驱动生产效率与设备效能(OEE)最大化MES通过先进的作业排程(APS)功能,优化生产顺序,减少换线、待料时间。它精确追踪设备状态(运行、停机、故障、待料),自动计算制造业的关键指标——设备综合效率(OEE)。通过分析OEE的三大组成部分(时间开动率、性能开动率、合格品率),企业可以精准定位生产瓶颈,实施针对性改善,持续挖掘产能潜力。3.构筑产品质量与全程可追溯的坚固防线事中控制:在关键工序,MES进行操作员资质认证、物料批次校验、工艺参数防错,从源头杜绝人为错误。全程追溯:当发生产品质量问题时,万界星空科技MES系统能实现精准的“正向追溯”和“反向追溯”。即可查询一个成品使用了哪些批次的原材料,经历了哪些工序、由谁操作、在哪台设备生产、当时的工艺参数是多少;反之,也可通过一个原材料批次追溯至所有相关的成品。4.实现无纸化与数据驱动决策MES将图纸、工艺卡、报工单等纸质文档全面电子化,推送至工位终端,实现绿色生产。更重要的是,所有生产过程数据被结构化地保存下来,通过大数据分析生成多维度报表(如工时分析、一次合格率趋势、物料消耗统计)。对于想在提升核心竞争力、实现数字化转型的制造企业而言,深入理解并成功应用MES系统,不仅是提升当下运营效率的利器,更是企业构筑未来智能化优势的核心引擎。
2025-10-13 13:31:1354阅读
从执行到决策:AI加持下,MES的下一站是什么?
在全球制造业迈向工业4.0的今天,传统生产计划模式的“韧性不足”已成为制约企业发展的最大瓶颈。面对小批量、多品种的定制化需求,那些依赖人工经验、信息孤岛林立的旧系统正变得不堪一击。本文将解析MES(制造执行系统)、智能化MES、AI智能化MES如何作为“数字神经中枢”,重构生产全流程,为企业打造应对不确定性的核心竞争力。 一、传统生产计划的“致命痛点”:数据孤岛下的管理失控 某知名汽车零部件企业的困境是行业的缩影:设备空转率高达35%,订单交付周期长达45天,每年因库存积压和效率损失超过千万元。其根源在于传统模式的三大“断点”: • 信息断点: ERP计划与车间执行脱节,管理层决策如同“盲人摸象”,计划与实际永远是“两张皮”。 • 调度断点: 排产完全依赖老师傅的经验,一旦遇到急单插单或设备故障,调整效率极低,打乱整个生产节奏。 • 优化断点: 生产、质量、设备数据分散在各纸质单据与独立系统中,无法形成持续改进的闭环。据行业报告,全球制造业每年因计划不合理导致的损失超过5000亿美元。 二、MES重构制造全流程的四大核心逻辑 MES系统通过“数据实时驱动”与“业务流程协同”,从根本上解决了上述痛点。 逻辑一:实时数据打通,实现决策“零时差”MES通过物联网技术实时采集数据,构建生产的“数字孪生”,让管理变得透明。• 动态排产: 当设备突发故障,系统秒级响应,自动将任务分流至空闲设备。某企业借此将设备利用率从65%提升至88%,相当于释放了大量隐性产能。 • 质量追溯: 实现人、机、料、法、环的全要素绑定,将质量问题的追溯时间从数小时缩短至10分钟以内,极大降低了质量成本。 逻辑二:算法智能调度,从“人脑”到“云脑”• 智能优化: 系统综合考虑订单交期、设备产能、物料齐套性等数十个约束条件,在5分钟内即可完成300张订单的优化排产,使订单准交率稳定在98.5%以上。 • 能耗管理: 通过分析设备能耗曲线,优化非生产时段能源供给,助力某企业单月电费直接降低15%。 逻辑三:全流程透明协同,打破部门墙• 可视化管控: 通过数据驾驶舱实时监控OEE、产量、不良率等关键指标,让管理者“运筹帷幄之中,决胜千里之外”。 • 系统集成: 与ERP、PLM等系统无缝集成,某电子厂通过MES与ERP联动,订单处理效率提升40%,实现了从销售到交付的端到端闭环。 逻辑四:持续改进闭环,从“工具”到“引擎”• 数据驱动决策: 通过KPI分析精准定位瓶颈工位,某企业通过工时消耗分析,成功削减了15%的无效工时。 • 预测性维护: 基于设备运行数据预测故障风险,将非计划停机时间降低了40%,保障了生产的连续性。 三、MES成功落地的三大关键步骤与避坑指南 1. 顶层设计:明确目标,量体裁衣 2. 分步实施:文化先行,数据筑基 3. 持续运营:人机协同,生态扩展 万界星空科技MES将与AI、边缘计算深度融合,实现从“执行”到“决策”的进化。AI深度嵌入: 实现自适应排产和质量预测,成为生产的“自动驾驶系统”。MES重构的不仅是流程,更是制造业的底层逻辑。从效率提升30%到不良率降低60%,无数案例印证:在数字化浪潮下,部署MES已不是一道选择题,而是一道生存题。2025年,它必将成为企业“逆风突围”的核心引擎——要么主动进化,要么被动出局。
2025-10-11 10:28:5259阅读
MES如何实现高效排产?其生产计划功能与底层技术架构
MES如何实现高效排产?其生产计划功能与底层技术架构第一部分:MES系统的计划管理MES(制造执行系统)的计划管理功能,通常被称为生产调度或详细排程,是连接上层企业资源计划(ERP)的宏观计划与车间底层控制系统的桥梁。它绝不是简单地接收ERP的生产订单,而是将这些订单转化为可执行的、精细化的工序级作业计划。1、核心目标:将ERP下发的月计划、周计划,基于车间的实际资源(设备、人员、物料、工具等)状况和工艺路径,分解成日计划、班次计划,甚至精确到每个设备、每个人员、每分钟的作业指令。其最终目标是优化资源利用率、缩短制造周期、提高按时交付率。2、主要功能细分:高级计划与排程(APS):功能:这是计划管理的“大脑”。它使用复杂的算法(如约束理论、遗传算法等),综合考虑多种约束条件(如设备能力、人员技能、物料可用性、工装模具、预防性维护计划等),为生产订单生成最优的作业顺序和时间表。价值:实现“精益生产”,减少等待时间、在制品库存和生产瓶颈。作业派工:功能:将APS排定好的工序任务,具体派发到对应的生产单元、工作中心、设备或操作人员。通常通过工单或派工单的形式下达。价值:确保每个生产单元都明确知道在什么时间、用什么资源、生产什么产品、生产多少数量。资源分配与状态管理:功能:在排程和派工时,动态管理资源的状态(如忙碌、空闲、故障、调试中)。确保派工只分配给“可用”的资源。价值:提高设备利用率(OEE),避免因资源不可用导致的计划中断。插单与急单处理:功能:当有紧急订单或高优先级订单需要插入时,系统能够快速模拟插入新订单后对现有计划的影响,并提供重排方案,评估其对其他订单交付期的影响。价值:快速响应市场变化和客户需求,提高企业柔性。进度模拟与可视化:功能:以甘特图等形式直观展示未来一段时间内的设备负载、订单排程情况。价值:使计划制定过程更加直观和可控。第二部分:MES系统的架构 MES系统架构通常被设计为分层、模块化、可集成且可扩展的。现代MES系统普遍采用基于云平台和微服务的架构。1. 基础设施层(IaaS):内容:这是系统的硬件和虚拟化基础。现代MES倾向于部署在公有云、私有云或混合云上,利用其弹性计算、存储和网络资源。技术:普遍采用容器化技术(如Docker) 和容器编排工具(如Kubernetes),实现应用的快速部署、伸缩和高可用性。2. 数据层(PaaS):内容:负责所有数据的存储、管理和访问。技术:关系型数据库(如MySQL, PostgreSQL):存储核心业务数据(如订单、物料、BOM、工艺路线等)。时序数据库(如InfluxDB, TDengine):高效存储和处理海量的设备状态、工艺参数等时序数据。内存数据库(如Redis):用作缓存,提高系统访问速度。数据湖/数据仓库:用于历史数据分析和报表生成。3. 平台/应用层(微服务架构核心):内容:这是MES的业务逻辑核心。现代架构最关键的特征是微服务。特点:API网关:所有前端请求的统一入口,负责路由、认证、限流等。微服务:将MES的各个功能模块(如计划管理、生产执行、质量管理、设备管理、库存管理)拆分为独立的服务。每个服务可以独立开发、部署和扩展。例如,“计划管理”就是一个独立的微服务。支持服务:包括身份认证、服务注册与发现、配置中心等,为微服务稳定运行提供支撑。4. 表现层(UI Layer):内容:用户与系统交互的界面。形式:Web端:主要供办公室人员(计划员、经理)使用,功能最全面。移动App:供现场管理人员和操作工使用,用于接收任务、上报进度、处理异常等。大屏看板:用于车间现场,实时展示生产进度、设备状态、质量指标等关键数据。桌面客户端:在某些特定场景下使用。两个关键集成接口:向上集成:通过API(通常是RESTful API或WebService) 与上层的ERP、PLM(产品生命周期管理)、SCM(供应链管理) 等系统集成,接收主生产计划、物料信息、BOM和工艺路线。向下集成:通过OPC UA、MQTT、Modbus等工业通信协议,与底层的PLC、DCS、SCADA、传感器、条码/RFID阅读器等自动化设备集成,采集实时生产数据,并下发控制指令。 在现代MES微服务架构下,计划管理本身会作为一个或多个独立的微服务存在,它通过API与其他微服务(如设备管理、库存管理)进行数据交互,共同协作完成从计划到执行的闭环。这种架构使得计划管理功能可以独立升级和扩展,从而更灵活、高效地响应复杂的生产调度需求。当同行还在靠 “人工喊单” 调度生产时,用万界星空科技MES智能派工的工厂已实现 “工单自动流转、异常秒级响应”。现在联系我们,获取MES解决方案,输入你的工厂数据,立即知晓能提升多少产能 —— 毕竟,在制造业微利时代,效率就是生存力。
2025-10-09 14:53:0290阅读
电子行业如何通过MES系统实现数字化升级
电子行业是MES系统应用最广泛、效益最显著的行业之一。面对产品生命周期短、订单复杂、质量要求高、供应链复杂等挑战,电子企业通过AI智能化MES、智能化MES、低代码MES系统实现数字化升级,是其迈向“工业4.0”和“智能工厂”的核心一步。一、 电子行业为何迫切需要MES系统?在讨论“如何做”之前,先要理解“为什么”。1. 产品复杂性高:PCBA、元器件众多,版本迭代快,对生产过程的精确追溯要求极高。2. 质量压力大:客户对产品质量“零缺陷”的期望,要求对每一片板、每一个工位的质量数据进行全面管控。3. 生产模式复杂:多品种、小批量、混线生产成为常态,对生产排程、物料齐套性、换线效率提出挑战。4. 供应链脆弱:元器件缺货、替代料频繁,需要实时、精确的物料信息来保证生产连续性。5. 成本控制严格:原材料成本高,通过防错料、减少报废、提升直通率来降本增效是永恒主题。二、 MES系统如何赋能电子行业数字化升级(核心应用场景)MES作为连接计划层(ERP)和控制层(设备)的“中枢神经系统”,其数字化升级体现在以下几个核心环节:1. 生产流程无纸化与可视化升级前:依赖纸质图纸、SOP、工单,信息传递慢易出错,进度黑盒。MES实现:无纸化操作:工位配备电脑、平板或看板,直接调取电子SOP、图纸,版本自动控制。实时监控:电子看板实时展示计划达成率、产出、效率、质量等关键指标,管理层可随时随地掌握车间动态。数字化升级价值:信息传递准确率100%,决策基于实时数据,大幅提升信息流转效率和透明度。2. 精益化生产与智能排程升级前:排程依赖经验,计划僵化,换线频繁且效率低。AI智能化MES实现:高级排产:考虑设备、人力、物料约束,进行模拟排产,优化生产顺序,缩短交货周期。精益工具集成:电子化Andon系统,异常发生时一键呼叫;管理生产节拍,实现单件流。数字化升级价值:提升设备利用率(OEE),减少在制品(WIP),实现柔性生产,快速响应市场变化。3. 物料与仓储管理精细化升级前:物料信息不准,缺料停线频发,错料风险高,库存积压。万界星空科技MES实现:智能仓储:结合条码/RFID,实现物料入库、出库、盘点、调拨的全程跟踪。精准配送:根据工单生成拣配单,指导仓库精准备料、准时配送至线边仓。防错料系统:工单与物料绑定,上料时扫描比对,从根本上杜绝错料。数字化升级价值:实现JIT供料,库存周转率提升,停线待料时间大幅减少。4. 全流程质量追溯与控制升级前:质量问题发生后才能追溯,范围有限,效率低下。MES实现:正向与反向追溯:通过扫描产品条码/SN,可追溯至使用的物料批次、生产设备、操作员、工艺参数(追溯链);反之,通过一个物料批次也能追溯到所有使用了该批次的产品(追溯链)。SPC质量分析:对关键工位(如锡膏厚度、回流焊温度)进行数据采集,实时进行统计分析,预警质量趋势,实现从“事后检验”到“事中控制”的转变。数字化升级价值:满足汽车电子、医疗电子等行业苛刻的追溯要求,实现质量问题的分钟级定位与召回,降低质量成本。5. 设备互联与数据采集升级前:设备是信息孤岛,效率、状态依赖人工记录。MES实现:设备联网:通过PLC、传感器、协议转换网关,自动采集设备运行状态、参数、报警信息。OEE计算:自动计算设备综合效率(OEE),分析停机原因,为TPM提供数据支持。参数下发:将标准工艺参数(如贴片程序、炉温曲线)直接下发至设备,确保一致性。数字化升级价值:实现预测性维护,最大化设备资产价值,为工艺优化提供大数据基础。6. 产品数据与管理规范化升级前:BOM、工艺路线版本混乱,工程变更流程长,易出错。MES实现:集成PLM/ERP:与产品生命周期管理打通,确保生产现场始终使用最新版本的BOM和工艺路线。工程变更管理:在MES中规范工程变更流程,清晰界定变更生效的批次/序列号。数字化升级价值:确保“设计-制造”一体化,提高工程变更的效率和准确性。三、 实施MES系统实现数字化升级的路径建议1. 战略规划与需求分析:明确数字化升级的目标(是提升质量?还是缩短交期?),进行业务痛点梳理,制定可衡量的KPI。2. 选型与合作伙伴选择:选择在电子行业有深厚积累、系统开放性好、可扩展性强的MES供应商。3. 分阶段实施,小步快跑:一期:聚焦基础模块,如无纸化、工单、管理、物料追溯、SMT车间应用。二期:深化应用,扩展至测试数据管理、SPC、OEE、APS高级排产。三期:集成与优化,与ERP、WMS、PLM深度集成,引入大数据和AI进行预测分析。4. 重视数据治理:数据是数字化的血液。从一开始就要规范数据标准(如编码规则),确保数据的准确性和一致性。5. 组织变革与人员培训:数字化升级不仅是技术项目,更是管理变革。需要高层的坚定支持,并对一线操作员、管理人员进行充分培训,改变其工作习惯。 对电子行业而言,万界星空MES系统是实现数字化升级的核心运营平、台。它通过将人、机、料、法、环等生产要素数字化并互联互通,构建了一个透明、高效、敏捷、可追溯的数字化车间。最终,企业能够实现生产周期缩短、质量水平提升、运营成本降低、决策能力增强的综合竞争力飞跃,为迈向智能化生产奠定坚实基础
2025-09-29 14:11:0250阅读
AI低代码MES:破解电线电缆行业管理的五大痛点
电线电缆行业属于典型的“料重工轻”型流程制造业,具有产品规格繁多、生产流程长、设备依赖度高、质量要求严苛等特点,通过万界星空科技AI低代码MES系统能够将线缆生产的各个环节紧密地联系起来,从原材料的采购入库开始,到生产加工过程中的每个工序操作,再到成品的检验包装出库,实现了全流程的数字化、智能化管理。一、核心概念:AI低代码与MES1. MES(制造执行系统):位于上层ERP和底层工业控制层之间的管理系统。它管生产、管设备、管质量、管物料,是车间级的“大脑”,核心目标是降本、增效、提质、追溯。2. 低代码(Low-Code):一种图形化、拖拽式的应用开发方式。业务人员或少量技术人员通过少量或无需编写代码,就能快速构建、部署和调整应用系统。这对于业务逻辑复杂的电线电缆行业至关重要。3. AI(人工智能):为MES系统注入“智慧”,通过机器学习、深度学习等算法,对生产过程中产生的大量数据进行分析、预测和优化,实现从“事后分析”到“事中预警、事前预测”的飞跃。低代码平、台让MES的实施和迭代变得快速、灵活、成本低;AI让MES的决策变得智能、精准、前瞻;而电线电缆行业的痛点正好需要这样的解决方案。 二、电线电缆行业的核心痛点与AI低代码MES的解决方案电线电缆行业作为典型的流程型制造业,在生产管理中面临着诸多长期存在的痛点。AI MES的出现,为这些痛点提供了极具针对性的智能化解决方案。痛点一:排产复杂度高,计划难以优化电线电缆生产设备专用性强(如挤塑机只能生产特定线径),且订单呈现出“小批量、多规格”的特点,换产、换模、换色频繁。传统的排产方式高度依赖计划员的个人经验,使用Excel手工排产,不仅效率低下,且无法实时考虑设备状态、物料齐套性、订单交期等多种复杂约束,导致计划僵化,设备利用率(OEE)偏低。万界星空MES的解决方案:通过低代码平、台,企业可以快速、灵活地自定义排产规则(如交货期优先、最小换色时间优先、同类规格合并生产等)。结合AI算法,系统能够综合分析历史绩效、实时设备状态、在途物料信息以及订单优先级,自动生成科学、动态的最优生产计划。当发生紧急插单或设备意外停机时,系统能快速模拟并给出调整方案,实现“一键智能排产”,极大提升生产调度的敏捷性和设备利用效率。 痛点二:质量管控依赖事后检验,报废成本高线缆的质量缺陷(如绝缘层偏芯、外径不均、表面刮伤、火花击穿等)大多在生产过程中就已产生。传统依赖人工巡检和离线抽检的方式,发现问题具有滞后性,一旦发生往往是成批量的废品,造成巨大的原材料浪费(尤其是昂贵的铜材)。同时,质量溯源极其困难,发生客户投诉时难以快速定位问题环节。AI低代码MES的解决方案:在挤塑、成缆等关键工序部署AI机器视觉检测系统,可7x24小时实时高频次地监测线缆的几何尺寸和表面缺陷,准确率远超人工,并能立即报警、自动停车,避免批量性质量问题。更重要的是,AI质量预测模型能基于历史工艺参数与质量结果数据,在生产过程中实时研判当前参数下可能产出的质量风险,从而实现“事中预警”,主动指导操作员调整工艺。低代码平、台则让企业能轻松自定义质量追溯链条和SPC控制看板,实现从原材料到成品的全流程正反向追溯。 痛点三:物料与能耗管理粗放,成本控制难铜、铝等原材料成本可占总成本的70%以上,任何微小浪费都会显著影响利润。同时,拉丝、退火、挤塑等都是高能耗工序,但能耗管理缺乏精细化的数据支撑,难以发现异常和优化空间。AI低代码MES的解决方案:系统通过工单进行精细化管理,实时采集每个工序的投料和产出数据,精确计算出每公里或每盘线的实际物料消耗,并与标准损耗进行对比,快速定位异常损耗点。此外,AI能耗分析模型可以建立不同产品、不同设备的标准能耗基线,实时监控产线能耗情况,对异常能耗进行预警,并通过分析历史数据找出最优的节能工艺参数(如温度、速度设定),从而实现显著的节能降耗。 痛点四:设备非计划停机频繁,维护效率低生产设备(如绞线机、挤塑机)的突发故障会导致整条产线中断,打乱生产计划。传统的定时预防性维护缺乏针对性,可能造成“过度维护”或“维护不足”。AI低代码MES的解决方案:通过安装在关键设备上的传感器采集振动、温度、电流等实时数据,AI预测性维护模型可以深度挖掘数据特征,提前识别出设备的早期退化迹象,准确预测潜在故障的发生时间(如预测螺杆在特定小时数后可能需要清理维护)。这使得维护团队可以从“被动救火”转向主动的预测性维护,在最合适的时间进行干预,最大化设备可用时长,杜绝非计划停机。 痛点五:全流程追溯链条长,数据断点难打通电线电缆从拉丝、退火、绞合到多层挤护套,工序繁多,生产周期长。客户(尤其是电网、汽车等行业)对产品质量追溯要求极高。传统纸质流转卡方式效率低、易出错,信息孤岛现象严重。AI低代码MES的解决方案:低代码MES的核心功能之一就是构建产品全生命周期数字化档案。为每一轴/盘半成品赋予唯一身份标识(如条码或RFID),在每个工序进行扫描,自动记录生产人员、设备、工艺参数、物料批次、质量检测结果、时间戳等所有信息。一旦出现质量问题,可以在秒级之内精准追溯至问题批次的全部生产细节;反之,也可根据任一原料批次,追踪到所有使用了该原料的最终产品,实现精准召回,极大提升了质量管控水平和客户信任度。 三、实施AI低代码MES带来的核心价值 1. 质量提升:产品合格率显著提升,大幅减少质量成本。2. 效率提升:设备综合效率提升,交货周期缩短,产能增加。3. 成本降低:物料浪费减少,能耗成本降低,维护成本优化。4. 决策科学化:数据驱动决策,从“人治”到“数治”,管理者对车间情况一目了然。5. 敏捷响应:低代码平、台使企业能快速适应工艺变化、市场需求,自定义业务流程,实现持续优化。 对于电线电缆行业而言,AI低代码MES以一种更灵活、更智能、成本更低的方式,推动企业实现数字化转型升级。如果您在线缆行业生产管理有任何疑问,欢迎随时联系我们,也可以预约演示,获取更多关于线缆MES生产管理系统的解决方案。
2025-09-25 12:16:2371阅读
MES如何通过采集人、机、料数据实现追溯、优化与无纸化
在当今制造业迈向智能化的浪潮中,MES管理系统已成为企业实现精细化管理和数字化转型的关键工具。MES管理系统通过实时采集生产现场的数据,将生产计划、设备状态、人员操作和物料流动等信息全面整合,为企业提供前生产可视性与控制力。万界星空科技MES系统通过对“人、机、料”等生产要素全面而高效的数据采集能力,这种采集并非单一方式,而是一个结合了自动化技术与人工辅助的综合性体系。一、设备数据采集设备数据采集是MES自动化的核心,目标是实时获取设备状态、运行参数、产量、故障信息等。1. PLC(可编程逻辑控制器)采集:方式:这是最常用和稳定的方式。通过工业网关(如:以太网等)连接到设备的PLC,利用驱动协议来读取和解析PLC寄存器中的数据。采集内容:设备启动/停止、运行速度、当前产量、报警代码、温度、压力等工艺参数。特点:实时性高、可靠性强,但需要熟悉设备协议和地址表。2. CNC/数控系统采集:方式:通过数控系统提供的专用接口或网卡,采集机床的运行状态(如:开机、停机、加工中、故障)、主轴转速、进给率、加工程序名、坐标偏移等。特点:专业性强,是离散制造业(如机加工)采集的重点。3、传感器采集:方式:对于没有PLC或老旧设备,可以通过加装I/O模块或传感器(如:光电传感器、电流传感器、振动传感器)来间接获取设备状态。例如,用光电传感器检测产品通过,用电流传感器判断设备是否在运行。采集内容:设备启停信号、计数、振动、温度等。4. DCS/SCADA系统集成:方式:在流程行业(如化工、制药),设备数据通常已由DCS(集散控制系统)或SCADA(数据采集与监视控制系统)管理。MES直接与这些上层系统进行集成,通过API接口或数据库视图获取汇总后的数据,而非直接连接设备。特点:系统层级集成,避免了重复采集,更关注于生产订单和物料层面的整合。5. 手持终端(PDA/手机)扫描:方式:对于无法自动采集的极老旧设备,可由操作工在每次操作完成后,用手持终端扫描设备上的条码/二维码,人工上报状态(如:开始加工、完成加工)。特点:半自动化,实时性和准确性依赖人工,但成本低。二、人员数据采集 人员数据采集主要与生产活动绑定,目的是跟踪工时、效率、资质和责任。1. 工位终端登录:方式:每个工位配备固定工位终端(工业电脑或触摸屏)。操作工上下岗时,输入工号、刷工卡/IC卡或指纹/人脸识别登录到万界星空MES终端,系统即知当前谁在哪个工位操作。采集内容:员工身份、所属工位、登录/登出时间。2. 任务触发上报:方式:员工在工位终端上执行任务操作,如“开始作业”、“作业完成”、“报工”、“申请送料”、“上报异常”。这些操作行为本身及其时间点都会被MES记录,从而与员工ID关联。采集内容:任务开始/结束时间、生产数量、废品数量、异常代码。3. 移动终端(PDA/手机)应用:方式:对于物料配送、质量检验、设备点检等流动岗位人员,他们通过手持设备上的MES应用APP扫描物料/设备条码,并选择执行的操作,数据通过Wi-Fi/5G实时回传至MES服务器。采集内容:人员位置、执行的操作内容、时间、对象(物料/设备)。 三、物料数据采集 物料数据采集围绕物料的身份、数量、状态和移动展开,是实现产品追溯和JIT管理的关键。1. 条码/二维码:方式:这是最主流的方式。为每一批/件物料赋予一个唯一的条码标识。在收货、入库、发料、上下料、装配、成品入库等每一个环节,都使用扫描枪或PDA进行扫描。采集内容:物料ID、批次号、数量、当前操作、时间、操作员。特点:成本低、技术成熟,但需要人工扫描。2. RFID(射频识别):方式:在物料载具(托盘、料箱)或产品上安装RFID标签。在关键通道(如仓库门口、产线入口)部署RFID读写器,当物料经过时,自动、批量、远距离地识别其信息,无需人工扫描。采集内容:同条码,但自动化程度更高。特点:速度快、可读写、能耐受恶劣环境,但成本高于条码。常用于自动化立库、AGV配送等场景。3. 工位终端输入:方式:对于某些不便贴码的物料(如散料),可由操作工在工位终端上手动输入物料批次和数量,或从系统提供的列表中选择。通过以上多种方式的组合,MES系统能够将人、机、料的数据在时间和事件维度上精准地关联起来,形成一个完整的、实时的生产信息链。这使得企业能够:实时监控生产现场动态、追溯产品全生命周期(从原料到成品)、精确计算设备综合效率(OEE)、人员效率、物料消耗、实现无纸化生产和精细化管理。
2025-09-23 11:04:2273阅读
AI智能化MES如何重塑电线电缆与漆包线行业
AI智能化MES如何重塑电线电缆与漆包线行业传统MES(制造执行系统)主要解决的是“流程可视化”和“数据采集”问题,而AI智能化MES则在此基础上,通过引入AI Agent、大数据分析和机器学习,解决了“数据如何转化为决策”的问题,从而实现从“描述发生了什么”到“诊断为何发生”、“预测将会发生”乃至“自主决策如何优化”的跨越。一、 行业痛点与传统MES的局限电线电缆和漆包线行业是典型的“流程型”与“离散型”混合的制造业,具有以下特点:设备密集型:依赖拉丝机、退火炉、挤塑机、涂漆机等关键设备。原材料成本占比极高:铜、铝、绝缘料是主要成本。质量要求严苛:细微的缺陷(如针孔、偏芯、厚度不均)会导致产品报废或下游客户重大损失。工艺复杂:涉及多道工序(拉丝、退火、涂漆/挤绝缘、绞线、成缆等),工序间耦合性强。1、传统MES实现了:数据采集(设备状态、产量、工时)流程跟踪(订单到哪个工序)报表生成(产量报表、效率报表) 二、 AI智能化MES的核心能力1. 智能质量过程控制(AI SPC):过程监控:实时分析工艺参数(如温度、压力、线速度、张力),利用机器学习模型(如统计过程控制SPC、异常检测算法)判断过程是否处于稳定受控状态,而非仅看结果是否合格。根因分析(RCA):当质量异常(如偏芯度超差)发生时,AI能自动关联分析不同工序的数据,快速定位根本原因(如:是模具问题?还是上一道牵引速度不稳?),将排查时间从几小时缩短到几分钟。2. AI驱动的预测性维护:通过分析设备的振动、电流、温度等实时传感器数据,AI模型能预测关键设备(如拉丝机涡轮箱、挤塑机螺杆)的潜在故障。智能工单:系统可自动提前生成维护工单,推荐维护措施,并将维护窗口安排在计划性停机期间,避免非计划停机带来的巨大损失。3. 动态智能排产与调度(APS+AI):考虑订单交期、设备状态、物料供应、换模换色时间、能源成本等多重约束。AI排产Agent能够模拟和优化排产方案,在发生急单插入、设备故障等异常时,瞬间重新计算最优排产计划,最大化设备利用率和订单交付率。4. 全流程物料追溯与损耗优化:铜/铝米重管理:通过AI算法,精准计算每米线缆的导体和绝缘材料重量,与实际耗用对比,实现毫厘级的损耗监控,杜绝物料浪费和管理漏洞。精准定位:任何质量点都可精准定位于某个订单的某段米数,实现精准切除,避免整轴报废。5. 智能工艺优化与数字孪生:参数优化:AI通过分析海量历史生产数据,寻找达到最佳质量(如光滑度、圆整度)和最低能耗的最优工艺参数组合,并推荐给操作员或自动下发。虚拟试产:在数字孪生体中,AI可以模拟新规格产品的生产过程,预测可能的质量问题,从而在真实生产前完成工艺调试。三、 AI Agent在MES中的应用场景举例场景一:漆包线“针孔”缺陷的根治传统方式:质检员在显微镜下抽检发现针孔,整轴报废。老师傅凭经验调整烘炉温度,可能需要多次试错。AI智能化MES:1. 感知:视觉检测AI实时发现针孔缺陷增多。2. 诊断:质量AI Agent立刻启动,分析同时段的烘炉各温区温度、漆液粘度、线速度等数据。3. 决策:5秒内得出结论:“3号温区温度波动超过±1.5℃,是导致针孔增多的主因(置信度92%)”。4. 执行:系统自动校准温控设备或提示操作员精准调整,并将此“知识”存入知识库。场景二:应对急单与设备故障传统方式:调度员接到急单,手动翻看计划表,打电话询问各机台状态,耗时数小时才能安排,可能打乱原有计划。万界星空科技AI智能化MES:1. 订单录入后,排产AI Agent瞬间模拟多种方案。2. 方案一:在A机台生产,需要换色清洗,准备时间30分钟,会影响原计划订单X交付。3. 方案二:在B机台生产,能耗较高,但不影响其他订单。4. 决策:AI权衡“交付延迟”、“能耗成本”、“切换成本”后,推荐方案二,并自动下发指令到B机台。场景三:能耗优化传统方式:电费月底结算才知道高了,但不知道如何省。AI智能化MES:能源管理Agent根据实时电价(峰谷平)、生产计划、天气预报,自动优化大型设备(如空压机、冷却系统)的启停时间,在电价高峰时段适当降低非关键设备的运行负荷,从而实现整体能耗成本最低。 对于漆包线、电线电缆行业而言,AI智能化MES不再只是一个管理软件,而是一个覆盖全流程、具备自主决策能力的工业智能系统。它将生产过程中的“人、机、料、法、环、测”数据全面融合、分析并赋能,最终帮助企业实现最高质量、最低成本、最快交付的卓越运营目标,在激烈的市场竞争中构建起坚实的数字化护城河。
2025-09-19 13:50:1781阅读
2025灯具照明行业转型:AI+MES实现智能化升级
一、 灯具照明行业的痛点与挑战1. 产品种类繁多,定制化需求高:从家用照明到商业照明、工程照明,SKU(库存保有单位)数量庞大,小批量、多批次生产成为常态,对生产线的柔性化要求极高。2. 质量追溯要求严格:特别是对于商用和工程灯具,一旦出现质量问题,需要快速精准地追溯到具体的生产批次、工位、甚至元器件来源(如LED灯珠、驱动电源)。3. 生产过程不透明:传统生产模式下,管理层无法实时掌握订单进度、设备状态、在制品数量,决策靠“拍脑袋”,交货期难以准确预估。4. 物料管理复杂:灯具的原材料包括灯壳、透镜、PCB板、灯珠、驱动、线材、包装等,种类繁多,管理不善极易导致物料堆积、缺料或错料。5. 质量检测依赖人工:光色参数(色温、显指、亮度)、老化测试等环节大量依赖人工目检或简单设备,效率低、易疲劳、标准不统一。6. 能源与成本控制难:生产过程中的能耗、物料损耗难以精确统计和分析,成本控制粗放。 二、 AI智能化MES的核心解决方案1、AI智能化MES核心架构:感知层(IoT):通过传感器、RFID、条码/二维码、工业相机等设备,实时采集人、机、料、法、环、测等全方位数据。执行层(MES核心功能):接收AI层的指令,管理生产订单、工序调度、物料配送、质量检验等核心业务流程。智能层(AI大脑):这是智能化的核心。利用机器学习、深度学习模型对海量数据进行分析、预测和决策。应用层(可视化与交互):通过PC看板、移动APP、车间大屏等,为不同角色(操作工、班组长、经理、高管)提供可视化的数据呈现和决策支持。2、AI智能化MES的解决方案的具体体现:智能生产调度与排程应用:AI算法综合考虑订单交期、工艺路线、设备产能、物料齐套率、人员技能等因素,动态生成最优生产计划。当出现插单、设备故障等异常时,系统能快速重新排程,最小化影响。价值:提升设备利用率和订单准时交付率。全流程质量追溯与管控应用:为每个产品(或批次)生成唯一身份码(二维码/RFID)。从SMT贴片、灯珠分选、组装到老化测试,全程扫描记录,实现正向(从料→成品)和反向(从成品→料)的全生命周期追溯。AI价值:结合机器视觉(CV),自动检测灯珠焊接缺陷、组装错漏、外观划伤等。AI分析历史质量数据,预测质量风险点,实现从“事后检验”到“事前预防”的转变。智能物料管理应用:物料仓库实现数字化管理,系统根据生产计划生成精准的拣配料指令(通过AGV或看板提示配送员)。AI通过分析历史消耗数据,预测物料需求,实现安全库存的智能预警和采购建议,减少资金占用。价值:杜绝错料、缺料,实现精益库存。预测性维护应用:通过IoT传感器实时监控关键设备(如贴片机、注塑机、老化测试架)的振动、温度、电流等参数。AI模型学习正常工况模式,提前预警潜在故障(如“设备可能在未来72小时内发生异常”)。价值:变“事后维修”为“事前维护”,大幅减少非计划停机时间。智能能耗管理应用:对生产线、车间乃至重点耗能设备进行实时能耗监测。AI分析生产任务与能耗的关系,找出能耗异常点和不合理时段,为节能降耗提供精准的数据依据。价值:降低生产成本,符合绿色制造理念。数据驱动决策应用:系统自动生成各类报表(OEE、直通率、订单进度、员工绩效等)。AI进行深度数据挖掘,回答诸如“哪些因素对产品良率影响最大?”“如何优化工艺参数能进一步提升效率?”等复杂问题。价值:为管理者提供科学、准确的决策支持,持续优化运营。 三、 典型应用场景示例场景1:LED面板灯生产线SMT上料:MES系统校验物料批次与BOM(物料清单)是否一致,防止错料。组装工位:操作员扫描工件码,面前的屏幕自动显示当前工单的作业指导书(SOP)和注意事项。老化测试:产品进入老化架,系统自动记录开始时间、工位编号。测试完成后,数据(电压、电流、温度)自动上传万界星空MES,合格则流入包装,不合格则触发报警。包装工位:扫描成品码,系统自动打印出包含序列号、生产日期、批次号的标签,完成溯源信息的绑定。场景2:户外投光灯的定制化生产客户在线下单,选择功率、色温、光束角、外壳颜色等配置。订单直达MES,系统自动解析定制化BOM,生成生产指令。AI排程系统将该订单插入现有生产线,并调度物料仓库准备特定颜色的灯壳和特定参数的驱动电源。整个生产流程通过扫码进行身份验证和流转,确保定制化信息准确无误地实现。 对于灯具照明行业而言,AI智能化MES已不再是可选项,而是迈向高质量发展、构建核心竞争力的必由之路;不要追求一步到位,可以从质量追溯、生产无纸化等核心模块开始,逐步扩展到排程、预测性维护等高级AI应用。
2025-09-17 14:58:1355阅读
LED灯具行业MES选型与实施全攻略
一、 行业核心痛点与MES的解决思路LED照明行业普遍面临以下挑战,而MES正是解决这些问题的关键数字化工具:生产模式复杂:小批量、多品种、定制化需求日益增多,传统管理模式难以应对。 通过工单精细化管理、物料精准追溯、柔性化生产调度,实现混线生产,快速响应订单变化。质量追溯困难:产品发生客诉时,难以快速定位问题批次、生产环节、操作人员和供应商来源。 建立从原材料、SMT贴片、插件、组装到成品的一键正向/反向追溯体系,形成产品全生命周期“数字档案”。物料管理混乱:灯珠、驱动、外壳等物料种类繁多,批号、供应商管理复杂,容易混料、错料。 实施条码/RFID管理,实现物料从入库、发料、周转、退料的全程可视化,先进先出(FIFO)自动预警。生产效率低下:设备状态不透明、生产进度靠人工统计、换线时间长、瓶颈工序难以发现。 实时监控设备状态(OEE)、自动采集生产数据、电子SOP指导作业、动态看板可视化调度,提升整体设备效率和人员效率。成本控制粗放:不良品率高、物料损耗大、工时统计不准,导致成本核算不精确。 实时记录生产损耗、报废原因,精准统计工时,为成本核算提供准确数据支撑,助力精益改善。二、 灯具照明行业MES核心功能模块详解1. 基础数据管理产品BOM管理:管理不同型号灯具的物料清单。工艺路线管理:定义SMT、插件、组装、老化、测试、包装等工序流程。设备与模具管理:建立设备档案,关联保养计划和维修记录。人员权限管理:分配岗位操作权限。2. 生产计划与调度工单管理:接收ERP计划,下发详细生产工单到车间/产线。排产管理:根据设备、物料、人员情况,AI MES系统进行可视化排程,优化生产顺序。物料齐套性检查:下发工单前,万界星空MES系统自动检查库存物料是否满足生产,避免停工待料。3. 物料与仓储管理条码/RFID标识:为所有物料、半成品、成品建立唯一身份标识。智能仓储:实现入库、上架、拣选、出库的条码化管理,库存数据实时更新。车间物流:工单自动叫料,AGV配送指引,物料消耗实时扣减,确保账实一致。4. 生产执行与过程控制站内作业控制:操作员扫描工单条码开工,系统自动下发电子SOP至工位屏,确保作业标准。数据采集:通过设备接口、传感器、扫码枪等方式,自动采集关键数据(如贴片坐标、焊接温度、老化时间、测试参数)。防错防呆:工单与物料绑定,操作员扫描物料条码时,系统自动校验是否正确,从根本上杜绝错料。5. 质量全过程管理IQC/IPQC/OQC:集成质量检验标准,录入各环节检验结果(如灯珠光色电参数、驱动性能测试)。SPC统计分析:对关键工艺参数(如焊接温度)进行实时监控与分析,预警质量趋势,变事后补救为事前预防。全流程追溯:扫描成品码,可即刻追溯其所有生产信息:所用物料批次、生产时间、产线、操作员、设备参数、测试数据等。6. 设备与工具管理设备状态监控:实时显示设备运行、停机、故障状态,计算OEE(全局设备效率)。预防性维护:根据设备运行时间或次数,自动触发保养计划提醒。模具管理:记录模具使用次数、寿命和维修记录。7. 可视化与看板管理电子看板:实时展示计划进度、产量、不良率、设备状态等,信息透明化。报表与分析:自动生成多种管理报表(生产效率、质量报告、物料损耗、工时报表等),为决策提供数据支持。 三、 LED灯具行业MES选型与实施建议1、明确需求:首先梳理自身最迫切要解决的问题(是追溯?是质量?还是效率?),确定核心需求清单。2、选择专业厂商:优先选择在电子装配、照明行业有成功案例和成熟解决方案的MES厂商。其行业经验能极大降低实施风险。3、重视集成能力:确保MES能与ERP(如SAP、金蝶、用友)、WMS、PLM及自动化设备良好集成,避免形成信息孤岛。4、分步实施,敏捷迭代:建议采用“总体规划,分步实施”的策略。先上线核心模块(如物料管理、生产执行、质量追溯),快速见效,再逐步扩展功能。5、MES不仅是IT项目,更是管理变革。需要高层的全力支持,并对员工进行充分培训,引导他们适应新的工作模式。灯具照明制造业生产管理MES系统、AI智能化MES实现工厂的数字化生产管理,做到从工艺到生产的无纸化及条码化管理,实现产品能通过条码进行追溯、作业指导书电子化、生产进度和品质数据实时监控、异常情况及时通知响应、数据报表分析等功能,从而提升生产现场的品质与效率管理。为生产现场的调控和规划提供数据依据,也为不良品的溯源和生产决策提供深度分析。如果您的企业也属于灯具照明行业,在生产过程中也遇到以上问题,可以私聊沟通,我们将安排专业顾问为您提出灯具照明行业MES解决方案,并发送行业案例资料!
2025-09-16 15:52:5089阅读
厂不大,事不少?中小企业如何用MES打通生产管理“任督二脉”
中小型制造类企业通常规模比不上大型企业,但是麻雀虽小五脏俱全,部门间的协作与管理并不简单,如果可借助一套生产管理系统,让当前各部门之间的数据无缝衔接,车间生产进度数据实时反馈,那工厂的整体协调性、工作效率都会大大提升。一、为什么中小企业也需要MES?1. 解决核心痛点,直接降本增效减少浪费与损耗:通过精确的工序管理和物料追踪,减少因错误、返工、过量生产等造成的材料和工时浪费。提升设备利用率(OEE):实时监控设备状态、停机原因,分析效率瓶颈,让每一台设备创造最大价值。缩短交付周期:优化生产排程,加快在制品(WIP)流转速度,更快响应客户订单。 2. 提升产品质量与可追溯性防错与合规:指导工人按标准作业(SOP),防止跳步骤、用错料等低级错误。对于有行业合规要求(如医疗器械、食品、汽车零部件)的企业,完整的追溯链条是刚性需求。快速定位与召回:如果出现质量问题,可以瞬间追溯到问题批次的所有相关信息(原料、设备、操作员、工艺参数等),将召回范围和损失降到最低。 3. 打造数据驱动的决策能力告别“拍脑袋”:中小企业主以往依赖经验做决策。MES提供实时、准确的车间数据(进度、效率、质量、能耗等),让管理决策基于数据而非直觉。透明化车间,远程管理:无论身在何处,都能通过看板(Dashboard)实时掌握生产全貌,尤其适合管理者拥有多个工厂或经常出差的情况。 4. 应对柔性制造和个性化定制趋势市场订单越来越趋向于“小批量、多品种”,MES能高效管理频繁的产线切换和复杂的生产流程,帮助中小企业抓住细分市场机遇。 5. 为未来升级打下基础MES是连接底层自动化设备(OT)与上层管理计划系统(ERP)的“桥梁”,先实施MES可以更好地为未来实现智能工厂、工业互联网打下坚实基础,避免形成信息孤岛。二、上MES前一定要搞清楚的几点1. 明确核心需求与目标(Why)切忌:为了上系统而上系统,或者因为别人上了所以我也要上。一定要问:我们当前最痛的问题是什么?是交付总是延期?质量不稳定?成本算不清?还是无法追溯?怎么做:围绕最核心的1-2个痛点设定明确的、可衡量的目标(例如:将物料浪费降低5%,将订单准时交付率提升至95%)。MES项目应优先解决这些痛点。2. 评估自身的管理基础(Where)流程是否标准化?:如果生产流程混乱,没有标准的作业规范(SOP),那么上MES就像给一条泥泞的路铺上高级沥青,基础不稳,效果大打折扣。需要先梳理和优化核心流程。数据是否准确?:MES的运行依赖基础数据,如物料编码、BOM(物料清单)、工艺路线等。如果这些数据在ERP或纸面上都是错的,导入MES后只会得到更快的错误结果。3. 选择合适的解决方案(What & How)套装软件 vs. 定制开发:套装软件:成熟、稳定、实施快、成本相对可控,但灵活性稍差。适合管理流程比较标准的中小企业。定制开发:完全贴合自身需求,但开发周期长、成本高、后期维护复杂。除非有非常独特的业务,否则中小企业应优先考虑成熟套装软件。云端SaaS模式 vs. 本地部署:SaaS(云MES):这是当前中小企业的首选。按年/月订阅付费,无需购买服务器和配备专业IT运维人员,前期投入低、上线快、维护升级由厂商负责。本地部署:一次性购买许可,自备服务器和IT团队,数据保存在内部,可控性强,但初始投资和维护成本高。功能与 scalability(可扩展性):不要追求“大而全”,选择能解决你核心痛点的核心模块(如生产调度、工时物料管理、质量追溯)。同时确保系统未来能随业务成长而扩展。4. 做好预算与投入准备(How Much)可见成本:软件许可费/订阅费、实施服务费、硬件(平板、扫描枪、工控机等)费用。隐藏成本:内部人员投入的时间成本、流程变革带来的阵痛期效率损失、后期维护升级费用。务必做好全面预算。5. 重视“人”的因素:变革管理(Who)高层决心:老板必须亲自推动,坚定支持,否则极易因部门阻力或短期不适而失败。团队参与:让车间主任、关键工序的操作工提前参与选型和流程设计,他们的实操经验至关重要,也能减少上线后的抵触情绪。培训与考核:必须对所有使用人员进行充分培训,并将系统使用情况纳入绩效考核,确保系统真正用起来。万界星空科技专注于制造业生产管理MES(低代码MES/AI智能化MES)的研发和实施,已成功帮助很多企业和工厂解决了内部的管理问题,有效的提高了生产效率,并且节省了人力。成功应用于汽车、高科技电子、注塑、电线电缆、造鞋、设备制造、新能源、电梯、家电、家居、纺织、印刷、电气、电机等行业。
2025-09-15 13:47:0685阅读
一文读懂电子看板管理:生产看板到底管什么?看什么?
一、概念:什么是电子看板管理?电子看板管理是传统物理看板在数字时代的进化形式。它利用物联网、传感器、显示屏和看板管理软件(通常集成在MES制造执行系统或ERP企业中),将生产指令、物料需求、状态反馈和异常警报进行数字化、可视化和实时化传递。 二、分类:电子看板的类型1. 按功能分类(核心业务逻辑):生产指令看板: 系统向工位终端或显示屏发送电子生产指令,包含生产物料、数量、工艺要求等信息,授权生产开始。物料拉动看板: 当线边仓库存低于安全值时,系统自动向仓库或供应商发送电子补料信号(如通过短信、邮件、仓库终端亮灯),触发配送流程。安灯报警看板(Andon): 工位发生异常(质量、设备、物料问题)时,操作员通过终端按钮触发警报,信息实时显示在车间大屏上,呼叫管理人员支援。绩效管理看板: 实时显示生产线或工位的关键绩效指标(KPI),如计划达成率、工时效率(OEE)、不良品率等。 2. 按显示载体分类(信息呈现方式):车间LED/LCD大屏看板: 悬挂在车间关键位置,集中显示整个生产线或区域的状态,如计划、进度、异常、绩效,实现全局可视化。工位终端看板: 在每个工位设置的触摸屏或显示器,显示该工位的具体任务、操作指导、物料信息和上报异常。移动设备看板: 通过平板电脑、智能手机等设备,让管理人员随时随地查看生产状态和接收报警信息。RFID/条码看板: 通过扫描RFID标签或条形码,自动完成物料消耗记录和看板信号的传递,无需人工操作。 三、管什么内容?—— 电子看板的四大管控核心1. 管“信息流”:确保生产指令、物料需求、状态反馈等信息在系统内实时、准确、无纸化流动,替代容易丢失、延误的纸质卡片。2. 管“物料流”:通过自动触发补料信号,精确控制物料配送的时机和数量,确保生产线不断料、不积料,实现准时化配送(JIT)。3. 管“生产流”:通过电子指令控制生产节拍和顺序,可视化生产进度,识别瓶颈工序,确保生产流程顺畅、高效。4. 管“异常流”:系统自动捕获、记录、上报和升级处理各类生产异常(设备停机、质量缺陷、缺料等),并跟踪其解决状态,形成闭环管理。 四、看什么?—— 如何解读电子看板1. 看“全局状态”:通过车间大屏,一眼看遍所有生产线的计划达成情况(计划 vs. 实际)、各线体实时状态(正常、停机、换线)。2. 看“实时报警”:关注安灯系统的视觉(颜色闪烁)和听觉(警报声)信号。看屏幕上哪个工位、什么时间、发生了何种类型的异常(如:03工位-设备故障-已停机15分钟),这是需要立即响应的最高优先级信息。3、 看“动态数据”:关注实时更新的绩效数据,如小时产量、设备综合效率(OEE)、一次合格率等,动态评估生产效率和质量水平。4、看“物料水位”:在系统中查看线边仓库存的实时水位线,了解哪些物料即将触发补货,预测物流活动。5、“历史追溯”:通过系统查询历史数据,分析异常发生的频率、持续时间,以及生产节拍的趋势,为持续改善提供数据支撑。 五、有什么作用?—— 电子看板的核心价值1. 极致实时与精准: 信息传递毫秒级,无延迟、无丢失,避免人为错误,决策基于实时数据。2. 无纸化与自动化: 减少纸质单据处理,自动触发任务和警报,降低人工操作成本和错误率。3. 数据采集与分析: 自动记录所有生产、异常、物料数据,通过大数据分析生成报表,深度挖掘改善机会,实现数据驱动决策。4. 远程监控与协同: 管理人员可通过手机、电脑远程监控全球各地工厂的生产状况,实现跨地域协同管理。5. 深度集成与追溯: 可与万界星空MES、ERP、WMS等系统无缝集成,形成信息闭环,实现从原材料到成品的全流程追溯。电子看板管理是制造业数字化转型的关键一步。它将传统的视觉管理工具升级为一个集控制、执行、监控、分析和改善于一体的智能中枢。它不仅“管”得更细、更准,“看”得更清、更远,更重要的是通过数据驱动,为工厂的持续改善和卓越运营提供了前所未有的强大支撑。
2025-09-13 13:30:1095阅读
离散型行业数字化工厂MES规划方案
一、项目概述与目标1、项目背景随着工业4.0和中国制造2025的深入推进,离散制造业(如汽车零部件、电子装配、航空航天、精密机械等)面临多品种、小批量、定制化、高质量和短交期的巨大挑战。传统管理模式信息不透明、过程黑箱化、效率低下,已成为企业发展的瓶颈。实施MES系统是构建数字化工厂、实现精益生产和智能制造的核心环节。 2、项目目标核心目标: 打通信息流,实现生产过程的透明化、数字化、精细化管理。 具体目标:透明化管理: 实时追踪生产进度、设备状态、物料流向,消除信息孤岛。过程质量控制: 实现全流程质量数据采集与分析,构建质量追溯体系,降低不良率。精益生产: 优化生产排程,减少在制品(WIP),缩短制造周期,提高设备利用率(OEE)。无纸化作业: 工艺文件、作业指导书、报工单等电子化,降低错误率,提高效率。完整追溯: 建立从原材料到成品的正向和反向追溯链,满足行业合规和客户要求。 二、离散型行业特点与MES需求分析离散制造的核心特点是“组装”,生产过程被分解为多个相对独立的工序,典型痛点:生产进度靠人工统计,不准确、不及时。出现质量问题时,追溯困难,定位根源周期长。物料配送不及时,导致生产线停线待料。工艺变更频繁,版本管理混乱,易出错。设备效率不透明,维修保养计划性差。MES核心需求:生产调度管理: 接收ERP计划,进行细排程和作业派工。物料与仓储管理: 指导齐套备料、精准配送、库存可视化。生产过程管理: 工序级进度跟踪、工时采集、防错防漏。质量管理: SPC统计过程控制、质量追溯、不合格品管理。设备互联: 采集设备状态、参数、报警信息,计算OEE。数据追溯: 贯穿人、机、料、法、环、测的全程数据链。 三、万界星空科技离散型行业MES核心功能1. 资源管理 管理设备、工具、人员技能等资源档案和状态。 2. 计划排程 接收ERP工、单,进行有限能力排程,生成日/班次作业计划。 3. 物料管理 物料需求计算、齐套性检查、投料与消耗跟踪、线边仓管理。 4. 作业执行 工单下发、工序派工、电子SOP查看、工时与进度报工。 5. 质量管理 IPQC/FQC检验、质量数据录入、SPC分析、偏差处理、追溯报表。 6. 设备互联 通过IoT网关采集设备实时状态、运行参数、报警信息,计算OEE。 7. 追溯管理 绑定关键件序列号,记录每道工序的“人机料法环测”数据,生成追溯链。 8. 看板管理 构建Andon安灯、电子看板(生产线、车间、公司级),实时可视化。 9. 绩效分析 提供产量、效率、质量、消耗等关键指标(KPI)的统计报表。 四、MES实施预期收益1、直接效益:生产效率提升 10%-20% (减少停机、优化排程)。在制品库存降低 15%-30%。质量不良率降低 15%-25% (减少返工和报废)。生产报表编制时间减少 80%以上。2、间接效益:提升客户满意度(准时交付率、质量追溯能力)。支持企业合规认证(IATF 16949, GJB 9001等)。为数字化转型积累数据资产,支撑未来决策。 五、MES实施成功关键因素1. 高层领导的全力支持与推动。2. 清晰的业务目标和范围: 明确要解决的核心业务痛点。3. 选择经验丰富的合作伙伴: 不仅看软件,更要看实施团队的经验和行业理解。4. 业务部门的深度参与: IT部门主导,但业务部门(生产、质量、物料)是主角。5. 坚实的基础数据: 垃圾数据入,垃圾报表出。6. 持续的培训与优化: 系统上线不是终点,而是持续优化的开始。 本规划方案为离散制造业构建数字化工厂MES系统提供了一个框架。成功的关键在于将MES视为一个管理项目而非单纯的IT项目,它需要与企业业务流程深度融合,通过持续优化,最终实现降本、增效、提质、减存的核心价值,为企业迈向智能制造奠定坚实的基础。如果您的企业近期正在考虑实施MES系统,可以直接留言交流,我们将根据您企业的实际情况,给出具体的MES系统解决方案!
2025-09-11 15:26:0260阅读
汽车线束行业AI智能化MES解决方案:推动智能制造与质量升级
随着汽车电动化、智能化的发展,线束制造面临着工艺复杂度提升、质量追溯要求严格、多品种小批量生产等挑战。制造执行系统(MES)作为连接企业计划层与车间设备层的核心平、台,为汽车线束行业提供了全方位的数字化解决方案。一、汽车线束行业概述与MES应用背景汽车线束是车辆电气系统的核心组成部分,承担着电力传输和信号传递的重要功能,一辆普通汽车包含的线束总长度超过3000米,由成百上千的导线、连接器、端子、护套等部件组成,重量可达30-40公斤。随着汽车电子化程度提高,豪华车型的线束组成已超过5000个零部件,其制造过程涉及裁线、剥皮、压接、组装、检测等数十道精密工序。 生产效率低下:某线束工厂因手工排产和换线调试,日均产能利用率不足60%,换线时间占总工时的30%;质量波动大:行业统计显示,端子压接不良(拉脱力不足)导致的线束故障占全部电气问题的43%;追溯困难:当发生质量问题时,平均需要4-8小时才能定位问题批次,且无法精确到具体工序和责任人。 MES系统作为智能制造的核心枢纽,能够有效解决这些痛点。在汽车线束行业,MES已从早期的简单报工工具发展为覆盖全流程的数字化平、台。根据应用数据,实施专业化线束MES后,企业平均获得以下改善:生产效率提升20-30%、不良品率降低15-25%、物料周转率提高30%以上。 二、万界星空科技线束MES的核心功能模块 生产计划与动态调度线束MES的计划调度系统针对行业特有的多品种、小批量生产场景进行了深度优化。系统通过实时监控设备状态、在制品进度和物料齐套情况,采用AI算法动态调整生产任务排序。物料全生命周期管理汽车线束包含上千种物料,包括电线、端子、护套、胶带等,规格差异微小但不可混用,传统管理模式易发生错料风险。MES通过条码/RFID技术,对物料进行“一物一码”标识,实现从供应商ASN(提前发货通知)→入库→领料→消耗→退料的全程追踪,系统特别强化了线束专用物料的防错管理。工艺过程精准控制线束制造的每道工序都有严格的工艺参数要求,MES通过设备集成,实时采集关键参数(如压接高度、绝缘间隙、拉力值),并与标准工艺库中的线束工艺规范自动比对,发现偏差立即预警。质量管控与追溯体系质量是线束制造的核心要求,MES构建了涵盖预防、监控、分析和改进的全流程质量管控体系。设备与模具管理万界星空线束MES的设备管理模块实时采集设备运行参数(如伺服电机电流、主轴振动),基于AI模型预测潜在故障,提前安排预防性维护,减少非计划停机。对于易损的模具和刀具,系统记录其使用次数,达到寿命阈值时自动锁定设备,防止因模具过度使用导致的批量不良。数据采集与可视化线束MES构建了多源数据采集网络,通过PLC、传感器、视觉系统、手持终端等多种渠道,实时获取生产现场数据。数据经分析后通过智能看板展示:车间电视看板显示实时生产进度;管理层驾驶舱呈现质量趋势、交付达成率等KPI;移动端推送设备异常报警。人员绩效管理系统通过工位终端自动记录员工操作数据(如节拍时间、不良率),结合技能矩阵,实现精准的绩效评估。系统集成与协同线束MES并非孤立系统,而是需要与ERP、WMS、PDM等系统紧密集成的协同;MES实现与ERP的工单、BOM数据同步;与WMS联动完成物料齐套检查;与PDM交互获取最新工艺图纸。在供应商协同方面,MES门户允许关键供应商查看物料消耗预测,实现精准补货。 汽车线束行业MES系统的功能涵盖了生产计划与调度、质量管理、库存管理、工艺流程控制、设备管理、数据采集与分析、追溯管理以及人员管理等多个方面。这些功能的综合运用能够显著提升企业的生产效率、产品质量和管理水平,为企业带来显著的业务优势。如果您的企业也属于线束行业,在生产过程中也遇到以上问题,可以直接私聊我们或万界星空科技官网联系,我们将安排专业顾问为您提供汽车线束行业MES解决方案,并发送行业案例资料!
2025-09-09 11:14:47113阅读
覆铜板工厂新一代AI智能化MES系统:数字化转型的关键
覆铜板作为电子工业的基础材料,其制造过程涉及混胶、上胶、层压和剪切等多个复杂工序,对精度和质量要求极高。覆铜板加工厂面临着生产流程复杂、设备信息孤岛、质量管控困难等多重挑战。万界星空科技AI新一代智能化MES系统是对这些痛点,通过整合企业的计划层与操作层,实现与ERP、生产自动化系统的协调运行,帮助覆铜板工厂实现生产过程的透明化、数字化和智能化,从而提升效率、降低成本、增强市场竞争力。一、覆铜板行业的生产管理痛点与数字化转型需求 该行业的核心痛点主要体现在四个方面:生产流程复杂性与数据追溯难题:覆铜板生产涵盖调胶、上胶、组合、压合、裁切等多达十余个工序,每个工序又包含众多工艺参数和质量控制点。传统模式下,这些数据分散在各个系统或纸质记录中,形成大量信息碎片,难以实现全程追溯。设备异构性与信息孤岛问题:典型的覆铜板工厂拥有来自不同厂商的上胶机、压合机、裁切设备等,这些设备采用不同的数据接口和通信协议,导致设备状态监控和数据分析极为困难。质量管控的滞后性与不稳定性:覆铜板的质量指标包括厚度均匀性、表面光洁度、电气性能等数十个参数,传统的人工抽检方式不仅效率低下,而且难以及时发现异常。生产效率低下与成本压力:由于缺乏智能排程工具,覆铜板工厂普遍存在生产计划不合理、物料配送不及时、设备利用率低等问题。 企业要对能源消耗和废弃物排放进行精确监控;客户对产品质量一致性和交货准时率的要求不断提高。这些因素共同推动覆铜板工厂寻求以MES系统为核心的数字化解决方案。 通过实时数据采集与分析,万界星空MES实现了生产过程的透明化;通过智能算法优化排产和资源分配,MES提升了决策的科学性;通过标准化工作流程和防错机制,MES确保了工艺执行的一致性。 二、新一代智能化覆铜板MES的核心功能模块 智能化的生产计划与排程:覆铜板MES系统通过高级计划与排程模块,综合考虑订单优先级、设备产能、物料可用性、人员技能等多维因素,生成最优生产序列。系统特别设计了针对覆铜板生产的特色功能,如多产品同缸生产的程序规则管理、压合工序的自动程序调用等,显著减少了人为错误。与ERP系统紧密集成,MES能够动态响应订单变更和紧急插单,实现计划调整的快速闭环。全流程物料管理与追溯:覆铜板MES建立了覆盖原材料、在制品和成品的全流程物料追踪体系。通过条码/RFID技术,系统对玻璃布、铜箔、树脂等关键原材料进行唯一标识,实现从入库、领用、生产到成品出库的全程可视化。闭环式的生产过程控制:MES系统实时采集上胶速度、压合温度、裁切精度等关键工艺参数,与标准值进行比对,发现异常立即报警。全面质量管理体系:通过与检测设备集成,MES自动获取厚度测量等数据,基于预设标准进行自动判定,超差时立即报警并触发异常处理流程。质量追溯功能可正向追踪材料、设备、工艺参数与产品质量的关联关系,也可反向追溯问题产品的生产历史,极大提高了质量问题分析效率。 全生命周期设备管理:MES的设备管理模块实现了从设备台账、点检、维修到保养的全生命周期管理。精细化能源管理:MES的能源管理模块实时监控电力、蒸汽、压缩空气等各类能源的消耗情况,按工序、设备、产品进行细分统计,识别节能机会。系统建立能源基准,对异常消耗进行预警,并通过历史数据分析节能措施的效果。 三、万界星空科技AI智能化MES特点与创新应用 一体化可组态平、台:现代MES系统采用模块化设计理念,通过可配置的规则引擎满足覆铜板工厂多样化业务需求。系统提供可视化的流程设计工具,允许用户根据产品类型、工序特点自定义业务流程和数据模型,无需编写代码即可适配特殊需求。智能排程与快速响应机制:MES系统能够综合考虑订单交期、设备能力、物料约束、切换时间等多重因素,生成最优生产序列。基于工业物联网的设备互联:新一代MES通过工业物联网技术实现与设备控制系统的深度集成,支持PLC、CNC、传感器等多种数据源的实时采集。数据驱动的质量预测与预防:MES系统结合机器学习算法,分析历史质量数据与工艺参数、设备状态、环境条件等变量的关联关系,构建质量预测模型。系统能够在生产过程中实时评估质量风险,提前预警潜在问题。数字孪生与三维可视化:先进的MES解决方案引入数字孪生技术,构建覆铜板工厂的虚拟映射,实现物理世界与信息世界的实时交互。通过3D建模展示设备布局、物料流动、生产状态等信息,管理人员可直观掌握工厂运行情况。移动化与增强现实应用:MES系统扩展至移动终端,支持巡检、报工、异常处理等场景的移动办公。人工智能深度集成:覆铜板MES系统将更深层次地融合机器学习、深度学习等AI技术,实现从"数字化"向"智能化"的跃升。在生产排程方面,强化学习算法将能够自主优化生产序列,在质量管控方面,基于视觉识别的自动检测技术将实现对覆铜板外观缺陷的精准判断,准确率可达98%以上。在设备维护方面,预测性分析将能够提前24-48小时预警潜在故障,这些AI增强功能将使MES系统具备自主决策和持续优化的能力,大幅提升覆铜板工厂的运营效率。低代码平台与快速适配:覆铜板产品的快速迭代要求MES系统具备更强的灵活性。基于低代码开发平台的新一代MES将使业务人员能够通过可视化工具自行调整业务流程和界面,无需依赖IT专家的编码。这种配置化的开发模式可使系统功能调整时间缩短70%以上,大幅提高对新产品和工艺的响应速度。同时,模块化的设计使系统能够灵活扩展,随企业发展逐步增加新功能,保护投资价值。 MES 系统是覆铜板加工厂数字化转型的核心,能够帮助企业实现生产过程的透明化、数字化和智能化,提升生产效率、降低生产成本、提高产品质量,增强企业竞争力。如果您的企业也属于覆铜板加工行业,在生产过程中也遇到订单容易拖期交付、生产过程无法追溯、质量管理不到位等问题,想要通过MES系统进行改善,可以百度万界星空科技官网,我们将会给您发送行业相关案例资料。
2025-09-09 11:12:1689阅读
一个小型工厂老板的自问:每年花几万块上MES,到底值不值?
我坐在办公室里,看着桌上堆着的生产报表、库存单和客户投诉,第N次问自己这个问题。隔壁老王的厂子去年上了MES,当时我还笑他“小厂搞那么大阵仗”,可今年开春,他居然接连拿了两个出口大单,听说就因为人家能实时追溯每件产品。一、这笔账,到底该怎么算?每年几万块,说多不多,说少不少。够请两个普工,或者买一台新设备。投在“看不见摸不着”的系统上,值吗?1. 省下的是不是比花掉的多?物料浪费:之前一批货因为投料批次记录不清,报废了整整3天产量,损失近5万。MES的精准追溯能避免这种问题,一年发生一次就回本。效率提升:老师傅调休,新工人找物料、看图纸就能耗掉半小时。MES扫码即呈现SOP,自动报工,平均每个工单节省45分钟。一天多干一单,一年下来就是笔巨款。质量成本:上个月客户退货,全厂排查了2天,才锁定是某个螺丝扭力不足。有MES的话,5分钟就能精准定位到工位和人,索赔都有依据。省下的工时和信誉,无法用钱衡量。2. 赚到的是不是比省下的更值钱?接单能力:就像老王,能拿下对过程管控有严苛要求的大客户、海外订单。这带来的溢价和稳定订单,是以前不敢想的。管理解放:我不用再每天花三四个小时跑车间、打电话追进度。系统实时推送到手机,让我能静下心思考招人、拓市场这些真正关乎生存的大事。这么一算,MES不是“成本”,而是“投资”。它买的不是软件,是“秩序”、是“数据”、是“竞争力”。二、小厂上MES,最怕什么?1. 怕麻烦:生产不能停,折腾不起。2. 怕员工抵触:老师傅习惯难改,怕他们觉得是来监控他们的。3. 怕钱白花:功能用不起来,最后成了摆设。但和老王深聊后,我发现我的担心过时了。现在的云MES(SaaS模式)和我们想的不一样:不用自己养服务器和维护人员:开机就用,像付水电费一样按年付费,门槛低太多了。不用一步到位:可以从最痛的“质量追溯”或“报工统计”一个模块用起,见效快了,再逐步扩展。员工更容易接受。服务商兜底:好的服务商会派实施顾问驻厂,手把手培训,直到我们用起来为止。核心不是技术问题,是决心问题。 只要我带头用,把系统的好处(比如减少扯皮、快速算清绩效奖金)让员工体会到,阻力就小了一半。三、我的最终结论:值不值,看阶段我琢磨明白了,这个问题没有标准答案,但有几个判断标准:如果你的厂子属于以下情况,那这几万块就是值得的“种、子钱”:生产开始“抓瞎”:订单稍多,车间就乱成一团,在制品堆得到处都是,找不到、管不清。质量问题“背锅”:一出问题就全员“抓鬼”,扯皮甩锅,找不到根因。客户要求高了:想要接更优质的订单,但对方要求提供全流程的生产数据和质量追溯报告,你根本拿不出。对我而言,我厂里的“乱”已经让我忍无可忍,而隔壁老王的成功又让我看到了希望。我不想等到客户因为我的“不专业”而抛弃我时,再后悔。这几万块,买的不是一个软件,而是工厂未来能走多远、多稳的一张门票。四、选择适合的MES解决方案:云MES(SaaS模式):这是目前最适合小企业的模式。它无需自建服务器,按年/月订阅付费,前期投入低,后期由服务商维护升级,开机即用。大大降低了成本和IT技术门槛。轻量级MES:选择功能聚焦、界面简洁、易实施、易使用的产品,避免功能冗余造成浪费和员工抵触。考虑扩展性:选择的产品最好未来能随着业务成长,方便增加新模块(如ERP、WMS集成)。万界星空科技低代码开发,支持企业对于MES进行二次开发,AI低代码MES系统通过技术融合,解决了传统MES开发周期长、成本高、灵活性差的问题,同时赋予制造企业智能化能力。其核心价值在于降低技术门槛、加速数字化转型、提升生产韧性,尤其适合中小型制造企业快速响应市场变化。
2025-09-08 18:02:4246阅读
一个MES项目,是软件重要还是实施重要?
这是一个非常经典且重要的问题。简单直接的回答是:两者都至关重要,但成功的MES项目,实施的重要性往往大于软件本身。我们可以用一个比喻来理解:MES软件就像一块顶级的牛排,而实施则是厨师的技术、火候的掌控、调味和摆盘。再好的牛排,如果交给一个糟糕的厨师,做出来也可能难以下咽;而一个优秀的厨师,即使用普通一些的食材,也能做出美味佳肴。1. 软件是“基础”和“天花板”功能是根基:一个好的MES软件产品,其内核架构应该是稳定、可靠、可扩展的。它内置了成熟的行业最佳实践和功能模块(如生产调度、工时跟踪、质量管理和物料追溯等),这决定了系统能力的“上限”。技术先进性:现代MES软件需要支持工业物联网(IIoT)、云计算、大数据分析等新技术,这为未来的数字化升级奠定了基础。一个技术陈旧的软件,再好的实施也难有大的作为。用户体验(UX):软件本身是否易用,界面是否直观,直接影响一线操作工的接受度和使用效率。一个设计反人类的软件,实施推广起来会困难重重。结论:优秀的软件是项目成功的“必要条件”,但不是“充分条件”。它提供了可能性和潜力。2. 实施是“实现”和“价值创造”实施是将软件功能与客户的实际业务流程、人员技能和管理需求相结合的过程。这是真正创造价值的部分,其重要性体现在:需求匹配与差距分析:再强大的软件也不可能100%符合某个特定工厂的所有独特流程。实施团队需要深入调研,找出软件功能与工厂需求之间的“差距”,并通过二次开发、流程优化或配置来弥合这些差距。流程重塑与优化:MES项目不是简单的“电脑化”原有手工流程,而是一个业务流程重组的机会。优秀的实施顾问会引导客户优化不合理的旧流程,充分发挥MES的价值。糟糕的实施则只会把低效的线下流程原封不动地搬到线上,造成“新瓶装旧酒”。数据是核心:MES的灵魂是数据。实施需要确保数据采集的准确性、及时性和完整性(如工单、物料、设备、人员等主数据)。如果基础数据是垃圾,那么系统产出的任何报告和分析都是垃圾。变革管理与培训:MES上线会改变很多人的工作习惯,可能会遇到阻力。实施团队需要做好变革管理,通过充分的培训和支持,让各级人员(从操作工到管理者)理解系统、接受系统、会用系统、善用系统。这是项目成败最容易被忽视的关键一环。系统集成:万界星空MES与ERP、PLM、自动化设备等众多系统无缝集成。实施团队具备深厚的技术功底,解决复杂的接口问题,确保数据流畅通无阻。实施是项目成功的“充分条件”。它决定了软件的潜力能否被充分挖掘,价值能否被真正实现。在现实项目实施中,你经常会看到:一个优秀的软件 + 一个糟糕的实施 = 项目失败。用户抱怨系统难用、不符合实际、问题不断,最终弃用。一个普通的软件 + 一个顶级的实施 = 项目成功。实施团队通过强大的流程优化、充分的配置和适量的二次开发,弥补了软件的不足,很好地满足了客户核心需求。一个优秀的软件 + 一个顶级的实施 = 卓越的成功。这是最理想的状态,项目能带来巨大的投资回报,成为行业标杆。对于准备上MES项目的企业来说:1.选软件就是选合作伙伴:不要只看软件功能列表的光鲜亮丽,更要评估软件供应商或其合作伙伴的实施能力、行业经验和服务支持水平。要求他们提供与你所在行业相似的成功案例,并去实地考察。2.重视内部准备:企业自身要成立项目组,深度参与实施过程。这是你们自己的项目,不是实施团队的项目。清晰的业务需求、坚定的推行决心和有效的内部沟通同样重要。3.预算分配:不要认为买了软件就万事大吉。通常,软件许可费用只占整个项目总投入的1/3到1/2,更大的部分在于实施服务、二次开发和后续维护。要做好整体预算规划。总而言之,软件决定了你能走多快,而实施决定了你能走多远。两者相辅相成,但实施是真正将蓝图变为现实、创造价值的关键。
2025-09-08 18:02:2362阅读
什么是低代码?低代码云MES主要解决哪些行业痛点
一、什么是低代码云MES?MES: 它的核心是MES。MES是位于上层ERP系统(企业资源计划)和底层工业自动化设备之间的一套管理系统。它主要负责车间层的管理,目的是解决“生产现场发生了什么?”以及“如何让生产更高效、更优质?”的问题。其核心功能通常包括:生产调度、工时管理、质量管理、物料追踪、设备管理、数据采集等。云:这意味着它不是一个需要企业自己购买服务器、安装软件的传统本地化系统。企业通过互联网浏览器订阅和使用该服务。这带来了低成本启动、免维护、按需付费、随时随地访问、易于扩展等优势。低代码:这是其最大的特色和差异化优势。传统的MES系统实施周期长、成本高、定制开发复杂。而“低代码”意味着它提供了一个可视化的开发环境(如拖拽组件、图形化配置、设置参数),让用户(通常是企业的IT人员或业务专家,而非资深程序员)能够以极少的传统编码工作,快速构建和修改应用程序(如工单界面、质检流程、报表看板等),以适应企业独特的业务流程。二、低代码MES主要解决哪些行业痛点?1. 传统MES实施“贵、繁、慢”:贵:动辄上百万的软硬件投入和实施费用,让中小制造企业望而却步。繁:实施过程复杂,需要大量的二次开发,牵涉IT、生产、供应商等多个部门,沟通成本极高。慢:从项目启动到上线使用,周期往往长达半年甚至一两年,难以快速响应市场变化。2. 制造业数字化转型门槛高:许多中小企业缺乏专业的IT团队和庞大的资金预算,虽然深知数字化转型的必要性,但却无力实施复杂的系统。3. 业务需求变化快:市场、工艺、产品型号频繁变化,传统的刚性MES系统难以快速调整,一旦需要改动流程,又需要开发商介入,费时费力。三、万界星空科技低代码MES核心功能模块1. 生产调度与工单管理功能描述: 这是MES的指挥中心。管理生产订单的接收、分解、下发到车间及执行全过程。具体体现:工单创建与下发: 从ERP系统自动接收或手动创建生产工单,并通过系统下发到指定的生产线或工作站。作业排程: 可视化的排产看板,可通过拖拽等方式,方便地进行产能预估和订单排程。进度跟踪: 实时显示每个工单的进度状态(未开始、正在生产、已完成、已暂停),并精确到具体工序。低代码特色: 工单的显示字段、状态流转逻辑、审批流程等,都可以通过图形化界面自定义,无需编码。2. 物料管理与追溯功能描述: 确保生产过程中物料的正确使用、消耗和追溯,是实现全流程质量追溯的基础。具体体现:物料绑定: 通过扫码(条码/二维码/RFID),将原材料/批次号与生产工单、产品序列号(SN)进行绑定。投料防错: 操作员扫描工单和物料码,系统自动校验物料型号、批次是否正确,防止用错料。追溯看板: 实现正反向追溯。正向:通过一个物料批次号,可查到用它生产了哪些产品。反向:通过一个成品序列号,可追溯到它使用了哪些批次的物料、由谁在何时何地加工。低代码特色: 追溯的维度(如是否要追溯至供应商、操作员、设备参数)可以按需配置。扫码界面和逻辑也可自定义。3. 生产过程数据采集功能描述: 自动或手动获取生产现场的人、机、料、法、环等各类数据。具体体现:设备联网: 通过IoT网关采集设备(如PLC、CNC)的实时状态(运行、停机、故障)、运行参数、产量、工时等数据。人工录入: 提供简单的PC或移动端界面,供操作员录入工时、完工数量、不良数量、异常情况等。自动化采集: 通过扫码枪、传感器等自动获取数据,减少人工错误。云特色: 数据实时上传至云端,全局可视,无需部署复杂的本地数据服务器。4.质量管理与控制功能描述: 贯穿于生产的全过程,从事前预防、事中控制到事后分析。具体体现:质检标准: 将产品的质量标准(SIP)和检验规程录入系统。首件检、巡检、末件检: 系统自动提醒质检人员执行检验任务,并记录结果。全检/SPC统计过程控制: 记录每个关键工序的检验数据,并自动生成SPC图表(如均值-极差控制图),实时监控过程是否稳定。不合格品处理: 记录不良现象、原因、责任工序,并触发评审、返工、报废等处理流程。低代码特色: 质检表单(查什么项目、是数值还是选项)、检验流程(谁检、怎么流转)都可以像搭积木一样快速配置和修改。5. 设备管理功能描述: 确保生产设备高效、稳定地运行。具体体现:设备台账: 建立完整的电子设备档案。实时状态监控: 通过设备联网,在看板上实时显示所有设备的运行状态(颜色区分:绿色-运行、黄色-待机、红色-故障、灰色-离线)。维保计划: 自动生成并提醒定期保养、点检计划,记录执行情况。报修流程: 操作员可快速扫码报修,维修过程全程跟踪。6.可视化看板与报表功能描述: 将采集到的数据转化为直观的图表和信息,支撑管理决策。具体体现:车间看板: 现场大屏显示实时生产数据,如:计划达成率、产量、不良率、设备OEE(全局设备效率)等。管理报表: 自动生成多维度统计分析报表,如:工时效率分析、质量趋势分析、物料消耗分析、在制品(WIP)报表等。低代码特色: 这是低代码能力最闪耀的地方。用户可以通过拖拽组件(图表、表格、数字卡片)和配置数据源,自己搭建所需的看板和报表,无需依赖IT部门写SQL或代码。想要什么分析视角,随时可以自己调整。7. 系统集成与权限管理功能描述: 保证系统能融入企业IT生态,并安全使用。具体体现:API接口: 提供丰富的API,用于与金蝶/用友等ERP、OA、PLM等系统双向集成。用户权限: 灵活的权限管理,可以控制不同角色、不同人员能看到哪些菜单、操作哪些功能、访问哪些数据。四、低代码云MES功能的独特优势1. 高度可配置性: 几乎所有功能(表单、流程、规则、看板)都不是“固化”的,而是可以通过可视化配置来适应企业独特的业务需求。2. 快速迭代: 当生产流程发生变化时,企业可以自行快速调整系统功能,响应速度从天/周级别缩短到小时/天级别。3. 开箱即用与深度定制结合: 系统通常会提供标准功能模版,企业可以在此基础上进行“轻定制”,兼顾了标准化和灵活性。4. 移动化与协同: 基于云和Web技术,很多功能(如报工、质检、报修)都可以在手机、平板电脑上完成,促进了车间内外的协同。5.大幅降低总拥有成本:无需购买服务器和网络硬件,按年或按月订阅付费,极大减轻了企业的现金流压力。6.快速部署与上线:基于云平台,软件安装和环境配置快速完成的;通过低代码平台配置业务逻辑和界面,相比传统编码开发,速度可提升数倍甚至十倍。宣传中常提到的“一周上线”或“快速实施”正是基于此。7.极高的灵活性与适应性:当生产工艺、流程、报表需求发生变化时,企业的内部人员可以通过培训,自行在低代码平台上进行修改和调整,不再完全依赖原厂供应商,实现了“持续迭代”和“自我演进”的能力。8.易于集成与扩展:低代码平台通常提供丰富的API接口和连接器,可以相对轻松地与企业现有的ERP、PLM、WMS等系统,以及车间各种设备(PLC、CNC、传感器等)进行集成。万界星空科技AI低代码MES系统通过技术融合,解决了传统MES开发周期长、成本高、灵活性差的问题,同时赋予制造企业智能化能力。其核心价值在于降低技术门槛、加速数字化转型、提升生产韧性,尤其适合中小型制造企业快速响应市场变化。随着AI算法的优化和低代码工具的普及,这一模式将成为智能制造的重要推动力。万界星空科技低代码开发平台,支持企业对于MES进行二次开发的,从从而打破传统系统固件的局限,利于企业的可持续性发展。项目合作私信联系我们。
2025-09-05 10:35:2951阅读
数字化工厂万界星空科技MES系统解决方案
一、 生产现状与痛点分析在推行MES系统之前,许多制造企业,即便是自动化程度较高的工厂,其生产管理环节仍普遍存在以下现状与痛点:1. 信息孤岛严重:现状:生产设备、质量检测、仓库管理等系统相互独立,数据不互通。痛点:管理层无法实时获取整体生产数据,决策依赖滞后的、人工汇总的报表,效率低下且易出错。2. 生产过程不透明:现状:生产进度、设备状态、物料消耗等信息主要依赖班组长口头汇报或手工填写报表。痛点:出现问题时(如设备停机、质量异常),响应速度慢,无法精准定位问题根源,导致停机时间长,浪费严重。3. 质量管控追溯困难:现状:质量检验记录多为纸质单据,出现问题后,人工追溯范围有限、速度慢。痛点:无法实现从原材料到成品的正向追溯(由产品追原料)和反向追溯(由原料追产品),质量责任难以界定,召回成本高昂。4. 物料管理粗放:现状:物料配送靠经验,线边仓库存积压或短缺现象时有发生。痛点:浪费仓储空间,占用大量流动资金,并可能因缺料导致生产线停线。5. 文档管理纸质化:现状:作业指导书、工艺图纸、变更通知等以纸质文件下发,版本易混淆,更新不及时。痛点:操作工可能使用错误版本的指导书生产,造成批量性质量事故。6. 绩效管理凭经验:现状:设备利用率(OEE)、人均产值等关键绩效指标无法自动统计,缺乏数据支撑。痛点:无法科学衡量生产效率,难以进行有效的绩效改善和精益生产推进。二、 MES系统设计方案针对以上痛点,MES系统的设计核心是 “数据驱动、流程透明、实时协同”。1. 设计目标:透明化:实现生产全过程(人、机、料、法、环、测)的实时可视化监控。无纸化:将所有生产文档、记录电子化,减少错误,提高效率。可追溯性:建立完善的产品谱系,实现精确的全链条追溯。集成化:打通与ERP(企业资源计划)、WMS(仓储管理系统)、PLM(产品生命周期管理)等系统的壁垒,构建统一制造数据平台。智能化:基于历史数据进行大数据分析,为生产优化、预测性维护提供决策支持。2. 核心功能模块设计:生产调度:接收ERP工单,进行排产派工,管理工单状态(创建、下发、启动、暂停、完工)。 解决生产计划与执行脱节的问题。物料管理:物料需求拉动、齐套性检查、投料防错、线边仓管理、物料消耗统计。 解决缺料、错料和物料浪费问题。生产过程管理:实时采集设备、人工报工数据,监控生产进度、工时、节拍。 解决生产过程不透明、数据滞后问题。质量管理:IQC/IPQC/OQC全流程质检管理,SPC(统计过程控制)分析,质量缺陷记录与分析,不合格品处理。 提升质量管控能力,实现质量追溯。设备管理:设备台账、点检、保养计划、故障报修、实时状态监控(运行、停机、故障)。追溯管理:通过条码/RFID技术,绑定物料、设备、人员、工艺参数与产品,形成完整数据链。文档管理:电子作业指导书(SOP)、工艺图纸的版本控制与无纸化下发。可视化看板:车间大屏、PC端、移动端多维度展示:生产进度、质量状况、设备状态、绩效指标等。 绩效分析报表管理:自动计算OEE、产能、合格率、计划达成率等指标,生成多维度分析报表。 三、 MES系统架构及流程规划1. 系统架构规划第一层:设备层(IOT)组成:生产设备、PLC、传感器、条码/RFID扫描枪、工业平板等。作用:通过SCADA系统或物联网网关,采集实时数据,是MES系统的数据源头。第二层:执行层(MES)组成:MES应用服务器、数据库服务器、应用服务(上述各大功能模块)。作用:核心业务处理层。接收并处理设备层上传的数据,执行业务逻辑,指挥生产活动,并向上层系统反馈结果。第三层:计划层(ERP/PLM)组成:ERP系统、PLM系统、WMS系统等。作用:MES从ERP接收生产计划、BOM信息,向ERP反馈完工、物料消耗数据;从PLM获取工艺路线和图纸文档。第四层:展现层组成:Web浏览器、手机APP、车间大屏看板、PC客户端。作用:为不同角色(操作工、班组长、经理、高管)提供个性化的数据展示和操作界面。2. 核心业务流程规划流程一:工单创建到完工入库1. ERP下发:ERP将生产工单、BOM、工艺路线下发至MES。2. MES排产:MES进行详细排产,将任务派工到具体设备或产线。3. 物料准备:MES生成物料需求,WMS进行备料并配送至线边仓,扫描确认。4. 开始生产:操作工在工位终端扫描工单条码,调出电子SOP,开始作业。5. 数据采集:设备自动采集产量、工时数据,或人工报工。关键工位进行质检并记录。6. 完工上报:工单完成后,MES自动更新状态,并将完工数量、物料实际消耗、工时数据反馈给ERP,触发入库流程。流程二:全链条追溯流程1. 信息绑定:从原料入库开始赋予批次条码,在每个加工环节,扫描产品码并与当前的操作员、设备、工艺参数、原料批次码进行绑定。2. 数据记录:所有绑定信息实时存入MES数据库。3. 追溯查询:在追溯界面,输入一个成品码,可立即追溯其所有的生产过程信息(用了什么料、谁做的、哪台设备、参数是多少);输入一个原料批次码,可反向追溯所有用到该批次料的产品。流程三:质量闭环管理流程1. 检验标准:PLM系统将检验标准下发至MES。2. 检验执行:质检员使用PDA或平板电脑,根据MES推送的检验任务进行抽检或全检,录入结果。3. 异常处理:出现不合格品,系统触发NCR(不合格品报告)流程,隔离产品,并通知责任单位处理。4. SPC分析:系统自动对质量数据进行SPC分析,实时监控过程是否受控,预警潜在风险。5. 持续改进:生成质量报表,分析主要缺陷和原因,驱动质量改进循环(PDCA)。实施MES系统不是简单的软件安装,而是一场深刻的管理变革。它通过将生产现场的海量数据转化为有价值的信息,打通从计划到交付的价值流,最终帮助企业降低成本、提高效率、提升质量,实现从“制造”到“智造”的数字化转型。
2025-09-05 10:08:2951阅读
什么是MES,为什么MES系统难以标准化?
一、什么是MES?MES,中文全称是制造执行系统(Manufacturing Execution System)。您可以把它想象成连接企业高层计划层(如ERP系统)和底层生产设备控制层(如PLC、SCADA)的“中枢神经系统”。MES通常包含以下关键模块:1. 生产调度:安排工单、工序和资源,制定详细的生产计划。2. 资源分配与状态管理:管理机器、工具、人力等资源的状态和可用性。3. 工序详细调度:基于优先级、特性等因素对生产流程进行优化排序。4. 数据采集:自动或手动收集生产过程中的各种数据(如数量、时间、能耗、参数等)。5. 质量管理:跟踪生产过程中的质量数据,进行SPC(统计过程控制),管理不合格品。6. 绩效分析:提供实时报表和看板,显示如OEE(整体设备效率)、停机时间、生产效率等关键指标。7. 产品追溯与谱系:追踪产品所使用的原材料、加工历史、工艺参数等,实现从原料到成品的正向和反向追溯(这在医药、食品、汽车等行业至关重要)。8. 工时管理:跟踪直接和间接人工工时。简单来说,ERP系统回答的是“需要生产什么?”,而MES系统回答的是“具体如何生产?”以及“生产得怎么样?”。二、为什么MES系统难以标准化?MES是全球制造业公认的“最难标准化”的企业级软件之一。其根本原因在于,MES深深扎根于生产现场,而生产现场是制造业中最复杂、最多样化的部分。1. 行业工艺差异性极大(垂直行业特性强)离散制造 vs. 流程制造:这是最根本的差异。汽车装配(离散制造)和化工制药(流程制造)的生产模式、管理重点、数据采集方式完全不同。离散制造(如汽车、电子):关注工单、序列号、装配步骤、物料清单(BOM)。流程制造(如食品、药品、化工):关注批次、配方、反应釜、温度压力等工艺参数、合规性。行业特定要求:不同行业有独特的法规和业务需求。汽车行业:必须遵循严格的追溯性要求(如召回制度)和行业标准(如IATF 16949)。医药行业:必须符合FDA 21 CFR Part 11等法规,对电子记录和电子签名有苛刻要求。电子行业:需要管理复杂的版本控制和溯源链。2. 工厂内部的高度复杂性(即使同一行业管理也不同)生产工艺独特性:即使是生产同类产品的两家工厂,由于其设备新旧程度、自动化水平、布局和历史原因,其生产流程和最佳实践也可能大相径庭。MES需要适配这些独特的工艺流程。设备异构性:车间里的设备来自不同年代、不同厂商,通信协议和数据接口千差万别。现有系统集成:MES需要与ERP、PLM(产品生命周期管理)、WMS(仓库管理系统)、自研系统等众多系统集成。3. 管理理念和业务流程的差异MES不仅仅是一个IT工具,它更是一种管理思想的落地。不同企业有不同的管理文化、组织架构和业务流程。例如,有的企业强调精益生产,有的推行六西格玛,它们的绩效指标和管理侧重点不同,对MES的功能要求也随之变化,需要大量的定制化开发。4. 技术标准和规范的演变虽然存在一些国际标准(如ISA-95,它定义了企业控制系统集成的标准模型),但它们更多是提供一个理论框架和通用术语,而不是可即插即用的具体实现。技术本身在快速迭代(如IoT、云计算、大数据、AI的融入),这也使得“标准”始终处于动态变化之中。5. 供应商生态的多样性市场上有成千上万家MES供应商,从提供通用平台的大型软件公司,到专注于某个特定行业或领域的垂直解决方案提供商。每家供应商的产品理念、架构和技术路线都不同,进一步加剧了市场的碎片化。MES项目的成功极度依赖于深入的业务调研、灵活的解决方案以及强大的实施服务能力。市场上常见的模式是:一个相对标准的平台 + 大量针对特定行业和客户的定制化开发和配置。近年来,低代码/可配置平台(如万界星空科技低代码平台,专门做MES/QMS这种核心系统)的出现正在努力降低定制的成本和复杂度,但“完全标准化”对于MES而言,仍然是一个难以实现的终极目标。
2025-09-05 10:08:0758阅读
为什么MES总要定制?低代码MES才是未来
第一部分:为什么传统MES总是需要大量定制?这并非MES厂商故意为之,而是由制造业的内在复杂性决定的。1. 行业与工艺的差异性不同行业:汽车装配线的MES和半导体晶圆厂的MES,其关注点、业务流程和质量标准天差地别。汽车注重序列号和追溯,半导体注重设备参数和良率分析。不同工艺:即使是同一行业,离散制造(如机械加工)和流程制造(如化工制药)对MES的需求也完全不同。离散制造重工序流转,流程制造重配方和批次管理。2. 工厂管理的独特性“工厂指纹”:世界上没有两个完全相同的工厂。每个工厂都有自己的管理流程、组织架构、企业文化、操作习惯和已有系统(ERP、PLM等)。MES必须适应这些已有的“生态”,而不是让工厂推翻重来。非标流程:很多企业的核心竞争力就体现在其独特的工艺或生产管理方法上,这些流程往往是标准软件无法覆盖的。3. 与设备和系统的异构集成“万国牌”设备:工厂里的自动化设备、PLC、数控机床、机器人来自不同年代、不同厂商,通信协议千奇百怪(如Modbus, Profinet, OPC UA等)。MES需要通过各种方式(驱动、SDK、API)与它们对话,这部分集成的定制化工作量通常非常大。系统对接:需要与ERP(同步工单、物料)、WMS(同步库存)、QMS(同步质量信息)等系统深度集成,每个企业的系统环境和接口标准都不同。4. 传统MES产品的局限性“套装软件”思维:传统的MES产品往往是封装好的、功能固定的“黑盒子”。当客户需求超出软件预设范围时,唯一的办法就是通过二次开发(定制)来实现,这通常成本高、周期长、难度大。第二部分:为什么说低代码MES才是未来?“低代码MES”的本质不是一个具体的软件,而是一种平、台化、可配置、易扩展的构建方式。它正是为了解决上述定制化难题而生的,代表了未来的方向。1. 核心转变:从“开发”到“配置”低代码平、台:提供大量可视化的建模工具(如表单设计器、流程设计器、报表设计器)、预置的行业组件和丰富的API连接器。实施人员可以通过“拖拽式”配置和少量代码,快速构建出符合客户需求的应用功能。好处:极大地降低了定制开发的难度、时间和成本。过去需要程序员写一个月代码的功能,现在可能由实施顾问通过配置几天就能完成。2. 应对“工厂指纹”的敏捷性当工厂的业务流程需要变更时(这是常态),万界星空低代码MES可以快速响应调整,而不必等待软件厂商排期开发。这赋予了企业极高的敏捷性和灵活性,能够持续优化其数字化流程。3. 赋能企业,降低长期成本降低实施成本:缩短项目周期,意味着更少的人天投入和更快的上线时间。降低维护成本:企业自己的IT人员经过培训后,也可以承担一部分功能的配置和修改工作,减少对原厂商的依赖,长期维护成本大幅下降。降低升级成本:传统的定制化MES一旦升级,大量定制代码很容易与新版标准功能冲突,导致升级困难。好的低代码平、台能将定制部分与底层平、台核心解耦,使升级变得更加平滑。4. 是“深度定制”而非“零定制”需要澄清的是,“低代码”不等于“零代码”。它并不意味着完全不需要定制,而是将深度的、底层的代码开发转变为浅层的、业务逻辑的配置。对于最复杂的、独一无二的需求,仍然需要编写代码,但这类需求的比例被大大降低了。低代码MES的核心优势在于,它通过可视化配置和模型驱动的方式,将MES系统的实施从传统的、昂贵的、周期漫长的代码开发模式,转变为敏捷、灵活、成本可控的业务配置模式,从根本上解决了传统MES“定制化”与“成本、周期、维护”之间不可调和的矛盾,将MES从一套需要重金购置且僵化的“软件产品”,转变为企业可以自主运营和持续优化的“数字化核心能力”。
2025-09-05 10:07:4962阅读
工厂为什么要上MES系统,上MES系统的几大核心作用
如今,越来越多的制造企业开始意识到,拥有领先的生产技术和高效的管理过程对其自身发展至关重要。据调研数据显示,高达92%的企业都渴望能够更有效地控制生产流程,他们普遍关注的焦点集中在生产过程中的数据采集、生产排产的效率、信息追溯能力、绩效统计的准确性,以及产品质量提升等多个方面。工厂上MES系统(制造执行系统)解决生产管理中的一系列痛点和实现数字化转型的必然选择。ERP系统像是大脑,负责思考和大方向的决策(买什么、生产什么、卖多少钱)。生产线自动化设备像是四肢,负责执行具体动作。MES系统则是神经系统,连接大脑和四肢,将指令精准传达给手脚,并将手脚的感受和执行情况实时反馈给大脑。没有神经系统,大脑不知道手脚在干什么,手脚也不听大脑指挥,整个机体就会不协调、效率低下。一、工厂为什么要上MES系统?1. 解决“黑盒”问题,实现透明化生产现状:在没有MES的传统工厂里,管理层想知道“订单生产到哪一步了?”、“设备为什么停了?”、“良率是多少?”,往往需要打电话问车间主任,车间主任再去问班组长,班组长再去看手工报表。信息滞后、不准确,生产过程像一个“黑盒子”。MES的作用:MES通过实时采集数据(设备、人员、物料、工艺等),让整个生产过程的进度、状态、结果都变得透明、可视。管理者在办公室就能看到全球任何工厂生产线的实时状况。 2. 提升质量管控水平,降低质量成本现状:质量问题往往在成品检验时才被发现,无法追溯到问题根源,导致大批量返工或报废,成本高昂。MES的作用:万界星空MES实现了从原材料到成品的全过程质量追溯。一旦出现问题,可以快速精准地定位到是哪个批次的物料、哪个工位、哪个操作员、哪台设备在什么时间生产的,极大缩小问题范围。同时,通过SPC(统计过程控制)工具,还能对质量问题进行预测和防范。 3. 优化生产效率,降低生产成本现状:设备为什么停机?停多久?换线时间多长?工人效率如何?这些数据靠人工记录既不准确也无法用于分析优化。MES的作用:MES自动记录设备开机率、停机时间、产能、工时等,通过数据分析找出生产瓶颈,优化生产排程,减少换线时间,从而显著提升设备利用率和整体生产效率(OEE)。 4.实现无纸化与标准化工序现状:作业指导书、工艺卡片、工单等都是纸质文件,容易丢失、损坏、版本不一,导致工人误操作。MES的作用:MES将所有的文档、标准、流程电子化并集成到系统中。工人直接在终端屏幕上接收任务和查看最新的作业指导书,确保了操作的标准性和一致性,实现了无纸化生产。 5.满足合规性与客户追溯要求MES的作用:MES是满足这些追溯要求的核心技术工具,可以快速生成一份包含所有生产要素信息的完整报告,证明产品的合规性。 二、制造业工厂上MES系统的几大核心作用1. 生产调度与协同(管“计划”)接收ERP的生产计划,并将其分解为详细的、可执行的工序级作业指令,调度人员、设备、物料等资源,确保计划高效落地。解决“计划”与“生产”脱节的问题。 2. 生产过程的实时监控与追踪(管“进度”)核心作用:实时采集生产数据,跟踪产品从投料到成品入库的每一个环节。回答“在哪儿?”、“谁在做?”、“做得怎么样?”的问题。这是实现生产透明化的基础。 3. 质量全过程管理(管“质量”)核心作用:在生产过程中进行质量检验和数据采集(IQC, IPQC, FQC, OQC),实现正向追溯(由料号追成品)和反向追溯(由成品追料号)。建立质量档案,进行SPC分析,确保产品质量可控、可追溯。 4. 物料与追溯管理(管“物料”)核心作用:管理生产过程中的物料消耗、配送、库存和在制品(WIP)。通过条码/RFID等技术,对物料批次进行管理,是实现精准追溯的关键环节。 5. 绩效分析与决策支持(管“数据”)核心作用:自动生成各种报表(产能、效率、良率、能耗等),将数据转化为有价值的信息。帮助管理者分析绩效、发现瓶颈、优化流程,为科学决策提供数据支撑。 工厂上MES系统提高生产效率、优化资源管理、实时监控生产过程、提升产品质量、数据整合与共享以及支持企业数字化转型;它填补了计划层(ERP)与控制层(设备)之间的信息鸿沟,是打造数字化工厂、智能工厂不可或缺的核心基石。其最终目标是:提升质量、降低成本、提高效率、确保合规,从而在激烈的市场竞争中建立核心优势。万界星空科技专注于MES系统研发、制造业数字化转型,已成功应用于多个行业,包括汽车、高科技电子、注塑、电线电缆、造鞋、设备制造、新能源、电梯、家电、家居、纺织、印刷、电气、电机等。
2025-09-01 11:38:0970阅读
工业智能体:探秘AI Agent在智能制造中的核心价值与应用
AI Agent在工业领域的应用,这可以说是工业4.0和智能制造的“下一波浪潮”,其核心在于为工业系统赋予自主决策和主动执行的智能。 一、核心概念:什么是工业AI Agent? 工业AI Agent不是一个简单的算法或模型,而是一个能够感知工业环境、进行分析决策、并自主执行动作以实现复杂目标(如提质、增效、降本、减耗)的智能系统。其核心能力包括:感知:通过物联网(IoT)、传感器、SCADA系统、MES/ERP等获取实时数据。决策:利用内部的AI模型(如机器学习、深度学习、强化学习、LLM)对数据进行分析、推理和规划。执行:通过调用API、发送指令给自动化设备、触发工作流、通知人员等方式,直接影响物理世界或业务流程。自治与持续学习:能在最小人工干预下运行,并能从历史数据和交互中不断优化策略。二、AI Agent在工业中的关键应用场景 1. 智能制造与生产优化动态生产调度:一个“调度Agent” 实时监控生产线状态(设备停机、物料短缺、订单变更),当发生异常时,能瞬间模拟多种重调度方案,自动生成并执行最优调整计划,最大化资源利用率和准时交付率。自主质量控制:“质量Agent” 融合视觉检测(实时识别缺陷)和工艺参数数据(如温度、压力)。它能实时发现质量偏差,自动追溯问题根因(如特定设备参数异常),并能主动调整工艺参数以实时纠正,实现从“检测”到“预防”的转变。预测性维护:“维护Agent” 持续分析设备振动、温度、电流等传感器数据,预测零部件故障概率。在故障发生前,自动创建维修工单、订购备件、并将维护任务安排在生产间隙,最大化设备可用性(OEE)。 2. 智能物流与供应链管理无人化仓储管理:“仓储Agent” 管理仓库库存,优化库位,并自主指挥AGV(自动导引车)、AMR(自主移动机器人)和堆垛机进行收货、上架、拣选、打包和发货,实现“黑灯仓库”。智能供应链协同:“供应链Agent” 监控市场需求、供应商状态、物流信息和生产计划。它能预测供应链中断风险(如台风导致港口关闭),并自动生成和执行应对策略(如寻找替代供应商、调整运输路线)。 3. 研发与设计(数字孪生)AI辅助设计:“设计Agent” 能够基于自然语言描述(如“设计一个更轻、更坚固的自行车架”),调用仿真模拟和生成式设计工具,自动生成和评估多种设计方案,极大加速迭代过程。实验自动化:在材料、化工等领域,“实验Agent” 可以自主设计实验方案、操控实验设备、分析实验结果,并基于结果规划下一轮实验,实现“自动驾驶实验室”,加速研发进程。 4. 安全与能源管理主动安全监控:“安全Agent” 实时分析摄像头视频流,识别不安全行为(如未佩戴安全帽)、人员闯入危险区域或火灾隐患,并立即发出警报甚至联动停机,从“事后追溯”变为“事前预警”。全局能源优化:“能源Agent” 监控全厂能耗,结合生产计划、天气预报和实时电价,自主优化空调、空压机、照明等大型能耗设备的运行策略,显著降低能源成本。 5. 人员赋能与协同生成式操作辅助:“辅助Agent” 结合LLM和知识库,操作员可通过语音或文字提问(“这台机器报警代码XX是什么意思?如何解决?”),Agent即时生成图文并茂的个性化指导方案,推送到AR眼镜或工位屏上,降低培训成本,提高问题解决效率。跨部门流程自动化:Agent可以充当“数字员工”,自主处理跨系统、跨部门的流程。例如,自动处理采购申请、询价、比价、生成订单并发送给审批人。 三、技术架构与实现 1. 感知层:IoT平台、传感器、SCADA、MES/ERP等数据源。2. 大脑层(Agent核心):规划模块:分解目标,制定行动计划。记忆模块:存储操作历史、环境状态和知识。工具调用:关键能力!Agent可以调用各种函数和API(如控制设备、查询数据库、发送邮件)。核心模型:根据任务选用机器学习、计算机视觉、LLM等模型。3. 行动层:通过API、工业协议(如OPC UA)与自动化系统(PLC、机器人)、业务系统(MES、WMS)交互,执行决策;万界星空科技AI Agent在MES中的应用。4. 反馈层:观察行动结果,形成闭环,持续优化。 四、优势与价值从自动化到自主化:实现更高阶的“超自动化”,处理复杂、非预定义的场景。全局优化:能够权衡多个目标(成本、时间、质量),做出全局最优决策,而非局部优化。极致效率:7x24小时不间断工作,反应速度远快于人。知识沉淀与复用:将专家经验固化在Agent中,实现知识的规模化应用。五、挑战与展望1、挑战:数据孤岛与质量:需要打通OT和IT数据,且数据质量要求极高。系统集成复杂性:与老旧设备、异构系统集成难度大。安全与可靠性:自主决策的失误可能造成物理损失,系统需具备极高的鲁棒性和安全兜底机制。投资与ROI:初期投入成本高,需要清晰的业务价值证明。 2、未来展望:多Agent系统:未来工厂将由多个 specialized Agent(调度、质量、维护Agent)组成,它们相互通信、协作与博弈,形成生态系统,共同实现全局目标。与数字孪生深度融合:Agent在数字孪生提供的虚拟环境中进行模拟、试错和训练,验证无误后再在物理世界执行,实现“决策零风险”。AI原生工业系统:未来的工业软件和硬件将从设计之初就为AI Agent的交互而构建。 总结来说,AI Agent正在将工业从“流程驱动”的革命性转变为“智能驱动”,它是工业智能化的终极形态,让整个工业系统成为一个能够自感知、自决策、自执行、自优化的有机生命体。依托AI Agent与全场景数字化工具,万界星空科技推动了更多工厂突破柔性瓶颈,有望在工业浪潮中实现弯道超车。
2025-09-01 11:36:4349阅读

扫地机器人MES、机器人组装MES系统:破解行业痛点,打造数字化智能工厂
机器人组装行业是高端制造业的典型代表,其产品结构复杂、精度要求极高、生产流程繁琐,并且对质量追溯和过程控制有着近乎苛刻的要求。传统的生产管理模式已无法满足其发展需求,而制造执行系统MES正是打通信息孤岛、实现数字化精益生产的核心枢纽。一、 行业核心痛点与MES解决价值核心痛点: MES带来的核心价值物料管理复杂:零部件种类繁多(机械、电气、传感器等),型号、批次管理困难,错装、漏装风险高。 精细化物料管理:实现物料的全程条码/RFID追踪,精确配送至工位,防错校验,降低库存。 装配过程不透明:组装步骤多,工艺复杂,进度难以实时掌控,问题发现滞后。可视化过程控制:实时监控每个工位、每个订单、每个机器人的生产状态、效率和质量数据。 质量追溯困难:一旦发生质量问题,难以快速定位问题批次、生产环节、操作人员和相关设备。 全流程质量追溯:建立从核心部件到成品的正向和反向追溯链条,支持一键追溯,满足行业合规要求。 工艺变更频繁:产品迭代快,工艺文件(SOP、图纸)版本多,现场易用错旧版本。无纸化与版本控制:电子作业指导书直达工位,确保操作员始终使用最新版本,变更历史清晰可查。设备与工具管理松散:拧紧枪、测试设备等关键工具的参数校准、使用记录缺乏系统化管理。 设备集成与管理:集成关键工具,自动采集过程参数(如拧紧扭矩),确保装配精度,记录可追溯。数据孤岛严重:生产数据、质量数据、设备数据分散在不同系统中,无法形成分析洞察。 | 数据驱动决策:整合全流程数据,通过看板和报表为管理者的效率提升、质量改进提供数据支持。 二、 万界星空科技机器人组装行业MES系统核心功能1. 基础数据管理产品管理:维护所有机器人型号、版本的BOM(物料清单)。工艺路线管理:定义详细的装配工序、工步、标准工时、所需物料、工具和质检点。资源管理:管理生产线、工位、人员、设备、工具等所有生产资源。2. 生产计划与调度接收来自ERP的主生产计划,进行细化分解。生成可执行的日/班次作业计划,并派工到具体产线、工位和人员。根据物料齐套性、设备状态、人员情况等进行动态调度调整。3、物料精细化管理条码/RFID标识:为所有物料、半成品、成品建立唯一身份标识。仓储管理:实现原材料、半成品库的入库、出库、盘点、调拨管理。齐套性检查:在工单开工前,系统自动检查所需物料是否齐备。物料配送:根据生产节拍,生成配料单,指导AGV或物料员进行精准配送。防错料:工位扫描物料条码,与系统BOM比对,不符则报警,防止错装。4. 生产过程管理工站终端操作:每个工位配备触摸屏,操作员刷卡登录,接收任务。电子作业指导书(eSOP):系统自动下发当前工序的3D图纸、SOP、视频等指导文件。工时采集:自动记录工序开始、结束时间,计算实际工时与标准工时差异。实时进度监控:看板实时显示计划进度、完成数量、在制品状态、瓶颈工序等。5. 质量管理质检标准管理:集成产品检验标准和质量规范。工序质检:在关键工位设置质检点,操作员或质检员录入检验结果(通过/不通过,数据)。产品终检:记录成品测试数据(如运动精度、负载测试、性能参数)。SPC统计过程控制:对关键质量特性进行统计分析,预警潜在质量风险。不合格品管理:记录不合格品信息,触发评审、返工或报废流程。6. 设备与工具集成工具集成:与智能拧紧枪、涂胶机、测试平、台等集成,自动采集扭矩、温度、压力、测试结果等参数,并与产品SN绑定,确保数据真实可靠。设备状态监控:监控关键设备的工作状态(运行、停机、故障)。7. 全程追溯体系正向追溯:通过成品SN码,可追溯其所有组装工序、操作人员、使用物料批次、生产时间、关键工艺参数。反向追溯:通过某个问题物料批次,可快速定位使用了该批次的所有成品,实现精准召回。8. 看板与数据分析Andon安灯系统:出现异常(缺料、质量、设备故障)时,工位可触发报警,信息实时推送至相关人员。综合报表:自动生成生产效率(OEE)、一次合格率(FPY)、物料损耗、计划达成率等核心指标报表。可视化大屏:为管理层提供全局生产视图,辅助决策。三、 实施建议与关键技术分步实施,价值驱动:不要追求大而全,优先实施物料防错、质量追溯、设备集成等能带来立竿见影效果的模块。强集成性:MES必须与ERP(计划、物料)、PLM(BOM、工艺)、WMS(仓储)、等无缝集成。IoT平、台应用:利用物联网技术采集设备数据,这是实现透明化和自动化的基础。移动化应用:为一线操作员、质检员、物料员配备PDA或工业平板,提升操作便捷性。用户体验:界面设计要简洁直观,符合工人操作习惯,降低培训成本。万界星空科技专业机器人组装、充电桩组装行业智能化MES系统,项目合作+技术支持,我们将根据您企业的需求为您详细介绍解决方案,并发送相关行业案例给您,期待您的咨询!对于机器人组装行业而言,MES已不是一道“选择题”,而是迈向工业4.0和智能制造的“必答题”。它不仅是软件系统的部署,更是一场生产管理模式的深刻变革。通过构建一个集计划、执行、追溯、分析于一体的MES系统,企业能够打造出高效、透明、高质量、可追溯的现代化智能工厂,在激烈的市场竞争中构筑起核心优势。
2025-08-29 09:55:5787阅读

从设备自动化到智能管控:MES如何赋能牛奶饮料行业高效生产?
万界星空科技全新推出的:新一代智能化MES系统,深度融合AI+大数据技术,实现生产全流程可视化、智能排产、实时质量追溯与设备互联,助力企业降本增效30%+。现开放免费试用名额,体验智能化生产管理的高效与便捷!✅ 痛点解决:计划混乱→智能排产|数据滞后→实时监控|质量难溯→全链追踪✅ 核心优势:AI低代码配置|快速上线|无缝对接ERP/PLC版本功能包括:开源MES、免费MES、AI低代码MES,免费5个用户。可定制开发,项目合作,技术合作也可提供源码、提供技术支持、多个行业实施解决方案。在数字化浪潮席卷全球的当下,食品饮料行业正积极借助先进数字化技术实现转型升级,以应对市场竞争加剧、消费者需求多样化等诸多挑战。MES(制造执行系统)作为工厂数字化的核心系统之一,在食品饮料行业工厂数字化建设中扮演着至关重要的角色,助力打造精益数字化工厂,实现智能制造。牛奶饮料行业实现自动化生产管理可从设备自动化、系统集成、数据采集与分析等方面着手。设备自动化:采用灌装机、封口机、杀菌机等自动化设备,实现生产过程高效稳定。引入搬运、包装等机器人,替代人工完成重复性工作。控制系统:运用PLC、SCADA等控制系统,实现生产过程自动化控制,提高生产精度和稳定性。系统集成:通过物联网、大数据等技术,实现生产设备、控制系统、信息系统的互联互通,提高生产线智能化水平。万界星空科技MES 核心功能集成架构详解生产计划到订单管理的高效协同 :从 ERP 层接收销售订单、采购订单等信息,通过 MES 系统进行装载计划、原料收货、补仓单、库存检查等一系列操作,实现生产计划的精准排产与订单的准时交付。生产执行与物流配送的无缝衔接 :MES 系统负责生产工单的下达、仓库管理、生产执行、批次管理等生产过程的全面管控,同时与物流环节紧密配合,确保原材料的及时供应和成品的高效出库。牛奶饮料行业MES系统具体功能如下:生产调度:根据ERP任务制定生产计划与调度方案,合理安排生产资源,如人员、设备、物料等,还能根据生产情况动态调整计划,提高生产效率。资源管理:对人力资源、设备资源、物料资源进行合理分配和管理,优化设备使用,避免闲置和过度使用,合理分配原材料和半成品。生产过程监控:实时采集生产进度、设备状态、生产质量等数据,监控生产过程,及时发现异常并处理,确保生产顺利进行。质量管理:对原材料、生产过程、成品进行质量检测和管控,记录质量数据,分析质量状况,对不合格产品进行追溯和处理,提高产品质量。成本管理:核算生产过程中的成本,分析成本构成,控制生产成本,如核算成本损失矩阵,控制原辅料领料退料等。设备管理:监控设备运行状态,记录设备运行记录,对设备进行维护保养,提高设备利用率,减少设备故障停机时间。库存管理:实时监控原材料、在制品和成品的库存水平,优化库存周转率,降低库存成本,避免库存不足或过剩。数据采集与分析:全面采集生产过程中的各类数据,进行分析,生成报表,为企业决策提供支持,帮助企业发现潜在问题和改进机会。系统集成:MES系统与LIMS、WMS、OA、ERP等系统集成,实现数据共享和业务流程协同,打通生产控制系统与运营管理层。
2025-06-25 17:38:49535阅读
预约专家解决问题
提交后鲸选型专家顾问会联系您
您的问题是?
您的联系方式
 企业选软件,就用鲸选型
- 地址北京市丰台区科学城星火路11号3幢3层
- 邮箱wangrun@jingxuanxing.com
- 电话135-2066-8547

商务咨询
运营咨询
电话沟通
